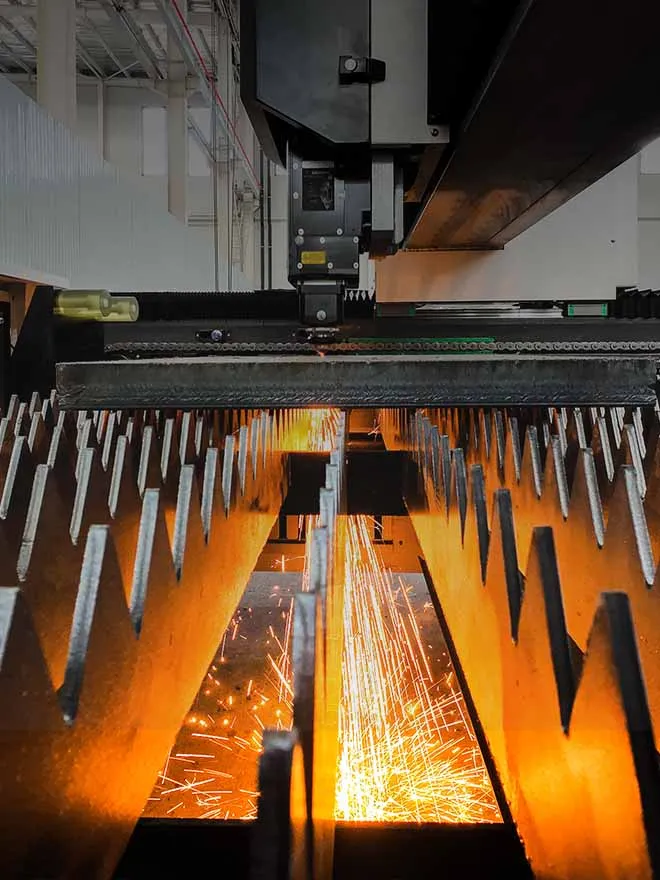
Alors que la fabrication intelligente évolue vers une précision, une efficacité et une stabilité accrues en 2026, les équipements de découpe laser sont passés du simple statut d'outil de découpe à celui de centre de fabrication de précision opto-mécatronique intégré. En tant que module central reliant la découpe en continu au chargement et au déchargement hautement efficaces, la plate-forme d’échange laser détermine directement le plafond de capacité de production et la cohérence de la précision d’usinage de l’équipement. La logique sous-jacente qui garantit le fonctionnement fiable à long terme de la plate-forme d’échange repose sur la collaboration étroite entre la base rigide de la mécanique et l’étalonnage précis des systèmes optiques. Ces deux éléments sont étroitement liés au niveau de la conception structurelle, du contrôle dynamique et de l'adaptation à l'environnement, constituant ainsi une base solide pour la production par découpe laser.

1. Mécanique : la structure rigide et le noyau de stabilité dynamique de la plateforme d'échange
Les principaux avantages d'une plateforme d'échange laser résident dans le chargement et le déchargement sans temps d'attente ainsi que dans une précision de positionnement de l'ordre du micron, qui reposent tous deux sur la rigidité statique, la résistance aux vibrations dynamiques et la stabilité de positionnement répétitif du système mécanique. En 2026, le banc de travail à double échange, largement répandu dans le secteur, est passé d’une conception traditionnelle simple de support de charge à une solution systématique intégrant un découplage mécanique, une intégration à haute rigidité et une compensation dynamique, ce qui permet d’éviter fondamentalement les erreurs de précision optique causées par la déformation mécanique et les vibrations.
1.1 Conception d’un banc à haute rigidité et d’un système de découplage mécanique
Le banc de la plate-forme d’échange est fabriqué selon une technologie de soudage monobloc et de recuit secondaire afin d’éliminer les contraintes internes, ce qui augmente la rigidité statique de plus de 40% et empêche dès l’origine toute déformation plastique sous l’effet d’une charge prolongée. Son innovation principale réside dans l’architecture de découplage mécanique à charge nulle du banc : le châssis porteur de l’établi est totalement séparé du châssis de précision du portique laser. La charge de la pièce à usiner est transmise à la fondation via une structure de support indépendante, et non via le banc de précision, ce qui évite complètement tout décalage du chemin optique causé par la déformation due à une charge importante. Par ailleurs, une analyse modale par éléments finis est appliquée pour optimiser la structure des poutres et la disposition des amortisseurs, ce qui porte la fréquence de résonance du premier ordre de la table de travail au-dessus de 250 Hz. Cela permet d’éviter efficacement les risques de résonance induits par les servomoteurs et les vibrations de découpe, garantissant ainsi la stabilité structurelle pendant le fonctionnement dynamique.
1.2 Transmission de précision et contrôle dynamique du positionnement mécanique
Le mouvement de translation est assuré par une chaîne de transmission composée de servomoteurs, de rails de guidage linéaires de précision et de crémaillères, fonctionnant en association avec des codeurs absolus pour permettre un contrôle en boucle fermée à l'échelle nanométrique. La précision de positionnement atteint ±0,02 mm, et la répétabilité du positionnement peut aller jusqu’à ±0,01 mm. Sur le plan de la conception mécanique, la disposition symétrique de la transmission compense le couple d’entraînement unilatéral et empêche toute déviation lors du déplacement de la plate-forme. Les coulisseaux de rail de guidage pré-serrés éliminent les jeux structurels, et des mécanismes d’amortissement flexibles réduisent la charge d’impact de 60% lors des démarrages et des arrêts. Cette conception mécanique intégrée, à la fois rigide et flexible, garantit une stabilité de l’ordre du micron de la tête de découpe laser tandis que la plate-forme effectue une commutation rapide en 3 à 5 secondes.
1.3 Adaptation aux charges élevées et optimisation de la stabilité à long terme
Conçue pour répondre aux besoins de traitement industriel de tôles lourdes de 1 à 3 tonnes, la plate-forme adopte une structure renforcée en nid d’abeille en alliage d’aluminium à haute résistance, qui permet d’allier légèreté et rigidité structurelle, tout en limitant la déformation sous charge lourde à long terme à 0,03 mm. La partie inférieure est équipée de pieds de support horizontaux réglables et d’une conception décentralisée de la répartition des contraintes, qui compense les décalages de référence causés par le tassement du sol de l’atelier et les déformations thermiques, garantissant ainsi la stabilité de l’horizontalité et de la planéité de la plateforme sur le long terme et fournissant un repère de montage constant pour le système optique.
2. Système optique : étalonnage de précision et compensation dynamique — Le mouvement mécanique « Precision Soul Matching »
Si la mécanique constitue la structure rigide de la plate-forme d'échange, le système optique en est l'âme qui détermine la qualité de la découpe. La stabilité du spot lumineux focalisé est au cœur de la découpe laser. Le diamètre du spot n'est généralement que de 0,1 à 0,3 mm, et tout décalage du trajet optique ou toute instabilité angulaire de l'ordre du micron entraînera la formation de bavures, une ablation excessive ou le rejet de la pièce. En 2026, l’industrie a mis au point un étalonnage collaboratif dynamique entre les systèmes optiques et les plates-formes mécaniques, garantissant la stabilité du faisceau sur l’ensemble du parcours grâce à un étalonnage statique de l’assemblage, un suivi dynamique et une compensation environnementale.
2.1 Étalonnage collaboratif opto-mécanique statique : liaison de référence à l'échelle du micron
La plate-forme d'échange et le chemin optique du laser intègrent un système d'étalonnage basé sur des repères mécaniques et optiques. En prenant la surface de l'établi comme référence mécanique, un cadre de réglage optique à six degrés de liberté est utilisé pour étalonner avec précision la distance focale et la perpendicularité de l'axe optique de la tête de découpe, ce qui permet de limiter l'erreur de perpendicularité du faisceau laser focalisé sur la surface de la pièce à moins de 5 secondes d'arc. De plus, une conception tenant compte de l'adéquation des coefficients de dilatation thermique est adoptée. Les composants optiques, tels que les lentilles de focalisation et les lentilles réfléchissantes, sont fabriqués en acier Invar à faible dilatation et en verre Zerodur, la différence de coefficient de dilatation thermique par rapport au banc mécanique étant contrôlée à moins de 1 ppm/°C, ce qui élimine fondamentalement la dérive de l’axe optique causée par les variations de température. L’étalonnage statique lie étroitement les repères mécaniques et optiques afin d’éliminer les erreurs de coordination liées à l’assemblage.
2.2 Compensation collaborative opto-mécanique dynamique : suppression des vibrations à l'échelle de la milliseconde
Les vibrations infimes (amplitude comprise entre 0,01 et 0,1 mm) générées lors du démarrage, de l'arrêt et du déplacement de la plate-forme d'échange constituent la principale source d'interférence dynamique affectant la stabilité du point de focalisation. En 2026, les équipements courants sont équipés d’un système de compensation dynamique à trois niveaux (plate-forme-mécanisme-poutre) permettant une coordination à l’échelle de la milliseconde entre les vibrations mécaniques et la correction optique :
Perception des vibrations en temps réel : Des capteurs de vibrations de haute précision sont installés sur l'établi, le portique et la tête de découpe afin de recueillir en temps réel des données sur la fréquence et l'amplitude des vibrations, à une fréquence d'échantillonnage de 1 kHz.
Découplage intelligent des algorithmes : L'algorithme de réseau neuronal PCA-NN analyse les caractéristiques des vibrations, distingue les vibrations de translation de la plate-forme, les vibrations de coupe et les vibrations dues aux interférences environnementales, et évalue quantitativement leur impact sur la précision de pointage de la poutre.
Compensation optique active : Le miroir de direction rapide en céramique piézoélectrique est actionné pour corriger les fluctuations de l'angle du faisceau à une fréquence supérieure à 800 Hz, ce qui permet de réduire l'erreur de pointage du spot de 20 secondes d'arc à moins de 5 secondes d'arc.
Ce mode collaboratif associant réduction mécanique des vibrations et compensation optique résout définitivement la contradiction entre rapidité d'échange et stabilité du point de coupe, et garantit une précision de découpe constante, même dans des conditions de commutation continue à haute fréquence.

2.3 Adaptation collaborative opto-mécanique en fonction de l'environnement : garantie de stabilité en continu
Les variations de température (±5 ℃), de poussière et d’humidité dans l’atelier entraînent à la fois des déformations mécaniques et une dégradation des performances optiques. La conception optomécanique améliorée de 2026 permet une correction coordonnée des paramètres environnementaux :
Compensation de l'indexation de la température : Des capteurs de température surveillent en temps réel la température du plateau et de la cavité optique, et le système de contrôle ajuste dynamiquement la distance focale optique et les coordonnées de positionnement mécanique afin de compenser la déformation thermique, ce qui permet de maintenir l'écart-type de la dérive de l'axe optique en dessous de 0,8 nm pendant 8 heures de fonctionnement continu.
Collaboration en matière de prévention de la poussière et de la pollution : La conception mécanique entièrement fermée et l'étanchéité en surpression de la cavité optique isolent le système de la pollution par la poussière, ce qui permet d'éviter les pertes de puissance et la distorsion du spot causées par des lentilles encrassées, et de maintenir la stabilité de la puissance de fonctionnement à long terme dans une plage de ±1%.
Réglage adaptatif en fonction de l'humidité : La cavité optique est équipée d'un système de contrôle de l'humidité qui maintient celle-ci à un niveau compris entre 40% et 60% afin d'éviter la formation de condensation sur les lentilles et de garantir un fonctionnement stable des composants optiques.
3. Percées technologiques en 2026 : tendances en matière de modernisation et valeur industrielle de la collaboration opto-mécanique
La technologie actuelle de collaboration opto-mécanique des plateformes d'échange laser évolue, passant d'une adaptation passive à une intégration active, et d'une optimisation au niveau d'une seule machine à une collaboration au sein d'un cluster. Les avancées majeures se concentrent dans trois axes principaux, répondant ainsi précisément aux besoins fondamentaux de la fabrication haut de gamme et de la production de masse.
3.1 Collaboration optomécanique en boucle fermée assistée par l'IA
Grâce à des unités de calcul hétérogènes FPGA+GPU, les algorithmes d’IA sont profondément intégrés au contrôle opto-mécanique afin de mettre en place une collaboration autonome en boucle fermée complète couvrant les étapes de perception, d’analyse, de compensation et d’optimisation. Le système est capable d’apprendre de manière autonome les caractéristiques des vibrations et des erreurs optiques en fonction des différents matériaux des plaques et des fréquences d’échange, d’optimiser dynamiquement les paramètres de compensation sans étalonnage manuel, de s’adapter à des scénarios de production flexibles impliquant une fabrication de petites séries et de grande diversité, et d’améliorer l’efficacité du débogage de 70%.
3.2 Intégration optomécanique légère et à haute rigidité
Les matériaux composites en fibre de carbone remplacent l'acier traditionnel, ce qui permet de réduire le poids du banc de 50% tout en augmentant sa rigidité de 30%. Associés à des composants optiques miniaturisés, ils permettent de concevoir des systèmes optomécaniques compacts. Cette conception légère réduit considérablement le moment d’inertie lors du mouvement de changement de plateau, ramène le temps de changement à moins de 2 secondes, diminue l’amplitude des vibrations, abaisse la pression de compensation opto-mécanique collaborative et réduit la consommation d’énergie de 25%.
3.3 Traçabilité collaborative des données sur l'ensemble de la chaîne
La technologie de l'Internet des objets industriel (IIoT) est mise en œuvre pour collecter des données de fonctionnement mécanique (vibrations, température, précision de positionnement) et des données optiques (diamètre du spot, puissance, erreur de pointage), permettant ainsi de créer un modèle de jumeau numérique pour la collaboration opto-mécanique. Ce système permet de surveiller en temps réel l'état de la collaboration, d'alerter à l'avance sur des défaillances potentielles telles que le desserrage mécanique et l'atténuation optique, de mettre en œuvre une maintenance prédictive et d'augmenter le temps moyen entre deux pannes (MTBF) de l'équipement à 100 000 heures, ce qui réduit considérablement les coûts d'exploitation et de maintenance.
Valeur industrielle fondamentale
L'amélioration continue de la technologie de collaboration opto-mécanique résout trois problèmes majeurs des équipements laser traditionnels : le dilemme entre efficacité et précision, les lacunes en matière de stabilité et de durée de vie, ainsi que le manque de flexibilité d'adaptation. Le taux d'utilisation de la plateforme d'échange dépasse 95%, et la constance de la précision de découpe est améliorée à ±0,01 mm. Elle permet de s'adapter de manière stable à la découpe de haute précision de l'acier au carbone, de l'acier inoxydable, des alliages d'aluminium, du cuivre et d'autres matériaux métalliques, et trouve de nombreuses applications dans les domaines de la construction mécanique, de l'aérospatiale, des énergies nouvelles, de la tôlerie de précision et d'autres secteurs de fabrication haut de gamme.
FAQ
Qu'est-ce qu'une plateforme d'échange laser ?
Une plateforme d'échange laser est un système à double table de travail qui permet une découpe en continu ainsi qu'un chargement et un déchargement efficaces. Sa précision de positionnement et sa stabilité de fonctionnement ont une incidence directe sur la productivité et l'uniformité de découpe de la machine de découpe laser.
2. Pourquoi la collaboration entre les domaines de l'optoélectronique et de la mécanique est-elle importante pour les plateformes d'échange laser ?
Le système mécanique assure la rigidité, la résistance à la charge et la stabilité de positionnement, tandis que le système optique contrôle l'alignement du faisceau et la constance du point focal. Leur fonctionnement coordonné permet de maintenir la précision de découpe lors des changements rapides de plate-forme.
En quoi le découplage mécanique améliore-t-il la stabilité de la plate-forme ?
Le découplage mécanique sépare le châssis porteur de la table de travail du châssis du portique laser de précision. La charge de la pièce à usiner est transférée indépendamment vers la fondation, ce qui réduit la déviation du chemin optique provoquée par la déformation due à une charge importante.
Comment la précision du positionnement sur la plateforme d'échange est-elle assurée ?
Le système décrit dans cet article associe des servomoteurs, des rails de guidage linéaires de précision, des crémaillères et des codeurs absolus. Sa configuration de transmission symétrique et ses coulisseaux de guidage précontraints contribuent à réduire la déformation et le jeu structurel.
Comment le système réduit-il les vibrations lors du changement de plate-forme ?
Des mécanismes d'amortissement flexibles réduisent les charges d'impact lors des accélérations et des arrêts. Des capteurs de vibrations collectent également des données en temps réel provenant de la table de travail, du portique et de la tête de découpe, afin que la réduction des vibrations mécaniques et la compensation optique puissent fonctionner de concert.





 27 juillet 2026