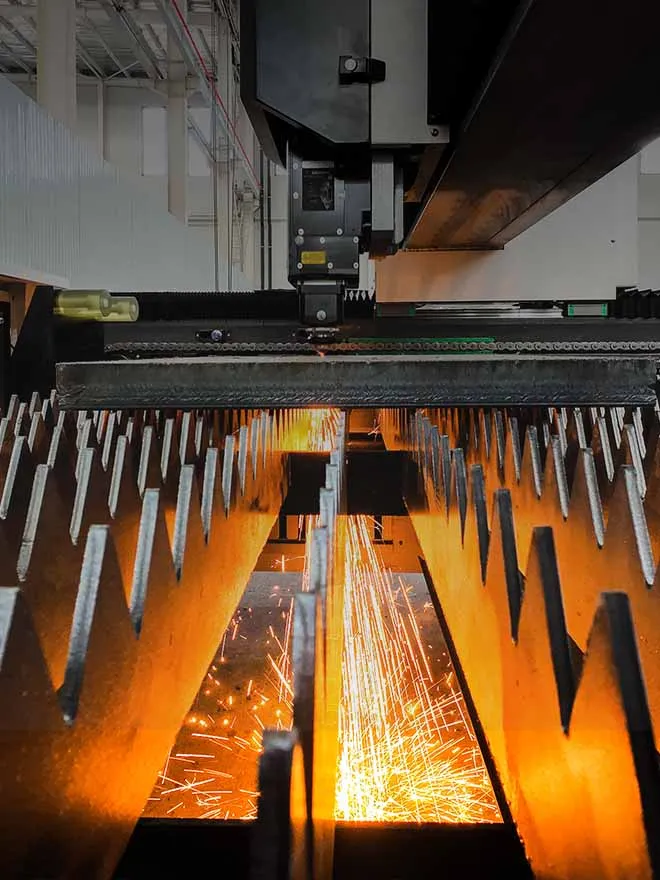
W miarę jak w 2026 roku inteligentna produkcja zmierza w kierunku wysokiej precyzji, wydajności i stabilności, urządzenia do cięcia laserowego ewoluowały od prostego narzędzia tnącego do zintegrowanego centrum precyzyjnej produkcji optomechatronicznej. Jako moduł centralny łączący ciągłe cięcie z wydajnym załadunkiem i rozładunkiem, laserowa platforma wymienna bezpośrednio wyznacza granicę zdolności produkcyjnych urządzenia oraz powtarzalność dokładności obróbki. Podstawą długotrwałej i niezawodnej pracy platformy wymiennej jest ścisła współpraca sztywnej podstawy mechanicznej z precyzyjną kalibracją układów optycznych. Oba te aspekty są w pełni zintegrowane w konstrukcji, sterowaniu dynamicznym i dostosowaniu do warunków środowiskowych, tworząc stabilny fundament produkcji z wykorzystaniem cięcia laserowego.

1. Mechanika mechaniczna: sztywna struktura i rdzeń zapewniający stabilność dynamiczną platformy wymiany
Najważniejsze zalety laserowej platformy wymiennej to załadunek i rozładunek bez oczekiwania oraz dokładność pozycjonowania na poziomie mikrometrów, które zależą od sztywności statycznej, odporności dynamicznej na drgania i stabilności powtarzalnego pozycjonowania układu mechanicznego. W 2026 roku stosowany powszechnie w branży dwustanowiskowy stół wymienny przeszedł ewolucję od tradycyjnej, prostej konstrukcji nośnej do kompleksowego rozwiązania obejmującego mechaniczne odsprzęganie, integrację elementów o wysokiej sztywności i kompensację dynamiczną, zasadniczo eliminując błędy dokładności optycznej powodowane odkształceniami i drganiami mechanicznymi.
1.1 Stół o wysokiej sztywności i konstrukcja zapewniająca odsprzężenie mechaniczne
Podstawa platformy wymiany została wykonana w technologii spawania integralnego i wtórnego wyżarzania w celu wyeliminowania naprężeń wewnętrznych, co zwiększa sztywność statyczną o ponad 40% i zapobiega odkształceniom plastycznym spowodowanym długotrwałym obciążeniem już u źródła. Główną innowacją jest architektura mechanicznego odsprzężenia zapewniająca zerowe obciążenie stołu: rama nośna stołu roboczego jest całkowicie oddzielona od precyzyjnej ramy suwnicy laserowej. Obciążenie obrabianego elementu jest przenoszone na fundament poprzez niezależną konstrukcję nośną, a nie poprzez precyzyjny stół, co całkowicie eliminuje przesunięcie ścieżki optycznej spowodowane odkształceniem pod wpływem dużego obciążenia. Jednocześnie zastosowano analizę modalną metodą elementów skończonych w celu optymalizacji konstrukcji belki i układu tłumienia, podnosząc częstotliwość rezonansową pierwszego rzędu stołu roboczego powyżej 250 Hz. Skutecznie eliminuje to ryzyko rezonansu wywołanego przez napęd serwo i drgania podczas cięcia, zapewniając stabilność konstrukcji podczas pracy dynamicznej.
1.2 Precyzyjna transmisja i dynamiczne sterowanie pozycjonowaniem mechanicznym
Ruch posuwowy jest napędzany przez układ przeniesienia napędu składający się z silników serwo, precyzyjnych prowadnic liniowych i zębatek, współpracujących z enkoderami absolutnymi w celu zapewnienia sterowania w pętli zamkniętej z dokładnością rzędu nanometrów. Dokładność pozycjonowania wynosi ±0,02 mm, a powtarzalność pozycjonowania sięga ±0,01 mm. Jeśli chodzi o konstrukcję mechaniczną, symetryczny układ przekładniowy kompensuje jednostronny moment napędowy i zapobiega ugięciom podczas przesuwu platformy. Wstępnie dokręcone prowadnice eliminują szczeliny konstrukcyjne, a elastyczne mechanizmy amortyzujące zmniejszają obciążenie udarowe o 60% podczas ruszania i zatrzymywania. Ta sztywna i elastyczna, zintegrowana konstrukcja mechaniczna zapewnia stabilność głowicy do cięcia laserowego na poziomie mikronów, podczas gdy platforma wykonuje szybkie przełączanie w ciągu 3–5 sekund.
1.3 Dostosowanie do dużych obciążeń i optymalizacja długoterminowej stabilności
Z myślą o przemysłowym zapotrzebowaniu na obróbkę ciężkich płyt o masie 1–3 ton platforma wykorzystuje wzmocnioną strukturę plastra miodu ze stopu aluminium o wysokiej wytrzymałości, która zapewnia lekką konstrukcję, jednocześnie zwiększając sztywność nośną i ograniczając długotrwałe odkształcenie pod dużym obciążeniem do 0,03 mm. Podstawa jest wyposażona w regulowane poziome stopki podporowe oraz rozproszony układ przenoszenia naprężeń na fundament, który kompensuje przesunięcia punktu odniesienia spowodowane osiadaniem podłoża hali i odkształceniami termicznymi, przez długi czas utrzymując stabilny poziom i płaskość platformy oraz zapewniając stały punkt odniesienia do montażu układu optycznego.
2. Układ optyczny: precyzyjna kalibracja i kompensacja dynamiczna — precyzyjny, idealnie dopasowany mechanizm
Jeśli mechanika jest sztywnym szkieletem platformy wymiany, układ optyczny stanowi jej duszę, która decyduje o jakości cięcia. Istotą cięcia laserowego jest stabilność skupionej wiązki światła. Średnica plamki wynosi zwykle zaledwie 0,1-0,3 mm, a każde przesunięcie toru optycznego na poziomie mikrometrów lub drgania kątowe powodują powstawanie zadziorów, ablację albo złomowanie obrabianego przedmiotu. W 2026 roku branża osiągnęła dynamiczną, skoordynowaną kalibrację układów optycznych i platform mechanicznych, zapewniając stabilność wiązki w całym łańcuchu dzięki kalibracji montażu statycznego, śledzeniu dynamicznemu i kompensacji środowiskowej.
2.1 Statyczna kalibracja opto-mechaniczna oparta na współpracy: wiązanie referencyjne na poziomie mikronów
Platforma robocza i ścieżka optyczna lasera wykorzystują zintegrowaną kalibrację opartą na punktach odniesienia mechanicznych i optycznych. Przyjmując powierzchnię stołu roboczego jako punkt odniesienia mechanicznego, stosowana jest sześciowymiarowa rama regulacji optycznej w celu dokładnej kalibracji ogniskowej i pionowości osi optycznej głowicy tnącej, co pozwala kontrolować błąd pionowości wiązki laserowej skupionej na powierzchni obrabianego elementu w granicach 5 sekund kątowych. Ponadto zastosowano konstrukcję dostosowaną do współczynnika rozszerzalności cieplnej. Elementy optyczne, takie jak soczewki skupiające i soczewki odbijające, są wykonane ze stali Invar o niskim współczynniku rozszerzalności oraz szkła Zerodur, przy czym różnica współczynnika rozszerzalności cieplnej w stosunku do łoża mechanicznego jest utrzymywana w granicach 1 ppm/℃, co zasadniczo eliminuje dryft osi optycznej spowodowany zmianami temperatury. Kalibracja statyczna ściśle wiąże punkty odniesienia mechaniczne i optyczne, eliminując błędy wynikające ze współdziałania elementów montażowych.
2.2 Dynamiczna opto-mechaniczna kompensacja współdziałająca: tłumienie drgań z dokładnością do milisekund
Niewielkie drgania (amplituda 0,01–0,1 mm) powstające podczas uruchamiania, zatrzymywania i przemieszczania platformy wymiany stanowią kluczową zakłócenie dynamiczne wpływające na stabilność punktu. W 2026 r. większość urządzeń będzie wyposażona w trójstopniowy system kompensacji dynamicznej obejmujący platformę, mechanizm i belkę, umożliwiający współdziałanie na poziomie milisekund między drganiami mechanicznymi a korekcją optyczną:
Percepcja drgań w czasie rzeczywistym: Wysokoprecyzyjne czujniki drgań są rozmieszczone na stole roboczym, bramie i głowicy tnącej, aby z częstotliwością próbkowania 1 kHz zbierać dane o częstotliwości i amplitudzie drgań w czasie rzeczywistym.
Inteligentne oddzielenie algorytmów: Algorytm sieci neuronowej PCA-NN analizuje charakterystykę drgań, rozróżnia drgania translacyjne platformy, drgania związane z cięciem oraz drgania zakłócające pochodzące ze środowiska, a także ilościowo ocenia ich wpływ na dokładność kierowania wiązki.
Aktywna kompensacja optyczna: Piezoelektryczne, ceramiczne lustro o szybkim sterowaniu jest uruchamiane w celu korekcji drgań kąta wiązki o częstotliwości powyżej 800 Hz, co pozwala zmniejszyć błąd celowania plamki z 20 sekund kątowych do nie więcej niż 5 sekund kątowych.
Ten tryb współpracy, łączący mechaniczną redukcję drgań z kompensacją optyczną, całkowicie eliminuje sprzeczność między szybką zmianą a stabilnością punktu i zapewnia stałą dokładność cięcia nawet w warunkach ciągłego przełączania o wysokiej częstotliwości.

2.3 Środowiskowa adaptacja opto-mechaniczna we współpracy: całodobowa gwarancja stabilności
Wahania temperatury w hali produkcyjnej (±5°C), a także zmiany zapylenia i wilgotności będą jednocześnie powodować odkształcenia mechaniczne oraz pogorszenie parametrów optycznych. Zmodernizowana w 2026 roku konstrukcja współpracy optomechanicznej obsługuje skoordynowaną korektę parametrów środowiskowych:
Kompensacja zależności od temperatury: Czujniki temperatury monitorują w czasie rzeczywistym temperaturę łoża i wnęki optycznej, a układ sterowania dynamicznie dostosowuje ogniskową układu optycznego oraz współrzędne pozycjonowania mechanicznego, aby kompensować odkształcenia cieplne i utrzymywać odchylenie standardowe dryftu osi optycznej poniżej 0,8 nm podczas 8 godzin ciągłej pracy.
Współpraca w zakresie zapobiegania pyłowi i zanieczyszczeniom: Całkowicie zamknięta konstrukcja mechaniczna oraz uszczelnienie komory optycznej z nadciśnieniem izolują zanieczyszczenia pyłowe, zapobiegając spadkowi mocy i zniekształceniu plamki spowodowanym zabrudzonymi soczewkami, a także utrzymując długoterminową stabilność mocy roboczej w granicach ±1%.
Adaptacyjna regulacja wilgotności: Wnęka optyczna jest wyposażona w system regulacji wilgotności, który utrzymuje wilgotność na poziomie 40%–60%, co zapobiega kondensacji na soczewkach i zapewnia stabilną pracę elementów optycznych.
3. Przełomowe osiągnięcia technologiczne w 2026 r.: trendy w zakresie modernizacji oraz wartość przemysłowa współpracy w dziedzinie optomechaniki
Obecna technologia współpracy optomechanicznej platform wymiany laserów przechodzi od pasywnej adaptacji do aktywnej integracji, a także od optymalizacji pojedynczych maszyn do współpracy klastrowej. Kluczowe przełomy koncentrują się w trzech głównych kierunkach, precyzyjnie odpowiadających podstawowym potrzebom produkcji wysokiej klasy i produkcji masowej.
3.1 Współpraca oparta na technologii optomechanicznej w pętli zamkniętej z wykorzystaniem sztucznej inteligencji
Dzięki zastosowaniu heterogenicznych jednostek obliczeniowych FPGA+GPU algorytmy sztucznej inteligencji są głęboko zintegrowane z układem sterowania optyczno-mechanicznego, co pozwala na realizację w pełni autonomicznej współpracy w pętli zamkniętej obejmującej etapy: percepcji, analizy, kompensacji i optymalizacji. System potrafi samodzielnie uczyć się charakterystyki drgań i błędów optycznych w zależności od różnych materiałów płyt oraz częstotliwości wymiany, dynamicznie optymalizować parametry kompensacji bez konieczności ręcznej kalibracji, dostosowywać się do elastycznych scenariuszy produkcyjnych związanych z wytwarzaniem wielu odmian produktów w małych partiach oraz zwiększać wydajność debugowania o 70%.
3.2 Lekka i sztywna konstrukcja optyczno-mechaniczna
Kompozyty z włókna węglowego zastępują tradycyjną stal, zmniejszając masę łoża o 50%, a jednocześnie zwiększając jego sztywność o 30%. W połączeniu ze zminiaturyzowanymi komponentami optycznymi rozwiązanie to umożliwia kompaktową konstrukcję układów optyczno-mechanicznych. Lekka konstrukcja znacznie zmniejsza moment bezwładności podczas ruchu wymiany, skraca czas wymiany do maksymalnie 2 sekund, redukuje amplitudę drgań, zmniejsza obciążenie kompensacji optyczno-mechanicznej i obniża zużycie energii o 25%.
3.3 Współdzielona identyfikowalność danych w całym łańcuchu
Wykorzystuje się technologię przemysłowego Internetu rzeczy (IIoT) do gromadzenia danych dotyczących pracy mechanizmów (drgania, temperatura, dokładność pozycjonowania) oraz danych optycznych (średnica plamki, moc, błąd ustawienia), tworząc model cyfrowego bliźniaka na potrzeby współpracy optyczno-mechanicznej. Rozwiązanie to umożliwia monitorowanie stanu współpracy w czasie rzeczywistym, wczesne ostrzeganie o potencjalnych usterkach, takich jak poluzowanie elementów mechanicznych i tłumienie optyczne, realizację konserwacji predykcyjnej oraz wydłużenie średniego czasu między awariami (MTBF) sprzętu do 100 000 godzin, co znacznie obniża koszty eksploatacji i konserwacji.
Kluczowa wartość przemysłowa
Ciągłe udoskonalanie technologii współpracy optyczno-mechanicznej rozwiązuje trzy główne problemy tradycyjnych urządzeń laserowych: sprzeczność między wydajnością a dokładnością, niedostateczną stabilność i żywotność oraz brak elastyczności w dostosowywaniu się do warunków pracy. Wskaźnik wykorzystania platformy wymiany przekracza 95%, a spójność dokładności cięcia została poprawiona do ±0,01 mm. Urządzenie to pozwala na stabilne wykonywanie precyzyjnego cięcia stali węglowej, stali nierdzewnej, stopów aluminium, miedzi i innych materiałów metalowych, znajdując szerokie zastosowanie w branżach takich jak maszyny inżynieryjne, lotnictwo i kosmonautyka, nowe źródła energii, precyzyjna obróbka blach oraz inne dziedziny produkcji wysokiej klasy.
Najczęściej zadawane pytania
Czym jest platforma wymiany laserowej?
Platforma wymiany laserów to system z dwoma stołami roboczymi, który umożliwia ciągłe cięcie oraz sprawny załadunek i rozładunek. Jej dokładność pozycjonowania i stabilność pracy bezpośrednio wpływają na wydajność oraz powtarzalność cięcia maszyny do cięcia laserowego.
2. Dlaczego współpraca w dziedzinie optomechaniki ma znaczenie dla platform wymiany laserowej?
Układ mechaniczny zapewnia sztywność, nośność i stabilność pozycjonowania, natomiast układ optyczny kontroluje wyrównanie wiązki i stałość punktu ogniskowego. Ich skoordynowane działanie pomaga utrzymać dokładność cięcia podczas szybkiej wymiany platform.
W jaki sposób odsprzęganie mechaniczne poprawia stabilność platformy?
Oddzielenie mechaniczne pozwala na rozdzielenie ramy nośnej stołu roboczego od ramy precyzyjnego portalu laserowego. Obciążenie obrabianego elementu jest przenoszone niezależnie na fundament, co ogranicza odchylenia ścieżki optycznej spowodowane odkształceniami wynikającymi z dużego obciążenia.
Jak utrzymywana jest dokładność pozycjonowania platformy wymiany?
System opisany w artykule łączy serwomotory, precyzyjne prowadnice liniowe, listwy zębate i enkodery absolutne. Symetryczny układ przeniesienia napędu oraz wstępnie obciążone wózki prowadnic pomagają ograniczyć ugięcia i luzy konstrukcyjne.
W jaki sposób system ogranicza drgania podczas wymiany platformy?
Elastyczne mechanizmy amortyzujące ograniczają obciążenia udarowe podczas przyspieszania i hamowania. Czujniki drgań zbierają również dane w czasie rzeczywistym z stołu roboczego, suwnicy bramowej i głowicy tnącej, dzięki czemu mechaniczna redukcja drgań i kompensacja optyczna mogą działać wspólnie.





 27 lipca 2026 r.