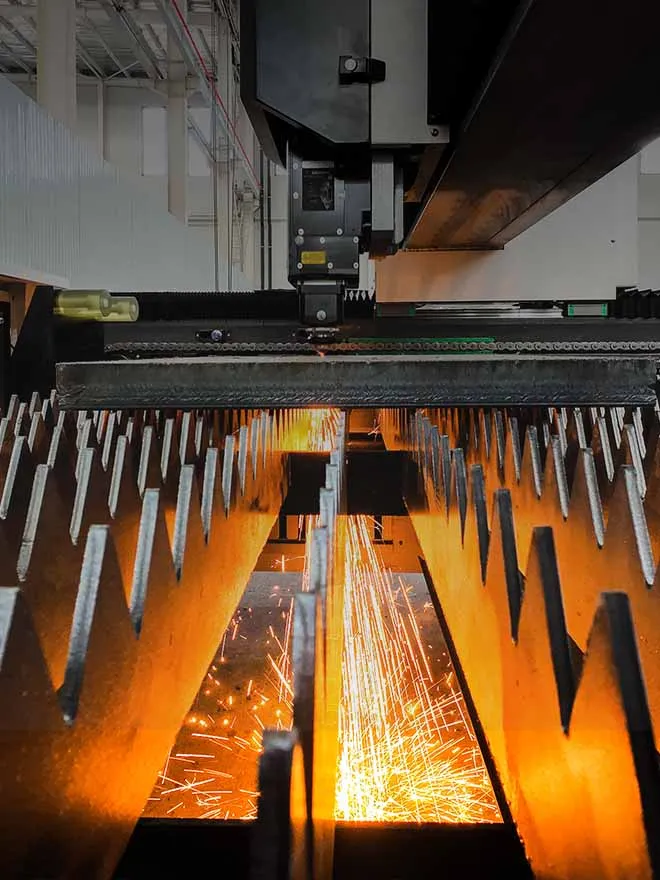
Zagrożenia wynikające z odkształceń termicznych tradycyjnych urządzeń laserowych w produkcji masowej
Podczas długotrwałej obróbki ciągłej akumulacja ciepła powoduje w standardowych maszynach laserowych wiele nieodwracalnych strat precyzji:
1. Odkształcenie łoża maszyny wskutek ugięcia cieplnego
Po 8 godzinach cięcia przy pełnym obciążeniu tradycyjne spawane łoże, którego nie poddano odprężaniu, rozszerza się nierównomiernie pod wpływem ciepła. Liniowe przemieszczenie cieplne podstawy prowadnicy belki osiąga 0,12 mm, powodując poziome przesunięcie głowicy laserowej. W rezultacie błąd wymiarowy gotowych części przekracza normę dokładności ±0,1 mm wymaganą dla detali eksportowych.
2. Zmiana wysokości ogniska lasera
Promieniowanie cieplne z generatora laserowego i dyszy tnącej przenosi się na stół przesuwny osi Z, powodując pionową rozszerzalność cieplną elementów przesuwnych. W ciągu jednej zmiany punkt ogniskowania przemieszcza się w pionie o 0,08 mm, co powoduje nierównomierną szerokość szczeliny, a cienkie blachy są podatne na przypalanie krawędzi i niepełne przecięcie.
3. Powtarzająca się niespójność wymiarowa między partiami
Różnica temperatur między początkiem a końcem zmiany produkcyjnej wpływa na ogólną płaskość ramy. Odchylenie wymiarowe profili z tej samej partii przed produkcją i po jej zakończeniu może sięgać 0,15 mm, zwiększając odsetek odrzutów gotowych produktów oraz nakład pracy związany z kontrolą po poprawkach.
4. Przyspieszone starzenie się podzespołów układu przeniesienia napędu
Długotrwałe, naprzemienne oddziaływanie wysokich i niskich temperatur przyspiesza zużycie prowadnic liniowych i listew zębatych, skraca żywotność serwomotorów oraz zwiększa częstotliwość przestojów związanych z konserwacją urządzenia.

Główne moduły technologii ograniczania odkształceń cieplnych
2.1 Wyżarzanie odprężające całego łoża maszyny w wysokiej temperaturze (podstawa precyzji)
Całe łoże maszyny jest spawane z grubej, niskostopowej stali konstrukcyjnej Q355, a po spawaniu poddawane wyżarzaniu odprężającemu w piecu w temperaturze 580℃.
Eliminuje ponad 95% naprężeń wewnętrznych powstałych podczas spawania ramy łoża i zapobiega powolnemu odkształcaniu się konstrukcji pod wpływem długotrwałych, cyklicznych zmian temperatury;
Po wyżarzaniu całkowity błąd płaskości łoża jest utrzymywany w granicach 0,03 mm/m. Nawet po 72 godzinach nieprzerwanego cięcia z dużą mocą całkowite przemieszczenie łoża wskutek ugięcia cieplnego pozostaje poniżej 0,04 mm, czyli znacznie mniej niż wartość odkształcenia wynosząca 0,1 mm w przypadku zwykłych nieobrabianych cieplnie łóż.
Wewnątrz łoża zastosowano wewnętrzną żebrowaną strukturę rozpraszania ciepła, która przyspiesza naturalną konwekcję powietrza, wyrównuje różnicę temperatur między przednią a tylną częścią ramy oraz zapobiega jednostronnemu przegrzewaniu i wyginaniu.
2.2 Wielowarstwowa struktura barier termicznych odcinająca drogi przewodzenia ciepła
Dla trzech głównych źródeł ciepła w urządzeniach laserowych — generatora laserowego, zespołu głowicy tnącej i obszaru gromadzenia się żużla — zastosowaliśmy niezależne bariery termiczne.
Między szafą zasilającą lasera a bramą belki zamontowano płytę izolacyjną o wysokiej gęstości, która odcina ciepło promieniowania przenoszone ze źródła lasera na ruchomą belkę;
Na styku dyszy tnącej i prowadnicy osi Z umieszczono warstwę izolacji termicznej, która zapobiega przenikaniu ciepła pozostałego po cięciu w górę, do precyzyjnej szyny prowadzącej;
Dolny pojemnik na żużel jest wyposażony w oddzielny kanał prowadzenia powietrza, który odprowadza ciepło wysokotemperaturowego stopionego żużla poza ramę i zapobiega miejscowemu przegrzewaniu się powierzchni łoża wskutek długotrwałego gromadzenia się żużla.
Po zastosowaniu wielowarstwowej izolacji cieplnej różnica temperatur między ruchomą belką a podstawą łoża podczas ciągłej obróbki jest utrzymywana w granicach 3℃, co skutecznie ogranicza różnice w rozszerzalności cieplnej różnych materiałów metalowych.
2.3 Wielopunktowy system kompensacji temperatury w czasie rzeczywistym ze sprzężeniem zwrotnym (inteligentna korekcja dynamiczna)
Rozproszone czujniki temperatury są wbudowane w łoże maszyny, bramę układu przeniesienia napędu osi X/Y/Z oraz elementy prowadzące wiązkę laserową, tworząc obejmującą całą maszynę sieć monitorowania temperatury w czasie rzeczywistym, połączoną z systemem CNC.
Dane dotyczące temperatury kluczowych podzespołów są zbierane co 200 ms, a teoretyczne przemieszczenie wynikające z rozszerzalności cieplnej każdej części konstrukcyjnej jest obliczane za pomocą wbudowanego modelu współczynnika rozszerzalności cieplnej materiału;
System sterowania numerycznego automatycznie kompensuje w czasie rzeczywistym współrzędne przesuwu osi X, Y i Z na podstawie wartości przemieszczenia cieplnego, korygując błąd wymiarowy spowodowany rozszerzalnością cieplną;
Gdy lokalna różnica temperatur przekroczy ustawiony próg, system automatycznie zwiększa moc roboczą wentylatora chłodzącego, aby dostosować wydajność odprowadzania ciepła.
Rzeczywiste dane testowe: po włączeniu funkcji kompensacji termicznej w pętli zamkniętej dryft ogniskowej głowicy tnącej podczas 24 godzin ciągłej pracy jest utrzymywany w granicach 0,02 mm, a błąd powtarzalności pozycjonowania wymiarowego obrabianego elementu stabilizuje się na poziomie ±0,03 mm.
2.4 Zintegrowany, wysokowydajny układ odprowadzania ciepła z obiegiem chłodzenia powietrzem
Wewnątrz bramy i łoża poprowadzono zamknięty kanał odprowadzania ciepła z wymuszonym obiegiem powietrza, wyposażony w ciche wentylatory osiowe o dużym przepływie:
- Wewnątrz ramy powstaje ukierunkowany obieg powietrza, który na bieżąco odprowadza ciepło wytwarzane przez tarcie prowadnic i promieniowanie lasera, utrzymując stabilną temperaturę pracy elementów napędowych na poziomie 22–28°C;
- Niezależny kanał chłodzenia powietrzem generatora laserowego zapobiega gromadzeniu się ciepła wewnątrz szafy zasilającej, stabilizuje wahania mocy wyjściowej lasera w granicach ±1% i zapobiega spadkowi mocy spowodowanemu przegrzaniem;
- Kanał odprowadzania ciepła jest oddzielony od kanału odpylającego, aby pył nie blokował przepływu powietrza chłodzącego i nie obniżał skuteczności chłodzenia.
Wymierne korzyści produkcyjne wynikające z technologii ograniczania odkształceń termicznych
Jako obiekt testowy przyjęto zakład wyposażony w światłowodową wycinarkę laserową o mocy 6000 W, pracującą nieprzerwanie przez 24 godziny na dobę:
- Stabilna wydajność produkcji wyrobów zgodnych z wymaganiami
Wskaźnik zgodności wymiarowej detali obrabianych przez długi czas wzrasta z 92,3% do 99,7%, a straty wynikające z poprawek i braków spowodowanych odkształceniami termicznymi zostają znacznie ograniczone.
- Zmniejszenie częstotliwości konserwacji urządzeń
Środowisko pracy o stałej temperaturze spowalnia proces starzenia się prowadnic, serwonapędów i źródeł laserowych, a roczna częstotliwość wymiany części eksploatacyjnych zmniejsza się o ponad 60%.
- Przystosowanie do nieprzerwanej produkcji seryjnej
Umożliwia stabilną produkcję w systemie trzyzmianowym przez całą dobę, bez konieczności zatrzymywania maszyny na 2–4 godziny w celu schłodzenia ramy, jak w przypadku standardowych urządzeń. Wydłuża to efektywny czas produkcji o ponad 120 godzin miesięcznie.
- Spełnienie wysokich wymagań dotyczących obróbki na eksport
Tolerancja obróbki pozostaje w długim okresie stabilna w granicach ±0,05 mm, co spełnia rygorystyczne normy kontroli wymiarowej dla zamówień eksportowych na części samochodowe, precyzyjne elementy metalowe i części maszyn budowlanych.
Zastosowania odpowiednie dla pełnej gamy urządzeń laserowych
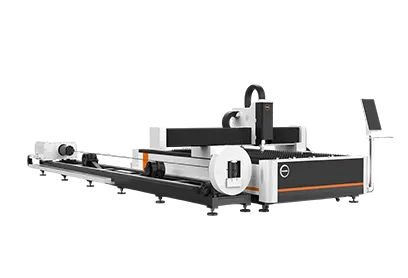
Płaska wycinarka laserowa dużej mocy (3000–20000 W): nadaje się do seryjnego cięcia grubej stali węglowej i nierdzewnej oraz zapobiega wygięciu cieplnemu ramy podczas długotrwałej pracy przy dużym obciążeniu cieplnym;
Wycinarka laserowa do długich rur i profili: przy ciągłym podawaniu i cięciu rur o długości 6–12 m zapobiega odkształceniom cieplnym powodującym rozbieżności w położeniu otworów i linii cięcia długich rur;
Precyzyjne małe urządzenia do cięcia laserowego: podczas obróbki cienkich stopów aluminium i precyzyjnych elementów metalowych ograniczają przesunięcie ogniska, zapewniając równą szczelinę cięcia i gładką powierzchnię cięcia;
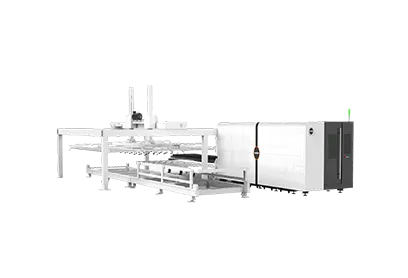
Zautomatyzowana laserowa linia produkcyjna: obsługuje w pełni automatyczny załadunek i rozładunek w zakładzie pracującym bez obsługi operatorów, zapewniając stabilną precyzję bez konieczności zatrzymywania maszyny w celu schłodzenia.

Podsumowanie
Technologia ograniczania odkształceń termicznych to kompleksowe rozwiązanie systemowe łączące obróbkę cieplną materiałów, izolację cieplną, monitorowanie w czasie rzeczywistym i dynamiczną kompensację sterowaną numerycznie, a nie jedynie prostą modernizację układu odprowadzania ciepła.
Rozwiązuje to podstawowy problem branży: dokładność tradycyjnych urządzeń laserowych stopniowo spada wraz z wydłużaniem się czasu ciągłej pracy. Dzięki czterem kluczowym rozwiązaniom — korpusowi maszyny poddanemu odprężaniu, wielowarstwowej izolacji cieplnej, kompensacji temperatury w pętli zamkniętej i cyrkulacyjnemu chłodzeniu powietrzem — urządzenie może utrzymywać wyjątkowo stabilną dokładność obróbki podczas długotrwałej, nieprzerwanej pracy.
Technologia ta jest w pełni ustandaryzowana i dostosowana do całej naszej gamy wycinarek laserowych ze źródłem światłowodowym do cięcia blach, wycinarek laserowych do rur oraz urządzeń do laserowej obróbki profili o nietypowych kształtach, zapewniając przedsiębiorstwom zajmującym się obróbką metali, niezależnie od ich wielkości, niezmienną precyzję obróbki w długim okresie.
Słowa kluczowe SEO dla strony internetowej
Ograniczanie odkształceń termicznych urządzeń laserowych, wyżarzanie odprężające łoża, kompensacja temperatury lasera w czasie rzeczywistym, laserowa wycinarka do długotrwałej precyzyjnej pracy, technologia izolacji cieplnej bramy lasera, rozwiązanie do kontroli temperatury podczas ciągłej obróbki.
Najczęściej zadawane pytania
. Co powoduje odkształcenia cieplne w wycinarce laserowej?
Odkształcenia cieplne są spowodowane głównie nagromadzonym ciepłem resztkowym lasera, promieniowaniem cieplnym oraz ciepłem powstającym wskutek tarcia podczas ciągłej pracy. Te źródła ciepła mogą powodować nierównomierną rozszerzalność korpusu maszyny, bramy, elementów prowadzących i innych części konstrukcyjnych.
Jak odkształcenia termiczne wpływają na dokładność cięcia laserowego?
Odkształcenia cieplne mogą powodować wyginanie się korpusu maszyny, zmianę położenia ogniska lasera w pionie oraz różnice wymiarowe między partiami. Mogą też prowadzić do nierównej szerokości szczeliny cięcia, przesunięć głowicy tnącej i przekroczenia wymaganych tolerancji obróbki.
W jaki sposób wyżarzanie odprężające ogranicza odkształcenia korpusu maszyny?
Spawane łoże maszyny poddaje się wyżarzaniu odprężającemu w piecu w temperaturze 580°C. Zgodnie z artykułem proces ten eliminuje ponad 95% naprężeń wewnętrznych powstałych podczas spawania i pomaga zapobiegać stopniowym odkształceniom konstrukcji w trakcie długotrwałej eksploatacji.
Czym jest wielowarstwowy system izolacji cieplnej?
System wykorzystuje oddzielne bariery cieplne wokół głównych źródeł ciepła, w tym szafy zasilania lasera, zespołu głowicy tnącej i obszaru zbierania żużla. Bariery te ograniczają przenikanie ciepła do bramy, prowadnic i korpusu maszyny.
Jaką dokładność może utrzymać system kompensacji termicznej?
Zgodnie z danymi z testów przedstawionymi w artykule zmiana położenia ogniska głowicy tnącej może być utrzymana w granicach 0,02 mm przez 24 godziny ciągłej pracy, a błąd powtarzalnego pozycjonowania przedmiotu obrabianego wynosi ±0,03 mm.





 27 lipca 2026 r.