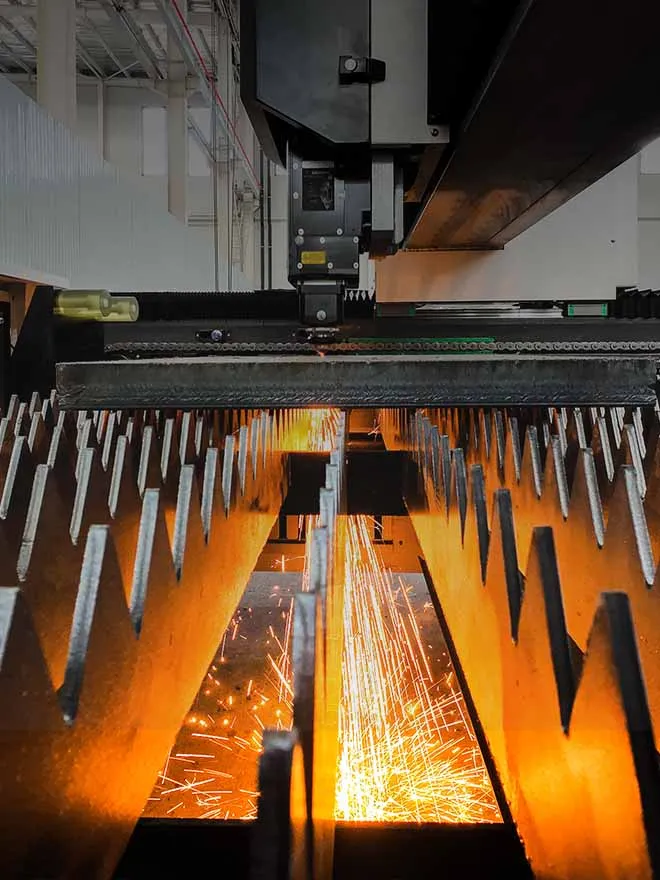
مخاطر التشوه الحراري لمعدات الليزر التقليدية في الإنتاج الكمي
أثناء المعالجة المستمرة لفترات طويلة، يؤدي تراكم الحرارة إلى حدوث خسائر متعددة وغير قابلة للعكس في دقة آلات الليزر القياسية:
1. تشوه الانحناء الحراري لسرير الآلة
بعد 8 ساعات من القطع بالحمل الكامل، ينتج عن سرير اللحام التقليدي غير المعالج لإزالة الإجهاد تمدد حراري غير متساوٍ. ويصل الإزاحة الحرارية الخطية لقاعدة الدليل الخاصة بالعارضة إلى 0.12 مم، مما يؤدي إلى انحراف أفقي لرأس القطع بالليزر، ويتجاوز الخطأ البُعدي للقطع النهائية معيار الدقة ±0.1 مم المطلوب لقطع التصدير.
2. انحراف ارتفاع بؤرة الليزر
تنتقل الحرارة المشعة من مولّد الليزر وفوهة القطع إلى الطاولة المنزلقة على المحور Z، مما يتسبب في تمدد حراري رأسي للأجزاء المنزلقة. وتنحرف البؤرة صعودًا وهبوطًا بمقدار 0.08 مم خلال وردية عمل واحدة، مما يؤدي إلى تفاوت عرض شق القطع، ويجعل الصفائح الرقيقة عرضة لاحتراق الحواف وعدم اختراق القطع بالكامل.
3. تكرار تفاوت الأبعاد بين دفعات الإنتاج
يؤدي اختلاف درجة الحرارة بين بداية وردية الإنتاج ونهايتها إلى تغيير استواء الإطار ككل. ويمكن أن يصل انحراف أبعاد الدفعة نفسها من المقاطع قبل الإنتاج وبعده إلى 0.15 مم، مما يزيد معدل رفض المنتجات النهائية وعبء إعادة الفحص.
4. تسارع تقادم مكونات نقل الحركة
يؤدي التعرض طويل الأمد للتناوب بين الحرارة والبرودة إلى تفاقم تآكل سكك التوجيه الخطية والمساطر المسننة، ويقصّر العمر التشغيلي لمحركات السيرفو، ويزيد من تكرار إيقاف المعدات لإجراء الصيانة.

الوحدات الأساسية لتقنية الحد من التشوه الحراري
2.1 التلدين لتخفيف الإجهاد عند درجات الحرارة العالية لقاعدة الماكينة المتكاملة (ضمان دقة القاعدة)
تُلحم قاعدة الماكينة بالكامل من فولاذ إنشائي سميك منخفض السبائك من نوع Q355، وتخضع بعد اللحام لعملية تلدين لإزالة الإجهادات في فرن كامل عند درجة حرارة عالية تبلغ 580℃.
التخلص من أكثر من 95% من الإجهاد الداخلي الناتج عن اللحام داخل هيكل السرير، وتجنب تشوه الزحف الهيكلي البطيء تحت فروق درجات الحرارة المتناوبة على المدى الطويل؛
بعد التلدين، يُضبط خطأ استواء قاعدة الماكينة بالكامل ضمن 0.03 مم/م. وحتى بعد 72 ساعة من القطع المتواصل بقدرة عالية، تظل إزاحة الانحناء الحراري الإجمالية للقاعدة أقل من 0.04 مم، وهي أقل بكثير من قيمة التشوه البالغة 0.1 مم في القواعد العادية غير المعالجة.
يُضاف داخل قاعدة الماكينة هيكل شبكي من أضلاع تبديد الحرارة، مما يسرّع الحمل الحراري الطبيعي للهواء، ويوازن فرق درجات الحرارة بين مقدمة الهيكل ومؤخرته، ويمنع ارتفاع الحرارة والانحناء في جانب واحد.
2.2 هيكل حاجز حراري متعدد الطبقات لعزل الحرارة وقطع مسار انتقالها
أنشأنا حواجز عزل حراري مستقلة لمصادر الحرارة الرئيسية الثلاثة في معدات الليزر: مولد الليزر، ومجموعة رأس القطع، ومنطقة تراكم الخبث.
تُركّب صفيحة عزل حراري عالية الكثافة بين خزانة طاقة الليزر وجسر العارضة، مما يقطع انتقال الحرارة الإشعاعية من مصدر الليزر إلى العارضة المتحركة؛
تُوضَع طبقة عزل حراري عند موضع اتصال فوهة القطع بمنضدة الانزلاق للمحور Z، لمنع انتقال الحرارة المتبقية من القطع إلى أعلى نحو سكة الانزلاق الدقيقة؛
حاوية تجميع الخبث السفلية مزودة بقناة منفصلة لتوجيه الهواء، تطرد حرارة الخبث المنصهر ذي درجة الحرارة المرتفعة خارج الإطار، وتمنع ارتفاع حرارة سطح قاعدة الماكينة موضعيًا بسبب تراكم الخبث لفترات طويلة.
بفضل العزل الحراري متعدد الطبقات، يُحافَظ على فرق درجة الحرارة بين العارضة المتحركة وقاعدة الماكينة في حدود 3 درجات مئوية أثناء التشغيل المستمر، مما يحدّ بفعالية من تفاوت التمدد الحراري بين المواد المعدنية المختلفة.
2.3 نظام تعويض درجة الحرارة متعدد النقاط بحلقة مغلقة في الوقت الفعلي (التصحيح الديناميكي الذكي)
تُدمج مستشعرات حرارة موزعة في قاعدة الماكينة، وجسر محاور الحركة X/Y/Z وأجزاء توجيه شعاع الليزر، لتشكّل شبكة مراقبة آنية لدرجة الحرارة في الماكينة بالكامل، مرتبطة بنظام التحكم الرقمي بالحاسوب (CNC).
تُجمع بيانات درجات حرارة المكونات الرئيسية كل 200 مللي ثانية، ويُحسب مقدار الإزاحة النظرية الناتجة عن التمدد الحراري لكل جزء هيكلي باستخدام النموذج المدمج لمعاملات التمدد الحراري للمواد؛
يعوّض نظام التحكم الرقمي إحداثيات حركة المحاور X وY وZ تلقائيًا وفي الوقت الفعلي وفقًا لقيمة الإزاحة الحرارية، مما يعادل خطأ الأبعاد الناجم عن التمدد الحراري؛
عندما يتجاوز فرق درجة الحرارة الموضعي العتبة المحددة، يزيد النظام تلقائيًا قدرة تشغيل مروحة التبريد لضبط كفاءة تبديد الحرارة.
بيانات الاختبار الفعلية: بعد تفعيل وظيفة التعويض الحراري بحلقة مغلقة، تتم السيطرة على انحراف بؤرة رأس القطع خلال 24 ساعة من التشغيل المستمر ضمن 0.02 مم، كما يستقر خطأ إعادة تحديد موضع أبعاد قطعة العمل عند ±0.03 مم.
2.4 نظام متكامل عالي الكفاءة لتبديد الحرارة بتدوير الهواء
تُنشأ داخل الجسر المتحرك وقاعدة الماكينة قناة مغلقة لتبديد الحرارة بتدوير الهواء القسري، مزودة بمراوح تبريد محورية منخفضة الضوضاء وعالية التدفق:
- تشكيل تدفق هواء دائري موجّه داخل الهيكل لتبديد الحرارة الناتجة عن احتكاك سكة التوجيه وإشعاع الليزر فور تولدها، والحفاظ على استقرار درجة حرارة تشغيل أجزاء نقل الحركة عند 22-28 درجة مئوية؛
- قناة تبريد هوائي مستقلة لمولد الليزر، تمنع تراكم الحرارة داخل خزانة الطاقة، وتثبت تذبذب قدرة خرج الليزر ضمن ±1%، وتمنع انخفاض القدرة الناتج عن ارتفاع الحرارة؛
- تُفصل قناة هواء تبديد الحرارة عن قناة هواء إزالة الغبار لمنع الغبار من سد قناة تبديد الحرارة وتقليل كفاءتها.
فوائد الإنتاج القابلة للقياس التي توفرها تقنية الحد من التشوه الحراري
اتخاذ مصنع مجهز بآلة قطع بالليزر الليفي بقدرة 6000W للمعالجة المستمرة على مدار 24 ساعة كموضوع للاختبار:
- استقرار نسبة المنتجات النهائية المطابقة
يرتفع معدل مطابقة الأبعاد لقطع العمل المُعالجة لفترة طويلة من 92.3% إلى 99.7%، كما تنخفض بدرجة كبيرة خسائر إعادة التشغيل والخردة الناتجة عن التشوه الحراري.
- تقليل وتيرة صيانة المعدات
تؤدي بيئة التشغيل بدرجة حرارة ثابتة إلى إبطاء معدل تقادم قضبان التوجيه والمحركات المؤازرة ومصادر الليزر، كما ينخفض معدل الاستبدال السنوي للأجزاء المستهلكة بأكثر من 60%.
- التكيف مع الإنتاج المتواصل على دفعات
يمكنه دعم نمط الإنتاج المستقر على مدار اليوم بثلاث ورديات، دون الحاجة إلى إيقاف الماكينة لمدة 2-4 ساعات لتبريد الهيكل كما في المعدات العادية، مما يزيد وقت الإنتاج الفعّال شهريًا بأكثر من 120 ساعة.
- تلبية متطلبات المعالجة للتصدير وفق معايير عالية
يظل تفاوت التشغيل مستقرًا ضمن ±0.05 مم على المدى الطويل، بما يلبي معايير فحص الأبعاد الصارمة لطلبات تصدير قطع غيار السيارات والمنتجات المعدنية الدقيقة والآلات الهندسية.
سيناريوهات التطبيق المناسبة لمجموعة معدات الليزر الكاملة
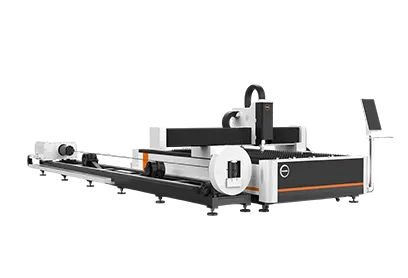
ماكينة قطع ليزرية مسطحة عالية القدرة (3000W-20000W): مناسبة للقطع الكمي للصلب الكربوني السميك والفولاذ المقاوم للصدأ، وتعالج الانحناء الحراري للإطار تحت حمل حراري مرتفع لفترات طويلة؛
آلة قطع الأنابيب الطويلة بالليزر: لقطع الأنابيب بطول 6-12 مترًا مع التغذية المستمرة، وتجنّب التشوه الحراري الذي يؤدي إلى عدم اتساق مواضع الثقوب وخطوط القطع في الأنابيب الطويلة؛
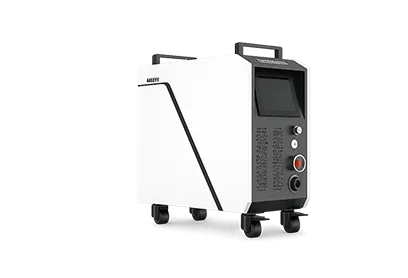
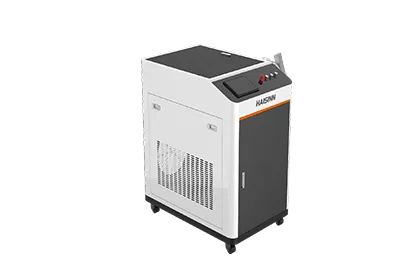
معدات القطع بالليزر الصغيرة عالية الدقة: لمعالجة سبائك الألومنيوم الرقيقة والقطع المعدنية الدقيقة، مع التحكم في انحراف البؤرة لضمان تجانس شق القطع ونعومة سطحه؛
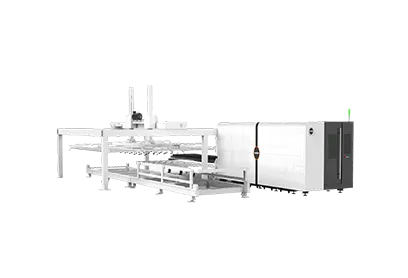
خط إنتاج الليزر الآلي: يدعم ورشة عمل غير مأهولة للتغذية والتفريغ الآلي بالكامل، ويحقق دقة مستقرة دون الحاجة إلى إيقاف التشغيل للتبريد يدويًا.

الخلاصة
تقنية الحد من التشوه الحراري هي تقنية متكاملة ومنهجية تجمع بين المعالجة الحرارية للمواد، وعزل التوصيل الحراري، والاستشعار في الوقت الفعلي، والتعويض الديناميكي بالتحكم الرقمي، وليست مجرد تحسين بسيط لتبديد الحرارة.
تعالج هذه التقنية جذريًا مشكلة أساسية في الصناعة تتمثل في التراجع التدريجي لدقة معدات الليزر التقليدية كلما طالت مدة التشغيل المتواصل. ومن خلال أربع ركائز أساسية هي قاعدة الماكينة المعالجة لتخفيف الإجهادات، والعزل الحراري متعدد الطبقات، والتعويض الحراري بنظام تحكم مغلق الحلقة، والتبريد بتدوير الهواء، تستطيع المعدات الحفاظ على دقة تشغيل فائقة الاستقرار أثناء التشغيل المتواصل لفترات طويلة.
هذه التقنية موحّدة بالكامل ومتوافقة مع جميع آلات القطع بالليزر الليفي المسطحة ضمن مجموعتنا الكاملة، وآلات قطع الأنابيب بالليزر، ومعدات معالجة المقاطع الجانبية غير المنتظمة بالليزر، مما يوفر ضمانًا طويل الأمد لمعالجة المعادن بدقة ثابتة لمؤسسات تصنيع المعادن بمختلف أحجامها.
الكلمات المفتاحية لتحسين ظهور الموقع في محركات البحث
كبح التشوه الحراري لمعدات الليزر، التلدين لإزالة إجهاد سرير الآلة، التعويض الحراري الفوري لليزر، آلة قطع ليزرية دقيقة طويلة الأمد، تقنية العزل الحراري لجسر الليزر، حل التحكم الحراري للمعالجة المستمرة.
الأسئلة الشائعة
. ما أسباب التشوه الحراري في آلة القطع بالليزر؟
ينتج التشوه الحراري أساسًا عن تراكم الحرارة المتبقية من الليزر والإشعاع الحراري وحرارة الاحتكاك أثناء التشغيل المستمر. ويمكن أن تتسبب مصادر الحرارة هذه في تمدد قاعدة الماكينة والبوابة ومكونات التوجيه والأجزاء الهيكلية الأخرى بصورة غير متساوية.
كيف يؤثر التشوه الحراري في دقة القطع بالليزر؟
قد يتسبب التشوه الحراري في انحناء قاعدة الماكينة، وانحراف ارتفاع البؤرة الليزرية، وعدم اتساق الأبعاد بين دفعات الإنتاج. وقد يؤدي أيضًا إلى تفاوت عرض شق القطع، وانزياح رأس القطع، وخروج تفاوتات التشغيل عن النطاق المطلوب.
كيف يقلل التلدين لإزالة الإجهادات من تشوه قاعدة الماكينة؟
تخضع قاعدة الماكينة الملحومة لتلدين إزالة الإجهاد داخل فرن كامل عند درجة حرارة 580°C. ووفقًا للمقال، تزيل هذه العملية أكثر من 95% من إجهادات اللحام الداخلية وتساعد على منع التشوه التدريجي للهيكل أثناء التشغيل طويل الأمد.
ما هو نظام العزل الحراري متعدد الطبقات؟
يستخدم حواجز حرارية مستقلة حول مصادر الحرارة الرئيسية، بما في ذلك خزانة طاقة الليزر، ومجموعة رأس القطع، ومنطقة تجميع الخبث. تقلل هذه الحواجز انتقال الحرارة إلى الجسر، وقضبان التوجيه، وسرير الماكينة.
ما مستوى الدقة الذي يمكن لنظام التعويض الحراري الحفاظ عليه؟
وفقًا لبيانات الاختبار الواردة في المقال، يمكن حصر انحراف البؤرة في رأس القطع ضمن 0.02 مم خلال 24 ساعة من التشغيل المتواصل، بينما يظل خطأ تكرار تموضع قطعة العمل عند ±0.03 مم.





 27 يوليو 2026