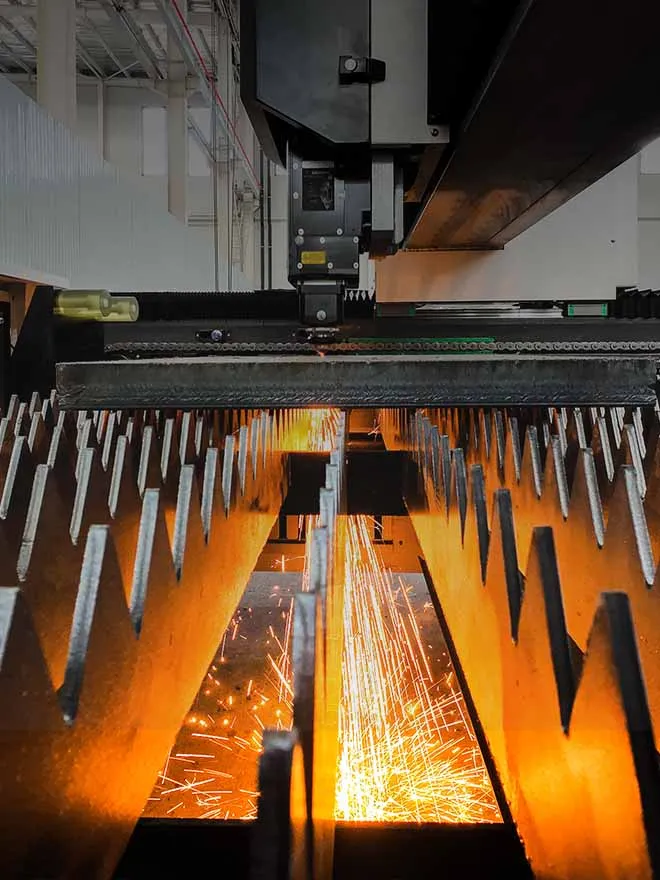
Risiken thermischer Verformungen bei herkömmlichen Lasergeräten in der Massenproduktion
Bei lang andauernden, ununterbrochenen Bearbeitungsprozessen führt die Wärmeentwicklung bei herkömmlichen Lasermaschinen zu zahlreichen irreversiblen Präzisionsverlusten:
1. Thermische Verformung des Maschinenbetts durch Biegung
Nach 8 Stunden Schneiden unter Volllast kommt es bei einem herkömmlichen, nicht spannungsentlasteten Schweißbett zu ungleichmäßiger thermischer Ausdehnung. Die lineare thermische Verschiebung des Trägerführungsbocks erreicht 0,12 mm, was zu einem horizontalen Versatz des Laserschneidkopfes führt, und der Maßfehler der Fertigteile überschreitet die für Exportwerkstücke geforderte Präzisionsnorm von ±0,1 mm.
2. Drift der Laserfokushöhe
Die von dem Lasergenerator und der Schneiddüse ausgehende Wärmestrahlung überträgt sich auf den Schlittentisch der Z-Achse und führt zu einer vertikalen thermischen Ausdehnung der Gleitteile. Der Brennpunkt verschiebt sich innerhalb einer Schicht um 0,08 mm nach oben und unten, was zu einer ungleichmäßigen Schlitzbreite führt; bei dünnen Blechen kommt es daher häufig zu verbrannten Kanten und unvollständiger Durchschneidung.
3. Wiederkehrende Maßabweichungen zwischen den Chargen
Der Temperaturunterschied zwischen Beginn und Ende der Produktionsschicht beeinflusst die Gesamtplanheit der Rahmen. Die Maßabweichung derselben Profilcharge vor und nach der Produktion kann bis zu 0,15 mm betragen, was zu einer höheren Ausschussquote bei den Fertigprodukten und einem höheren Arbeitsaufwand bei der Nachprüfungsinspektion führt.
4. Beschleunigte Alterung von Getriebekomponenten
Langfristige Wechsel zwischen heißen und kalten Umgebungsbedingungen verstärken den Verschleiß von Linearführungen und Zahnstangen, verkürzen die Lebensdauer von Servomotoren und erhöhen die Häufigkeit von Wartungsstillständen der Anlagen.

Kernmodule der Technologie zur Unterdrückung thermischer Verformungen
2.1 Hochtemperatur-Spannungsglühen für das einteilige Maschinenbett (Garantie für die Grundgenauigkeit)
Das gesamte Maschinenbett ist aus dickwandigem, niedriglegiertem Q355-Baustahl geschweißt und wird nach dem Schweißen einem vollständigen Hochtemperatur-Spannungsarmglühverfahren bei 580 °C unterzogen.
Beseitigung von mehr als 95% an Schweißspannungen im Bettgestell, Vermeidung einer langsamen Kriechverformung der Konstruktion bei langfristigen Temperaturschwankungen;
Nach dem Glühen wird die Gesamtunebenheit des Bettes auf unter 0,03 mm/m begrenzt. Selbst nach 72 Stunden ununterbrochenem Hochleistungsschneiden liegt die thermische Gesamtverformung des Bettes unter 0,04 mm und damit weit unter dem Verformungswert von 0,1 mm bei gewöhnlichen, unbehandelten Betten.
Im Inneren des Bettes ist eine interne Gitterkonstruktion mit Kühlrippen integriert, die die natürliche Luftkonvektion beschleunigt, den Temperaturunterschied zwischen der Vorder- und Rückseite des Rahmens ausgleicht und ein einseitiges Überhitzen sowie Verformungen verhindert.
2.2 Mehrschichtige, isolierende Wärmebarriere zur Unterbrechung des Wärmeleitwegs
Wir haben unabhängige Wärmeisolationsbarrieren für die drei wichtigsten Wärmequellen der Laseranlage eingerichtet: den Lasergenerator, die Schneidkopfbaugruppe und den Bereich, in dem sich die Schlacke ansammelt.
Zwischen dem Laserstromschrank und dem Strahlportal ist eine Wärmedämmplatte mit hoher Dichte angebracht, die die von der Laserquelle auf den beweglichen Strahl übertragene Strahlungswärme abschirmt;
An der Verbindungsstelle zwischen Schneiddüse und Z-Achsen-Schiebetisch ist eine Wärmeisolierungsschicht angeordnet, um zu verhindern, dass die beim Schneiden entstehende Restwärme nach oben zur Präzisionsgleitschiene geleitet wird;
Der untere Schlackeauffangbehälter ist mit einem separaten Luftleitkanal ausgestattet, der die Wärme der hochtemperaturigen geschmolzenen Schlacke aus dem Rahmen ableitet und eine lokale Überhitzung der Bettfläche verhindert, die durch eine langfristige Schlackenansammlung verursacht wird.
Nach einer mehrschichtigen Wärmeisolierung wird der Temperaturunterschied zwischen dem beweglichen Querträger und der Bettbasis während der kontinuierlichen Bearbeitung auf innerhalb von 3℃ begrenzt, wodurch der Unterschied der Wärmeausdehnung verschiedener Metallmaterialien wirksam reduziert wird.
2.3 Echtzeit-Mehrpunkt-Temperaturregelungssystem mit geschlossenem Regelkreis (intelligente dynamische Korrektur)
Dezentrale Temperatursensoren sind in das Maschinenbett, das X/Y/Z-Verfahrportal und die Laserstrahlführungselemente integriert und bilden ein Echtzeit-Temperaturüberwachungsnetzwerk für die gesamte Maschine, das mit dem CNC-System verbunden ist.
Erfassen Sie alle 200 ms Temperaturdaten der wichtigsten Komponenten und berechnen Sie die theoretische thermische Ausdehnungsverschiebung jedes Bauteils anhand des integrierten Modells für den thermischen Ausdehnungskoeffizienten des Materials;
Das numerische Steuersystem gleicht die Verfahrkoordinaten der X-, Y- und Z-Achse automatisch in Echtzeit entsprechend dem Wert der thermischen Verschiebung aus und gleicht so den durch thermische Ausdehnung verursachten Maßfehler aus;
Wenn der lokale Temperaturunterschied den eingestellten Schwellenwert überschreitet, erhöht das System automatisch die Betriebsleistung des Lüfters, um die Wärmeableitungseffizienz anzupassen.
Tatsächliche Testdaten: Nach Aktivierung der thermischen Regelkompensation wird die Fokusverschiebung des Schneidkopfes innerhalb von 24 Stunden Dauerbetrieb auf 0,02 mm begrenzt, und der Wiederholungsfehler bei der Positionierung des Werkstücks stabilisiert sich bei ±0,03 mm.
2.4 Integriertes, hocheffizientes Luftkühlungs- und Umwälz-Wärmeableitungssystem
Im Inneren des Portals und des Bettes ist ein geschlossener Wärmeableitkanal mit erzwungener Luftzirkulation verlegt, der mit geräuscharmen Axialkühlventilatoren mit hohem Luftdurchsatz ausgestattet ist:
- Erzeugen Sie einen gerichteten Luftumwälzstrom im Inneren des Rahmens, leiten Sie die durch die Reibung der Führungsschiene und die Laserstrahlung entstehende Wärme in Echtzeit ab und halten Sie die Betriebstemperatur der Antriebskomponenten stabil bei 22–28 °C;
- Ein separater Luftkühlkanal für den Lasergenerator verhindert eine Wärmeansammlung im Leistungsschrank, stabilisiert die Schwankungen der Laserausgangsleistung innerhalb von ±1% und beugt einem durch Überhitzung verursachten Leistungsabfall vor;
- Der Luftkanal für die Wärmeableitung ist vom Luftkanal für die Staubabsaugung getrennt, um zu verhindern, dass Staub den Wärmeableitungskanal verstopft und die Wärmeableitungseffizienz beeinträchtigt.
Messbare Produktionsvorteile durch Technologien zur Unterdrückung thermischer Verformungen
Als Testobjekt dient eine Fabrik, die mit einer 6000-W-Faserlaserschneidemaschine für den kontinuierlichen 24-Stunden-Betrieb ausgestattet ist:
- Stabile Ausbeute an Fertigprodukten
Die Maßhaltigkeitsquote von Werkstücken, die über einen längeren Zeitraum bearbeitet werden, steigt von 92,31 TP3T auf 99,71 TP3T, und der durch thermische Verformung verursachte Nacharbeits- und Ausschussverlust wird erheblich reduziert.
- Die Häufigkeit der Wartungsarbeiten an den Anlagen verringern
Eine Betriebsumgebung mit konstanter Temperatur verlangsamt die Alterung von Führungsschienen, Servomotoren und Laserquellen, wodurch die jährliche Austauschhäufigkeit von Verschleißteilen um mehr als 60% reduziert wird.
- Anpassung an die unterbrechungsfreie Serienproduktion
Sie kann einen ganztägigen Dreischicht-Produktionsbetrieb zuverlässig gewährleisten, ohne dass die Maschine wie bei herkömmlichen Anlagen für 2 bis 4 Stunden angehalten werden muss, um den Rahmen abkühlen zu lassen, wodurch sich die effektive Produktionszeit pro Monat um mehr als 120 Stunden erhöht.
- Erfüllung der hohen Anforderungen an die Exportverarbeitung
Die langfristige Bearbeitungstoleranz liegt stabil innerhalb von ±0,05 mm, was den strengen Maßprüfungsstandards für Exportaufträge im Bereich Automobilteile, Präzisionsbeschläge und Baumaschinen entspricht.
Anwendungsszenarien für Lasergeräte der gesamten Baureihe
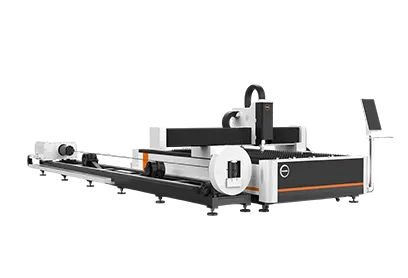
Flachbett-Laserschneidmaschine mit hoher Leistung (3000 W–20.000 W): Geeignet für das Schneiden von dickem Kohlenstoffstahl und Edelstahl in großen Stückzahlen; verhindert das thermische Verziehen des Rahmens bei langfristiger hoher Wärmebelastung;
Laser-Rohrschneidemaschine für lange Profile: Für das Schneiden von Rohren mit einer Länge von 6–12 m im Endlosbetrieb, um thermische Verformungen zu vermeiden, die zu ungleichmäßigen Lochpositionen und Schnittlinien bei langen Rohren führen;
Präzisions-Laserschneidanlagen für kleine Werkstücke: Bearbeitung von dünnen Aluminiumlegierungen und Präzisions-Metallteilen; Kontrolle der Fokusverschiebung zur Gewährleistung eines gleichmäßigen Schnitts und einer glatten Schnittfläche;
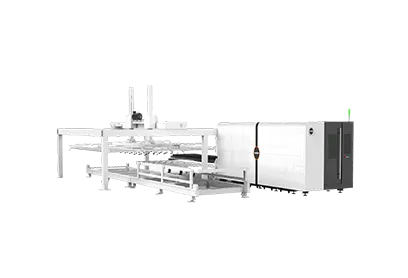
Automatisierte Laser-Fertigungslinie: Unterstützt die vollautomatische Be- und Entladung in einer unbemannten Fertigungshalle und gewährleistet eine gleichbleibende Präzision ohne manuelles Abschalten zum Abkühlen.

Fazit
Die Technologie zur Unterdrückung thermischer Verformungen ist eine systematische, umfassende Technologie, die Materialwärmebehandlung, Wärmeleitungsisolierung, Echtzeit-Erfassung und dynamische Kompensation mittels numerischer Steuerung vereint – es handelt sich dabei nicht um eine einfache Verbesserung der Wärmeableitung.
Es löst grundlegend das zentrale Problem der Branche, dass die Präzision herkömmlicher Lasergeräte mit zunehmender Dauer der kontinuierlichen Bearbeitung allmählich abnimmt. Durch vier zentrale Komponenten – Spannungsentlastungsbett, mehrschichtige Wärmeisolierung, Temperaturregelung im geschlossenen Regelkreis und Umluftkühlung – kann das Gerät auch bei langfristigem, unterbrechungsfreiem Betrieb eine äußerst stabile Bearbeitungsgenauigkeit aufrechterhalten.
Diese Technologie ist vollständig standardisiert und auf alle unsere Faserlaser-Flachschneidemaschinen der Komplettbaureihe, Laser-Rohrschneidemaschinen sowie Laserbearbeitungsanlagen für Sonderprofile abgestimmt. Damit bietet sie Metallverarbeitungsunternehmen jeder Größe eine langfristige Garantie für gleichbleibend präzise Bearbeitung.
SEO-Schlüsselwörter für das Web
Unterdrückung thermischer Verformung bei Laseranlagen, Spannungsarmglühen des Maschinenbetts, Echtzeit-Temperaturkompensation beim Laserschneiden, Laserschneidmaschine mit langfristiger Präzision, Wärmeisolierungstechnologie für Laserportale, Lösung zur Wärmeregulierung bei kontinuierlicher Bearbeitung.
FAQ
. Was verursacht thermische Verformung in einer Laserschneidmaschine?
Thermische Verformung entsteht hauptsächlich durch angesammelte Restwärme des Lasers, Wärmestrahlung und Reibungswärme während der kontinuierlichen Bearbeitung. Diese Wärmequellen können dazu führen, dass sich das Maschinenbett, das Portal, die Führungselemente und andere Bauteile ungleichmäßig ausdehnen.
Wie wirkt sich thermische Verformung auf die Genauigkeit beim Laserschneiden aus?
Thermische Verformung kann dazu führen, dass sich das Maschinenbett durchbiegt, die Fokushöhe des Lasers abweicht und die Abmessungen zwischen Produktionschargen variieren. Sie kann außerdem ungleichmäßige Schnittfugenbreiten, eine Verschiebung des Schneidkopfs und Bearbeitungsabweichungen außerhalb der geforderten Toleranzen verursachen.
Wie verringert Spannungsarmglühen die Verformung des Maschinenbetts?
Das geschweißte Maschinenbett wird bei 580 °C im Ofen spannungsarmgeglüht. Laut dem Artikel beseitigt dieses Verfahren mehr als 95 % der inneren Schweißspannungen und trägt dazu bei, eine allmähliche Verformung der Konstruktion im Langzeitbetrieb zu verhindern.
Was ist ein mehrschichtiges Wärmeisolationssystem?
Es verwendet separate Wärmebarrieren um die wichtigsten Wärmequellen, darunter den Schaltschrank der Laserstromversorgung, die Schneidkopfeinheit und den Bereich zur Schlackesammlung. Diese Barrieren verringern die Wärmeübertragung auf das Portal, die Führungsschienen und das Maschinenbett.
Welche Genauigkeit kann das thermische Kompensationssystem aufrechterhalten?
Laut den im Artikel vorgestellten Testdaten lässt sich die Fokusdrift des Schneidkopfs bei 24 Stunden Dauerbetrieb auf höchstens 0,02 mm begrenzen, während die Wiederholpositionierabweichung des Werkstücks bei ±0,03 mm liegt.





 27. Juli 2026