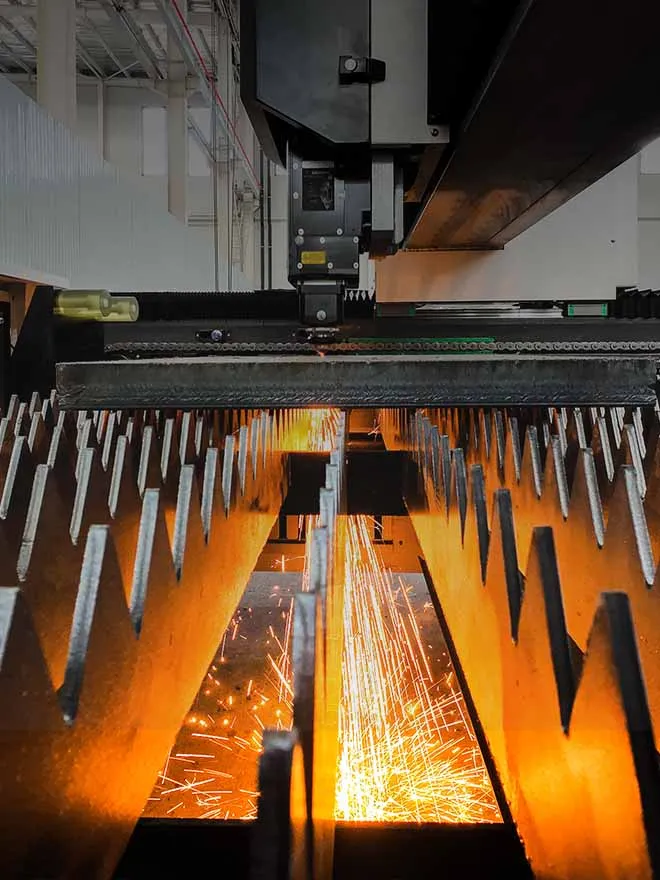
Riscos de deformação térmica dos equipamentos a laser tradicionais na produção em massa
Durante o processamento contínuo por longos períodos, o acúmulo de calor provoca várias perdas irreversíveis de precisão nas máquinas de corte a laser convencionais:
1. Deformação por flexão térmica da estrutura da máquina
Após 8 horas de corte em plena carga, a base soldada tradicional sem alívio de tensões apresentará expansão térmica desigual. O deslocamento térmico linear da base da guia da viga chega a 0,12 mm, provocando o deslocamento horizontal da cabeça de corte a laser, e o erro dimensional das peças acabadas excede o padrão de precisão de ±0,1 mm exigido para peças destinadas à exportação.
2. Desvio da altura focal do laser
A radiação térmica do gerador laser e do bico de corte é transferida para a mesa deslizante do eixo Z, causando a expansão térmica vertical das peças deslizantes. O ponto focal varia 0,08 mm para cima e para baixo durante um turno, o que torna irregular a largura da fenda e deixa as chapas finas propensas a bordas queimadas e à penetração incompleta.
3. Inconsistência dimensional recorrente entre lotes
A diferença de temperatura entre o início e o fim do turno de produção altera a planicidade geral da estrutura. O desvio dimensional do mesmo lote de perfis antes e depois da produção pode chegar a 0,15 mm, aumentando a taxa de rejeição dos produtos acabados e a carga de trabalho da inspeção de retrabalho.
4. Envelhecimento acelerado dos componentes de transmissão
A exposição prolongada a ambientes com alternância de calor e frio agrava o desgaste das guias lineares e das cremalheiras, reduz a vida útil dos servomotores e aumenta a frequência das paradas do equipamento para manutenção.

Módulos principais da tecnologia de supressão da deformação térmica
2.1 Recozimento de alívio de tensões a alta temperatura da base integral da máquina (garantia da precisão da base)
Toda a base da máquina é soldada em aço estrutural de baixa liga Q355 de grande espessura e, após a soldagem, passa por um processo de recozimento em forno a 580 °C para alívio das tensões.
Eliminar mais de 95% das tensões internas de soldagem na estrutura da base, evitando a deformação lenta por fluência estrutural sob variações alternadas de temperatura a longo prazo;
Após o recozimento, o erro de planeza global da base é controlado em até 0,03 mm/m. Mesmo após 72 horas ininterruptas de corte de alta potência, o deslocamento global por flexão térmica da base é mantido abaixo de 0,04 mm, muito inferior ao valor de deformação de 0,1 mm das bases comuns não tratadas.
Uma estrutura interna de nervuras de dissipação de calor em grelha é adicionada no interior da base, acelerando a convecção natural do ar, equilibrando a diferença de temperatura entre as partes dianteira e traseira da estrutura e evitando o sobreaquecimento e a deformação unilateral.
2.2 Estrutura de barreira térmica de isolamento multicamadas para bloquear a trajetória de condução de calor
Instalamos barreiras independentes de isolamento térmico para as três principais fontes de calor dos equipamentos a laser: o gerador de laser, o conjunto da cabeça de corte e a área de acúmulo de escória.
Uma placa de isolamento térmico de alta densidade é instalada entre o gabinete de alimentação do laser e o pórtico da viga, bloqueando o calor radiante transferido da fonte de laser para a viga móvel;
Uma camada intermédia de isolamento térmico é instalada na junção entre o bico de corte e a mesa deslizante do eixo Z, impedindo que o calor residual do corte seja conduzido para cima, em direção ao trilho deslizante de precisão;
O compartimento inferior de coleta de escória está equipado com um canal de direcionamento de ar separado, que conduz para fora da estrutura o calor da escória fundida em alta temperatura e evita o superaquecimento localizado da superfície da base causado pelo acúmulo prolongado de escória.
Após o isolamento térmico multicamada, a diferença de temperatura entre a viga móvel e a base da bancada é mantida em até 3 ℃ durante o processamento contínuo, inibindo efetivamente a diferença de expansão térmica entre diferentes materiais metálicos.
2.3 Sistema de compensação em malha fechada de temperatura multiponto em tempo real (correção dinâmica inteligente)
Sensores de temperatura distribuídos são integrados à bancada da máquina, ao pórtico de transmissão X/Y/Z e aos componentes de guiamento do feixe laser, formando uma rede de monitoramento da temperatura de toda a máquina em tempo real, interligada ao sistema CNC.
Coleta os dados de temperatura dos principais componentes a cada 200 ms e calcula o deslocamento teórico causado pela expansão térmica de cada peça estrutural por meio do modelo integrado de coeficiente de expansão térmica dos materiais;
O sistema de controle numérico compensa automaticamente, em tempo real, as coordenadas de deslocamento dos eixos X, Y e Z de acordo com o valor do deslocamento térmico, corrigindo o erro dimensional causado pela expansão térmica;
Quando a diferença de temperatura local excede o limite definido, o sistema aumenta automaticamente a potência de operação do ventilador de refrigeração para ajustar a eficiência da dissipação de calor.
Dados reais de teste: após ativar a função de compensação térmica em circuito fechado, o desvio focal da cabeça de corte durante 24 horas de operação contínua é mantido dentro de 0,02 mm, e o erro de reposicionamento dimensional da peça é estabilizado em ±0,03 mm.
2.4 Sistema integrado de dissipação de calor por circulação de arrefecimento a ar de alta eficiência
Um canal fechado de dissipação de calor por circulação forçada de ar percorre o interior do pórtico e da base, com ventiladores axiais de refrigeração de alto fluxo e baixo ruído:
- Cria um fluxo de ar direcional e circulante no interior da estrutura, removendo em tempo real o calor gerado pelo atrito das guias e pela radiação laser e mantendo estável entre 22 e 28 °C a temperatura de operação dos componentes de transmissão;
- Canal de arrefecimento a ar independente para o gerador laser, que evita a acumulação de calor no interior do armário elétrico, estabiliza a flutuação da potência de saída do laser em ±1% e impede a atenuação da potência causada pelo sobreaquecimento;
- O duto de ar de dissipação de calor é separado do duto de ar de remoção de poeira para evitar que a poeira obstrua o canal de dissipação de calor e reduza sua eficiência.
Benefícios mensuráveis para a produção proporcionados pela tecnologia de supressão da deformação térmica
Tomando como objeto de teste uma fábrica equipada com uma máquina de corte a laser de fibra de 6000 W, em operação contínua durante 24 horas:
- Rendimento estável de produtos acabados
A taxa de qualificação dimensional das peças processadas durante longos períodos aumenta de 92,3% para 99,7%, e as perdas com retrabalho e sucata causadas pela deformação térmica são significativamente reduzidas.
- Reduzir a frequência de manutenção do equipamento
O ambiente de operação com temperatura constante retarda o envelhecimento das guias lineares, dos servomotores e das fontes de laser, reduzindo em mais de 60% a frequência anual de substituição das peças de desgaste.
- Adaptar-se à produção ininterrupta em lotes
Pode operar de forma estável em regime de produção contínua, com três turnos diários, sem necessidade de parar a máquina por 2 a 4 horas para arrefecer a estrutura, como ocorre com equipamentos convencionais, aumentando o tempo efetivo de produção mensal em mais de 120 horas.
- Atenda aos requisitos rigorosos do processamento para exportação
A tolerância de usinagem a longo prazo permanece estável dentro de ±0,05 mm, atendendo aos rigorosos padrões de inspeção dimensional de pedidos de exportação de peças automotivas, ferragens de precisão e máquinas de engenharia.
Cenários de aplicação compatíveis com a linha completa de equipamentos a laser
Máquina de corte a laser de chapas de alta potência (3000 W–20000 W): adequada para o corte em massa de aço-carbono espesso e aço inoxidável, solucionando a flexão térmica da estrutura sob cargas térmicas elevadas e prolongadas;
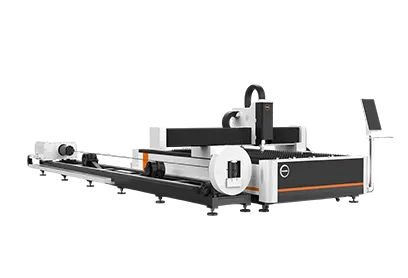
Máquina de corte a laser de tubos e perfis longos: para corte com alimentação contínua de tubos de 6 a 12 m, evitando que a deformação térmica cause inconsistências nas posições dos furos e nas linhas de corte de tubos longos;
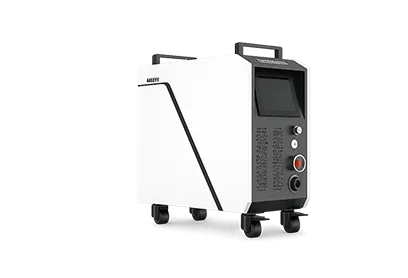
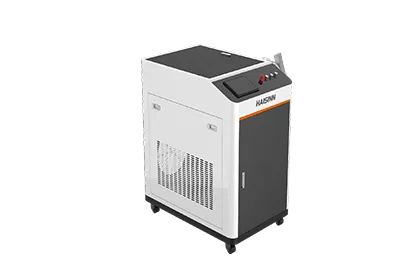
Equipamento de corte a laser de precisão de pequeno porte: processa chapas finas de liga de alumínio e peças de ferragens de precisão, controlando o desvio focal para garantir uma largura de corte uniforme e uma superfície de corte lisa;
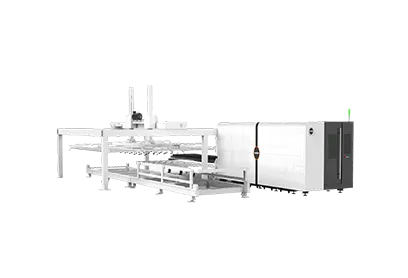
Linha de produção laser automatizada: permite a alimentação e a descarga totalmente automáticas para uma oficina sem operadores, garantindo uma precisão estável sem paragens manuais para arrefecimento.

Conclusão
A tecnologia de supressão da deformação térmica é uma tecnologia abrangente e sistemática que integra tratamento térmico de materiais, isolamento da condução térmica, sensoriamento em tempo real e compensação dinâmica por controle numérico, não sendo apenas uma simples melhoria na dissipação de calor.
Ela resolve de forma fundamental o principal problema do setor: a redução gradual da precisão dos equipamentos a laser tradicionais à medida que o tempo de processamento contínuo aumenta. Por meio de quatro elementos essenciais — bancada com alívio de tensões, isolamento térmico multicamada, compensação de temperatura em malha fechada e resfriamento por circulação de ar —, o equipamento mantém uma precisão de usinagem extremamente estável durante operações ininterruptas de longa duração.
Essa tecnologia é totalmente padronizada e compatível com toda a nossa linha de máquinas de corte plano a laser de fibra, máquinas de corte de tubos a laser e equipamentos de processamento a laser de perfis com formatos especiais, proporcionando uma garantia de processamento preciso e consistente a longo prazo para empresas de fabricação de metais de todos os portes.
Palavras-chave de SEO para a Web
Supressão da deformação térmica em equipamentos a laser, recozimento para alívio de tensões da bancada, compensação da temperatura do laser em tempo real, máquina de corte a laser com precisão de longo prazo, tecnologia de isolamento térmico do pórtico do laser, solução de controle térmico para processamento contínuo.
Perguntas frequentes
. O que causa a deformação térmica em uma máquina de corte a laser?
A deformação térmica é causada principalmente pelo calor residual acumulado do laser, pela radiação térmica e pelo calor gerado por fricção durante o processamento contínuo. Estas fontes de calor podem fazer com que a base da máquina, o pórtico, os componentes das guias e outras peças estruturais se expandam de forma desigual.
Como a deformação térmica afeta a precisão do corte a laser?
A deformação térmica pode causar a flexão da bancada da máquina, o desvio da altura focal do laser e inconsistências dimensionais entre os lotes. Também pode produzir larguras de corte irregulares, deslocamentos da cabeça de corte e tolerâncias de usinagem fora da faixa exigida.
Como o recozimento para alívio de tensões reduz a deformação do leito da máquina?
O leito soldado da máquina é submetido a recozimento para alívio de tensões em forno integral a 580 °C. Segundo o artigo, esse processo elimina mais de 95% das tensões internas de soldagem e ajuda a evitar a deformação estrutural gradual durante a operação prolongada.
O que é um sistema de isolamento térmico multicamada?
Utiliza barreiras térmicas independentes em torno das principais fontes de calor, incluindo o armário de alimentação do laser, o conjunto da cabeça de corte e a área de recolha de escória. Estas barreiras reduzem a transferência de calor para o pórtico, as guias lineares e a base da máquina.
Que nível de precisão o sistema de compensação térmica consegue manter?
De acordo com os dados dos testes apresentados no artigo, o desvio focal da cabeça de corte pode ser controlado dentro de 0,02 mm durante 24 horas de funcionamento contínuo, enquanto o erro de reposicionamento da peça permanece em ±0,03 mm.





 27 de julho de 2026