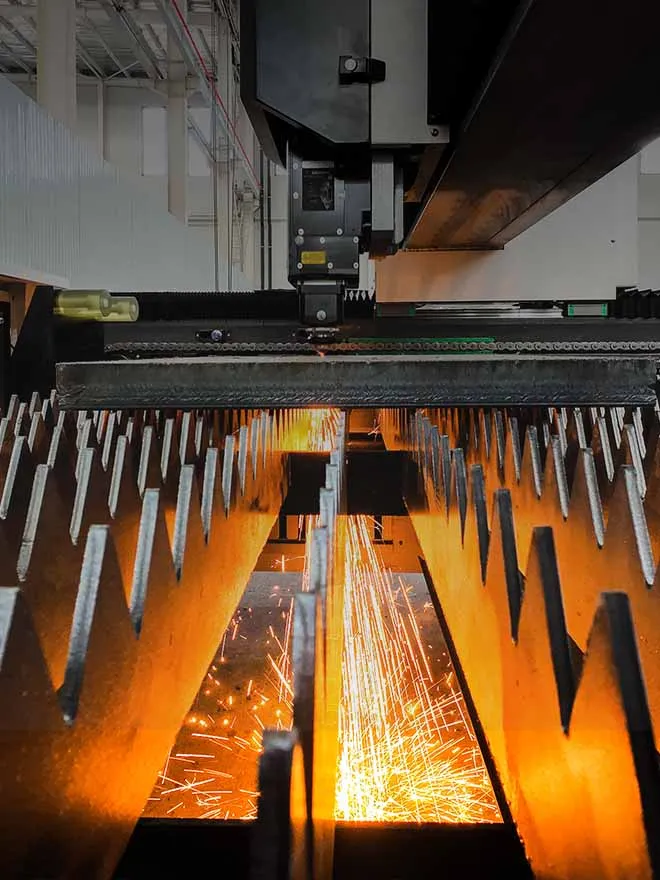
Seri Üretimde Geleneksel Lazer Ekipmanlarında Termal Deformasyonun Riskleri
Uzun süreli kesintisiz işleme sırasında biriken ısı, standart lazer makinelerinde birden fazla geri döndürülemez hassasiyet kaybına yol açar:
1. Makine tablasında ısıl bükülme deformasyonu
Tam yükte 8 saatlik kesimin ardından, gerilim giderme işlemi uygulanmamış geleneksel kaynaklı makine yatağında düzensiz ısıl genleşme meydana gelir. Kiriş kılavuz tabanındaki doğrusal ısıl yer değiştirme 0,12 mm'ye ulaşarak lazer kesim kafasının yatay olarak kaymasına neden olur ve bitmiş parçaların boyut hatası, ihracata yönelik iş parçaları için gereken ±0,1 mm hassasiyet standardını aşar.
2. Lazer odak yüksekliği kayması
Lazer jeneratörü ve kesim nozülünden yayılan ısı, Z ekseni kızak tablasına aktarılır ve kayan parçaların dikey olarak termal genleşmesine neden olur. Bir vardiya içinde odak noktası yukarı ve aşağı 0,08 mm kayar; bu da kesim aralığı genişliğinin düzensizleşmesine yol açar ve ince levhalarda kenar yanması ile eksik nüfuziyet görülme olasılığını artırır.
3. Partiler arasında tekrarlayan boyutsal tutarsızlık
Üretim vardiyasının başlangıcı ile sonu arasındaki sıcaklık farkı, makine gövdesinin genel düzlemselliğini değiştirir. Aynı partideki profillerin üretim öncesi ve sonrası boyut sapması 0,15 mm'ye ulaşabilir; bu da bitmiş ürünlerin ıskarta oranını ve yeniden işleme sonrası kontrol iş yükünü artırır.
4. Aktarma bileşenlerinin hızlandırılmış yaşlanması
Uzun süre sıcak ve soğuk ortamlar arasında değişime maruz kalmak, lineer kılavuz rayların ve kremayerlerin aşınmasını hızlandırır, servo motorların kullanım ömrünü kısaltır ve ekipmanın bakım için durdurulma sıklığını artırır.

Termal Deformasyon Bastırma Teknolojisinin Temel Modülleri
2.1 Entegre Makine Gövdesi için Yüksek Sıcaklıkta Gerilim Giderme Tavlaması (Temel Hassasiyet Güvencesi)
Tüm makine yatağı, kalın Q355 düşük alaşımlı yapı çeliğinden kaynaklanmıştır ve kaynak sonrasında 580℃'de tam fırında yüksek sıcaklık gerilim giderme tavlama işlemine tabi tutulur.
Yatak çerçevesi içindeki kaynak kaynaklı iç gerilimin 'inden fazlasını giderir, uzun süreli dönüşümlü sıcaklık farklarında yavaş yapısal sünme deformasyonunu önler;
Tavlama sonrasında yatağın genel düzlük hatası 0,03 mm/m içinde kontrol edilir. 72 saat kesintisiz yüksek güçlü kesimden sonra bile yatağın toplam termal eğilme yer değiştirmesi 0,04 mm'nin altında tutulur; bu değer, sıradan işlem görmemiş yatakların 0,1 mm deformasyon değerinden çok daha düşüktür.
Yatağın içine eklenen ızgara şeklindeki ısı dağıtım kanatçığı yapısı, doğal hava konveksiyonunu hızlandırır, gövdenin ön ve arka kısımları arasındaki sıcaklık farkını dengeler ve tek taraflı aşırı ısınma ile eğilmeyi önler.
2.2 Isı İletim Yolunu Engelleyen Çok Katmanlı İzolasyonlu Isı Bariyeri Yapısı
Lazer ekipmanının üç ana ısı kaynağı için bağımsız ısı izolasyon bariyerleri kuruyoruz: lazer jeneratörü, kesim kafası düzeneği ve cüruf birikim alanı.
Lazer güç kabini ile köprü kirişi arasına yüksek yoğunluklu bir ısı yalıtım plakası yerleştirilerek lazer kaynağından hareketli kirişe ışıma yoluyla aktarılan ısı kesilir;
Kesim nozulu ile Z ekseni kayar tablasının birleşim noktasında, kesim artık ısısının hassas kayar raya yukarı doğru iletilmesini önlemek için ısı yalıtım ara katmanı bulunur;
Alt kısımdaki cüruf toplama haznesi, yüksek sıcaklıktaki erimiş cürufun ısısını gövde dışına atan ayrı bir hava yönlendirme kanalıyla donatılmıştır. Böylece uzun süreli cüruf birikiminin makine yatağı yüzeyinde yerel aşırı ısınmaya yol açması önlenir.
Çok katmanlı ısı yalıtımı sayesinde, kesintisiz işleme sırasında hareketli kiriş ile yatak tabanı arasındaki sıcaklık farkı 3℃'yi aşmayacak şekilde kontrol edilir ve farklı metal malzemeler arasındaki ısıl genleşme farkı etkili biçimde sınırlandırılır.
2.3 Gerçek Zamanlı Çok Noktalı Sıcaklık Kapalı Çevrim Telafi Sistemi (Akıllı Dinamik Düzeltme)
Makine yatağına, X/Y/Z tahrik portalına ve lazer ışını kılavuz parçalarına dağıtılmış sıcaklık sensörleri yerleştirilerek CNC sistemine bağlı, makinenin tamamını kapsayan gerçek zamanlı bir sıcaklık izleme ağı oluşturulur.
Önemli bileşenlerin sıcaklık verilerini her 200 ms'de bir toplayın ve dahili malzeme ısıl genleşme katsayısı modeli aracılığıyla her yapısal parçanın teorik ısıl genleşme yer değiştirmesini hesaplayın;
Sayısal kontrol sistemi, ısıl yer değiştirme değerine göre X, Y ve Z eksenlerinin hareket koordinatlarını gerçek zamanlı olarak otomatik telafi ederek ısıl genleşmeden kaynaklanan boyut hatasını giderir;
Yerel sıcaklık farkı belirlenen eşiği aştığında sistem, ısı dağıtma verimliliğini ayarlamak için soğutma fanının çalışma gücünü otomatik olarak artırır.
Gerçek test verileri: Isıl kapalı çevrim kompanzasyon işlevi etkinleştirildikten sonra, kesim kafasının 24 saatlik kesintisiz çalışma sırasındaki odak kayması 0,02 mm içinde kontrol altında tutulur ve iş parçasının boyutsal tekrarlı konumlandırma hatası ±0,03 mm'de sabitlenir.
2.4 Entegre Yüksek Verimli Hava Soğutmalı Sirkülasyonlu Isı Dağıtım Sistemi
Gantry ve tabla içine kapalı cebri hava sirkülasyonlu bir ısı dağıtım kanalı yerleştirilmiş olup, düşük gürültülü ve yüksek debili eksenel soğutma fanlarıyla uyumludur:
- Şasi içinde yönlendirilmiş sirkülasyonlu hava akışı oluşturarak kılavuz ray sürtünmesi ve lazer radyasyonu tarafından üretilen ısıyı gerçek zamanlı olarak uzaklaştırır ve transmisyon parçalarının çalışma sıcaklığını 22-28℃ aralığında sabit tutar;
- Lazer jeneratörü için bağımsız hava soğutma kanalı, güç kabini içinde ısı birikimini önler, lazer çıkış gücü dalgalanmasını ±%1 içinde dengeler ve aşırı ısınmanın neden olduğu güç zayıflamasını engeller;
- Tozların ısı dağıtım kanalını tıkamasını ve ısı dağıtım verimliliğini düşürmesini önlemek amacıyla ısı dağıtım hava kanalı, toz giderme hava kanalından ayrılmıştır.
Termal Deformasyon Bastırma Teknolojisinin Sağladığı Ölçülebilir Üretim Avantajları
Test, 6000W fiber lazer kesim makinesiyle 24 saat kesintisiz üretim yapan bir fabrikada gerçekleştirilmiştir:
- Stabil nihai ürün verimi
Uzun süreli işlenen parçaların ölçü uygunluk oranı ,3'ten ,7'ye yükselir ve ısıl deformasyonun neden olduğu yeniden işleme ve hurda kayıpları büyük ölçüde azalır.
- Ekipman bakım sıklığını azaltın
Sabit sıcaklıktaki çalışma ortamı, kılavuz rayların, servo sistemlerin ve lazer kaynaklarının eskimesini yavaşlatır; aşınan parçaların yıllık değiştirilme sıklığı 'ın üzerinde azalır.
- Kesintisiz seri üretime uyum sağlayın
Sıradan ekipmanlar gibi gövdenin soğuması için makineyi 2-4 saat durdurmaya gerek kalmadan, üç vardiyalı kesintisiz üretim modunu kararlı bir şekilde destekleyebilir; böylece aylık etkin üretim süresi 120 saatten fazla artar.
- Yüksek standartlı ihracat için işleme gereksinimlerini karşılayın
Uzun vadeli işleme toleransının ±0,05 mm içinde kararlı kalması; otomotiv parçaları, hassas donanım ve iş makineleri ihracat siparişlerinin katı boyutsal denetim standartlarını karşılar.
Tüm Seri Lazer Ekipmanlarının Uyumlu Uygulama Senaryoları
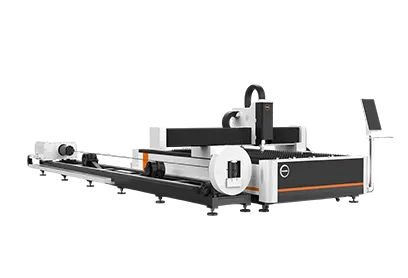
Yüksek güçlü düz lazer kesim makinesi (3000W-20000W): Kalın karbon çeliği ve paslanmaz çeliğin seri kesimi için uygundur; uzun süreli yüksek ısı yükü altında şasinin ısıl bükülmesini önler;
Uzun profil lazer boru kesim makinesi: 6-12 m boruların sürekli beslenerek kesilmesi için; uzun borularda delik konumları ve kesim hatlarının tutarsızlaşmasına yol açan termal deformasyonu önler;
Hassas küçük ölçekli lazer kesim ekipmanları: İnce alüminyum alaşımları ve hassas metal parçalar işlenirken, eşit genişlikte kesim aralığı ve pürüzsüz kesim yüzeyi sağlamak için odak kaymasını kontrol eder;
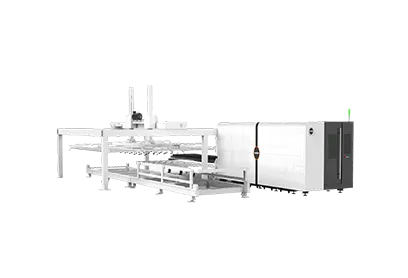
Otomatik lazer üretim hattı: Tam otomatik besleme ve boşaltma yapılan insansız atölyeleri destekleyerek soğutma için makineyi manuel olarak durdurmaya gerek kalmadan kararlı hassasiyet sağlar.

Sonuç
Isıl deformasyon bastırma teknolojisi, yalnızca basit bir ısı dağıtımı iyileştirmesi değil; malzeme ısıl işlemi, ısı iletimi yalıtımı, gerçek zamanlı algılama ve sayısal kontrolle dinamik kompanzasyonu bir araya getiren sistematik ve kapsamlı bir teknolojidir.
Geleneksel lazer ekipmanlarında sürekli işleme süresi uzadıkça hassasiyetin kademeli olarak azalması şeklindeki temel sektör sorununu kökten çözer. Gerilim giderilmiş gövde, çok katmanlı ısı yalıtımı, sıcaklık kapalı çevrim telafisi ve sirkülasyonlu hava soğutmasından oluşan dört temel unsur sayesinde ekipman, uzun süreli kesintisiz çalışma koşullarında ultra kararlı işleme hassasiyetini koruyabilir.
Bu teknoloji tamamen standartlaştırılmış olup tüm serimizdeki fiber lazer düz kesim makineleri, lazer boru kesim makineleri ve özel şekilli profil lazer işleme ekipmanlarıyla uyumludur; her ölçekteki metal imalat işletmesine uzun vadeli ve istikrarlı hassas işleme garantisi sunar.
Web SEO Anahtar Kelimeleri
Lazer ekipmanı termal deformasyon bastırma, gövde gerilim giderme tavlaması, gerçek zamanlı lazer sıcaklık telafisi, uzun vadeli hassas lazer kesim makinesi, lazer portal ısı yalıtım teknolojisi, sürekli işleme termal kontrol çözümü.
SSS
. Lazer kesim makinesinde termal deformasyona ne sebep olur?
Termal deformasyon esas olarak sürekli işleme sırasında biriken lazer artık ısısı, termal radyasyon ve sürtünme ısısından kaynaklanır. Bu ısı kaynakları, makine yatağının, köprünün, kılavuz bileşenlerin ve diğer yapısal parçaların eşit olmayan şekilde genleşmesine neden olabilir.
Isıl deformasyon lazer kesim hassasiyetini nasıl etkiler?
Termal deformasyon makine yatağında bükülmeye, lazer odak yüksekliğinde kaymaya ve partiler arasında boyutsal tutarsızlıklara neden olabilir. Ayrıca düzensiz kesim genişliklerine, kesme kafası sapmalarına ve işleme toleranslarının istenen aralığın dışına çıkmasına yol açabilir.
Gerilim giderme tavlaması makine yatağının deformasyonunu nasıl azaltır?
Kaynaklı makine yatağı, 580°C'de tam fırında gerilim giderme tavlama işleminden geçer. Makaleye göre bu işlem, kaynak kaynaklı iç gerilimin 'inden fazlasını ortadan kaldırır ve uzun süreli çalışma sırasında kademeli yapısal deformasyonun önlenmesine yardımcı olur.
Çok katmanlı ısı yalıtım sistemi nedir?
Lazer güç kabini, kesim kafası grubu ve cüruf toplama alanı dahil olmak üzere başlıca ısı kaynaklarının çevresinde bağımsız ısı bariyerleri kullanır. Bu bariyerler, portal köprüye, kılavuz raylara ve makine yatağına ısı transferini azaltır.
Termal kompanzasyon sistemi hangi hassasiyet seviyesini koruyabilir?
Makalede sunulan test verilerine göre, kesim kafası odak kayması 24 saatlik sürekli çalışma sırasında 0,02 mm içinde kontrol edilebilirken, iş parçası tekrar konumlandırma hatası ±0,03 mm olarak kalır.





 27 Temmuz 2026