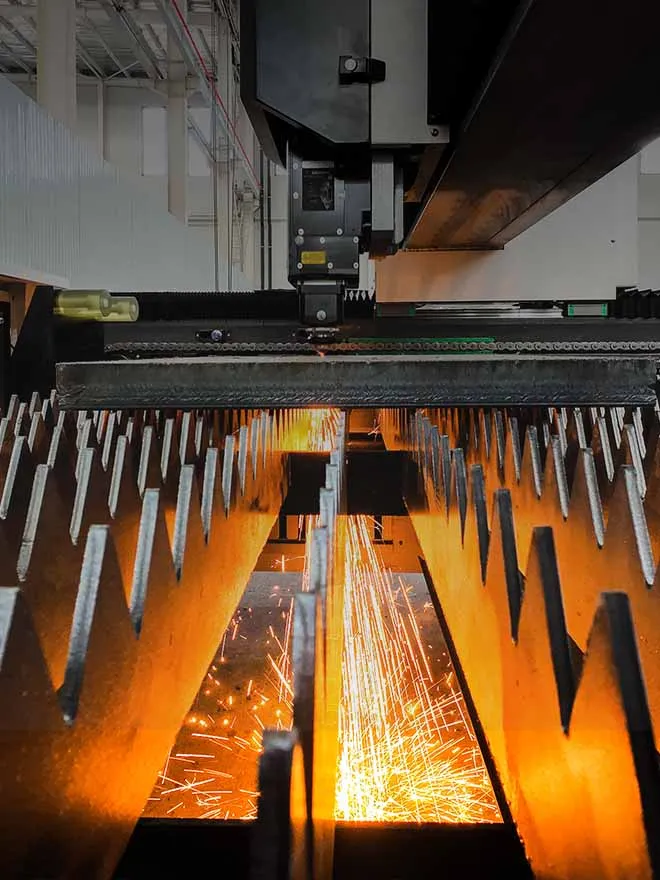
Risques de déformation thermique liés aux équipements laser traditionnels dans la production en série
Lors d'un usinage continu de longue durée, l'accumulation de chaleur entraîne de multiples pertes de précision irréversibles sur les machines laser standard :
1. Déformation thermique par flexion du bâti de la machine
Après 8 heures de découpe à pleine charge, le banc de soudage traditionnel non soumis à un traitement de détente présente une dilatation thermique inégale. Le déplacement thermique linéaire de la base du guide de poutre atteint 0,12 mm, ce qui entraîne un décalage horizontal de la tête de découpe laser, et l'erreur dimensionnelle des pièces finies dépasse la norme de précision de ±0,1 mm requise pour les pièces destinées à l'exportation.
2. Dérive de la hauteur focale du laser
Le rayonnement thermique émis par le générateur laser et la buse de découpe se propage vers la table coulissante de l'axe Z, provoquant une dilatation thermique verticale des pièces coulissantes. Le point focal varie de 0,08 mm vers le haut et vers le bas au cours d'une même journée de travail, ce qui rend la largeur de la fente irrégulière ; les tôles fines sont alors sujettes à des bords brûlés et à une pénétration incomplète.
3. Incohérence dimensionnelle récurrente entre les lots
La différence de température entre le début et la fin du poste de production modifie la planéité globale des profilés. L'écart dimensionnel d'un même lot de profilés avant et après la production peut atteindre 0,15 mm, ce qui augmente le taux de rebut des produits finis et la charge de travail liée au contrôle des retouches.
4. Vieillissement accéléré des composants de la transmission
Une exposition prolongée à des variations de température entre chaud et froid accentue l'usure des rails de guidage linéaires et des crémaillères, réduit la durée de vie des servomoteurs et augmente la fréquence des arrêts de production pour maintenance.

Modules clés de la technologie de suppression des déformations thermiques
2.1 Recuit de détente à haute température pour le banc monobloc de la machine (garantie de précision de base)
L'ensemble du bâti de la machine est soudé à partir d'acier de construction faiblement allié Q355 de forte épaisseur et fait l'objet, après soudage, d'un recuit de détente à haute température en four à 580 °C.
Éliminer plus de 95% de contraintes internes de soudure à l'intérieur du cadre du lit, afin d'éviter toute déformation par fluage structurel progressif sous l'effet de variations de température alternées à long terme ;
Après recuit, l'erreur de planéité globale du banc est maintenue à moins de 0,03 mm/m. Même après 72 heures de découpe ininterrompue à haute puissance, le déplacement thermique global du banc dû à la flexion est maintenu en dessous de 0,04 mm, ce qui est bien inférieur à la déformation de 0,1 mm observée sur les bancs ordinaires non traités.
Une structure interne en treillis avec ailettes de dissipation thermique a été intégrée à l’intérieur du châssis, ce qui accélère la convection naturelle de l’air, équilibre la différence de température entre l’avant et l’arrière du châssis et évite toute surchauffe et déformation unilatérales.
2.2 Structure de barrière thermique isolante multicouche destinée à bloquer les voies de conduction thermique
Nous avons mis en place des barrières thermiques indépendantes pour les trois principales sources de chaleur des équipements laser : le générateur laser, l'ensemble tête de découpe et la zone d'accumulation des scories.
Une plaque d'isolation thermique haute densité est installée entre l'armoire d'alimentation du laser et le portique du faisceau, ce qui empêche la chaleur rayonnante de se propager de la source laser vers le faisceau en mouvement ;
Une couche intermédiaire d'isolation thermique est disposée au niveau de la jonction entre la buse de découpe et la table coulissante de l'axe Z, afin d'empêcher la chaleur résiduelle de la découpe de se propager vers le haut jusqu'au rail de guidage de précision ;
Le bac de collecte des scories situé au fond est équipé d'un canal de guidage d'air indépendant, qui évacue la chaleur des scories en fusion à haute température hors du châssis et évite ainsi la surchauffe locale de la surface du lit provoquée par une accumulation prolongée de scories.
Grâce à une isolation thermique multicouche, la différence de température entre la poutre mobile et la base du lit est maintenue à moins de 3 °C pendant le traitement en continu, ce qui permet de limiter efficacement les différences de dilatation thermique entre les différents matériaux métalliques.
2.3 Système de compensation en boucle fermée de la température multipoint en temps réel (correction dynamique intelligente)
Des capteurs de température distribués sont intégrés dans le banc de la machine, le portique de transmission X/Y/Z et les éléments de guidage du faisceau laser, formant ainsi un réseau de surveillance en temps réel de la température de l'ensemble de la machine, relié au système CNC.
Collecter les données de température des composants clés toutes les 200 ms, calculer le déplacement théorique dû à la dilatation thermique de chaque élément structurel à l'aide du modèle intégré de coefficient de dilatation thermique des matériaux ;
Le système de commande numérique compense automatiquement et en temps réel les coordonnées de déplacement des axes X, Y et Z en fonction de la valeur du déplacement thermique, ce qui permet de corriger l'erreur dimensionnelle causée par la dilatation thermique ;
Lorsque la différence de température locale dépasse le seuil défini, le système augmente automatiquement la puissance de fonctionnement du ventilateur de refroidissement afin d'ajuster l'efficacité de la dissipation thermique.
Données réelles issues des essais : après activation de la fonction de compensation thermique en boucle fermée, la dérive focale de la tête de découpe, après 24 heures de fonctionnement continu, est maintenue à moins de 0,02 mm, et l'erreur de répétabilité dimensionnelle du positionnement de la pièce est stabilisée à ±0,03 mm.
2.4 Système intégré de dissipation thermique par circulation d'air à haut rendement
Un circuit de dissipation thermique à circulation d'air forcée en circuit fermé est installé à l'intérieur du portique et du banc d'essai, associé à des ventilateurs de refroidissement axiaux à faible niveau sonore et à haut débit :
- Créer un flux d'air directionnel à l'intérieur du châssis, évacuer en temps réel la chaleur générée par le frottement des rails de guidage et le rayonnement laser, et maintenir la température de fonctionnement des pièces de transmission à un niveau stable compris entre 22 et 28 °C ;
- Circuit de refroidissement par air indépendant pour le générateur laser, permettant d'éviter l'accumulation de chaleur à l'intérieur de l'armoire d'alimentation, de stabiliser les fluctuations de la puissance de sortie du laser dans une plage de ±1% et d'empêcher l'atténuation de la puissance due à une surchauffe ;
- Le conduit d'évacuation de la chaleur est séparé du conduit de dépoussiérage afin d'éviter que la poussière n'obstrue le circuit de dissipation thermique et ne réduise l'efficacité de celle-ci.
Avantages mesurables en termes de production apportés par la technologie de suppression de la déformation thermique
En prenant comme objet d'étude une usine équipée d'une machine de découpe laser à fibre de 6 000 W fonctionnant en continu 24 heures sur 24 :
- Rendement stable du produit fini
Le taux de conformité dimensionnelle des pièces usinées depuis longtemps passe de 92,31 TP3T à 99,71 TP3T, et les retouches ainsi que les pertes dues aux rebuts causés par la déformation thermique sont considérablement réduites.
- Réduire la fréquence d'entretien des équipements
Un environnement de fonctionnement à température constante ralentit le vieillissement des rails de guidage, des servomoteurs et des sources laser, et la fréquence annuelle de remplacement des pièces d'usure est réduite de plus de 60%.
- S'adapter à une production en continu par lots
Elle permet d'assurer de manière stable un mode de production en trois équipes 24 heures sur 24, sans devoir arrêter la machine pendant 2 à 4 heures pour laisser refroidir le châssis, comme c'est le cas avec les équipements classiques, ce qui augmente le temps de production effectif de plus de 120 heures par mois.
- Respecter les exigences strictes en matière de transformation pour l'exportation
La tolérance d'usinage à long terme reste stable dans une fourchette de ±0,05 mm, ce qui répond aux normes strictes de contrôle dimensionnel requises pour les commandes à l'exportation de pièces automobiles, de quincaillerie de précision et de machines d'ingénierie.
Scénarios d'application adaptés à la gamme complète d'équipements laser
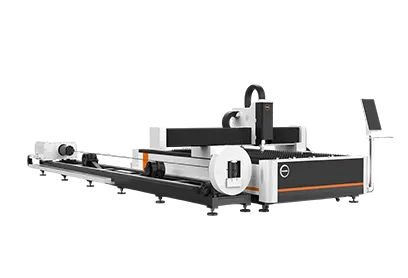
Machine de découpe laser à plat haute puissance (3 000 W - 20 000 W) : adaptée à la découpe en série d'acier au carbone épais et d'acier inoxydable ; résout le problème de déformation thermique du châssis sous l'effet d'une charge thermique élevée prolongée ;
Machine de découpe laser de tubes à profil long : destinée à la découpe en continu de tubes de 6 à 12 m, elle permet d'éviter les déformations thermiques pouvant entraîner un décalage des positions des trous et des lignes de découpe sur les tubes longs ;
Petit équipement de découpe laser de précision : traitement d'alliages d'aluminium minces et de pièces de quincaillerie de précision ; contrôle de la dérive focale pour garantir une fente uniforme et une surface de coupe lisse ;
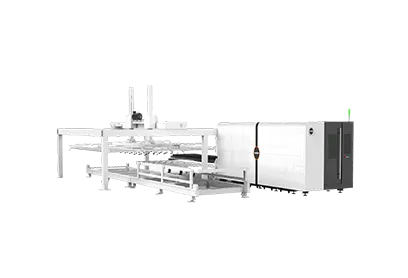
Ligne de production laser automatisée : compatible avec une alimentation et un déchargement entièrement automatiques dans un atelier sans personnel, elle garantit une précision stable sans intervention manuelle pour l'arrêt et le refroidissement.

Conclusion
La technologie de suppression des déformations thermiques est une technologie systématique et globale qui intègre le traitement thermique des matériaux, l'isolation thermique, la détection en temps réel et la compensation dynamique par commande numérique ; il ne s'agit pas d'une simple amélioration du système de dissipation thermique.
Cette solution résout de manière fondamentale le principal problème du secteur, à savoir la baisse progressive de la précision des équipements laser traditionnels à mesure que la durée de traitement en continu s'allonge. Grâce à quatre éléments clés – le plateau de détente, l'isolation thermique multicouche, la compensation de température en boucle fermée et le refroidissement par circulation d'air –, l'équipement est capable de maintenir une précision d'usinage extrêmement stable lors d'un fonctionnement ininterrompu à long terme.
Cette technologie est entièrement normalisée et compatible avec l'ensemble de notre gamme de machines de découpe à plat au laser à fibre optique, de machines de découpe de tubes au laser et d'équipements d'usinage au laser pour profilés de formes spéciales, offrant ainsi une garantie de précision d'usinage constante à long terme aux entreprises de fabrication métallique de toutes tailles.
Mots-clés SEO pour le Web
Réduction des déformations thermiques des équipements laser, recuit de détente du châssis, compensation thermique en temps réel du laser, machine de découpe laser de haute précision à long terme, technologie d'isolation thermique pour portiques laser, solution de contrôle thermique pour l'usinage en continu.
FAQ
. Quelles sont les causes de la déformation thermique dans une machine de découpe laser ?
La déformation thermique est principalement due à l'accumulation de chaleur résiduelle du laser, au rayonnement thermique et à la chaleur de frottement générés lors d'un usinage en continu. Ces sources de chaleur peuvent entraîner une dilatation inégale du banc de la machine, du portique, des éléments de guidage et d'autres pièces structurelles.
En quoi la déformation thermique influe-t-elle sur la précision de la découpe au laser ?
La déformation thermique peut entraîner une flexion du banc de la machine, une dérive de la hauteur focale du laser et des variations dimensionnelles d'un lot à l'autre. Elle peut également provoquer des largeurs de trait de coupe irrégulières, des décalages de la tête de coupe et des tolérances d'usinage hors des limites requises.
En quoi le recuit de détente permet-il de réduire la déformation du banc de la machine ?
Le bâti soudé de la machine est soumis à un recuit de détente complet en four à 580 °C. Selon l'article, ce procédé élimine plus de 95% des contraintes internes de soudage et contribue à prévenir toute déformation structurelle progressive lors d'un fonctionnement à long terme.
Qu'est-ce qu'un système d'isolation thermique multicouche ?
Elle utilise des barrières thermiques indépendantes autour des principales sources de chaleur, notamment l'armoire d'alimentation du laser, l'ensemble de la tête de découpe et la zone de collecte des scories. Ces barrières réduisent le transfert de chaleur vers le portique, les rails de guidage et le banc de la machine.
Quelle précision le système de compensation thermique peut-il garantir ?
D'après les données d'essai présentées dans l'article, la dérive focale de la tête de coupe peut être maintenue à moins de 0,02 mm pendant 24 heures de fonctionnement continu, tandis que l'erreur de repositionnement de la pièce reste de ±0,03 mm.





 27 juillet 2026