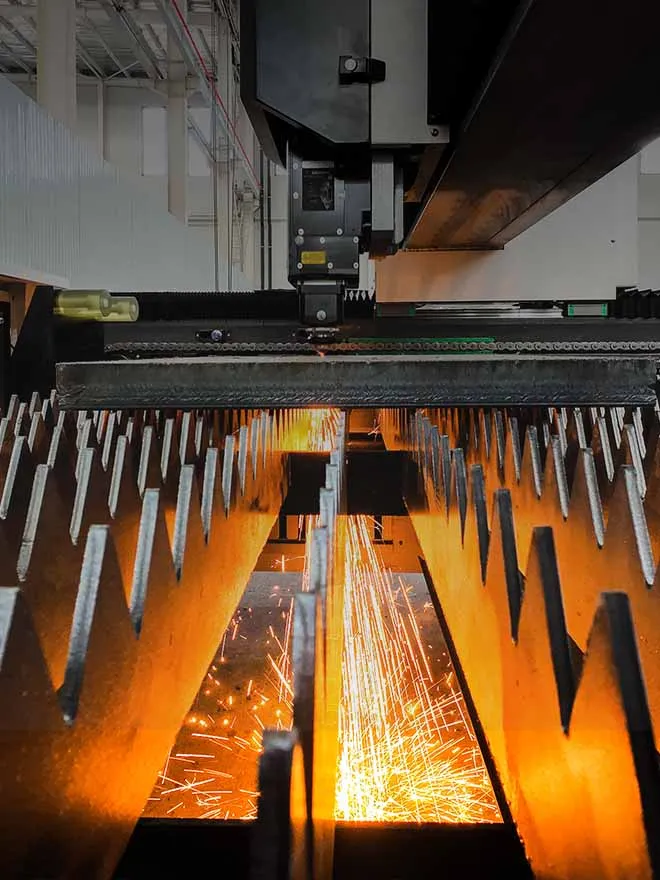
Rischi di deformazione termica delle apparecchiature laser tradizionali nella produzione di massa
Durante un funzionamento continuo prolungato, l’accumulo di calore comporta numerose perdite irreversibili di precisione nelle macchine laser standard:
1. Deformazione termica da curvatura del basamento della macchina
Dopo 8 ore di taglio a pieno carico, il basamento di saldatura tradizionale non sottoposto a distensione produce un’espansione termica non uniforme. Lo spostamento termico lineare della base di guida della trave raggiunge i 0,12 mm, causando uno scostamento orizzontale della testa di taglio laser; l'errore dimensionale dei pezzi finiti supera lo standard di precisione di ±0,1 mm richiesto per i pezzi destinati all'esportazione.
2. Deriva dell'altezza focale del laser
Il calore irradiato dal generatore laser e dall’ugello di taglio si trasmette al tavolo scorrevole sull’asse Z, provocando l’espansione termica verticale delle parti scorrevoli. Il punto focale subisce una deriva verso l’alto e verso il basso di 0,08 mm nel corso di un turno di lavoro, il che rende irregolare la larghezza della fessura e rende le lamiere sottili soggette a bruciature dei bordi e a penetrazione incompleta.
3. Incoerenza dimensionale ricorrente tra i lotti
La differenza di temperatura tra l'inizio e la fine del turno di produzione influisce sulla planarità complessiva del telaio. La variazione dimensionale dello stesso lotto di profili prima e dopo la produzione può raggiungere i 0,15 mm, aumentando il tasso di scarto dei prodotti finiti e il carico di lavoro legato alle ispezioni di rilavorazione.
4. Invecchiamento accelerato dei componenti della trasmissione
Un ambiente in cui si alternano a lungo termine condizioni di caldo e freddo aggrava l'usura delle guide lineari e delle cremagliere, riduce la durata dei servomotori e aumenta la frequenza degli interventi di manutenzione che comportano l'arresto delle apparecchiature.

Moduli fondamentali della tecnologia di soppressione delle deformazioni termiche
2.1 Ricottura di distensione ad alta temperatura per il basamento integrale della macchina (garanzia di precisione della base)
L'intero basamento della macchina è realizzato in acciaio strutturale bassolegato Q355 di elevato spessore ed è sottoposto, dopo la saldatura, a un processo completo di ricottura di distensione ad alta temperatura in forno a 580 ℃.
Eliminare oltre 95% di tensioni interne da saldatura all'interno del telaio del letto, evitando la lenta deformazione per scorrimento strutturale in presenza di differenze di temperatura alternate a lungo termine;
Dopo il ricottura, l'errore complessivo di planarità del piano di lavoro è mantenuto entro 0,03 mm/m. Anche dopo 72 ore di taglio ininterrotto ad alta potenza, lo spostamento termico complessivo dovuto alla flessione del piano di lavoro è mantenuto al di sotto di 0,04 mm, un valore di gran lunga inferiore rispetto alla deformazione di 0,1 mm tipica dei normali piani di lavoro non trattati.
All'interno del telaio è stata aggiunta una struttura interna a griglia con alette di dissipazione del calore, che accelera la convezione naturale dell'aria, bilancia la differenza di temperatura tra la parte anteriore e quella posteriore del telaio ed evita il surriscaldamento e la deformazione su un solo lato.
2.2 Struttura isolante a più strati con barriera termica per bloccare il percorso di conduzione del calore
Abbiamo installato barriere termiche indipendenti per le tre principali fonti di calore delle apparecchiature laser: il generatore laser, il gruppo testa di taglio e l’area di accumulo delle scorie.
Tra l'armadio di alimentazione del laser e il portale del raggio è installato un pannello isolante termico ad alta densità, che blocca il calore radiante trasmesso dalla sorgente laser al raggio in movimento;
In corrispondenza del punto di giunzione tra l'ugello di taglio e il tavolo scorrevole dell'asse Z è presente uno strato intermedio di isolamento termico, per impedire che il calore residuo del taglio si propaghi verso l'alto fino alla guida di scorrimento di precisione;
Il contenitore di raccolta delle scorie posto nella parte inferiore è dotato di un canale di guida dell'aria separato, che convoglia il calore delle scorie fuse ad alta temperatura fuori dal telaio, evitando il surriscaldamento locale della superficie del letto causato dall'accumulo prolungato di scorie.
Grazie all'isolamento termico multistrato, la differenza di temperatura tra la trave mobile e la base del letto viene mantenuta entro i 3 ℃ durante la lavorazione continua, limitando efficacemente la differenza di dilatazione termica dei diversi materiali metallici.
2.3 Sistema di compensazione in tempo reale a circuito chiuso della temperatura multipunto (correzione dinamica intelligente)
I sensori di temperatura distribuiti sono integrati nel basamento della macchina, nel portale di trasmissione X/Y/Z e nelle parti di guida del raggio laser, formando una rete di monitoraggio in tempo reale della temperatura dell'intera macchina collegata al sistema CNC.
Raccogliere i dati relativi alla temperatura dei componenti chiave ogni 200 ms, calcolare lo spostamento teorico dovuto alla dilatazione termica di ciascuna parte strutturale tramite il modello integrato del coefficiente di dilatazione termica dei materiali;
Il sistema di controllo numerico compensa automaticamente e in tempo reale le coordinate di traslazione degli assi X, Y e Z in base al valore dello spostamento termico, compensando l’errore dimensionale causato dall’espansione termica;
Quando la differenza di temperatura locale supera la soglia impostata, il sistema aumenta automaticamente la potenza di funzionamento della ventola di raffreddamento per regolare l'efficienza di dissipazione del calore.
Dati effettivi dei test: dopo aver attivato la funzione di compensazione termica a circuito chiuso, la deriva focale della testa di taglio entro 24 ore di funzionamento continuo viene mantenuta entro 0,02 mm, mentre l'errore di ripetibilità dimensionale del posizionamento del pezzo viene stabilizzato a ±0,03 mm.
2.4 Sistema integrato di dissipazione del calore con circolazione d'aria ad alta efficienza
All'interno del portale e del letto è installato un canale di dissipazione del calore a circolazione d'aria forzata chiuso, abbinato a ventilatori di raffreddamento assiali a bassa rumorosità e ad alta portata:
- Creare un flusso d'aria direzionale all'interno del telaio, dissipare in tempo reale il calore generato dall'attrito della guida e dalla radiazione laser e mantenere stabile la temperatura di funzionamento delle parti di trasmissione a 22-28 ℃;
- Canale di raffreddamento ad aria indipendente per il generatore laser, che impedisce l'accumulo di calore all'interno dell'armadio di alimentazione, stabilizza le fluttuazioni della potenza di uscita del laser entro ±1% e previene l'attenuazione della potenza causata dal surriscaldamento;
- Il condotto dell'aria di dissipazione del calore è separato dal condotto dell'aria di depolverazione per evitare che la polvere ostruisca il canale di dissipazione del calore e riduca l'efficienza di dissipazione del calore.
Vantaggi misurabili in termini di produzione derivanti dalla tecnologia di soppressione della deformazione termica
Prendendo come oggetto di prova uno stabilimento dotato di una macchina da taglio a laser a fibra da 6000 W per la lavorazione continua 24 ore su 24:
- Resa stabile del prodotto finito
Il tasso di conformità dimensionale dei pezzi lavorati per un lungo periodo è aumentato dal 92,3% al 99,7%, mentre le rilavorazioni e gli scarti causati dalla deformazione termica sono stati notevolmente ridotti.
- Ridurre la frequenza di manutenzione delle attrezzature
Un ambiente operativo a temperatura costante rallenta il processo di invecchiamento delle guide, dei servomotori e delle sorgenti laser, riducendo la frequenza annuale di sostituzione delle parti soggette a usura di oltre il 60%.
- Adattarsi alla produzione in lotti senza interruzioni
È in grado di garantire in modo stabile una modalità di produzione su tre turni per l'intera giornata, senza dover arrestare la macchina per 2-4 ore per raffreddare il telaio, come avviene con le attrezzature tradizionali, e il tempo di produzione effettivo mensile aumenta di oltre 120 ore.
- Soddisfare i requisiti di elevata qualità previsti per la trasformazione a fini di esportazione
La tolleranza di lavorazione a lungo termine è stabile entro ±0,05 mm, il che soddisfa i rigorosi standard di controllo dimensionale previsti per gli ordini di esportazione di componenti automobilistici, articoli di ferramenta di precisione e macchinari industriali.
Scenari applicativi corrispondenti delle apparecchiature laser della serie completa
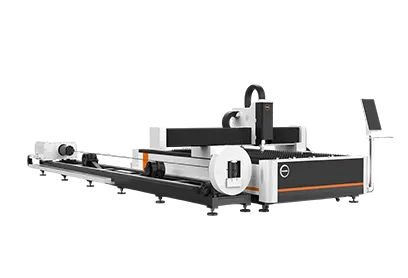
Macchina per il taglio laser a letto piano ad alta potenza (3000 W-20.000 W): adatta al taglio in serie di acciaio al carbonio e acciaio inossidabile di grosso spessore; risolve il problema della deformazione termica del telaio in caso di carico termico elevato prolungato;
Macchina per il taglio laser di tubi di grandi dimensioni: per il taglio a alimentazione continua di tubi da 6 a 12 m, evita la deformazione termica che causa posizioni dei fori e linee di taglio non uniformi nei tubi lunghi;
Apparecchiature di taglio laser di precisione di piccole dimensioni: lavorazione di leghe di alluminio sottili e componenti meccanici di precisione; controllo della deriva focale per garantire un taglio uniforme e una superficie di taglio liscia;
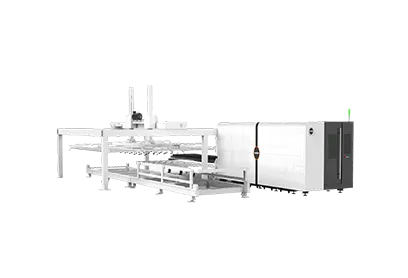
Linea di produzione laser automatizzata: supporta l'alimentazione e lo scarico completamente automatici in un reparto senza personale, garantendo una precisione costante senza la necessità di arresti manuali per il raffreddamento.

Conclusione
La tecnologia di soppressione della deformazione termica è una tecnologia sistematica e completa che integra il trattamento termico dei materiali, l'isolamento termico, il rilevamento in tempo reale e la compensazione dinamica tramite controllo numerico; non si tratta di un semplice aggiornamento del sistema di dissipazione del calore.
Risolve in modo definitivo il principale punto critico del settore, ovvero il graduale calo di precisione delle apparecchiature laser tradizionali con l'aumentare della durata della lavorazione continua. Grazie a quattro elementi fondamentali – il piano di distensione, l'isolamento termico multistrato, la compensazione della temperatura a circuito chiuso e il raffreddamento ad aria circolante – l'apparecchiatura è in grado di mantenere una precisione di lavorazione estremamente stabile anche in caso di funzionamento ininterrotto a lungo termine.
Questa tecnologia è completamente standardizzata e compatibile con tutte le nostre macchine per il taglio a laser a fibra ottica per lamiere, le macchine per il taglio laser di tubi e le attrezzature per la lavorazione laser di profili speciali, garantendo una lavorazione di precisione costante nel lungo periodo alle imprese metalmeccaniche di ogni dimensione.
Parole chiave SEO per il web
Soppressione della deformazione termica delle apparecchiature laser, ricottura di distensione del piano di lavoro, compensazione termica in tempo reale del laser, macchina per il taglio laser di precisione a lungo termine, tecnologia di isolamento termico per portali laser, soluzione di controllo termico per la lavorazione in continuo.
Domande frequenti
. Quali sono le cause della deformazione termica in una macchina per il taglio laser?
La deformazione termica è causata principalmente dal calore residuo accumulato dal laser, dalla radiazione termica e dal calore da attrito generati durante la lavorazione continua. Queste fonti di calore possono provocare un’espansione non uniforme del basamento della macchina, del portale, dei componenti di guida e di altre parti strutturali.
In che modo la deformazione termica influisce sulla precisione del taglio laser?
La deformazione termica può causare la flessione del basamento della macchina, la deriva dell’altezza focale del laser e incongruenze dimensionali tra i lotti. Può inoltre determinare larghezze del taglio irregolari, disallineamenti della testa di taglio e tolleranze di lavorazione al di fuori dell’intervallo richiesto.
In che modo la ricottura antistress riduce la deformazione del basamento della macchina?
Il basamento saldato della macchina viene sottoposto a un trattamento di ricottura di distensione in forno a 580 °C. Secondo l'articolo, questo processo elimina oltre il 95% delle tensioni interne da saldatura e contribuisce a prevenire la deformazione strutturale progressiva durante il funzionamento a lungo termine.
Che cos’è un sistema di isolamento termico multistrato?
Prevede l'utilizzo di barriere termiche indipendenti attorno alle principali fonti di calore, tra cui l'armadio di alimentazione del laser, il gruppo testa di taglio e l'area di raccolta delle scorie. Queste barriere riducono il trasferimento di calore al portale, alle guide e al basamento della macchina.
Qual è il grado di precisione che il sistema di compensazione termica è in grado di garantire?
Secondo i dati dei test presentati nell'articolo, la deriva focale della testa di taglio può essere mantenuta entro 0,02 mm durante 24 ore di funzionamento continuo, mentre l'errore di ripetibilità del posizionamento del pezzo rimane a ±0,03 mm.





 27 luglio 2026