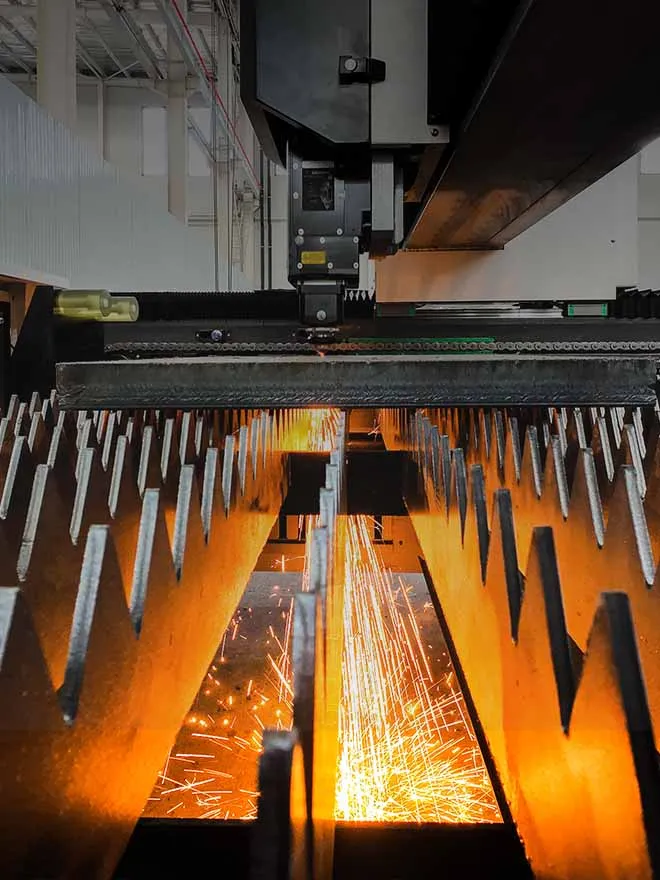
Риски термической деформации традиционного лазерного оборудования при массовом производстве
При длительной непрерывной обработке накопление тепла приводит к нескольким видам необратимой потери точности стандартных лазерных станков:
1. Термический изгиб станины станка
После 8 часов резки при полной нагрузке традиционная сварная станина без снятия внутренних напряжений подвергается неравномерному тепловому расширению. Линейное тепловое смещение основания направляющей балки достигает 0,12 мм, что приводит к горизонтальному смещению лазерной режущей головки. В результате погрешность размеров готовых деталей превышает допуск ±0,1 мм, установленный для экспортных изделий.
2. Смещение высоты фокуса лазера
Тепловое излучение от лазерного генератора и режущего сопла передается на подвижный стол оси Z, вызывая вертикальное тепловое расширение подвижных деталей. В течение одной смены фокусная точка смещается вверх и вниз на 0,08 мм, из-за чего ширина реза становится неравномерной, а при обработке тонких листов возможны подгорание кромок и неполное проплавление.
3. Повторяющееся несоответствие размеров между партиями
Разница температур в начале и конце производственной смены изменяет общую плоскостность рамы. Отклонение размеров профилей одной и той же партии до и после обработки может достигать 0,15 мм, что повышает процент брака готовой продукции и увеличивает объём работ по контролю после доработки.
4. Ускоренное старение компонентов трансмиссии
Длительное воздействие чередующихся высоких и низких температур усиливает износ линейных направляющих и зубчатых реек, сокращает срок службы серводвигателей и увеличивает частоту остановок оборудования для технического обслуживания.

Основные модули технологии подавления термической деформации
2.1 Высокотемпературный отжиг цельной станины для снятия напряжений (обеспечение базовой точности)
Станина станка целиком сварена из толстой низколегированной конструкционной стали Q355; после сварки её подвергают отжигу для снятия напряжений в печи при температуре 580 °C.
Устраняет более 95 % внутренних напряжений в сварной конструкции станины и предотвращает её постепенную деформацию при длительном воздействии переменных температур;
После отжига общая погрешность плоскостности станины не превышает 0,03 мм/м. Даже после 72 часов непрерывной резки на высокой мощности общее тепловое изгибное смещение станины остается менее 0,04 мм, что значительно ниже показателя деформации обычных станин без термообработки, составляющего 0,1 мм.
Внутри станины предусмотрена решётчатая конструкция из теплоотводящих рёбер, которая ускоряет естественную конвекцию воздуха, выравнивает разницу температур между передней и задней частями рамы и предотвращает односторонний перегрев и изгиб.
2.2 Многослойная теплоизолирующая барьерная конструкция для блокировки путей теплопередачи
Мы предусмотрели отдельные теплоизоляционные барьеры для трёх основных источников тепла в лазерном оборудовании: лазерного генератора, узла режущей головки и зоны скопления шлака.
Между шкафом питания лазера и портальной балкой установлена теплоизоляционная панель высокой плотности, которая блокирует передачу лучистого тепла от источника лазерного излучения к подвижной балке;
В месте соединения режущего сопла и подвижного стола оси Z предусмотрена теплоизоляционная прослойка, предотвращающая передачу остаточного тепла от резки вверх к прецизионной направляющей скольжения;
Нижний бункер для сбора шлака оснащён отдельным воздухонаправляющим каналом, который отводит тепло высокотемпературного расплавленного шлака за пределы рамы и предотвращает локальный перегрев поверхности станины из-за длительного накопления шлака.
Благодаря многослойной теплоизоляции разница температур между подвижной балкой и основанием станины при непрерывной обработке не превышает 3 °C, что эффективно сдерживает различия в тепловом расширении разных металлов.
2.3 Система многоточечной температурной компенсации с замкнутым контуром в режиме реального времени (интеллектуальная динамическая коррекция)
Распределенные датчики температуры встроены в станину станка, передаточный портал по осям X/Y/Z и элементы направляющей лазерного луча, образуя связанную с системой ЧПУ сеть мониторинга температуры всего станка в режиме реального времени.
Сбор данных о температуре ключевых компонентов каждые 200 мс и расчет теоретического смещения вследствие теплового расширения каждой детали конструкции с помощью встроенной модели коэффициентов теплового расширения материалов;
Система ЧПУ автоматически корректирует координаты перемещения по осям X, Y и Z в реальном времени с учётом величины теплового смещения, компенсируя погрешность размеров, вызванную тепловым расширением;
Когда локальный перепад температуры превышает заданное пороговое значение, система автоматически увеличивает рабочую мощность вентилятора охлаждения, регулируя эффективность отвода тепла.
Фактические данные испытаний: после включения функции замкнутой системы термокомпенсации смещение фокуса режущей головки за 24 часа непрерывной работы удерживается в пределах 0,02 мм, а погрешность повторного позиционирования заготовки по размерам стабилизируется на уровне ±0,03 мм.
2.4 Интегрированная высокоэффективная система отвода тепла с циркуляцией охлаждающего воздуха
Внутри портала и станины проложен замкнутый канал принудительной циркуляции воздуха для отвода тепла, оснащённый малошумными осевыми вентиляторами охлаждения с высокой производительностью:
- Формирует внутри рамы направленный циркулирующий воздушный поток, который в реальном времени отводит тепло, образующееся вследствие трения направляющих и лазерного излучения, и поддерживает стабильную рабочую температуру деталей трансмиссии в диапазоне 22–28 ℃;
- Отдельный канал воздушного охлаждения лазерного генератора предотвращает накопление тепла внутри силового шкафа, удерживает колебания выходной мощности лазера в пределах ±1 % и не допускает снижения мощности из-за перегрева;
- Воздуховод охлаждения отделён от воздуховода пылеудаления, чтобы пыль не засоряла канал охлаждения и не снижала эффективность отвода тепла.
Измеримые производственные преимущества технологии подавления термической деформации
В качестве объекта испытаний взят завод, оснащённый станком для волоконной лазерной резки мощностью 6000 Вт, работающим непрерывно в течение 24 часов:
- Стабильно высокий выход годной продукции
Доля заготовок, соответствующих требованиям по размерам при длительной обработке, увеличивается с 92,3% до 99,7%, а потери из-за доработки и брака, вызванных термической деформацией, значительно сокращаются.
- Снижение частоты технического обслуживания оборудования
Работа в условиях постоянной температуры замедляет старение направляющих, сервоприводов и лазерных источников, а ежегодная частота замены изнашиваемых деталей снижается более чем на 60%.
- Адаптация к непрерывному серийному производству
Оборудование стабильно работает в круглосуточном трёхсменном режиме без остановки на 2–4 часа для охлаждения рамы, необходимой обычным станкам. Это увеличивает эффективное производственное время более чем на 120 часов в месяц.
- Соответствие высоким требованиям к обработке экспортной продукции
При длительной обработке допуск стабильно остаётся в пределах ±0,05 мм, что соответствует строгим требованиям к размерам деталей для автомобильной промышленности, прецизионных металлических изделий и экспортных заказов на продукцию машиностроения.
Сценарии применения всей линейки лазерного оборудования
Высокомощный станок для лазерной резки листового металла (3000–20000 Вт): подходит для массовой резки толстой углеродистой и нержавеющей стали, предотвращает тепловой изгиб рамы при длительных высоких тепловых нагрузках;
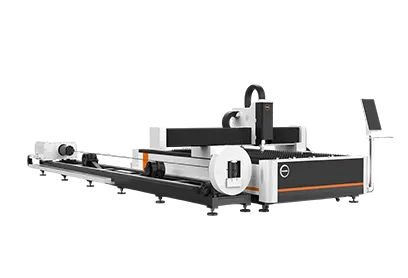
Лазерный труборезный станок для длинномерного профиля: при непрерывной подаче и резке труб длиной 6–12 м предотвращает смещение отверстий и линий реза из-за тепловой деформации;
Прецизионное малогабаритное оборудование для лазерной резки: обработка тонких алюминиевых сплавов и прецизионных металлических деталей, контроль смещения фокуса для обеспечения равномерной ширины реза и гладкой поверхности среза;
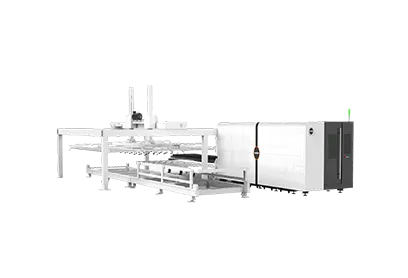
Автоматизированная лазерная производственная линия: поддерживает полностью автоматическую подачу и выгрузку материала в безлюдном цехе, обеспечивая стабильную точность без остановок оборудования для охлаждения вручную.

Заключение
Технология подавления термической деформации — это комплексная системная технология, объединяющая термообработку материалов, теплоизоляцию, мониторинг в реальном времени и динамическую компенсацию с помощью ЧПУ, а не просто отдельная модернизация системы отвода тепла.
Она кардинально устраняет основную проблему отрасли — постепенное снижение точности традиционного лазерного оборудования по мере увеличения продолжительности непрерывной обработки. Благодаря четырём ключевым решениям — станине со снятыми внутренними напряжениями, многослойной теплоизоляции, замкнутой системе температурной компенсации и циркуляционному воздушному охлаждению — оборудование способно сохранять сверхстабильную точность обработки при длительной непрерывной работе.
Эта технология полностью стандартизирована и применяется во всей линейке наших станков для лазерной резки листового металла с волоконным лазером, станков для лазерной резки труб и оборудования для лазерной обработки фасонных профилей, обеспечивая металлообрабатывающим предприятиям любого масштаба стабильно высокую точность обработки в долгосрочной перспективе.
Ключевые слова для поискового продвижения сайта
Подавление тепловой деформации лазерного оборудования, отжиг станины для снятия напряжений, компенсация температуры лазера в реальном времени, станок лазерной резки с долговременной точностью, технология теплоизоляции портала лазерного станка, решение для контроля температуры при непрерывной обработке.
Часто задаваемые вопросы
. Что вызывает термическую деформацию станка для лазерной резки?
Тепловая деформация в основном вызвана накоплением остаточного тепла лазера, тепловым излучением и нагревом от трения при непрерывной обработке. Эти источники тепла могут вызывать неравномерное тепловое расширение станины станка, портала, направляющих и других элементов конструкции.
Как тепловая деформация влияет на точность лазерной резки?
Тепловая деформация может вызвать изгиб станины, смещение фокуса лазера по высоте и расхождения в размерах между партиями. Она также может привести к неравномерной ширине реза, смещению режущей головки и выходу погрешностей обработки за допустимые пределы.
Как отжиг для снятия напряжений уменьшает деформацию станины станка?
Сварная станина проходит отжиг для снятия напряжений в печи при 580 °C. Согласно статье, этот процесс устраняет более 95 % внутренних сварочных напряжений и помогает предотвратить постепенную деформацию конструкции при длительной эксплуатации.
Что такое многослойная система теплоизоляции?
В системе используются независимые тепловые барьеры вокруг основных источников тепла, включая шкаф питания лазера, узел режущей головки и зону сбора шлака. Эти барьеры снижают передачу тепла на портал, направляющие и станину станка.
Какую точность может поддерживать система температурной компенсации?
Согласно приведённым в статье данным испытаний, при непрерывной работе в течение 24 часов дрейф фокуса режущей головки можно удерживать в пределах 0,02 мм, а погрешность повторного позиционирования заготовки — в пределах ±0,03 мм.





 27 июля 2026 года