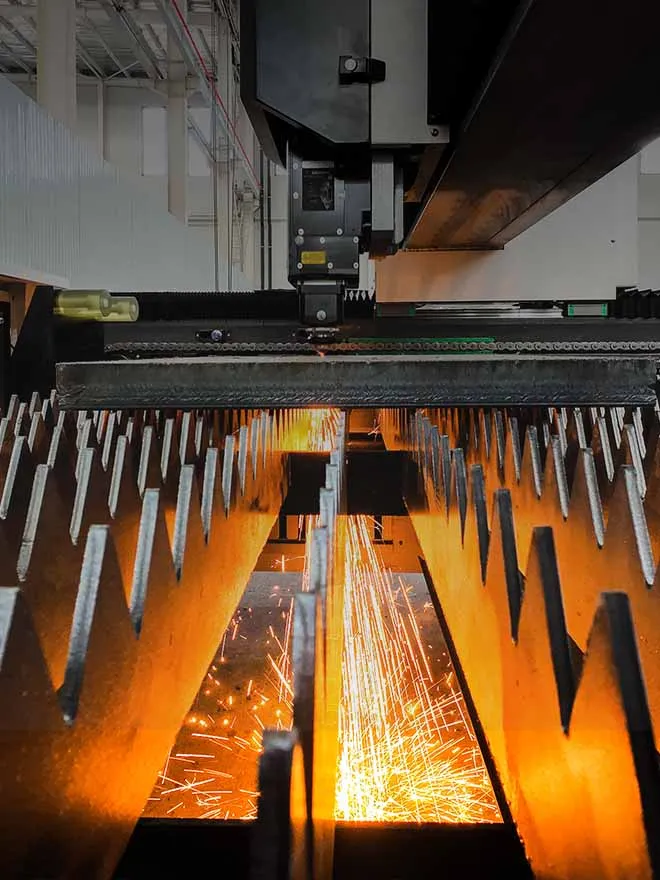
По мере развития интеллектуального производства в направлении высокой точности, эффективности и стабильности в 2026 году оборудование для лазерной резки превращается из простого режущего инструмента в интегрированный оптико-мехатронный центр прецизионного производства. Будучи ключевым модулем, обеспечивающим непрерывную резку и высокоэффективную загрузку и выгрузку, лазерная сменная платформа напрямую определяет предельную производительность и стабильность точности обработки оборудования. В основе долгосрочной надежной работы сменной платформы лежит тесное взаимодействие жесткой механической основы и точной калибровки оптических систем. Они полностью взаимосвязаны в конструкции, динамическом управлении и адаптации к условиям окружающей среды, формируя надежную основу для лазерной резки.

1. Механика: жесткий каркас и ядро динамической устойчивости сменного стола
Ключевые преимущества лазерной платформы сменного типа заключаются в загрузке и выгрузке без ожидания, а также в точности позиционирования на микронном уровне. Все это зависит от статической жесткости, устойчивости механической системы к динамическим вибрациям и стабильности повторного позиционирования. В 2026 году распространенный в отрасли двухпозиционный сменный рабочий стол эволюционировал от традиционной простой несущей конструкции до комплексного решения, сочетающего механическую развязку, высокую интегральную жесткость и динамическую компенсацию, что позволяет принципиально исключить погрешности оптической точности, вызванные механическими деформациями и вибрацией.
1.1 Станина повышенной жесткости и конструкция с механической развязкой
Станина сменной платформы изготавливается методом цельной сварки и подвергается вторичному отжигу для снятия внутренних напряжений, что повышает статическую жесткость более чем на 40% и изначально предотвращает пластическую деформацию при длительной нагрузке. Ключевой инновацией является механически развязанная архитектура с нулевой нагрузкой на станину: несущая рама рабочего стола полностью отделена от прецизионной рамы лазерного портала. Нагрузка от заготовки передается на фундамент через независимую опорную конструкцию, а не через прецизионную станину, что полностью исключает смещение оптического тракта из-за деформации под большой нагрузкой. Кроме того, для оптимизации конструкции балки и расположения демпфирующих элементов применяется модальный анализ методом конечных элементов, благодаря чему частота резонанса первой моды рабочего стола повышается до уровня свыше 250 Гц. Это позволяет эффективно предотвращать риски возникновения резонанса, вызванного работой сервопривода и вибрациями при резке, обеспечивая устойчивость конструкции в динамическом режиме.
1.2 Прецизионная передача и динамическое управление механическим позиционированием
Перемещение при смене платформы обеспечивается приводной системой, состоящей из серводвигателей, прецизионных линейных направляющих и зубчатых реек, которая совместно с абсолютными энкодерами реализует управление с обратной связью на нанометровом уровне. Точность позиционирования достигает ±0,02 мм, а точность повторного позиционирования — ±0,01 мм. В механической конструкции симметричная схема передачи компенсирует односторонний приводной крутящий момент и предотвращает прогиб при поступательном перемещении платформы. Предварительно натянутые каретки направляющих устраняют конструкционные зазоры, а гибкие буферные механизмы снижают ударную нагрузку при запуске и остановке на 60%. Эта интегрированная жестко-упругая механическая конструкция обеспечивает микронную стабильность лазерной режущей головки, пока платформа выполняет быструю смену в течение 3–5 секунд.
1.3 Адаптация к высоким нагрузкам и оптимизация долговременной стабильности
Для удовлетворения потребностей промышленной обработки тяжёлых листов массой 1–3 тонны в платформе используется усиленная сотовая конструкция из высокопрочного алюминиевого сплава. Она обеспечивает снижение массы при одновременном повышении несущей жёсткости и ограничивает долговременную деформацию под большой нагрузкой до 0,03 мм. В нижней части установлены регулируемые горизонтальные опоры, а также применена конструкция с распределённой нагрузкой на фундамент, которая компенсирует смещение базовой точки, вызванное осадкой пола цеха и температурными деформациями. Это позволяет длительное время сохранять стабильную горизонтальность и плоскостность платформы и обеспечивает постоянную монтажную базу для оптической системы.
2. Оптическая система: точная калибровка и динамическая компенсация — прецизионная основа, согласованная с механическим движением
Если механическая система — это жёсткий каркас сменной платформы, то оптическая система — её душа, определяющая качество резки. Ключевым фактором лазерной резки является стабильность сфокусированного светового пятна. Его диаметр обычно составляет всего 0,1–0,3 мм, и любое смещение оптического тракта или угловое дрожание на микронном уровне приводит к появлению заусенцев, подплавлению или браку заготовки. В 2026 году в отрасли была реализована динамическая совместная калибровка оптических систем и механических платформ, обеспечивающая стабильность луча на всех этапах благодаря статической калибровке при сборке, динамическому отслеживанию и компенсации воздействия окружающей среды.
2.1 Статическая совместная оптико-механическая калибровка: привязка эталонов с микронной точностью
Для сменной платформы и оптического тракта лазера применяется комплексная калибровка по механическим и оптическим базовым поверхностям. Поверхность рабочего стола используется в качестве механической базы, а шестикоординатная рама оптической юстировки — для точной калибровки фокусного расстояния и перпендикулярности оптической оси режущей головки, благодаря чему отклонение лазерного луча от перпендикуляра при фокусировке на поверхности заготовки не превышает 5 угловых секунд. Кроме того, конструкция предусматривает согласование коэффициентов теплового расширения. Оптические компоненты, такие как фокусирующие и отражающие линзы, изготовлены из инварной стали с низким коэффициентом расширения и стеклокерамики Zerodur, при этом разница коэффициентов теплового расширения относительно механической станины поддерживается в пределах 1 ppm/℃, что позволяет устранить первопричину смещения оптической оси при изменении температуры. Статическая калибровка обеспечивает точную привязку механической и оптической баз, устраняя ошибки их совместной работы, возникающие на этапе сборки.
2.2 Динамическая оптико-механическая совместная компенсация: подавление вибраций с миллисекундным откликом
Незначительная вибрация (амплитудой 0,01–0,1 мм), возникающая при запуске, остановке и перемещении сменного стола, является основным динамическим возмущением, влияющим на стабильность пятна. Передовое оборудование 2026 года оснащается трехуровневой системой динамической компенсации «платформа — механизм — луч», обеспечивающей согласование механических вибраций и оптической коррекции на уровне миллисекунд:
Контроль вибрации в реальном времени: На рабочем столе, портале и режущей головке установлены высокоточные датчики вибрации, которые в реальном времени собирают данные о частоте и амплитуде вибраций с частотой дискретизации 1 кГц.
Интеллектуальное алгоритмическое разделение: Алгоритм нейронной сети PCA-NN анализирует вибрационные характеристики, различает поступательные колебания платформы, вибрации при резке и вибрационные помехи окружающей среды, а также количественно оценивает их влияние на точность наведения луча.
Активная оптическая компенсация: Быстродействующее поворотное зеркало на пьезокерамическом приводе корректирует угловое дрожание луча с частотой свыше 800 Гц, уменьшая ошибку наведения пятна с 20 угловых секунд до не более чем 5 угловых секунд.
Такой совместный подход, сочетающий механическое подавление вибраций и оптическую компенсацию, полностью устраняет противоречие между быстрой сменой и стабильностью лазерного пятна и обеспечивает неизменную точность резки даже при частых непрерывных переключениях.

2.3 Совместная оптико-механическая адаптация к условиям окружающей среды: гарантия постоянной стабильности
Колебания температуры в цехе (±5 ℃), пыль и изменения влажности одновременно вызывают механические деформации и ухудшение оптических характеристик. Модернизированная в 2026 году система оптико-механического взаимодействия поддерживает взаимосвязанную коррекцию параметров окружающей среды:
Взаимосвязанная температурная компенсация: Датчики температуры в режиме реального времени отслеживают температуру станины и оптического резонатора, а система управления динамически корректирует фокусное расстояние оптической системы и координаты механического позиционирования для компенсации тепловой деформации, удерживая стандартное отклонение смещения оптической оси ниже 0,8 нм в течение 8 часов непрерывной работы.
Совместная защита от пыли и загрязнений: Полностью закрытая механическая конструкция и герметизация оптического резонатора с избыточным давлением обеспечивают защиту от пыли, предотвращая потерю мощности и искажение пятна из-за загрязнения линз, а также поддерживая долговременную стабильность рабочей мощности в пределах ±1%.
Адаптивная регулировка влажности: The optical cavity is equipped with a humidity control system, stabilizing the humidity at 40%-60% to prevent lens condensation and ensure stable performance of optical components.
3. Технологические прорывы 2026 года: тенденции развития и промышленная ценность оптико-механического взаимодействия
Современная технология оптомеханического взаимодействия в лазерных сменных платформах развивается от пассивной адаптации к активной интеграции и от оптимизации отдельных станков к согласованной работе их групп. Ключевые прорывы сосредоточены в трех основных направлениях, точно соответствующих главным потребностям высокотехнологичного и массового производства.
3.1 Замкнутое взаимодействие оптической и механической систем на базе ИИ
Система оснащена гетерогенными вычислительными блоками FPGA+GPU; алгоритмы ИИ глубоко интегрированы в оптико-механическое управление, обеспечивая полностью замкнутый цикл автономного взаимодействия по схеме «восприятие — анализ — компенсация — оптимизация». Система способна самостоятельно изучать характеристики вибраций и оптических погрешностей при обработке листов из различных материалов и разной частоте смены рабочих столов, динамически оптимизировать параметры компенсации без ручной калибровки, адаптироваться к гибким производственным сценариям с широкой номенклатурой и малыми партиями, а также повышать эффективность наладки на 70%.
3.2 Облегченная высокожесткая оптико-механическая интеграция
Композитные материалы на основе углеродного волокна заменяют традиционную сталь, снижая массу станины на 50% и одновременно повышая жесткость на 30%. В сочетании с миниатюрными оптическими компонентами это позволяет реализовать компактную конструкцию оптико-механических систем. Облегченная конструкция значительно уменьшает момент инерции при перемещении в процессе смены платформ, сокращает время смены до 2 секунд, снижает амплитуду вибрации и нагрузку на систему совместной оптико-механической компенсации, а также уменьшает энергопотребление на 25%.
3.3 Совместная сквозная прослеживаемость данных
Для сбора данных о работе механической части (вибрация, температура, точность позиционирования) и оптических данных (диаметр пятна, мощность, ошибка наведения) применяется технология промышленного интернета вещей (IIoT), на основе которых создается модель цифрового двойника для совместной работы оптической и механической систем. Она позволяет в режиме реального времени отслеживать состояние их взаимодействия, заблаговременно предупреждать о потенциальных неисправностях, таких как ослабление механических соединений и снижение оптической мощности, осуществлять предиктивное техническое обслуживание и увеличить среднюю наработку оборудования на отказ (MTBF) до 100 000 часов, значительно сокращая расходы на эксплуатацию и техническое обслуживание.
Ключевая промышленная ценность
Непрерывное совершенствование технологии взаимодействия оптической и механической систем устраняет три основных недостатка традиционного лазерного оборудования: противоречие между эффективностью и точностью, недостаточную стабильность и малый срок службы, а также недостаточную гибкость адаптации. Коэффициент использования сменной платформы превышает 95%, а стабильность точности резки повышена до ±0,01 мм. Оборудование стабильно обеспечивает высокоточную резку углеродистой и нержавеющей стали, алюминиевых сплавов, меди и других металлических материалов и широко применяется в таких высокотехнологичных отраслях производства, как машиностроение, аэрокосмическая промышленность, новая энергетика и прецизионная обработка листового металла.
Часто задаваемые вопросы
Что такое лазерная сменная платформа?
Лазерная сменная платформа представляет собой систему с двумя рабочими столами, обеспечивающую непрерывную резку, а также эффективную загрузку и выгрузку. Точность ее позиционирования и стабильность работы напрямую влияют на производительность станка лазерной резки и постоянство качества реза.
2. Почему оптико-механическое взаимодействие важно для лазерных платформ со сменными столами?
Механическая система обеспечивает жесткость, несущую способность и стабильность позиционирования, а оптическая система управляет юстировкой луча и постоянством положения точки фокусировки. Их согласованная работа помогает поддерживать точность резки при быстрой смене платформ.
Как механическая развязка повышает стабильность платформы?
Механическая развязка отделяет несущую раму рабочего стола от рамы прецизионного лазерного портала. Нагрузка от заготовки независимо передается на фундамент, что снижает отклонение оптического пути, вызванное деформацией под большой нагрузкой.
Как обеспечивается точность позиционирования сменной платформы?
Описанная в статье система объединяет серводвигатели, прецизионные линейные направляющие, зубчатые рейки и абсолютные энкодеры. Симметричная компоновка привода и предварительно нагруженные каретки направляющих помогают уменьшить прогиб и конструкционные зазоры.
Как система снижает вибрацию при смене платформ?
Гибкие буферные механизмы снижают ударные нагрузки при разгоне и остановке. Датчики вибрации также в режиме реального времени собирают данные с рабочего стола, портала и режущей головки, обеспечивая совместную работу систем механического снижения вибрации и оптической компенсации.





 27 июля 2026 года