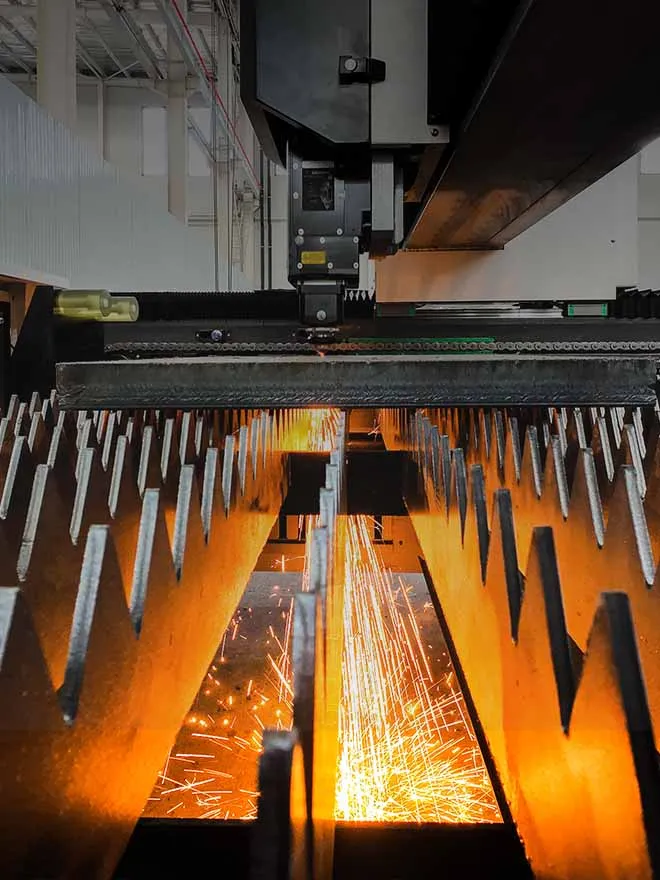
À medida que, em 2026, a produção inteligente evolui para maior precisão, eficiência e estabilidade, o equipamento de corte a laser deixou de ser uma simples ferramenta de corte para se tornar um centro integrado de produção de precisão optomecatrónica. Enquanto módulo central que liga o corte contínuo às operações eficientes de carga e descarga, a plataforma de troca do sistema de corte a laser determina diretamente a capacidade máxima de produção e a consistência da precisão de maquinação do equipamento. A fiabilidade da plataforma a longo prazo assenta na estreita colaboração entre a base rígida da mecânica e a calibração precisa dos sistemas óticos. Ambas estão plenamente integradas na conceção estrutural, no controlo dinâmico e na adaptação às condições ambientais, constituindo uma base estável para a produção por corte a laser.

1. Mecânica: a estrutura rígida e o núcleo de estabilidade dinâmica da plataforma de troca
As principais vantagens de uma plataforma de troca para corte a laser são o carregamento e o descarregamento sem tempo de espera e a precisão de posicionamento em escala micrométrica. Tudo isso depende da rigidez estática, da resistência às vibrações dinâmicas e da estabilidade do posicionamento repetido do sistema mecânico. Em 2026, a bancada de trabalho de troca dupla predominante no setor evoluiu de um projeto tradicional com função apenas de suporte de carga para uma solução integrada com desacoplamento mecânico, alta rigidez e compensação dinâmica, evitando na origem os erros de precisão óptica causados por deformações mecânicas e vibrações.
1.1 Base de alta rigidez e projeto de desacoplamento mecânico
A base da plataforma de troca adota tecnologia de soldadura integral e recozimento secundário para eliminar tensões internas, aumentando a rigidez estática em mais de 40% e evitando, desde a origem, a deformação plástica sob cargas prolongadas. A sua principal inovação é a arquitetura de desacoplamento mecânico sem carga sobre a base: a estrutura de suporte de carga da mesa de trabalho é totalmente separada da estrutura de precisão do pórtico do laser. A carga da peça é transmitida à fundação através de uma estrutura de suporte independente, e não pela base de precisão, o que evita completamente o desvio do percurso óptico causado pela deformação sob cargas elevadas. Ao mesmo tempo, aplica-se a análise modal por elementos finitos para otimizar a estrutura da viga e a disposição do amortecimento, elevando a frequência de ressonância de primeira ordem da mesa de trabalho para mais de 250 Hz. Isso evita eficazmente os riscos de ressonância provocados pelo acionamento servo e pela vibração de corte, garantindo a estabilidade estrutural durante a operação dinâmica.
1.2 Transmissão de precisão e controle de posicionamento mecânico dinâmico
O movimento de troca é acionado por uma cadeia de transmissão composta por servomotores, guias lineares de precisão e cremalheiras, trabalhando em conjunto com encoders absolutos para realizar o controle em malha fechada em nível nanométrico. A precisão de posicionamento atinge ±0,02 mm, e a precisão de posicionamento repetitivo chega a ±0,01 mm. Em termos de projeto mecânico, o layout de transmissão simétrico compensa o torque de acionamento unilateral e evita desvios durante a translação da plataforma. Os patins pré-tensionados das guias eliminam folgas estruturais, e os mecanismos de amortecimento flexíveis reduzem a carga de impacto em 60% durante a partida e a parada. Esse projeto mecânico integrado, rígido e flexível, garante a estabilidade em nível micrométrico do cabeçote de corte a laser enquanto a plataforma conclui a troca rápida em 3 a 5 segundos.
1.3 Adaptação a cargas pesadas e otimização da estabilidade a longo prazo
Para atender à demanda de processamento industrial de chapas pesadas de 1 a 3 toneladas, a plataforma adota uma estrutura reforçada em favo de mel, fabricada em liga de alumínio de alta resistência, que proporciona um design leve ao mesmo tempo que aumenta a rigidez de suporte de carga, mantendo a deformação de longo prazo sob cargas elevadas dentro de 0,03 mm. A parte inferior conta com pés de apoio horizontais ajustáveis e um design de distribuição das tensões na fundação, que compensa o desvio da referência causado pelo assentamento do piso da oficina e pela deformação térmica, mantendo a horizontalidade e a planicidade da plataforma estáveis por longos períodos e proporcionando uma referência de montagem constante para o sistema óptico.
2. Sistema ótico: calibração de precisão e compensação dinâmica — a alma da precisão em sintonia com o movimento mecânico
Se a mecânica constitui a estrutura rígida da plataforma de troca, o sistema ótico é a alma que determina a qualidade do corte. A estabilidade do ponto focal do feixe é fundamental no corte a laser. O diâmetro desse ponto é, habitualmente, de apenas 0,1 a 0,3 mm, e qualquer desvio do trajeto ótico ou oscilação angular à escala micrométrica pode provocar rebarbas, queimaduras ou a rejeição da peça. Em 2026, o setor passou a dispor de calibração dinâmica coordenada entre os sistemas óticos e as plataformas mecânicas, garantindo a estabilidade do feixe ao longo de todo o processo por meio da calibração estática da montagem, do acompanhamento dinâmico e da compensação ambiental.
2.1 Calibração colaborativa optomecânica estática: vinculação de referências em nível micrométrico
A plataforma de troca e o percurso óptico do laser adotam uma calibração integrada baseada em referências mecânicas e ópticas. Tomando a superfície da mesa de trabalho como referência mecânica, uma estrutura de ajuste óptico de seis dimensões é utilizada para calibrar com precisão a distância focal e a verticalidade do eixo óptico da cabeça de corte, mantendo em até 5 segundos de arco o erro de verticalidade do feixe de laser focalizado na superfície da peça. Além disso, adota-se um projeto de compatibilização dos coeficientes de expansão térmica. Componentes ópticos, como lentes de focalização e lentes refletoras, são fabricados em aço Invar de baixa expansão e vidro Zerodur, mantendo-se em até 1 ppm/℃ a diferença do coeficiente de expansão térmica em relação ao leito mecânico, o que elimina de forma fundamental o desvio do eixo óptico causado por variações de temperatura. A calibração estática vincula estreitamente as referências mecânicas e ópticas para eliminar, desde a origem da montagem, os erros de colaboração.
2.2 Compensação colaborativa optomecânica dinâmica: supressão de vibrações ao nível dos milissegundos
A vibração mínima (amplitude de 0,01 a 0,1 mm) gerada durante a partida, a parada e a translação da plataforma de troca é a principal interferência dinâmica que afeta a estabilidade do ponto focal. Em 2026, os equipamentos mais comuns contam com um sistema de compensação dinâmica em três níveis — plataforma, mecanismo e feixe — para viabilizar a colaboração, em escala de milissegundos, entre a vibração mecânica e a correção óptica:
Monitoramento de vibrações em tempo real: Sensores de vibração de alta precisão são instalados na bancada de trabalho, no pórtico e no cabeçote de corte para coletar, em tempo real, dados de frequência e amplitude da vibração a uma taxa de amostragem de 1 kHz.
Desacoplamento por algoritmo inteligente: O algoritmo de rede neural PCA-NN analisa as características das vibrações, distingue as vibrações causadas pela translação da plataforma, pelo corte e por interferências ambientais, e avalia quantitativamente o seu impacto na precisão do direcionamento do feixe.
Compensação ótica ativa: O espelho piezoelétrico de direcionamento rápido é acionado para corrigir a oscilação angular do feixe a uma frequência superior a 800 Hz, reduzindo o erro de apontamento do ponto luminoso de 20 segundos de arco para no máximo 5 segundos de arco.
Este modo colaborativo de redução da vibração mecânica + compensação óptica resolve completamente a contradição entre a troca rápida e a estabilidade do ponto focal, mantendo uma precisão de corte consistente mesmo em cenários de comutação contínua de alta frequência.

2.3 Adaptação optomecânica colaborativa ao ambiente: garantia de estabilidade em tempo integral
As flutuações de temperatura na oficina (±5 ℃), a poeira e as variações de humidade provocam simultaneamente deformações mecânicas e uma redução do desempenho ótico. O projeto atualizado de integração optomecânica de 2026 permite a correção coordenada dos parâmetros ambientais:
Compensação vinculada de temperatura: Sensores de temperatura monitoram, em tempo real, a temperatura da base e da cavidade óptica, e o sistema de controle ajusta dinamicamente a distância focal óptica e as coordenadas de posicionamento mecânico para compensar a deformação térmica, mantendo o desvio-padrão da deriva do eixo óptico abaixo de 0,8 nm durante 8 horas de operação contínua.
Colaboração para prevenção de poeira e poluição: O projeto mecânico totalmente fechado e a vedação por pressão positiva da cavidade óptica isolam a contaminação por poeira, evitando a perda de potência e a distorção do ponto luminoso causadas por lentes sujas e mantendo a estabilidade da potência operacional a longo prazo dentro de ±1%.
Ajuste adaptativo à humidade: The optical cavity is equipped with a humidity control system, stabilizing the humidity at 40%-60% to prevent lens condensation and ensure stable performance of optical components.
3. Avanços tecnológicos de 2026: tendências de evolução e valor industrial da integração optomecânica
A atual tecnologia de colaboração optomecânica das plataformas de troca a laser está evoluindo da adaptação passiva para a integração ativa e da otimização de máquinas individuais para a colaboração em cluster. Os principais avanços concentram-se em três grandes áreas, atendendo com precisão às necessidades essenciais da fabricação de alta gama e da produção em massa.
3.1 Colaboração optomecânica em malha fechada com inteligência artificial
Equipados com unidades de computação heterogênea FPGA+GPU, os algoritmos de IA são profundamente integrados ao controle optomecânico para viabilizar uma colaboração autônoma de ciclo fechado completo de percepção-análise-compensação-otimização. O sistema pode aprender de forma independente as características das vibrações e dos erros ópticos sob diferentes materiais de chapa e frequências de troca, otimizar dinamicamente os parâmetros de compensação sem calibração manual, adaptar-se a cenários de produção flexível de múltiplas variedades e pequenos lotes e aumentar a eficiência da depuração em 70%.
3.2 Integração optomecânica leve e de alta rigidez
Os materiais compósitos de fibra de carbono substituem o aço tradicional, reduzindo o peso da estrutura em 50% e aumentando a rigidez em 30%. Em conjunto com componentes óticos miniaturizados, permitem uma conceção compacta dos sistemas optomecânicos. Esta conceção leve reduz consideravelmente o momento de inércia durante o movimento de troca, encurta o tempo de troca para menos de 2 segundos, diminui a amplitude das vibrações, reduz a necessidade de compensação optomecânica coordenada e corta o consumo de energia em 25%.
3.3 Rastreabilidade colaborativa de dados em toda a cadeia
A tecnologia de Internet Industrial das Coisas (IIoT) é adotada para coletar dados de operação mecânica (vibração, temperatura, precisão de posicionamento) e dados ópticos (diâmetro do ponto, potência, erro de apontamento), criando um modelo de gêmeo digital para a colaboração optomecânica. Esse modelo pode monitorar o estado da colaboração em tempo real, alertar antecipadamente sobre possíveis falhas, como folgas mecânicas e atenuação óptica, viabilizar a manutenção preditiva e aumentar o tempo médio entre falhas (MTBF) do equipamento para 100.000 horas, reduzindo significativamente os custos de operação e manutenção.
Valor industrial essencial
O aprimoramento contínuo da tecnologia de integração optomecânica resolve três grandes problemas dos equipamentos a laser tradicionais: o conflito entre eficiência e precisão, as limitações de estabilidade e vida útil e a capacidade insuficiente de adaptação a diferentes aplicações. A taxa de utilização da plataforma de troca supera 95%, e a consistência da precisão de corte chega a ±0,01 mm. O sistema permite o corte estável e de alta precisão de aço-carbono, aço inoxidável, liga de alumínio, cobre e outros materiais metálicos, com ampla aplicação em máquinas de construção, setor aeroespacial, novas energias, chapas metálicas de precisão e outros segmentos de manufatura avançada.
Perguntas frequentes
O que é uma plataforma de troca para laser?
Uma plataforma de troca para corte a laser é um sistema de mesa de trabalho dupla que permite o corte contínuo e operações eficientes de carga e descarga. Sua precisão de posicionamento e estabilidade operacional afetam diretamente a produtividade e a consistência de corte da máquina de corte a laser.
2. Por que a colaboração optomecânica é importante para plataformas de troca para corte a laser?
O sistema mecânico proporciona rigidez, suporte de carga e estabilidade de posicionamento, enquanto o sistema óptico controla o alinhamento do feixe e a consistência do ponto focal. A operação coordenada de ambos ajuda a manter a precisão do corte durante trocas rápidas de plataforma.
Como o desacoplamento mecânico melhora a estabilidade da plataforma?
O desacoplamento mecânico separa a estrutura de suporte de carga da mesa de trabalho da estrutura do pórtico de precisão do laser. A carga da peça é transferida de forma independente para a fundação, reduzindo o desvio do percurso óptico causado pela deformação sob cargas elevadas.
Como é mantida a precisão de posicionamento da plataforma de troca?
O sistema descrito no artigo combina servomotores, guias lineares de precisão, cremalheiras e encoders absolutos. A disposição simétrica da transmissão e os patins pré-carregados das guias ajudam a reduzir a deflexão e as folgas estruturais.
Como o sistema reduz a vibração durante a troca de plataformas?
Mecanismos de amortecimento flexíveis reduzem as cargas de impacto durante a aceleração e a parada. Sensores de vibração também coletam dados em tempo real da mesa de trabalho, do pórtico e da cabeça de corte, para que a redução mecânica de vibrações e a compensação óptica possam trabalhar em conjunto.





 27 de julho de 2026