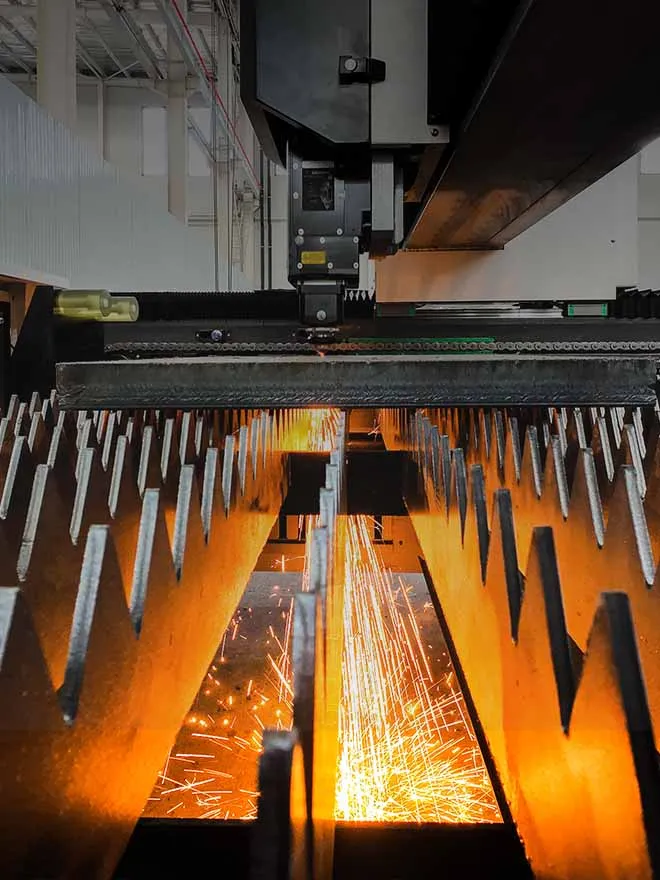
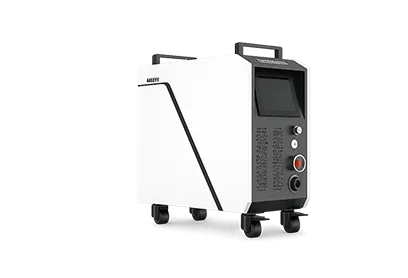
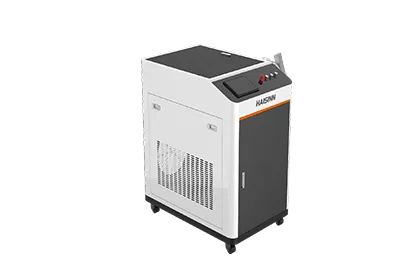
Нержавеющая сталь аппарат лазерной сварки соединяет листы и трубы из нержавеющей стали с помощью сфокусированного лазерного луча, создавая узкие швы с низким тепловложением по сравнению с дуговой сваркой. Серия HCW от HAISINN представлена вариантами мощностью 1 500, 2 000 и 3 000 Вт и, в зависимости от заказанной конфигурации, также может выполнять очистку швов и резку.
Из чего на самом деле состоит установка
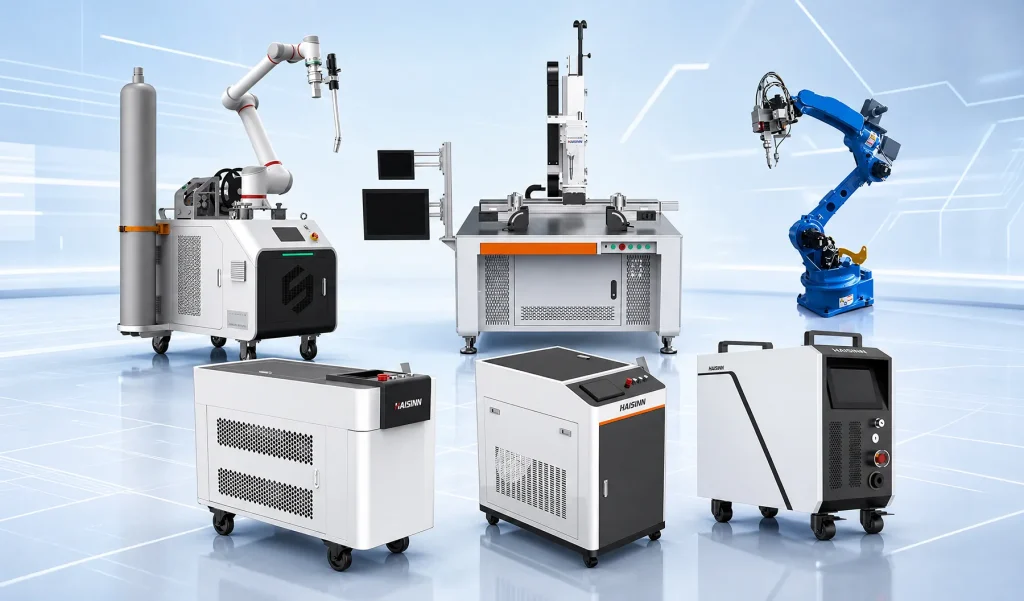
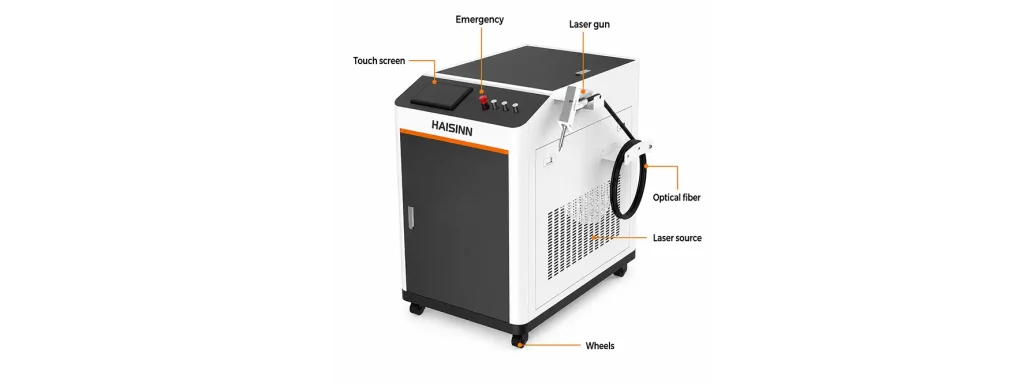
Лазерная сварочная система состоит из четырех рабочих компонентов: источника лазерного излучения, оптоволокна, передающего луч, сварочной головки, которая его фокусирует, и системы подачи защитного газа. Перемещение выполняется либо рукой оператора, либо стационарной рабочей станцией или роботом. Луч концентрирует энергию в пятне, которое значительно меньше дуги TIG, поэтому сварочная ванна получается узкой, а окружающий металл меньше нагревается.
Для нержавеющей стали это важно, поскольку этот металл плохо проводит тепло. Тепло от широкой дуги концентрируется в месте воздействия, и тонкие панели деформируются. Узкий шов, быстро выполняемый лазером, ограничивает распространение тепла, поэтому корпуса из нержавеющей стали, корпуса оборудования для пищевой промышленности и паровое оборудование часто подходят для этого процесса.\
Где нержавеющая сталь хорошо поддаётся сварке, а где возникают сложности
Распространённое заблуждение: «лазер прощает ошибки». Это не так — по крайней мере, когда речь идёт о подгонке стыка. При TIG-сварке зазор можно перекрыть присадочной проволокой. Для столь тонкого лазерного луча кромки должны плотно сходиться, поэтому от качества предшествующих резки и гибки зависит, будет ли шов аккуратным. Вот почему может быть удобно работать с поставщиком, который выполняет и резку, и сварку: качество кромки после резки влияет на подготовку к сварке.
Цвета побежалости. Изменение цвета рядом со швом возникает, когда зона сварки не полностью защищена газом, пока она ещё горячая. Для деталей, критичных к коррозии, это не только косметический дефект: стойкость к коррозии может снижаться, пока цвета побежалости не удалены, а поверхность не пассивирована. Именно поэтому Функция очистки сварных швов HCW стоит уточнить.
Марка стали и толщина. На страницах HCW не указана максимальная толщина для каждого варианта мощности и не приведён перечень марок нержавеющей стали. Если вам называют показатель «до X мм при 2 000 Вт», не уточняя марку стали, защитный газ и критерии качества, это число, за которое поставщика нельзя будет призвать к ответу.
Лазерная сварка и сварка TIG тонколистовой нержавеющей стали
По сравнению со сваркой TIG, которая обычно служит точкой отсчёта в цехах общего назначения, преимущества и недостатки выглядят так:
| Параметр |
Лазерная сварка |
Сварка TIG |
| Тепловложение |
Низкое, локализованное |
Выше, зона термического влияния шире |
| Допуск на зазор |
Небольшой; требуется хорошая подгонка |
Более терпима к зазорам; доступна присадочная проволока |
| Финишная обработка после сварки |
Часто требуется меньше шлифовки; зависит от типа соединения и используемого газа |
Часто требует зачистки и очистки |
| Квалификация оператора |
Настройка и строгое соблюдение параметров |
Навыки ручной работы и управления горелкой |
| Инфраструктура безопасности |
Необходимые меры лазерной безопасности |
Средства защиты от дуги и сварочных аэрозолей |
Серия HCW: данные, опубликованные HAISINN
HCW продаётся как многофункциональная лазерная система. Опубликованных данных о ней немного, и пробелы в них не менее важны, чем приведённые цифры.
| Параметр |
Опубликованная информация |
Статус |
| Варианты мощности лазера |
1,500 W, 2,000 W, 3,000 W |
已发布 |
| Встроенные функции |
Лазерная сварка, очистка поверхностей, очистка сварных швов, лазерная резка |
Комплектация зависит от заказанной конфигурации |
| Толщина свариваемого металла для каждого варианта мощности |
Не указана |
Подтвердите с помощью пробного испытания |
| Проверенные марки нержавеющей стали |
Не указана |
Подтвердите с помощью пробного испытания |
| Охлаждение, требования к газу, ширина шва |
Не указана |
Требует уточнения |
| CE / FDA |
На сайте приведены только заявления компании в целом |
Требуются документы на конкретную модель |
| Гарантия |
Публичная информация на разных страницах различается |
Зафиксируйте в договоре |
Пять шагов по выбору конфигурации системы для сварки нержавеющей стали
- Зафиксируйте характеристики своих деталей. Укажите марку нержавеющей стали, диапазон толщин листов или труб, типы соединений (стыковые, нахлёсточные, угловые) и типичную длину шва.
- Определитесь с набором функций. Если после сварки нужно очищать швы или на той же установке планируется выполнять резку, укажите это в запросе: набор функций HCW зависит от комплектации.
- Выбирайте мощность с учётом самого толстого соединения и требуемой скорости. Опубликованы три варианта: 1 500, 2 000 и 3 000 Вт. Для тонкой нержавеющей стали более высокая мощность не всегда лучше: здесь важно контролировать тепловложение.
- Попросите сделать пробный шов на вашем соединении. Укажите марку стали, защитный газ и критерии приёмки (глубину проплавления, допустимую степень побежалости и предел деформации), а затем сами проверьте результат.
- Запросите документы именно для вашей конфигурации: декларацию или сертификат CE, все документы, связанные с требованиями FDA, и письменные условия гарантии.
Нормативные документы по безопасности и соответствию требованиям
На лазерные обрабатывающие станки распространяются требования к лазерной безопасности стандарта ISO 11553-1:2020, а классификация и маркировка лазеров регулируются стандартом IEC 60825-1:2014. IEC TR 60825-14:2022 — руководство для пользователей, охватывающее рабочие процедуры и обучение. Если вы заказываете ручную конфигурацию, применяется стандарт ISO 11553-2:2007 для ручных устройств лазерной обработки; проверьте его текущий статус и применение в вашем регионе. Для оборудования, выпускаемого на рынок ЕС, Регламент (ЕС) 2023/1230 заменяет Директиву 2006/42/EC с 20 января 2027 года, поэтому уточните, какие нормативные требования распространяются на дату выпуска вашего оборудования на рынок.
Эти стандарты приведены для ознакомления. Их упоминание здесь не означает, что какое-либо HAISINN аппарат был испытан на соответствие им.
Часто задаваемые вопросы
Может ли один аппарат выполнять как сварку, так и очистку швов на нержавеющей стали?
Серия HCW описывается как объединяющая лазерную сварку, очистку поверхности и очистку сварных швов, при этом набор функций определяется заказанной конфигурацией.
Какую мощность HCW выбрать для нержавеющей стали марки 304?
HAISINN предлагает варианты мощностью 1 500, 2 000 и 3 000 Вт, но не указывает предельную толщину для каждого уровня мощности. Перед принятием решения запросите пробную сварку вашего соединения при требуемой толщине.
Сертифицирована ли серия HCW по стандартам CE или FDA?
На сайте HAISINN заявлено о наличии у компании сертификатов CE и FDA. Номера сертификатов и перечень моделей, на которые они распространяются, в открытом доступе не представлены, поэтому запросите документы для вашей конкретной комплектации.
Сколько стоит лазерный сварочный аппарат для нержавеющей стали?
Цены рассчитываются индивидуально для каждого проекта. Стоимость предложения зависит от мощности, материалов, уровня автоматизации, компонентов, рынка назначения и объёма сервисных услуг.





 30 сентября 2026 года