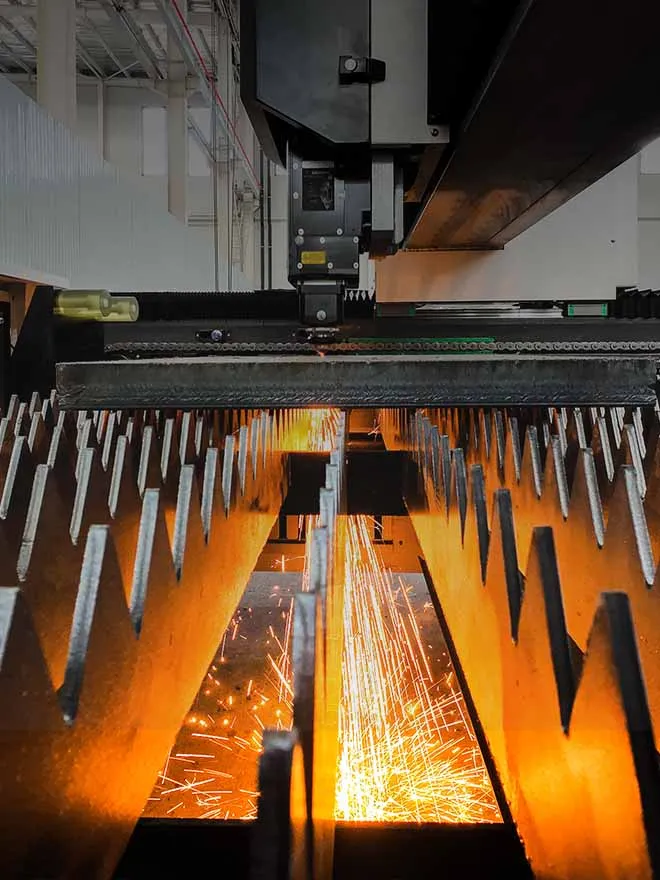
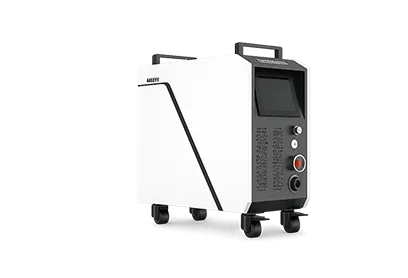
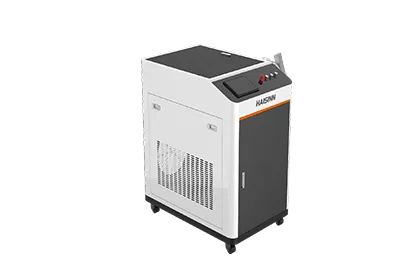
Ze stali nierdzewnej spawarka laserowa łączy blachy i rury ze stali nierdzewnej za pomocą skupionej wiązki laserowej, tworząc wąskie spoiny przy niskim wkładzie cieplnym w porównaniu ze spawaniem łukowym. Seria HCW firmy HAISINN oferuje modele o mocy 1 500, 2 000 i 3 000 W, a w zależności od zamówionej konfiguracji może również służyć do czyszczenia spoin i cięcia.
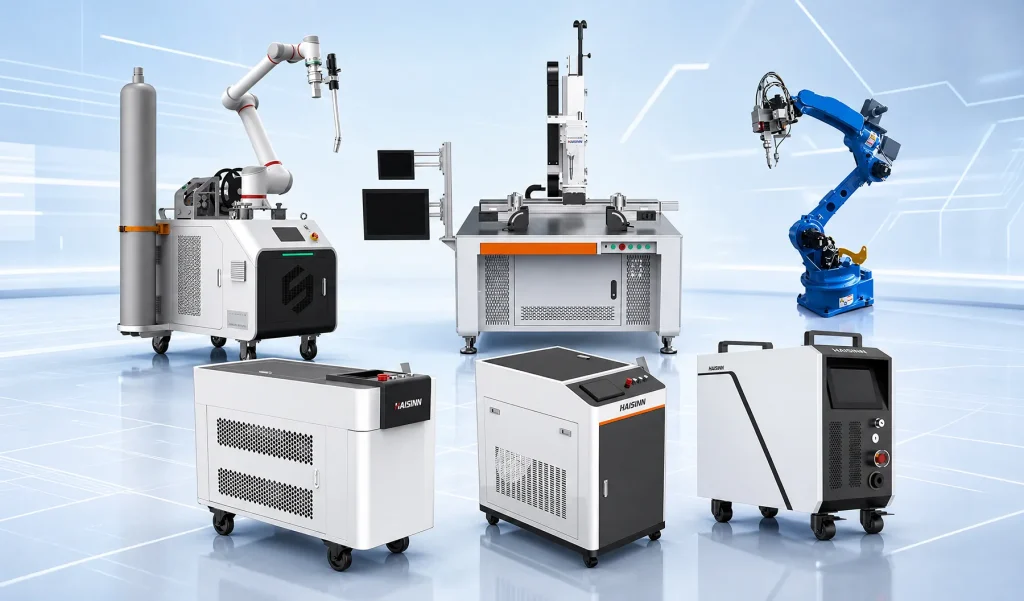
Z czego faktycznie składa się ta maszyna
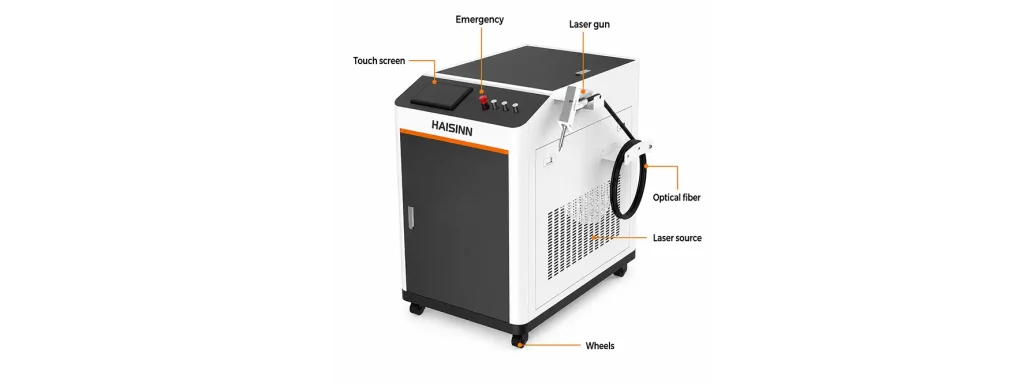
System spawania laserowego składa się z czterech elementów roboczych: źródła lasera, światłowodu przewodzącego wiązkę, głowicy spawalniczej skupiającej wiązkę oraz układu zasilania gazem osłonowym. Ruch jest wywoływany albo przez rękę operatora, albo przez stacjonarną stację roboczą, albo przez robota. Wiązka skupia energię w punkcie znacznie mniejszym niż łuk TIG, dzięki czemu jeziorko spawalnicze jest wąskie, a otaczający je metal pozostaje chłodniejszy.
W przypadku stali nierdzewnej ma to znaczenie, ponieważ metal ten słabo przewodzi ciepło. Ciepło z szerokiego łuku pozostaje w miejscu, w którym pada, co powoduje wypaczenie cienkich paneli. Wąska, szybka spoina laserowa ogranicza to rozprzestrzenianie się ciepła, dlatego obudowy ze stali nierdzewnej, obudowy urządzeń spożywczych oraz urządzenia parowe są typowymi kandydatami do zastosowania tego procesu.\
Gdzie stal nierdzewna sprawdza się dobrze, a gdzie sprawia ludziom kłopoty
Powszechne błędne przekonanie: “laser jest wyrozumiały”. Nie jest, przynajmniej jeśli chodzi o dopasowanie elementów do spawania. Spawacz metodą TIG może podawać drut spawalniczy, aby wypełnić szczelinę. Tak wąska wiązka lasera wymaga ściśle przylegających krawędzi, więc to właśnie jakość wcześniejszych operacji cięcia i gięcia decyduje o tym, czy spoina będzie wyglądać estetycznie. Jest to jeden z powodów, dla których warto skorzystać z usług dostawcy oferującego zarówno cięcie, jak i spawanie: jakość krawędzi po cięciu stanowi część procesu przygotowania do spawania.
Zabarwienie termiczne. Odbarwienie w pobliżu spoiny pojawia się, gdy strefa spawania nie jest w pełni pokryta gazem osłonowym, gdy jest jeszcze gorąca. W przypadku elementów narażonych na korozję zabarwienie to ma znaczenie nie tylko estetyczne, ponieważ może obniżyć odporność na korozję, dopóki nie zostanie usunięte, a powierzchnia nie zostanie poddana pasywacji. To właśnie jest praktyczny powód, dla którego Funkcja czyszczenia szwów w urządzeniu HCW warto o to zapytać.
Gatunek i grubość. Strony HCW nie podają maksymalnej grubości dla poszczególnych opcji mocy ani wykazu gatunków stali nierdzewnej. Każdy, kto podaje wartość “do X mm przy mocy 2 000 W” bez określenia gatunku, rodzaju gazu i kryteriów jakości, podaje liczbę, której nie można uznać za wiążącą.
Spawanie laserowe a spawanie metodą TIG na blasze ze stali nierdzewnej
W porównaniu z łączeniem metodą TIG, która stanowi standardowy punkt odniesienia w większości zakładów produkcyjnych, kompromisy przedstawiają się następująco:
| Czynnik |
Spawanie laserowe |
Spawanie metodą TIG |
| Moc grzewcza |
Niski, miejscowy |
Większy i szerszy obszar dotknięty działaniem ciepła |
| Tolerancja luzu |
Ciasne; wymaga dobrego dopasowania |
Dostępny jest drut spawalniczy o większej tolerancji na błędy |
| Obróbka końcowa po spawaniu |
Często mniej zgrzytania, zależy od połączenia i gazu |
Często wymaga miksowania i czyszczenia |
| Umiejętności operatora |
Konfiguracja i przestrzeganie parametrów |
Zręczność manualna i opanowanie posługiwania się palnikiem |
| Infrastruktura bezpieczeństwa |
Wymagane środki bezpieczeństwa dotyczące laserów |
Systemy kontroli łuku i oparów |
Seria HCW: publikacje wydawnictwa HAISINN
HCW jest sprzedawany jako wielofunkcyjny system laserowy. Dostępne informacje na jego temat są skąpe, a luki w tych danych mają równie duże znaczenie, co same dane liczbowe.
| Pozycja |
Opublikowane informacje |
Status |
| Opcje mocy lasera |
1 500 W, 2 000 W, 3 000 W |
Opublikowano |
| Funkcje zintegrowane |
Spawanie laserowe, czyszczenie powierzchni, czyszczenie spoin, cięcie laserowe |
Pakiet zależy od wybranej konfiguracji |
| Grubość elementów nadających się do spawania w zależności od opcji mocy |
Nieopublikowane |
Potwierdzić poprzez test próbny |
| Zatwierdzone gatunki stali nierdzewnej |
Nieopublikowane |
Potwierdzić poprzez test próbny |
| Chłodzenie, zapotrzebowanie na gaz, szerokość spoiny |
Nieopublikowane |
Do potwierdzenia |
| CE / FDA |
Roszczenia dotyczące firmy – wyłącznie na stronie internetowej |
Wymagane dokumenty dotyczące konkretnego modelu |
| Gwarancja |
Oświadczenia publiczne różnią się w zależności od strony |
Należy to potwierdzić w umowie |
Pięć kroków do doboru systemu spawalniczego do stali nierdzewnej
- Zarejestruj poszczególne elementy. Odnotuj gatunek stali nierdzewnej, zakres grubości blachy lub rury, rodzaje połączeń (czołowe, na zakładkę, narożne) oraz typową długość spoiny.
- Należy określić zestaw funkcji. Jeśli po spawaniu konieczne będzie oczyszczenie spoin lub ta sama stacja ma wykonywać cięcie, należy to zaznaczyć w zapytaniu ofertowym, ponieważ zestaw funkcji urządzenia HCW zależy od konfiguracji.
- Wybierz opcję mocy odpowiednią do najgrubszego połączenia i wymaganej prędkości. Trzy dostępne poziomy to 1 500, 2 000 i 3 000 W. Wyższa moc niekoniecznie jest lepsza w przypadku cienkiej stali nierdzewnej, gdzie celem jest kontrola temperatury.
- Poproś o wykonanie spawu próbnego na własnym połączeniu. Określ gatunek stali, gaz osłonowy oraz kryteria odbioru (penetracja, stopień zabarwienia, dopuszczalne odkształcenie), a następnie samodzielnie sprawdź wynik.
- Poproś o dokumentację dotyczącą konkretnej konfiguracji. Oznacza to deklarację zgodności CE lub certyfikat, wszelkie dokumenty związane z FDA oraz warunki gwarancji w formie pisemnej.
Informacje dotyczące bezpieczeństwa i zgodności z przepisami
Maszyny do obróbki laserowej podlegają normie ISO 11553-1:2020 w zakresie wymagań dotyczących bezpieczeństwa laserowego, natomiast norma IEC 60825-1:2014 dotyczy klasyfikacji i oznakowania laserów. Norma IEC TR 60825-14:2022 stanowi przewodnik dla użytkownika, obejmujący procedury obowiązujące w miejscu pracy oraz szkolenia. W przypadku zamówienia konfiguracji ręcznej do urządzeń do obróbki laserowej o charakterze ręcznym zastosowanie ma norma ISO 11553-2:2007; należy sprawdzić jej aktualny status oraz stopień wdrożenia w poszczególnych regionach. W przypadku maszyn wprowadzanych na rynek UE rozporządzenie (UE) 2023/1230 zastępuje dyrektywę 2006/42/WE od 20 stycznia 2027 r., dlatego należy zapytać, pod które ramy prawne podlega data wprowadzenia danego urządzenia na rynek.
Niniejsze normy mają charakter informacyjny. Ich umieszczenie w niniejszym dokumencie nie oznacza, że HAISINN Urządzenie zostało poddane testom zgodnie z tymi wymaganiami.
Najczęściej zadawane pytania
Czy jedna maszyna może jednocześnie spawać i czyścić spoiny ze stali nierdzewnej?
Seria HCW charakteryzuje się połączeniem spawania laserowego, czyszczenia powierzchni oraz czyszczenia szwu spawalniczego, przy czym zakres funkcji zależy od wybranej konfiguracji.
Którą moc urządzenia HCW powinienem wybrać do stali nierdzewnej 304?
Firma HAISINN oferuje modele o mocy 1 500, 2 000 i 3 000 W, ale nie określa maksymalnej grubości dla poszczególnych poziomów mocy. Przed podjęciem decyzji warto poprosić o wykonanie próbnego spoiny na danym połączeniu przy docelowej grubości.
Czy urządzenie HCW posiada certyfikat CE lub FDA?
Na stronie internetowej firmy HAISINN zamieszczono oświadczenia dotyczące zgodności z normami CE i FDA na poziomie przedsiębiorstwa. Numery certyfikatów oraz zakres zgodności dla poszczególnych modeli nie są publicznie udostępniane, dlatego należy poprosić o dokumenty dotyczące konkretnej konfiguracji.
Ile kosztuje spawarka laserowa do stali nierdzewnej?
Ceny podawane są w odniesieniu do poszczególnych projektów. Wysokość wyceny zależy od mocy, materiałów, poziomu automatyzacji, komponentów, rynku docelowego oraz zakresu usług.





 30 września 2026 r.