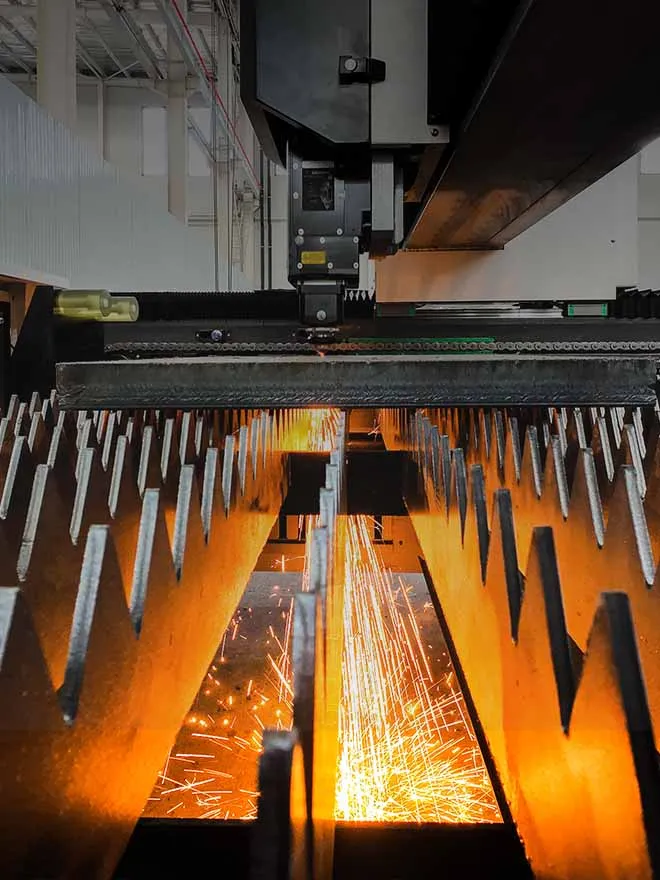
Что такое станок для лазерной резки с волоконным лазером?
Волоконный лазер станок для лазерной резки использует волоконный лазерный источник для создания сфокусированного луча, который плавит, прожигает или испаряет металл вдоль траектории, заданной программой ЧПУ. По сравнению с CO2-лазерными или плазменными системами он обеспечивает более узкий рез и более высокую энергоэффективность, что делает его стандартным выбором для раскроя листового металла на современных производственных предприятиях.
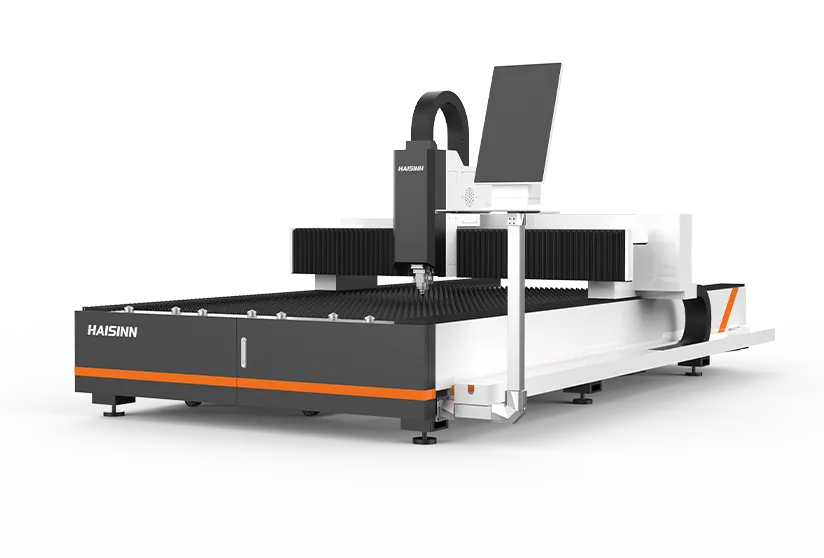
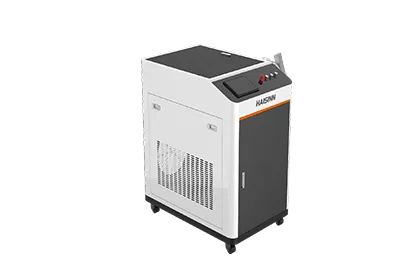
Станок состоит из пяти основных рабочих узлов:
- Генератор волоконного лазера — формирует луч с помощью легированного оптического волокна, а не газа или кристалла, поэтому волоконные лазеры преобразуют больше потребляемой электроэнергии в полезную мощность резки, чем устаревшие системы на CO2.
- Режущая головка — фокусирует луч с помощью линзы и подает вспомогательный газ (кислород, азот или воздух — в зависимости от материала и требований к качеству поверхности).
- Контроллер ЧПУ и система управления перемещением — обеспечивают движение портала или перемещение луча в соответствии с файлом оптимизированного раскроя.
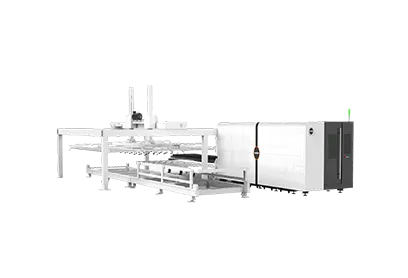
- Станина или сменный стол — удерживает лист на месте; две наиболее распространенные конструкции — с одной рабочей платформой и со сменным столом (паллетным устройством).
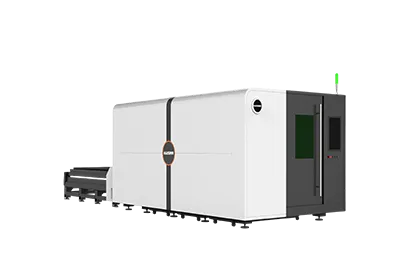
- Чиллер и защитный кожух — обеспечивают отвод тепла, а в моделях с закрытой кабиной также удерживают дым и отражённое излучение внутри.
Качество кромки реза на таких станках — перпендикулярность, наличие грата и характер бороздок — обычно оценивают по ISO 9013:2017, международному стандарту классификации и геометрических допусков для поверхностей после термической резки. Соответствие определённому классу качества зависит от конкретного станка, материала, толщины и настроек подачи газа, поэтому нельзя исходить лишь из типа оборудования.
Сравнение волоконно-лазерной, CO2-лазерной и плазменной резки
Покупатели, изучающие эту категорию, обычно сравнивают три способа резки, а не рассматривают волоконный лазер сам по себе.
По сравнению с резкой CO2-лазером — более старой лазерной технологией, которую волоконные лазеры в значительной степени вытеснили при обработке листового металла, — волоконный лазер не требует юстировки зеркал, надежнее работает с металлами с высокой отражающей способностью, такими как алюминий и латунь, и обычно занимает меньше места при той же мощности. Однако при резке очень толстой углеродистой стали, значительно превышающей обычную толщину листового металла, в зависимости от задачи другие методы всё ещё могут быть предпочтительнее.
В сравнении с плазменной резкой ситуация обратная. Плазменное оборудование по-прежнему дешевле при покупке и может быть разумным выбором для резки толстого листа при меньших капитальных затратах. Волоконный лазер обеспечивает более узкий рез, более гладкую кромку и более строгие допуски на размеры, что важно, когда детали сразу поступают на сварку или сборку без дополнительной обработки кромок. Чаще всего на такое оборудование переходят предприятия, которым уже недостаточно точности плазменной резки, особенно при изготовлении деталей с более строгими допусками или когда для последующих операций требуется более чистая кромка.
Ни одно из этих сравнений не даёт однозначного ответа. Выбор подходящего процесса зависит от материала, диапазона толщины, требуемого качества кромки и объёма производства, а не от того, какая технология кажется более новой.
Как читать спецификацию: мощность, скорость и рабочая зона
В технических характеристиках оборудования этой категории обычно указываются четыре показателя, которые действительно определяют возможности станка. На примере серии HAISINN Экономичная серия HS-A с одним рабочим столом в качестве конкретного ориентира:
| Характеристика |
Серия HS-A (согласно опубликованным данным) |
| Мощность лазера |
1.5–40 kW |
| Максимальный размер рабочей зоны |
12,200 × 2,500 mm |
| Максимальная скорость резки |
До 140 м/мин |
| Максимальное ускорение |
До 1,5 g |
| Точность позиционирования |
±0.05 mm/m |
| Типичные материалы |
Углеродистая и нержавеющая сталь, а также алюминий |
Несколько замечаний о том, как применять эти показатели на практике:
- Мощность определяет предельную толщину материала и скорость резки, но не гарантирует конкретную максимальную толщину — она зависит от типа газа, настройки сопла и требуемого качества реза.
- Скорость — это максимальный показатель, достигаемый при резке тонкого материала в идеальных условиях; фактическая производительность при обработке более толстого листа всегда ниже.
- Ускорение сильнее влияет на продолжительность цикла при изготовлении деталей с множеством мелких элементов и крутых поворотов, чем на скорость прямолинейной резки. Станок с высокой максимальной скоростью, но низким ускорением может все равно работать медленно при раскрое с большим количеством мелких деталей.
- Точность позиционирования — это показатель повторяемости, не связанный напрямую с качеством кромки реза. Стоит попросить поставщика чётко определить оба термина, поскольку в рекламных материалах они часто используются как взаимозаменяемые.
Типичные области применения в металлообработке
Волоконно-лазерные станки такой мощности и с такой рабочей зоной применяются в следующих областях:
- Предприятия по обработке листового металла, выпускающие корпуса, кронштейны и конструкционные элементы
- Производители автомобилей и оборудования, вырезающие детали шасси и рам
- Линии по производству систем ОВК и бытовой техники
- Производители стальных конструкций, вырезающие плоские детали перед сваркой
Общее у этих областей применения не отрасль, а то, что заготовка представляет собой плоский листовой материал, который перед следующим этапом производства необходимо чисто и точно разрезать с соблюдением заданных размеров.
Распространённое заблуждение: больше киловатт — всегда более быстрая резка
Покупатели, впервые выбирающие такой станок, часто полагают, что модель большей мощности будет быстрее работать во всех случаях. На практике скорость резки определяется сочетанием мощности, типа и толщины материала, а также вспомогательного газа, а не только мощностью. При обработке тонкого листа станок меньшей мощности уже может работать на пределе своей механической скорости, поэтому дополнительные киловатты не сокращают продолжительность цикла. Повышение мощности дает преимущество главным образом при обработке более толстого материала: оно либо позволяет выполнить чистый рез, недоступный станку меньшей мощности, либо быстрее резать материал той же толщины. Покупателям следует подбирать мощность с учетом фактического ассортимента обрабатываемых материалов, а не ориентироваться на наибольшую цифру в таблице технических характеристик.
Контроль качества и сертификация: что проверить перед покупкой
Контроль производственных процессов влияет на надёжность станка сильнее, чем представляют себе многие покупатели до первой поломки. HAISINN заявляет, что производственный процесс включает входной контроль качества (IQC), контроль качества в процессе производства (IPQC) и выходной контроль качества (OQC), а также 72-часовые испытания под нагрузкой и целевой показатель точности калибровки до ±0,03 мм для соответствующего оборудования. Эти сведения о производственных процессах опубликованы самой компанией; порядок проверки и критерии приёмки для конкретного заказа следует уточнять в коммерческом предложении.
Что касается сертификации: на сайте HAISINN заявляется о соответствии компании требованиям CE и FDA, однако номера сертификатов, выдавшие их органы и перечень конкретных моделей, на которые они распространяются, в открытом доступе не указаны. Не следует считать упоминание компанией CE равнозначным тому, что данная конкретная конфигурация сертифицирована по CE. Запрашивайте декларацию о соответствии или протокол испытаний именно для той комплектации станка, по которой вам предоставляют коммерческое предложение, у любого поставщика, а не только у HAISINN.
Сколько стоит станок для волоконной лазерной резки?
Цена зависит от комплектации. Официальное коммерческое предложение составляется с учетом требуемой мощности лазера, рабочей зоны, материалов, уровня автоматизации, ключевых компонентов, рынка назначения и объема сервисного обслуживания. Два станка с одинаковой заявленной мощностью могут существенно различаться по цене с учетом размера станины, автоматизации и брендов компонентов, поэтому единственный надежный способ сравнить варианты — запросить коммерческие предложения для сопоставимых комплектаций, а не ориентироваться на опубликованный прайс-лист.
Часто задаваемые вопросы
Материал какой толщины может резать станок для волоконной лазерной резки?
Это зависит от мощности лазера, материала и требуемого качества кромки, поэтому единого фиксированного значения нет. Станки с большей мощностью в киловаттах расширяют практический диапазон толщин, однако точную максимальную толщину для заданного уровня качества следует определять по результатам испытательной резки конкретного материала, а не только по техническим характеристикам.
Лучше ли волоконная лазерная резка, чем плазменная?
Ни один из вариантов не является безусловно лучшим. Волоконный лазер обеспечивает более узкий рез, более гладкую кромку и меньшие допуски; плазменная резка требует меньших первоначальных затрат и может подходить для менее точной обработки толстых листов. Правильный выбор зависит от требований к допускам деталей и объема производства.
В чем разница между лазерным станком с одной рабочей платформой и станком со сменным столом?
Станок с одной рабочей платформой оснащен одним неподвижным столом, поэтому загрузка и выгрузка прерывают цикл резки. Станок со сменными столами (устройством смены палет) устанавливает загруженную палету, пока на предыдущей еще продолжается резка, что сокращает время простоя при больших объемах производства.
Какой вспомогательный газ мне нужен: азот, кислород или воздух?
Выбор зависит от материала и требований к качеству поверхности: кислород ускоряет резку углеродистой стали, но оставляет окисленную кромку; азот обеспечивает чистую кромку без оксидов на нержавеющей стали и алюминии, однако обходится дороже; сжатый воздух — более экономичный вариант для некоторых сочетаний материалов и толщин.
Чем точность позиционирования станка отличается от качества реза?
Точность позиционирования показывает, насколько точно станок выходит на заданные программой координаты и повторно возвращается к ним. Качество реза — перпендикулярность кромки, количество грата и шероховатость — это отдельный показатель, зависящий от мощности, скорости, газа и фокусировки. Его обычно оценивают по стандарту, например ISO 9013:2017, а не по характеристике точности позиционирования.





 4 сентября 2026 года