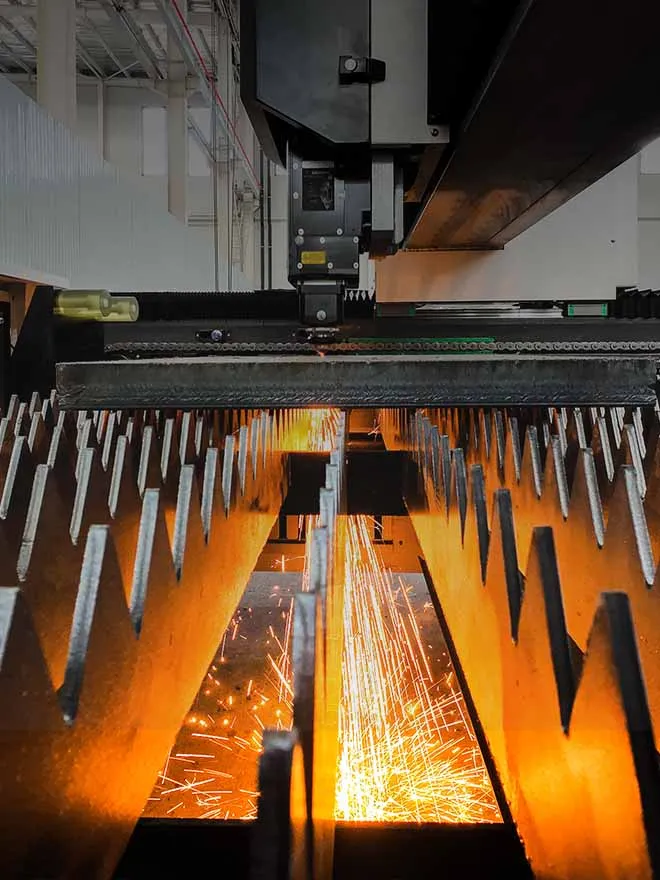
W przypadku firm zajmujących się obróbką metali wybór maszyny do cięcia laserem światłowodowym nie sprowadza się wyłącznie do mocy lasera i prędkości cięcia. Na ostateczną decyzję o zakupie mogą mieć wpływ takie czynniki, jak konstrukcja maszyny, warunki panujące w hali produkcyjnej, zabezpieczenie podzespołów, wymiary materiału, wielkość produkcji oraz organizacja pracy operatora.
W miarę jak cięcie laserowe zyskuje coraz większą popularność w przemysłowej produkcji blach, wielu nabywców porównuje maszyny otwarte z maszyny do cięcia laserowego światłowodowego z pełną obudową.
Maszyna do cięcia laserowego z pełną obudową jest wyposażona w konstrukcję ochronną otaczającą aktywny obszar obróbki lub kluczowe elementy ruchome, co pomaga poprawić izolację procesu, ograniczyć rozprzestrzenianie się dymu i cząstek metalu oraz w większym stopniu oddzielić proces cięcia od otaczającej przestrzeni roboczej. Właściwy wybór nadal zależy od rozmiaru blachy, mocy lasera, wielkości produkcji, układu zakładu oraz budżetu.
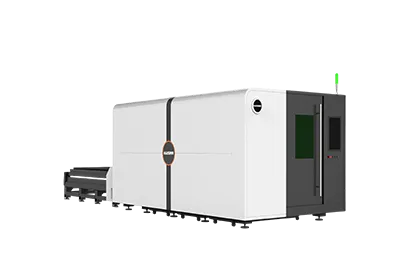
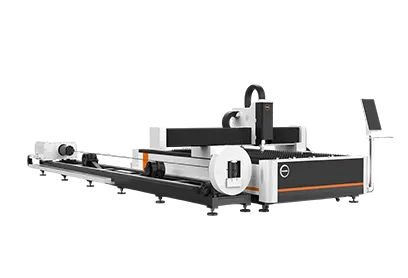
Maszyna do cięcia laserem światłowodowym z pełną obudową z serii HS-A Pro firmy HAISINN została opracowana z myślą o tego rodzaju wymaganiach związanych z przemysłową obróbką blach.
Czym jest maszyna do cięcia laserowego światłowodowego z pełną obudową?
Maszyna do cięcia laserem światłowodowym z pełną obudową łączy w sobie system cięcia laserem światłowodowym sterowany numerycznie (CNC) z dodatkowymi konstrukcjami ochronnymi maszyny.
Sam proces cięcia nadal opiera się na głównych elementach konwencjonalnej przemysłowej wycinarki laserowej na włókno:
- Źródło lasera światłowodowego
- Głowica do cięcia laserowego
- System sterowania CNC
- Łoże maszyny
- Suwnica bramowa
- Układ serwo i przekładniowy
- Układ chłodzenia
- Gaz wspomagający
- Odciąg oparów
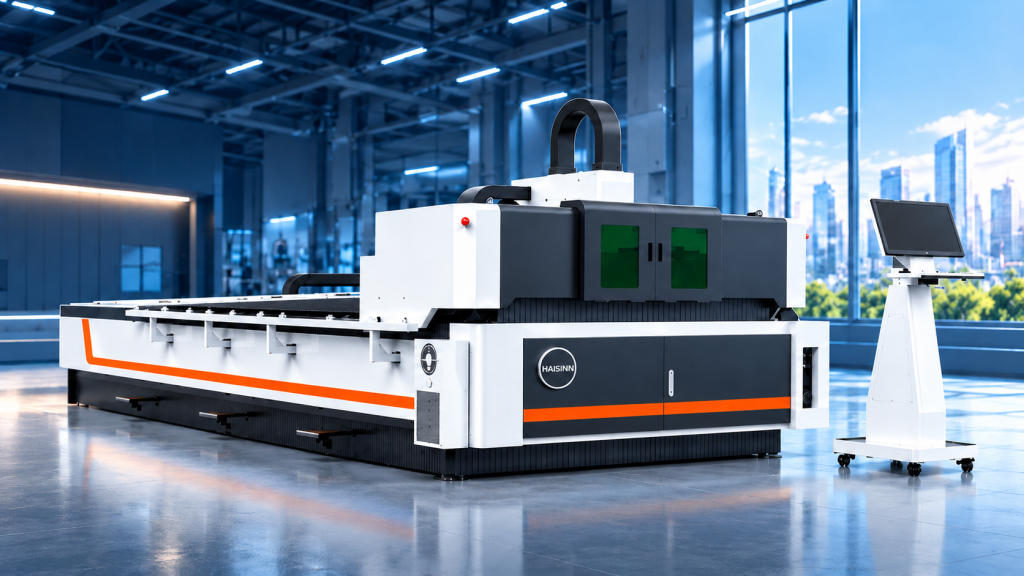
Główna różnica polega na sposobie zabezpieczenia i oddzielenia obszarów obróbki oraz ruchu od pozostałej części warsztatu.
W zależności od konstrukcji urządzenia obudowa może pomóc w ograniczeniu rozprzestrzeniania się dymu, pyłu, iskier oraz narażenia związanego z procesem laserowym do bardziej kontrolowanego obszaru.
W związku z tym projekt obudowy stanowi istotny czynnik, który powinny wziąć pod uwagę zakłady pragnące usprawnić organizację pracy w hali produkcyjnej, zachowując jednocześnie przemysłowe możliwości cięcia.
Dlaczego konstrukcja obudowy ma znaczenie przy cięciu blachy?
Cięcie laserem światłowodowym to coś więcej niż tylko gotowy element.
Proces ten może również obejmować:
- Dym
- Drobne cząstki metalu
- Iskry
- Ciepło
- Resztki po cięciu
- Ruchome elementy maszyn
Obudowa pomaga oddzielić te elementy od otaczającej je strefy produkcyjnej.
Dla nabywców wartość obudowy należy zatem oceniać z kilku perspektyw, a nie traktować ją jedynie jako element estetyczny urządzenia.
Ograniczanie rozprzestrzeniania się procesów
Zamknięta konstrukcja urządzenia przetwórczego może pomóc w zatrzymaniu większej ilości dymu i cząstek w obszarze odciągu, zamiast pozwalać im rozprzestrzeniać się bezpośrednio do otaczającego warsztatu.
Ochrona podzespołów
W środowisku przemysłowym pył, dym i cząsteczki metalu mogą przedostawać się do elementów przekładni i układu napędowego.
W modelu HS-A Pro zastosowano zamkniętą konstrukcję suwnicową, zaprojektowaną w celu ochrony wewnętrznych elementów przekładni, szyn prowadzących i zębatych przed czynnikami otoczenia występującymi podczas cięcia.
Organizacja warsztatów
Bardziej wyraźnie wyodrębniona strefa cięcia może ułatwić organizację pracy operatorów, transportu materiałów oraz innych czynności produkcyjnych wokół maszyny.
Obudowa nie zastępuje jednak odpowiednich procedur eksploatacyjnych, systemu odciągania, wentylacji ani zasad bezpieczeństwa dotyczących pracy z laserem.
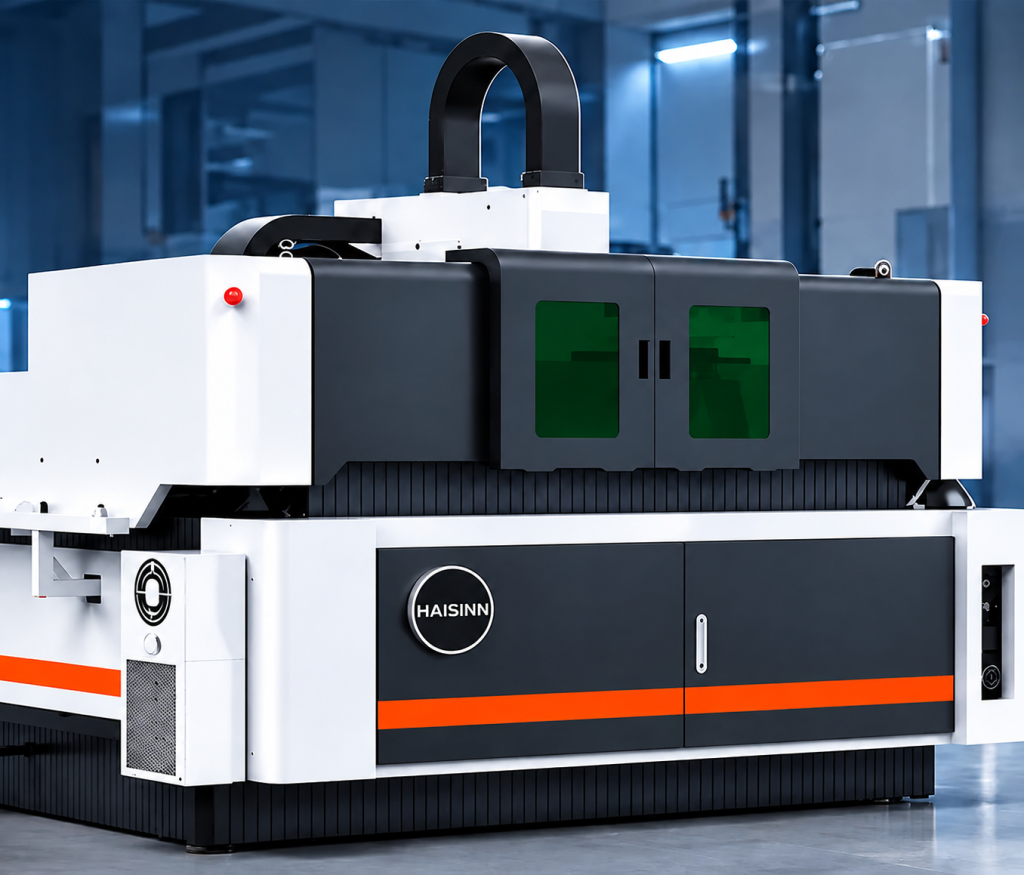
Czym wyróżnia się seria HAISINN HS-A Pro?
Seria HS-A Pro to obudowa pełna Maszyna do cięcia laserem światłowodowym przeznaczone do przemysłowej obróbki blach.
Obecna opublikowana specyfikacja obejmuje:
| Parametr |
Specyfikacja HS-A Pro |
| Typ lasera |
Laser światłowodowy |
| Dostępna moc lasera |
1.5–40 kW |
| Maksymalna powierzchnia robocza |
Do 12 200 × 2 500 mm |
| Maksymalna prędkość połączenia |
Do 140 m/min |
| Maksymalne przyspieszenie |
Do 1,5 G |
| Dokładność pozycjonowania |
±0,05 mm/m |
| Powtarzalność dokładności pozycjonowania |
±0,05 mm/m |
| Konfiguracja ruchu |
3-osiowy |
| Tryb pracy |
Fala ciągła |
| Metoda chłodzenia |
Chłodzenie wodne |
| Obsługiwane materiały |
Stal węglowa, stal nierdzewna, aluminium i inne odpowiednie blachy |
Podane dane techniczne dotyczą aktualnie opublikowanych parametrów modelu HS-A Pro i nie należy ich automatycznie odnosić do innych serii maszyn do cięcia laserowego firmy HAISINN.
W ramach konstrukcji mechanicznej maszyna wykorzystuje również spawaną z blach stołową podstawę oraz rozciągnięty portal ze stopu aluminium.
W jaki sposób zamknięta konstrukcja suwnicy pomaga chronić elementy maszyny?
Podczas cięcia laserowego suwnica i układ napędowy działają w trybie ciągłym.
W typowym środowisku produkcyjnym elementy te mogą być narażone na działanie dymu, pyłu i cząstek metalu powstających w pobliżu obszaru przetwarzania.
Model HS-A Pro wyposażony jest w całkowicie zamkniętą osłonę suwnicową wokół kluczowych wewnętrznych obszarów układu przekładniowego. Zgodnie z aktualnymi informacjami o produkcie firmy HAISINN konstrukcja ta ma na celu ochronę szyn prowadzących, zębatych i innych elementów wewnętrznych przed pyłem, dymem i iskrami.
Dla nabywców przemysłowych ma to znaczenie, ponieważ kwestię zabezpieczenia maszyn należy rozpatrywać w połączeniu z wymaganiami dotyczącymi konserwacji.
Konstrukcja ochronna nie eliminuje konieczności rutynowej konserwacji, ale może stanowić element czystszego i lepiej kontrolowanego środowiska mechanicznego.
Dlaczego łoże maszyny i konstrukcja suwnicy są ważne?
Przy wyborze maszyny wiele uwagi poświęca się mocy lasera, ale konstrukcja mechaniczna również ma znaczenie.
Głowica tnąca musi wielokrotnie przemieszczać się po obszarze roboczym, podążając za zaprogramowanymi ścieżkami. Stół i portal stanowią zatem mechaniczną podstawę tego ruchu.
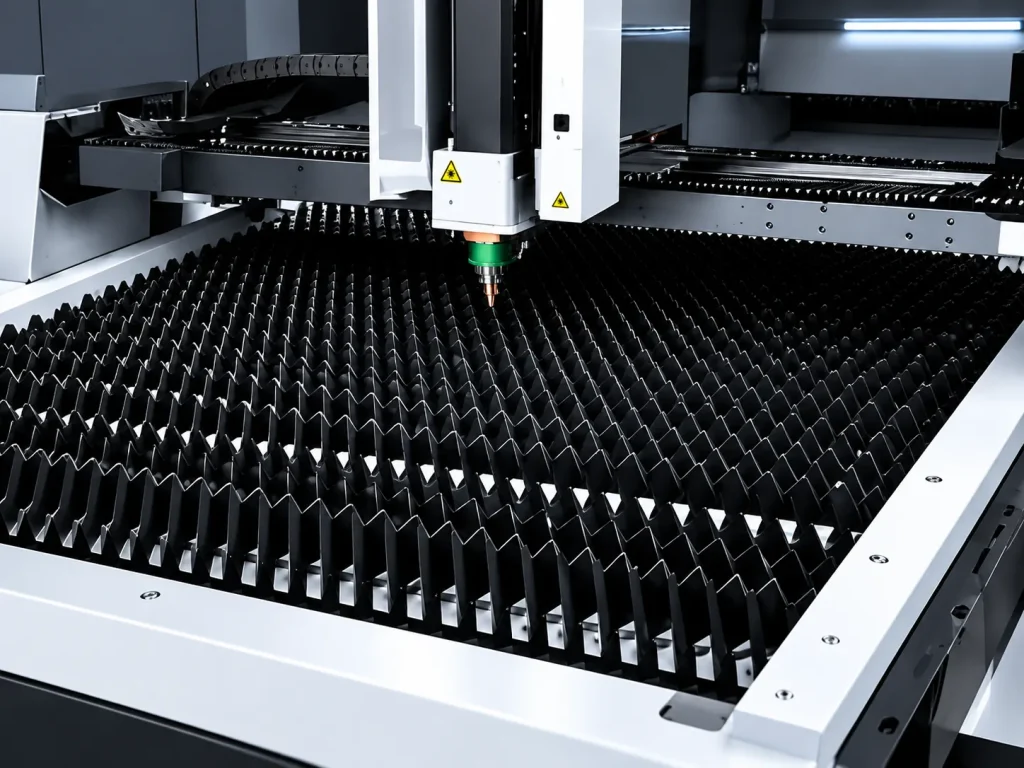
Spawana z blach łoża maszyny
W modelu HS-A Pro zastosowano spawaną płytowo ramę maszyny.
Jego zadaniem jest zapewnienie wsparcia konstrukcyjnego dla układu tnącego i ruchowego podczas produkcji.
W przypadku nabywców przy ocenie łoża maszyny należy wziąć pod uwagę:
- Obszar roboczy
- Obciążenie maszyny
- Wymagania dotyczące ruchu
- Długoterminowe warunki produkcji
- Fundament montażowy
- Rozciągnięta konstrukcja suwnicowa ze stopu aluminium
Model HS-A Pro wykorzystuje również rozciągnięta konstrukcja suwnicowa ze stopu aluminium.
Dokładna konfiguracja suwnicy jest dostosowana do wybranej konfiguracji maszyny.

Ważnym aspektem przy zakupie jest to, że konstrukcję maszyny należy oceniać łącznie z obszarem roboczym, przyspieszeniem, wymaganiami dotyczącymi cięcia oraz wielkością produkcji — a nie jako odosobnioną specyfikację.
W jaki sposób odciąg oparów wpływa na warunki pracy podczas cięcia?
Dym i cząstki powstające podczas cięcia laserowego należy uwzględnić w ramach kompleksowej instalacji maszyny.
W modelu HS-A Pro zastosowano inteligentna wentylacja strefowa kierunek, który skupia proces wydobywania wokół aktywnego obszaru cięcia.
W przeciwieństwie do zwykłego odciągania powietrza z dużej, otwartej przestrzeni warsztatowej, odciąg punktowy ma na celu wychwytywanie oparów bliżej miejsca ich powstawania.
Niemniej jednak nabywcy powinni nadal potwierdzić wszystkie szczegóły dotyczące systemu wentylacyjnego w ramach swojego projektu, w tym:
- Interfejs do ekstrakcji danych z maszyn
- Wymagany przepływ powietrza
- Konfiguracja odpylacza
- Układ kanałów
- Wentylacja zakładowa
- Lokalne wymogi środowiskowe
Maszynę do cięcia laserowego i system wentylacyjny w hali produkcyjnej należy zaprojektować wspólnie.
Jakie materiały może przetwarzać urządzenie HS-A Pro?
Aktualna specyfikacja HS-A Pro określa:
- Stal węglowa
- Stal nierdzewna
- Aluminium
- Inne rodzaje blach, z którymi można łączyć
jako zalecane kierunki ułożenia materiału.
Dokładną wydajność przetwarzania należy jeszcze potwierdzić zgodnie z:
- Gatunek materiału
- Grubość materiału
- Moc lasera
- Głowica tnąca
- Gaz wspomagający
- Wymagana jakość cięcia
- Prędkość produkcji
To rozróżnienie jest ważne.
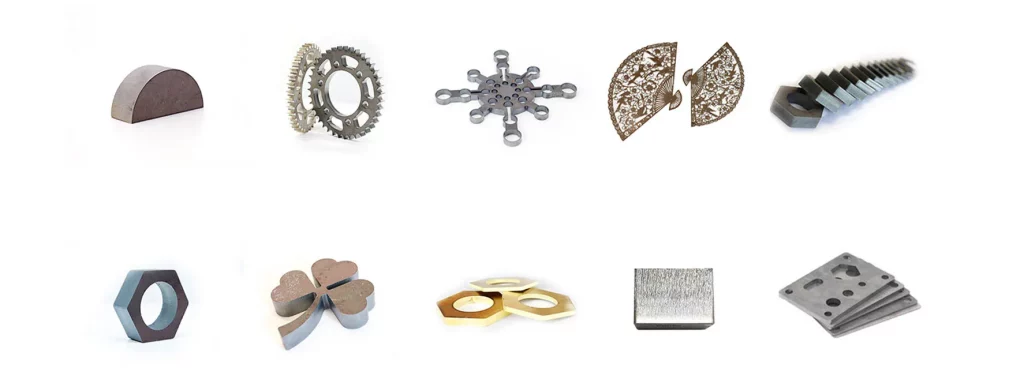
To, że maszyna obsługuje dany materiał, nie oznacza, że każda dostępna konfiguracja mocy lasera pozwala na obróbkę materiałów o dowolnej grubości z taką samą wydajnością lub jakością krawędzi.
Nabywcy powinni podawać swój standardowy rozkład grubości zamiast pytać wyłącznie o maksymalną możliwą grubość cięcia.
Jaką moc lasera powinni wybrać nabywcy?
Model HS-A Pro oferuje obecnie szeroki, podany w specyfikacji zakres mocy lasera od 1,5 do 40 kW.
Nie oznacza to jednak, że większa moc automatycznie oznacza lepszą inwestycję.
Należy dobrać odpowiednią moc w zależności od rzeczywistej wielkości produkcji.
Kupujący powinni przygotować:
- Główne rodzaje materiałów
- Minimalna grubość
- Maksymalna grubość
- Najczęściej obrabiane grubości
- Dzienne wielkość produkcji
- Wymagany warunek brzegowy
- Typowe rysunki części
Na przykład zakład, w którym produkcja skupia się głównie na lżejszych elementach blaszanych, może mieć zupełnie inne wymagania niż producent zajmujący się na co dzień obróbką grubszych blach.
Moc lasera należy zatem traktować jako decyzję produkcyjną, a nie jako dane marketingowe.
Jak nabywcy powinni dobrać powierzchnię roboczą?
Model HS-A Pro obsługuje obszary robocze o wymiarach do 12 200 × 2 500 mm, w zależności od konfiguracji maszyny.
Większe powierzchnie robocze pozwalają na obróbkę arkuszy o większych formatach, ale mają również wpływ na:
- Zajmowana powierzchnia maszyny
- Magazynowanie materiałów
- Strefa załadunku
- Miejsce rozładunku
- Logistyka zakładowa
Najlepszym obszarem roboczym jest zazwyczaj taki, który odpowiada arkuszom, które fabryka faktycznie kupuje i przetwarza.
Przed wyborem maszyny nabywcy powinni zadać sobie następujące pytania:
- Jakie wymiary arkuszy obrabiamy najczęściej?
- Jaki jest nasz największy standardowy element obrabiany?
- W jaki sposób surowe arkusze trafią do maszyny?
- W jaki sposób zostaną wyjęte gotowe elementy?
- Ile wolnej powierzchni podłogowej jest dostępne?
Wybór zbyt dużej powierzchni roboczej może zwiększyć nakłady inwestycyjne bez generowania odpowiedniej wartości produkcyjnej.
Czy źródło lasera i głowica tnąca są zamocowane na stałe?
Nie.
Jest to istotna kwestia przy porównywaniu ofert.
W aktualnej specyfikacji HS-A Pro wyraźnie stwierdzono, że źródło lasera można konfigurować, przy czym ostateczna nazwa marki i model zostały potwierdzone w specyfikacji technicznej.
Ten Głowicę tnącą można również dostosować do mocy lasera i wymagań obróbki.

W związku z tym nabywcy nie powinni zakładać, że każda maszyna HS-A Pro wykorzystuje to samo źródło lasera lub tę samą głowicę tnącą.
Składając zapytanie ofertowe, prosimy o potwierdzenie:
- Marka i model źródła laserowego
- Model głowicy tnącej
- Wybrana moc lasera
- System sterowania
- Konfiguracja układu chłodzenia
- W zestawie
W zależności od konfiguracji firma HAISINN oferuje obecnie jako opcje systemów sterowania: Haisinn, CypCut lub Weihong.
To właśnie takie podejście oparte na konfiguracji sprawia, że dwie maszyny o tej samej nominalnej mocy lasera mogą mieć różne ceny.
Jakie funkcje konserwacyjne oferuje model HS-A Pro?
Przemysłowe urządzenia do cięcia laserowego wymagają regularnej konserwacji, nawet jeśli stosuje się osłony ochronne.
Model HS-A Pro jest obecnie wyposażony w dwa odpowiednie systemy podparcia maszyny.
Smarowanie automatyczne
Automatyczny układ smarowania dostarcza smar do kluczowych punktów przekładni i pomaga ograniczyć powtarzające się ręczne czynności związane ze smarowaniem szyn prowadzących, zębatek i powiązanych elementów mechanicznych.
Regulacja temperatury w szafie elektrycznej
Specjalny klimatyzator szafowy pomaga regulować temperaturę roboczą w otoczeniu elementów elektrycznych i sterujących.
Systemy te należy traktować raczej jako środki wspomagające, a nie jako powód do rezygnacji z rutynowych kontroli.
Operatorzy powinni nadal przestrzegać harmonogramu konserwacji określonego dla ostatecznej konfiguracji maszyny.
W pełni zamknięta czy otwarta wycinarka laserowa: którą wybrać?
Żadna z tych konstrukcji maszyn nie jest z założenia odpowiednia dla każdej fabryki.
| Wymagania produkcyjne |
Struktura otwarta / standardowa |
Kierunek pełnego zamknięcia |
| Prostota wyposażenia początkowego |
Często odpowiednie |
Konstrukcja zapewniająca większą ochronę |
| Ograniczanie rozprzestrzeniania się procesów |
W większym stopniu zależy to od warunków panujących w warsztacie |
Bardziej odizolowane środowisko cięcia |
| Ochrona podzespołów |
Standardowe zabezpieczenia maszyn |
Dodatkowa osłona |
| Zarządzanie dymem |
Wymaga odpowiedniego wydobycia |
Obudowa zapewnia lokalne zabezpieczenie przed rozprzestrzenianiem się |
| Układ fabryki |
Może być bardziej otwarta |
Wymaga opracowania planu zabudowy i planu dostępu |
| Pierwszeństwo kupującego |
Podstawowe możliwości cięcia |
Cięcie + ochrona + kontrola w warsztacie |
Maszyna z pełną obudową staje się bardziej atrakcyjna, gdy nabywca przywiązuje większą wagę do:
- Kontrolowane warunki cięcia
- Ochrona podzespołów
- Ograniczanie rozprzestrzeniania się oparów
- Czystość w warsztacie
- Oddzielenie obszaru cięcia
W ostatecznej decyzji należy jednak uwzględnić wielkość produkcji, powierzchnię zakładu, sposób obsługi arkuszy, budżet oraz lokalne wymagania eksploatacyjne.
Podsumowanie
A maszyna do cięcia laserem światłowodowym z pełną obudową nie należy go wybierać tylko dlatego, że zapewnia lepszą ochronę konstrukcyjną.
Jego wartość zależy od tego, czy obudowa, obszar roboczy, moc lasera, konstrukcja maszyny, system odprowadzania oparów oraz konfiguracja odpowiadają rzeczywistym wymaganiom produkcyjnym zakładu.
Seria HAISINN HS-A Pro łączy w sobie konstrukcję z pełną obudową z możliwością konfiguracji mocy lasera światłowodowego w zakresie od 1,5 do 40 kW, obszarami roboczymi o wymiarach do 12 200 × 2 500 mm, spawaną z blach spawanych podstawę maszyny, rozciągniętą aluminiową ramę suwnicy, zamkniętą osłonę suwnicy, automatyczne smarowanie oraz regulację temperatury w szafie elektrycznej.
Jeśli rozważają Państwo zakup w pełni zamkniętej maszyny do cięcia laserowego światłowodowego HS-A Pro, prosimy o przesłanie firmie HAISINN informacji dotyczących materiału, zakresu grubości, wymiarów arkuszy, wielkości produkcji oraz wymagań zakładowych. Konfiguracja maszyny zostanie wówczas dostosowana do Państwa rzeczywistych potrzeb w zakresie obróbki.
Najczęściej zadawane pytania
Czym jest maszyna do cięcia laserowego światłowodowego z pełną obudową?
Maszyna do cięcia laserem światłowodowym z pełną obudową łączy obróbkę laserem światłowodowym sterowaną numerycznie (CNC) z ochronnymi konstrukcjami maszyny, które pomagają oddzielić aktywne środowisko cięcia od otaczającej przestrzeni roboczej oraz poprawiają izolację dymu, cząstek i iskier.
Jaki jest zakres mocy lasera w urządzeniu HS-A Pro?
Aktualna specyfikacja urządzenia HAISINN HS-A Pro podaje zakres dostępnej mocy lasera od 1,5 do 40 kW. Odpowiednią moc należy dobrać w zależności od materiału, rozkładu grubości, wymagań dotyczących cięcia oraz wielkości produkcji.
Jaka jest maksymalna powierzchnia robocza urządzenia HS-A Pro?
Model HS-A Pro obsługuje maksymalny deklarowany obszar roboczy o wymiarach do 12 200 × 2 500 mm, w zależności od konfiguracji maszyny.
Jakie materiały można ciąć za pomocą urządzenia HS-A Pro?
Obecna specyfikacja obejmuje stal węglową, stal nierdzewną, aluminium oraz inne kompatybilne blachy. Dokładne możliwości cięcia zależą od wybranej konfiguracji i wymagań procesowych.
Czy w każdym urządzeniu HS-A Pro zastosowano to samo źródło lasera?
Nie. Źródło lasera można dostosować, a ostateczna marka i model są potwierdzone w specyfikacji technicznej wybranej maszyny.
Czy maszyna z pełną obudową jest zawsze lepsza od wycinarki laserowej z otwartą konstrukcją?
Nie. Pełna obudowa zapewnia dodatkową ochronę i izolację procesu, ale właściwy wybór zależy od wymagań produkcyjnych, układu zakładu, sposobu obsługi arkuszy, nakładów inwestycyjnych oraz warunków pracy.





 14 września 2026 r.