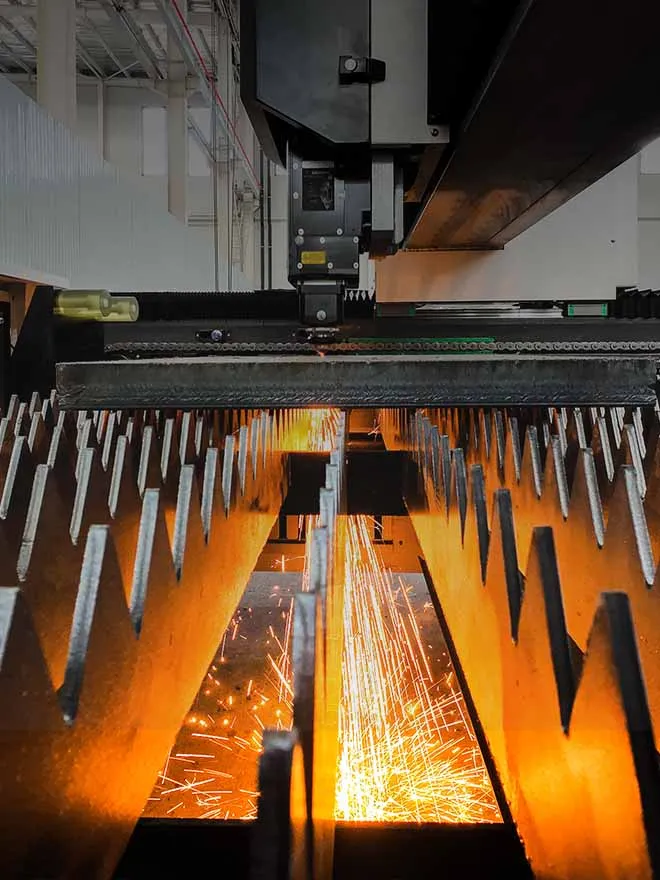
Für Metallverarbeitungsunternehmen geht es bei der Wahl einer Faserlaserschneidmaschine nicht nur um Laserleistung und Schnittgeschwindigkeit. Auch die Maschinenkonstruktion, die Werkstattumgebung, der Schutz der Komponenten, die Materialabmessungen, das Produktionsvolumen und die Arbeitsabläufe des Bedienpersonals können die endgültige Kaufentscheidung beeinflussen.
Da das Laserschneiden in der industriellen Blechbearbeitung immer häufiger eingesetzt wird, vergleichen viele Käufer offene Maschinen mit vollständig eingehausten Faserlaserschneidmaschinen.
Eine Faserlaserschneidmaschine mit Vollumhausung verfügt über eine Schutzstruktur um den aktiven Bearbeitungsbereich oder wichtige Bewegungskomponenten. Dies trägt dazu bei, den Prozess besser abzuschirmen, die Ausbreitung von Rauch und Metallpartikeln zu reduzieren und einen größeren Teil des Schneidprozesses vom umgebenden Arbeitsbereich zu trennen. Die richtige Wahl hängt weiterhin von der Blechgröße, der Laserleistung, dem Produktionsvolumen, dem Fabriklayout und dem Budget ab.
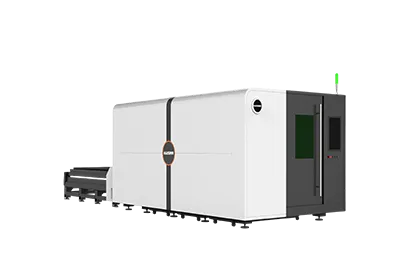
Die Faserlaserschneidmaschine mit Vollumhausung der HS-A Pro-Serie von HAISINN wurde für diese Art von Anforderungen an die industrielle Blechbearbeitung entwickelt.
Was ist eine Faserlaserschneidemaschine mit Vollverkleidung?
Eine vollständig eingehauste Faserlaserschneidmaschine kombiniert ein CNC-Faserlaserschneidsystem mit zusätzlichen schützenden Maschinenstrukturen.
Der Schneidprozess selbst basiert weiterhin auf den Hauptelementen einer konventionellen industriellen Faserlaserschneidmaschine:
- Faserlaserquelle
- Laserschneidkopf
- CNC-Steuerung
- Maschinenbett
- Portal
- Servo- und Antriebssystem
- Kühlsystem
- Hilfsgas
- Rauchgasabsaugung
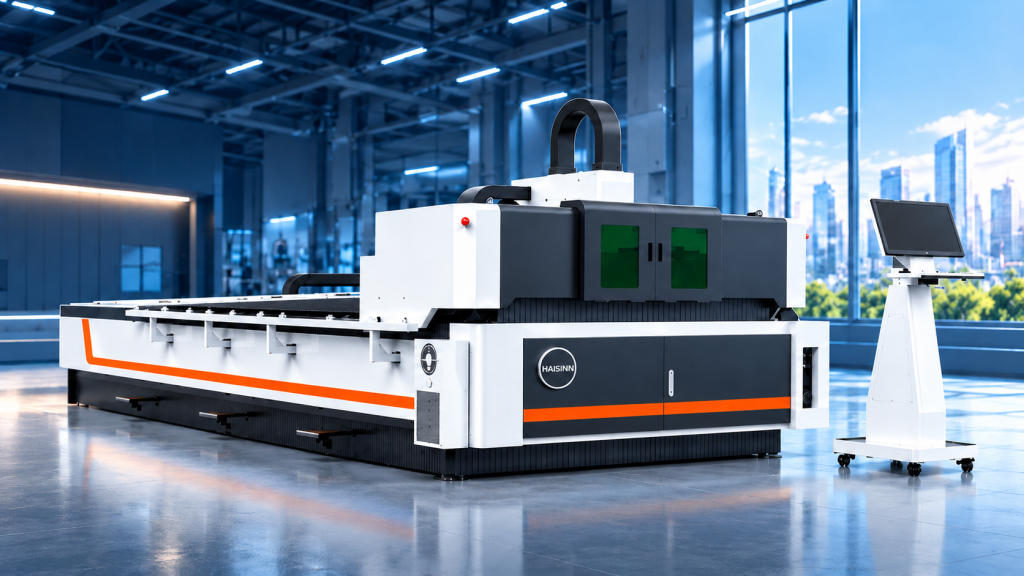
Der Hauptunterschied besteht darin, wie die Bearbeitungs- und Bewegungsbereiche geschützt und von der umgebenden Werkstatt getrennt sind.
Je nach Maschinenkonstruktion kann eine Einhausung dazu beitragen, Rauch, Staub, Funken und laserbedingte Prozessemissionen innerhalb eines besser kontrollierten Bereichs zu halten.
Damit ist die Konstruktion der Einhausung ein wichtiger Aspekt für Fabriken, die die Organisation ihrer Werkstatt verbessern und zugleich die industrielle Schneidleistung aufrechterhalten möchten.
Warum ist die Gestaltung der Einhausung beim Blechschneiden wichtig?
Beim Faserlaserschneiden entsteht mehr als nur ein fertiges Teil.
Bei dem Prozess können außerdem entstehen:
- Rauch
- Feine Metallpartikel
- Funken
- Hitze
- Schneidrückstände
- Bewegliche Maschinenkomponenten
Eine Einhausung trägt dazu bei, diese Einflüsse vom umliegenden Produktionsbereich abzuschirmen.
Käufer sollten den Wert einer Einhausung daher aus mehreren Perspektiven bewerten, statt sie lediglich als optisches Maschinenmerkmal zu betrachten.
Prozesseinhausung
Eine geschlossene Bearbeitungsstruktur kann dazu beitragen, dass mehr Rauch und Partikel im Absaugbereich verbleiben, anstatt sich direkt in der umliegenden Werkstatt auszubreiten.
Schutz der Komponenten
In einer industriellen Umgebung können Staub, Rauch und Metallpartikel an die Antriebs- und Bewegungskomponenten gelangen.
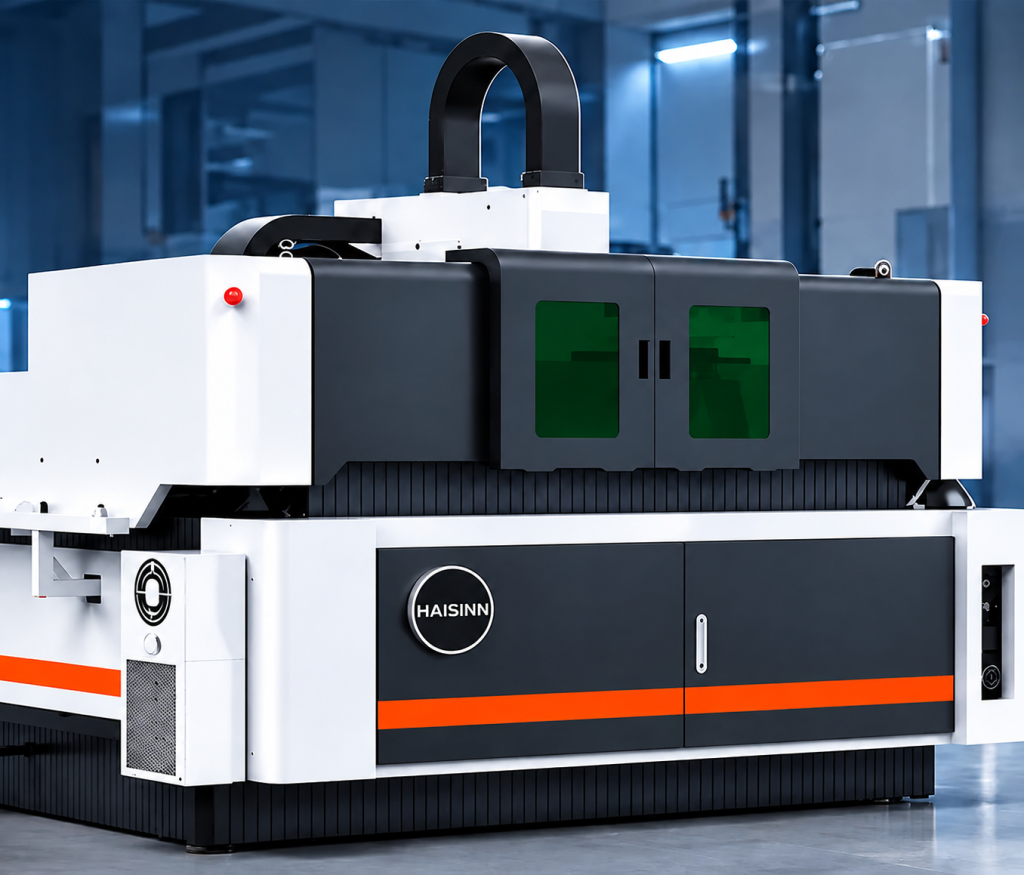
Die HS-A Pro verfügt über eine geschlossene Portalbauweise, die interne Antriebskomponenten, Führungsschienen und Zahnstangen vor Einflüssen aus der umgebenden Schneidumgebung schützt.
Organisation der Werkstatt
Ein klarer abgegrenzter Schneidbereich kann die Organisation der Bediener, des Materialtransports und anderer Produktionsaktivitäten rund um die Maschine erleichtern.
Die Einhausung ersetzt jedoch keine ordnungsgemäßen Betriebsabläufe, Absaugung, Belüftung oder Laserschutzmaßnahmen.
Was zeichnet die HAISINN HS-A Pro-Serie aus?
Die HS-A Pro-Serie ist vollständig eingehaust Faserlaserschneidemaschine für die industrielle Blechbearbeitung konzipiert.
Die aktuell veröffentlichte Spezifikation umfasst:
| Parameter |
Spezifikation der HS-A Pro |
| Lasertyp |
Faserlaser |
| Verfügbare Laserleistung |
1,5–40 kW |
| Maximale Arbeitsfläche |
Bis zu 12.200 × 2.500 mm |
| Maximale Verknüpfungsgeschwindigkeit |
Bis zu 140 m/min |
| Maximale Beschleunigung |
Bis zu 1,5 G |
| Positioniergenauigkeit |
±0,05 mm/m |
| Wiederholgenauigkeit der Positionierung |
±0,05 mm/m |
| Bewegungskonfiguration |
3-Achsen |
| Betriebsart |
Dauerstrich |
| Kühlverfahren |
Wasserkühlung |
| Unterstützte Materialien |
Baustahl, Edelstahl, Aluminium und andere geeignete Bleche |
Diese Werte entsprechen den derzeit veröffentlichten Spezifikationen der HS-A Pro und sollten nicht automatisch auf andere Laserschneidserien von HAISINN übertragen werden.
Als Teil ihrer mechanischen Struktur verfügt die Maschine außerdem über ein aus Platten geschweißtes Maschinenbett und eine gestreckte Portalbrücke aus Aluminiumlegierung.
Wie trägt das geschlossene Portal zum Schutz der Maschinenkomponenten bei?
Das Portal- und Antriebssystem arbeitet während des Laserschneidens kontinuierlich.
In einer normalen Produktionsumgebung können diese Komponenten Rauch, Staub und Metallpartikeln ausgesetzt sein, die im Bearbeitungsbereich entstehen.
Die HS-A Pro verfügt über einen vollständig geschlossenen Portalschutz für wichtige interne Antriebsbereiche. Laut den aktuellen Produktinformationen von HAISINN ist diese Konstruktion darauf ausgelegt, Führungsschienen, Zahnstangen und andere interne Komponenten vor Staub, Rauch und Funken zu schützen.
Für industrielle Käufer ist dies relevant, da der Maschinenschutz zusammen mit den Wartungsanforderungen betrachtet werden sollte.
Eine Schutzkonstruktion macht die routinemäßige Wartung nicht überflüssig, kann jedoch zu einer saubereren und besser kontrollierten mechanischen Umgebung beitragen.
Warum sind Maschinenbett und Portalstruktur wichtig?
Bei der Auswahl einer Maschine zieht die Laserleistung viel Aufmerksamkeit auf sich, doch auch die mechanische Konstruktion ist wichtig.
Der Schneidkopf muss den Arbeitsbereich wiederholt entlang programmierter Bahnen durchfahren. Das Maschinenbett und das Portal bilden daher die mechanische Grundlage für diese Bewegung.
Maschinenbett aus geschweißten Blechen
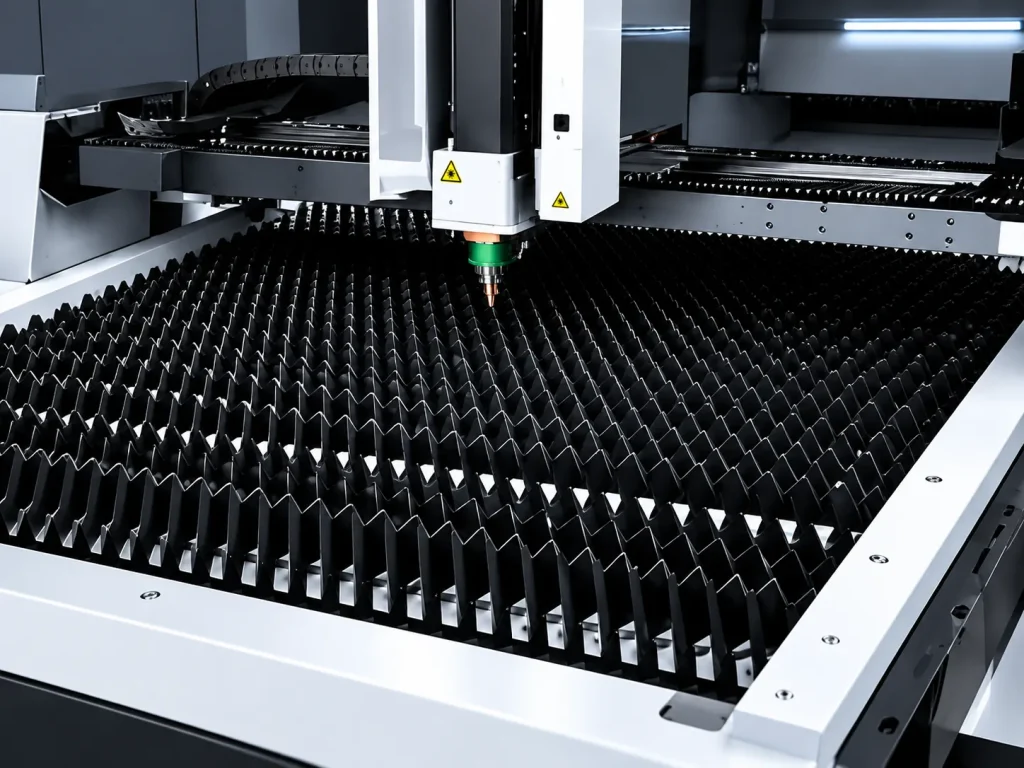
Der HS-A Pro verfügt über ein aus Stahlplatten geschweißtes Maschinenbett.
Seine Aufgabe besteht darin, das Schneid- und Bewegungssystem während der Produktion strukturell zu stützen.
Käufer sollten bei der Bewertung des Maschinenbetts Folgendes berücksichtigen:
- Arbeitsbereich
- Maschinenbelastung
- Anforderungen an die Bewegung
- Langfristige Produktionsbedingungen
- Fundament für die Installation
- Portalkran aus gestreckter Aluminiumlegierung
Der HS-A Pro verwendet außerdem ein Portal aus stranggepresster Aluminiumlegierung.
Die genaue Portal-Konfiguration wird auf die gewählte Maschinenkonfiguration abgestimmt.

Der entscheidende Punkt bei der Kaufentscheidung ist, dass die Maschinenstruktur zusammen mit dem Arbeitsbereich, der Beschleunigung, den Schneidanforderungen und dem Produktionsvolumen bewertet werden sollte – und nicht als isolierte Spezifikation.
Wie wirkt sich die Rauchabsaugung auf die Schneidumgebung aus?
Beim Laserschneiden entstehender Rauch und Partikel sollten im Rahmen der gesamten Maschineninstallation berücksichtigt werden.
Der HS-A Pro verwendet eine intelligente zonenbasierte Belüftung Ausrichtung, die die Absaugung auf den aktiven Schneidbereich konzentriert.
Im Vergleich zur einfachen Absaugung der Luft aus einem großen, offenen Werkstattbereich dient die lokale Absaugung dazu, Rauch und Dämpfe näher an ihrem Entstehungsort zu erfassen.
Käufer sollten jedoch weiterhin die vollständige Absauganlage für ihr Projekt klären, einschließlich:
- Absaugschnittstelle der Maschine
- Erforderlicher Luftstrom
- Konfiguration der Entstaubungsanlage
- Kanalanordnung
- Werkstattlüftung
- Lokale Umweltauflagen
Die Laserschneidmaschine und das Absaugsystem der Werkstatt sollten gemeinsam geplant werden.
Welche Materialien kann die HS-A Pro bearbeiten?
Die aktuelle Spezifikation der HS-A Pro nennt:
- Kohlenstoffstahl
- Edelstahl
- Aluminium
- Weitere kompatible Bleche
als unterstützte Materialarten.
Die genaue Bearbeitungsfähigkeit sollte dennoch anhand folgender Faktoren bestätigt werden:
- Werkstoffgüte
- Materialstärke
- Laserleistung
- Schneidkopf
- Hilfsgas
- Erforderliche Schnittqualität
- Produktionsgeschwindigkeit
Diese Unterscheidung ist wichtig.
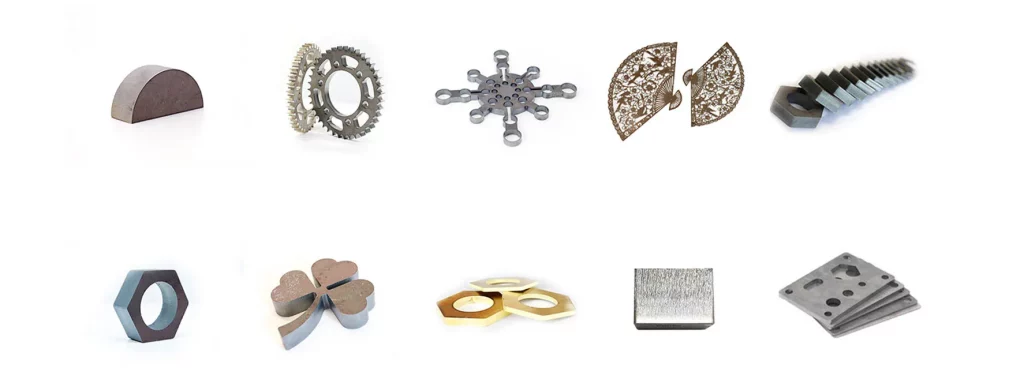
Dass eine Maschine ein Material unterstützt, bedeutet nicht, dass jede verfügbare Laserleistungskonfiguration jede Materialstärke mit derselben Produktivität oder Kantenqualität bearbeiten kann.
Käufer sollten die Verteilung der üblicherweise verarbeiteten Materialstärken angeben, statt nur nach der maximal möglichen Schneiddicke zu fragen.
Welche Laserleistung sollten Käufer wählen?
Die HS-A Pro ist derzeit mit einem breiten veröffentlichten Laserleistungsbereich von 1,5 bis 40 kW erhältlich.
Das bedeutet jedoch nicht, dass eine höhere Leistung automatisch die bessere Investition ist.
Die richtige Leistung sollte entsprechend der tatsächlichen Produktion gewählt werden.
Käufer sollten Folgendes vorbereiten:
- Wichtigste Materialarten
- Mindestdicke
- Maximale Dicke
- Am häufigsten verarbeitete Materialstärken
- Tägliches Produktionsvolumen
- Erforderliche Kantenbeschaffenheit
- Typische Teilezeichnungen
So können die Anforderungen eines Werks, dessen Arbeitsaufkommen sich auf die Fertigung dünnerer Bleche konzentriert, ganz anders sein als die eines Herstellers, der regelmäßig dickere Platten bearbeitet.
Die Laserleistung sollte daher als Entscheidung für die Produktion betrachtet werden und nicht als Werbeziffer.
Wie sollten Käufer den Arbeitsbereich auswählen?
Die HS-A Pro unterstützt je nach Maschinenkonfiguration Arbeitsbereiche bis zu 12.200 × 2.500 mm.
Größere Arbeitsbereiche ermöglichen die Bearbeitung größerer Blechformate, wirken sich jedoch auch auf folgende Aspekte aus:
- Stellfläche der Maschine
- Materiallagerung
- Ladebereich
- Entladebereich
- Werkslogistik
- Investitionen in Ausrüstung
Der optimale Arbeitsbereich entspricht in der Regel den Blechformaten, die der Betrieb tatsächlich einkauft und verarbeitet.
Vor der Auswahl einer Maschine sollten Käufer sich folgende Fragen stellen:
- Welche Blechabmessungen bearbeiten wir am häufigsten?
- Wie groß ist unser größtes regelmäßig bearbeitetes Werkstück?
- Wie gelangen die Rohbleche zur Maschine?
- Wie werden die fertigen Teile entnommen?
- Wie viel freie Stellfläche ist verfügbar?
Die Wahl eines unnötig großen Arbeitsbereichs kann die Investitionskosten erhöhen, ohne einen entsprechenden Produktionswert zu schaffen.
Sind Laserquelle und Schneidkopf fest vorgegeben?
Nein.
Dies ist ein wichtiger Punkt beim Vergleich von Angeboten.
In der aktuellen Spezifikation der HS-A Pro wird eindeutig angegeben, dass die Die Laserquelle ist konfigurierbar, wobei die endgültige Marke und das Modell in der technischen Spezifikation festgelegt werden.
Die Der Schneidkopf kann ebenfalls entsprechend der Laserleistung und den Bearbeitungsanforderungen konfiguriert werden.

Käufer sollten daher nicht davon ausgehen, dass jede HS-A Pro mit derselben Laserquelle oder demselben Schneidkopf ausgestattet ist.
Bei der Angebotsanfrage sollten Sie Folgendes bestätigen:
- Marke und Modell der Laserquelle
- Schneidkopfmodell
- Gewählte Laserleistung
- Steuerungssystem
- Kühlkonfiguration
- Enthaltene Optionen
HAISINN führt derzeit je nach Konfiguration Haisinn, CypCut oder Weihong als Optionen für das Steuerungssystem auf.
Dieser konfigurationsbasierte Ansatz ist auch der Grund dafür, dass zwei Maschinen mit derselben Nennlaserleistung unterschiedliche Angebotspreise haben können.
Welche Wartungsmerkmale bietet die HS-A Pro?
Industrielle Laserschneidanlagen müssen regelmäßig gewartet werden, selbst wenn Schutzvorrichtungen eingesetzt werden.
Die HS-A Pro umfasst derzeit zwei relevante Systeme zur Maschinenunterstützung.
Automatische Schmierung
Das automatische Schmiersystem versorgt wichtige Übertragungspunkte mit Schmiermittel und trägt dazu bei, wiederkehrende manuelle Schmierarbeiten an Führungsschienen, Zahnstangen und zugehörigen mechanischen Komponenten zu reduzieren.
Temperaturregelung für Schaltschränke
Ein spezielles Schaltschrank-Klimagerät hilft dabei, die Betriebstemperatur im Bereich der elektrischen und steuerungstechnischen Komponenten zu regulieren.
Diese Systeme sind als unterstützende Funktionen zu verstehen und nicht als Gründe dafür, auf routinemäßige Inspektionen zu verzichten.
Die Bediener sollten dennoch den Wartungsplan einhalten, der für die endgültige Maschinenkonfiguration festgelegt wurde.
Vollständig eingehauste oder offene Laserschneidmaschine: Welche sollten Sie wählen?
Keine der beiden Maschinenbauweisen ist automatisch für jede Fabrik die richtige Wahl.
| Produktionsanforderung |
Offene / Standardkonstruktion |
Ausführung mit Vollverkleidung |
| Einfachheit der Erstausstattung |
Oft geeignet |
Umfangreichere Schutzstruktur |
| Eindämmung des Bearbeitungsprozesses |
Stärker von der umgebenden Werkstatt abhängig |
Stärker abgetrennter Schneidbereich |
| Schutz der Komponenten |
Standardmäßiger Maschinenschutz |
Zusätzliche geschlossene Schutzvorrichtung |
| Rauchabsaugung |
Erfordert eine geeignete Absaugung |
Die Einhausung unterstützt die lokale Eindämmung |
| Fabriklayout |
Kann offener ausgeführt sein |
Erfordert die Planung von Einhausung und Zugängen |
| Priorität des Käufers |
Grundlegende Schneidleistung |
Schneiden + Schutz + Werkstattkontrolle |
Eine Maschine mit vollständiger Einhausung wird relevanter, wenn der Käufer größeren Wert auf Folgendes legt:
- Kontrollierte Schneidumgebung
- Schutz der Komponenten
- Eindämmung von Rauchgasen
- Sauberkeit in der Werkstatt
- Abtrennung des Schneidbereichs
Bei der endgültigen Entscheidung sollten jedoch weiterhin das Produktionsvolumen, der Platzbedarf in der Fabrik, die Blechhandhabung, das Budget und die örtlichen Betriebsanforderungen berücksichtigt werden.
Fazit
A Faserlaserschneidemaschine mit Vollverkleidung sollte nicht allein deshalb ausgewählt werden, weil sie eine umfangreichere Schutzkonstruktion bietet.
Ihr Nutzen hängt davon ab, ob die Einhausung, der Arbeitsbereich, die Laserleistung, die Maschinenkonstruktion, das Rauchmanagement und die Konfiguration den tatsächlichen Produktionsanforderungen des Werks entsprechen.
Die HAISINN HS-A Pro-Serie kombiniert eine vollständig geschlossene Bauweise mit einer konfigurierbaren Faserlaserleistung von 1,5 bis 40 kW, Arbeitsbereichen bis zu 12.200 × 2.500 mm, einem aus Platten geschweißten Maschinenbett, einer gestreckten Aluminiumbrücke, einem geschlossenen Brückenschutz, automatischer Schmierung und einer Temperaturregelung für den Schaltschrank.
Wenn Sie die Anschaffung einer vollständig geschlossenen Faserlaserschneidmaschine des Typs HS-A Pro erwägen, teilen Sie HAISINN Ihr Material, den Dickenbereich, die Blechabmessungen, das Produktionsvolumen und die Anforderungen Ihrer Fabrik mit. Die Maschinenkonfiguration kann dann auf Ihre tatsächlichen Bearbeitungsanforderungen abgestimmt werden.
FAQ
Was ist eine vollständig eingehauste Faserlaserschneidmaschine?
Eine Faserlaserschneidmaschine mit Vollumhausung kombiniert die CNC-Faserlaserbearbeitung mit schützenden Maschinenstrukturen, die dazu beitragen, den aktiven Schneidbereich vom umliegenden Arbeitsbereich abzutrennen und die Eindämmung von Rauch, Partikeln und Funken zu verbessern.
Welchen Laserleistungsbereich bietet die HS-A Pro?
Die aktuelle Spezifikation der HAISINN HS-A Pro gibt eine verfügbare Laserleistung von 1,5 bis 40 kW an. Die geeignete Leistung sollte entsprechend dem Material, der Dickenverteilung, den Schneidanforderungen und dem Produktionsvolumen ausgewählt werden.
Wie groß ist der maximale Arbeitsbereich der HS-A Pro?
Die HS-A Pro unterstützt je nach Maschinenkonfiguration eine veröffentlichte maximale Arbeitsfläche von bis zu 12.200 × 2.500 mm.
Welche Materialien kann die HS-A Pro schneiden?
Laut aktueller Spezifikation kann die Maschine Kohlenstoffstahl, Edelstahl, Aluminium und andere geeignete Bleche schneiden. Die genauen Schneidmöglichkeiten hängen von der gewählten Konfiguration und den Prozessanforderungen ab.
Verwendet jede HS-A Pro dieselbe Laserquelle?
Nein. Die Laserquelle ist konfigurierbar; die endgültige Marke und das Modell werden in den technischen Spezifikationen der gewählten Maschine bestätigt.
Ist eine vollständig eingehauste Maschine immer besser als eine offene Laserschneidmaschine?
Nein. Eine vollständige Einhausung bietet zusätzlichen Schutz und eine bessere Eindämmung des Bearbeitungsprozesses, doch die richtige Wahl hängt von den Produktionsanforderungen, dem Fabriklayout, der Blechhandhabung, den Investitionskosten und der Betriebsumgebung ab.





 14. September 2026