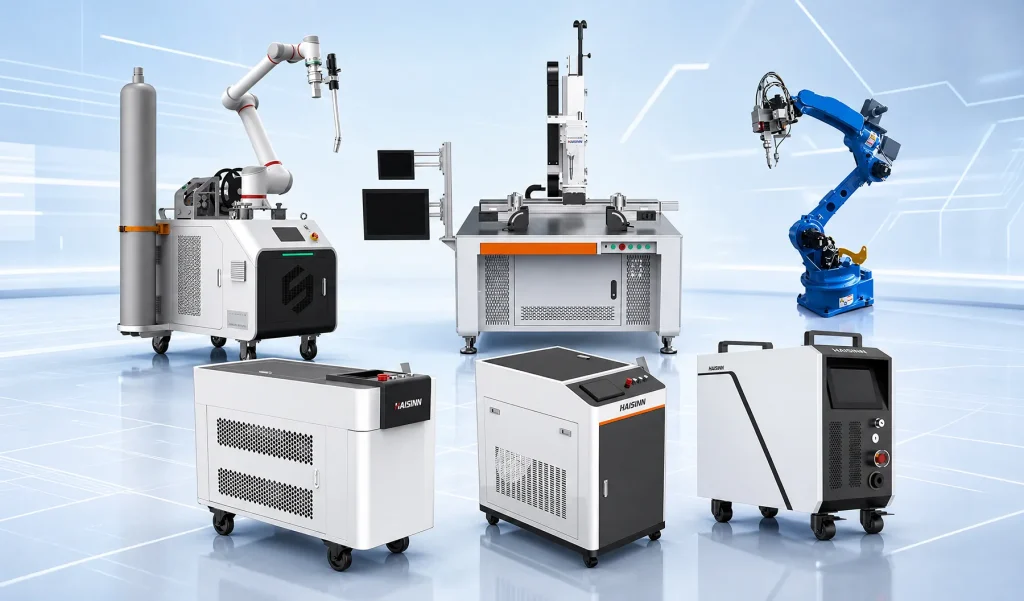
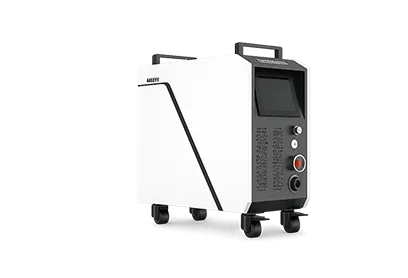
Ручные аппараты Ручные аппараты (SCW, AW) подходят для сварки небольших объёмов или ремонтных работ, при которых оператор перемещает горелку вручную. Рабочие станции (DW) подходят для фиксированных, повторяющихся соединений при умеренной производительности. Роботизированные ячейки (RW) предназначены для крупносерийного производства с высокой повторяемостью, где стабильные автоматические циклы оправдывают затраты на программирование и оснастку. Правильный выбор зависит от размера партии, повторяемости соединений и доступной производственной площади.
Как «промышленное» исполнение в действительности влияет на выбор
Производственная мастерская, выбирающая свой первый лазерный сварочный аппарат, обычно начинает со сравнения мощности. Но после того, как объем производства превышает определенный уровень, это уже не тот вопрос, который следует задавать в первую очередь. При небольшом количестве деталей ручная сварочная горелка мощностью 800 Вт и роботизированная ячейка мощностью 3000 Вт ячейка могут выполнить эту работу — разница проявляется в стабильности качества сварного шва при переходе от 50-й детали к 500-й, а также в том, сколько ручного труда требуется рядом со станком во время его работы. Промышленные покупатели на самом деле выбирают производственную систему, а не источник лазерного излучения.
Именно поэтому в данном сравнении оборудование классифицируется по конфигурации, а не только по номинальной мощности.
Четыре конфигурации — четыре разные структуры затрат
| Конфигурация |
Заявленный диапазон мощности |
Роль оператора |
Подходящий размер партии |
Скорость переналадки |
| Ручные аппараты (AW / SCW) |
AW: 800 Вт, 1 200 Вт, 1 500 Вт, 2 000 Вт; SCW: диапазон мощности раскрыт не полностью, оптоволоконный кабель длиной 10 м |
Непрерывная ручная сварка |
Разовые работы, ремонт на месте и небольшие смешанные заказы |
Минуты — оператор просто переходит к следующей детали |
| Рабочая станция (DW) |
1,500W, 2,000W, 3,000W |
Находится у станции; направляет детали или фиксирует соединение |
Малые и средние партии с повторяемым сварным соединением |
Смена оснастки; быстрее, чем перепрограммирование робота |
| Многофункциональный (HCW) |
1,500W, 2,000W, 3,000W |
Находится на рабочем месте; переключается между режимами работы |
Детали, требующие сварки, а также очистки или резки в поточной линии одной головкой |
Переключение режима работы вместо полной замены аппарата |
| Роботизированная система (RW) |
Источник лазера: MAX 2 000 Вт; робот: Yaskawa AR1440; интеллектуальная качающаяся головка |
Программирует и контролирует процесс; не выполняет сварку вручную |
Серийное производство с высокой повторяемостью |
Медленнее для одной новой задачи; после запуска разница несущественна |
Эти параметры нельзя напрямую сопоставлять у разных моделей: HAISINN подбирает окончательную комплектацию робота, источника лазера и оснастки под каждый проект, а не поставляет RW в единой фиксированной конфигурации. Поэтому рассматривайте эту таблицу как отправную точку для сравнения, а не как коммерческое предложение.
Серия DW — стационарная сварка повторяющихся соединений
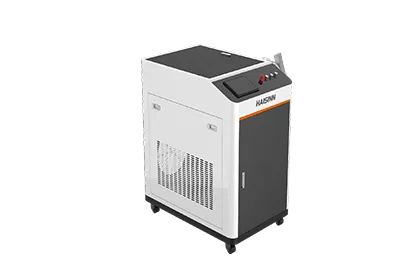
Серия DW позиционируется как стационарная лазерная сварочная установка или установка на базе рабочего места и предлагается в трех вариантах мощности: 1 500, 2 000 и 3 000 Вт. По стоимости и уровню контроля она занимает промежуточное положение между ручными и роботизированными установками: оператор по-прежнему позиционирует и направляет сварочный инструмент, однако стационарное рабочее место снижает вариативность, возникающую при свободном перемещении ручной горелки.
Где это окупается: для производств, где в каждую смену выполняют сварку соединений одной и той же геометрии, но объём недостаточен, чтобы оправдать программирование робота и проектирование оснастки.
Когда преимущество теряется: если геометрия деталей часто меняется, оператору приходится перенастраивать установку почти так же часто, как перемещать ручную горелку, — и преимущество стационарной установки уменьшается.

Серия RW — роботизированные ячейки для крупносерийного производства с высокой повторяемостью
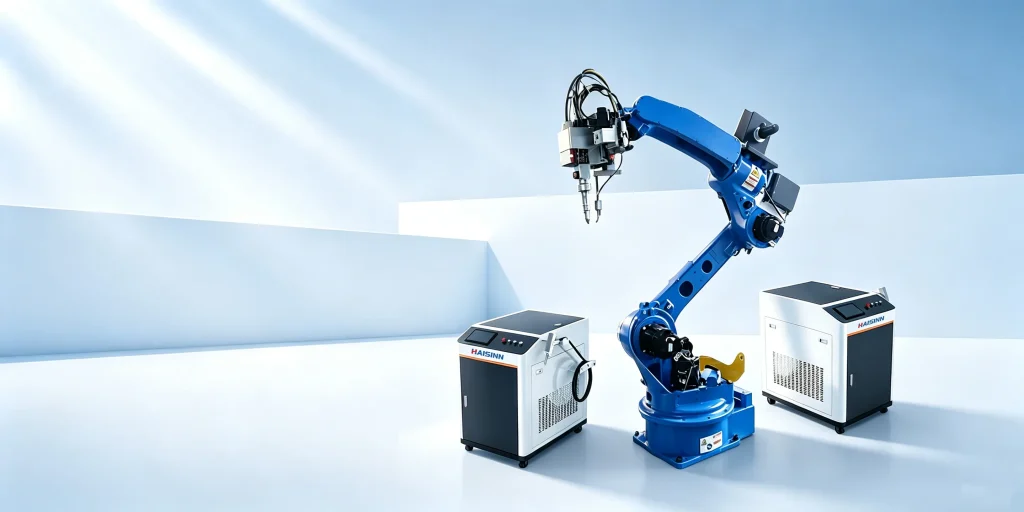
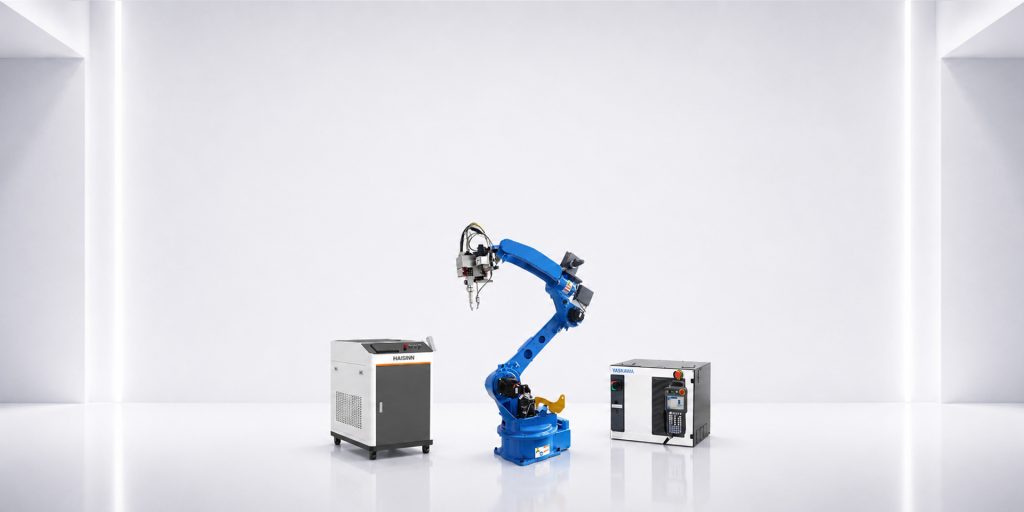
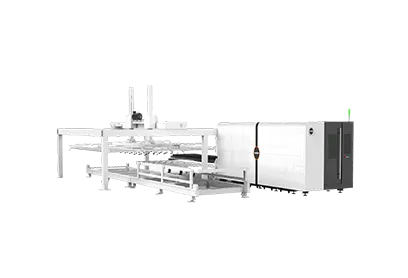
Оборудование Серия RW сочетает робота Yaskawa AR1440 с лазерным источником MAX мощностью 2 000 Вт и интеллектуальной сварочной головкой с функцией колебаний. Эта конфигурация предназначена для автоматических повторяемых циклов, а не для сварки под управлением оператора.
Главный компромисс проявляется ещё до запуска: программирование траектории, изготовление оснастки и проверка рабочего цикла требуют серьёзных инженерных затрат времени, прежде чем с линии сойдёт первая серийная деталь. На тысячах одинаковых соединений эти затраты окупаются. На пятидесяти — едва ли.
Где это окупается: производство несущих рам, сварка однотипных узлов, работа в несколько смен — там, где затраты на труд в расчёте на деталь важнее первоначальных затрат на оснастку.
Где это нецелесообразно: при мелкосерийном производстве, изготовлении прототипов или выпуске продукции, где конструкция соединения меняется настолько часто, что затраты на перепрограммирование сводят на нет экономию от автоматизации.
HCW — когда сварка, очистка и резка выполняются одной головкой
Оборудование Серия HCW выпускается с теми же уровнями мощности 1 500 Вт / 2 000 Вт / 3 000 Вт, что и DW, но обладает более широким набором функций: в одном аппарате могут быть объединены лазерная сварка, очистка поверхности, очистка сварного шва и лазерная резка, при этом конкретный набор зависит от заказанной конфигурации.
Такое сочетание особенно важно, когда реальным узким местом является финишная обработка после сварки, а не сама сварка. Если сразу после сварки требуется зачистить шов или удалить цветные оксидные пятна, деталь не придется перемещать на вторую рабочую станцию и выполнять дополнительную операцию по ее транспортировке. Если очистка и резка не входят в ваш технологический процесс, дополнительные возможности HCW останутся невостребованными, а DW справится с той же сварочной задачей при сопоставимой мощности.

Самая частая ошибка покупателей
Самое распространённое заблуждение связано не с мощностью, а с представлением о том, что роботизированная ячейка — это просто «улучшенная версия» рабочего места и что более высокая степень автоматизации всегда надёжнее в долгосрочной перспективе. Это не так.
Роботизированная ячейка, простаивающая между небольшими разнородными заказами из-за того, что для каждой новой детали требуются новая программа и проверка оснастки, не производительнее рабочей станции DW, которую оператор может переналадить за считаные минуты. Правильный вопрос — не «какая машина более совершенная», а «сколько одинаковых циклов она выполнит до следующего изменения геометрии». При недостаточном количестве повторений затраты времени на оснастку и программирование роботизированной ячейки перевешивают преимущество ее автономной работы.
Как принять решение за пять шагов
- Подсчитайте недельное количество циклов сварки для рассматриваемой детали — не общий объём производства цеха, а только для этого конкретного соединения или семейства соединений.
- Определите, повторяется ли геометрия соединения в точности или меняется в зависимости от варианта изделия. Для роботизированной сварки и работы на стационарном посту важна повторяемость; ручная сварка допускает вариации.
- Оцените площадь цеха и организацию работы: деталь перемещают к стационарному посту или сварщику приходится подходить к детали?
- Сравните полную стоимость постоянного рабочего времени оператора при использовании ручного аппарата или рабочей станции с единовременными затратами на программирование и оснастку роботизированной ячейки, распределёнными на ожидаемый объём производственной серии.
- Уточните фактическую комплектацию источника лазера, сварочной головки и оснастки у инженера по продажам HAISINN — RW и HCW Конфигурации подбираются окончательно для каждой задачи, а не продаются с единой фиксированной спецификацией.
Вопросы безопасности и сертификации
Переход от ручной сварки к стационарному посту или роботизированной ячейке меняет не только производительность, но и требования к безопасности. ISO 11553-2 устанавливает требования безопасности именно для ручных устройств лазерной обработки. Это отдельный стандарт, отличный от общих требований к машинам для лазерной обработки по ISO 11553-1; стоит проверить, какой из них применим к рассматриваемой конфигурации. Классификация лазеров, а также предупреждающая маркировка и защитные устройства самого оборудования регулируются IEC 60825-1.
Что касается заявлений о сертификации: Серия HCWНа веб-сайте компании заявляется о соответствии требованиям CE и FDA на уровне компании, однако на общедоступных проверенных страницах не указаны номера сертификатов, выдавшие их органы или охват конкретных моделей. Не следует утверждать, что конкретная конфигурация DW, RW или HCW имеет отдельную сертификацию CE или FDA, без проверки документации именно для данной комплектации аппарата.
Часто задаваемые вопросы
Сколько стоит промышленный аппарат для лазерной сварки?
Цена зависит от конфигурации и не публикуется в открытом доступе. Официальное коммерческое предложение составляется с учетом требуемой мощности лазера, объема сварочных работ, уровня автоматизации, основных компонентов, рынка назначения и требований к сервисному обслуживанию, поэтому стоимость ручной установки и роботизированной ячейки может существенно различаться.
Можно ли начать с рабочей станции DW, а позднее перейти на роботизированную систему RW?
Поскольку робот, источник лазера и комплект оснастки для RW подбираются под конкретный проект, переход от рабочей станции к роботизированной ячейке — это не просто установка дополнительного оборудования. Как правило, он требует нового объема проектных работ и отдельного коммерческого предложения, а не прямой модернизации.
Может ли HCW заменить отдельный станок для очистки или резки?
HCW может совмещать сварку с очисткой поверхности, очисткой сварного шва и резкой, однако конкретный набор функций зависит от заказанной конфигурации — прежде чем считать его полноценной заменой отдельного оборудования, уточните, какие функции включены.
Какую конфигурацию проще всего обеспечить персоналом?
Как при ручной сварке, так и на рабочей станции DW оператор должен присутствовать на протяжении всего цикла сварки, поэтому потребность в персонале сопоставима. В роботизированных ячейках трудозатраты смещаются с постоянного выполнения сварки вручную на программирование и контроль.





 20 сентября 2026 года