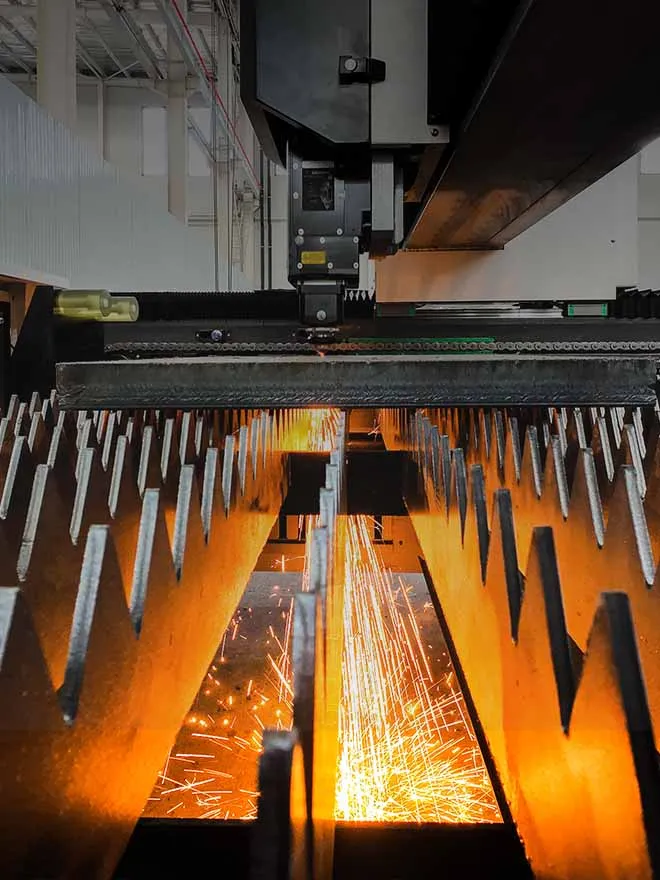
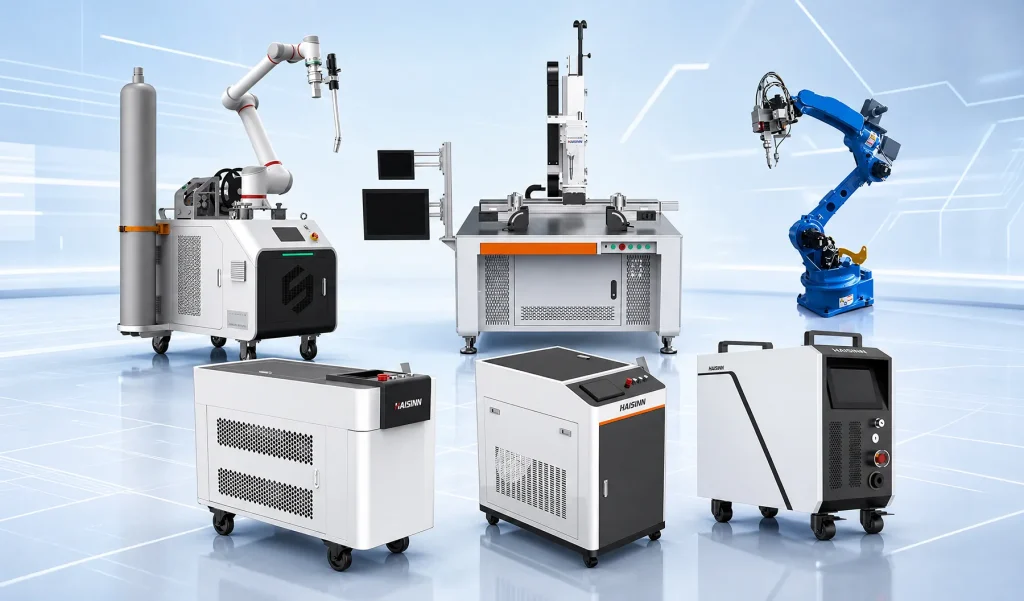
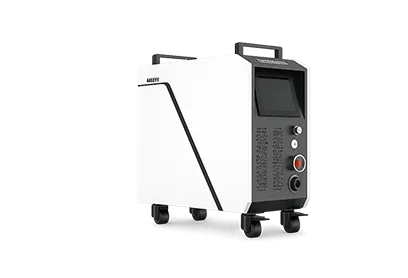
Urządzenia ręczne (SCW, AW) nadają się do spawania w małych ilościach lub naprawczego, gdzie operator ręcznie przesuwa palnik. Stanowiska robocze (DW) nadają się do stałych, powtarzalnych połączeń przy umiarkowanej wydajności. Komórki zrobotyzowane (RW) są przeznaczone do produkcji o wysokim stopniu powtarzalności, gdzie spójne, bezobsługowe cykle uzasadniają koszty programowania i osprzętu. Wybór odpowiedniego rozwiązania zależy od wielkości partii, powtarzalności połączeń oraz dostępnej powierzchni produkcyjnej.
Co właściwie zmienia w tej decyzji klauzula “przemysłowa”
Zakład produkcyjny, który rozważa zakup pierwszej spawarki laserowej, zazwyczaj zaczyna od porównania mocy. Jest to jednak niewłaściwe pierwsze pytanie, gdy wielkość produkcji przekroczy pewien próg. Przy niewielkiej liczbie części, Latarka ręczna o mocy 800 W oraz robot o mocy 3 000 W Obie komory mogą wykonać to zadanie — różnica polega na tym, jak jednolity jest spaw od części nr 50 do nr 500, oraz na tym, ile pracowników pracuje przy maszynie podczas jej pracy. Nabywcy przemysłowi wybierają tak naprawdę system produkcyjny, a nie źródło lasera.
To właśnie z tego powodu w niniejszym porównaniu klasyfikacja opiera się na konfiguracji, a nie wyłącznie na mocy znamionowej.
Cztery konfiguracje, cztery różne struktury kosztów
| Konfiguracja |
Zakres mocy podany w specyfikacji |
Rola operatora |
Typowe dopasowanie partii |
Prędkość przełączania |
| Urządzenia ręczne (AW / SCW) |
AW: 800 W, 1 200 W, 1 500 W, 2 000 W; SCW: zakres mocy nie został w pełni ujawniony, kabel światłowodowy o długości 10 m |
Ciągłe praktyczne ćwiczenia spawalnicze |
Zlecenia jednorazowe, naprawy w terenie oraz różne małe zamówienia |
Protokół — operator po prostu przechodzi do kolejnej części |
| Stacja robocza (DW) |
1 500 W, 2 000 W, 3 000 W |
Znajduje się na stacji; służy do prowadzenia lub mocowania połączenia |
Małe i średnie partie z powtarzalnym połączeniem |
Zmiana osprzętu; szybsza niż przeprogramowanie robota |
| Wielofunkcyjny (HCW) |
1 500 W, 2 000 W, 3 000 W |
Obecność na stacji; przełączanie między trybami pracy |
Części wymagające spawania oraz czyszczenia na linii produkcyjnej lub cięcia za pomocą jednej głowicy |
Zmiana trybu pracy zamiast całkowitej wymiany maszyny |
| Robotyczne (RW) |
Źródło lasera: maks. 2 000 W; robot: Yaskawa AR1440; inteligentna głowica obrotowa |
Kieruje pracą i nadzoruje; nie wykonuje spawania ręcznego |
Seryjne produkcje o dużej częstotliwości powtórzeń |
Wolniej podczas uruchamiania pojedynczego nowego zadania; po uruchomieniu różnica jest znikoma |
Żadna z tych wartości nie jest uniwersalna dla wszystkich modeli — firma HAISINN dostosowuje ostateczną konfigurację robota, źródła lasera i zestawu uchwytów do konkretnego projektu, zamiast dostarczać jeden stały zestaw RW, dlatego tabelę tę należy traktować jako punkt wyjścia do porównania, a nie jako ofertę cenową.
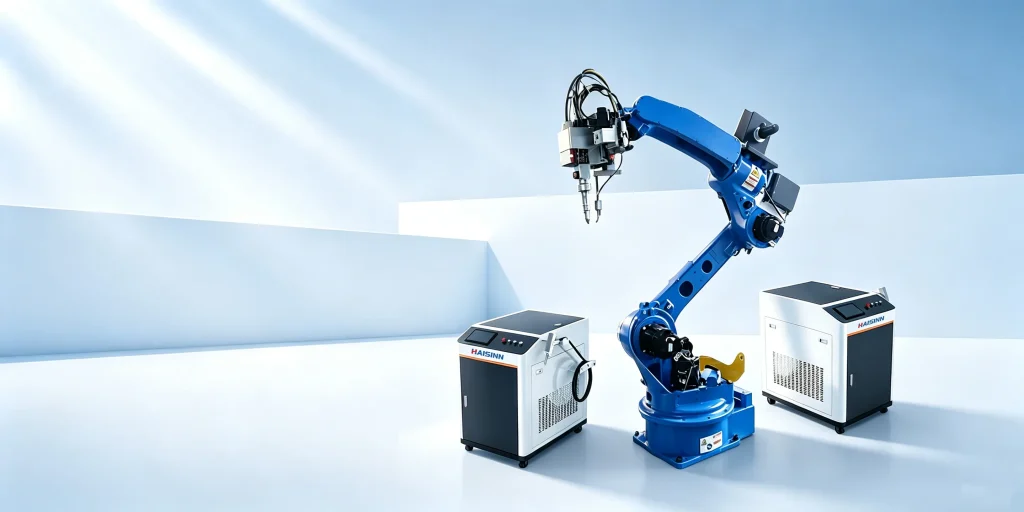
Seria DW — spawanie stacjonarne zapewniające powtarzalne połączenia
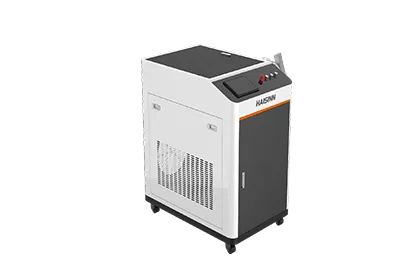
Seria DW jest przeznaczona do spawania laserowego w konfiguracji stacjonarnej lub na stanowisku roboczym i jest dostępna w trzech wersjach mocy: 1 500 W, 2 000 W oraz 3 000 W. Pod względem kosztów i sterowania plasuje się ona pomiędzy urządzeniami ręcznymi a zrobotyzowanymi — operator nadal ustawia i prowadzi spoinę, ale stacjonarna stacja ogranicza zmienność wynikającą z swobodnego ruchu palnika ręcznego.
Gdzie to się opłaca: zakłady, w których na każdej zmianie wykonuje się spoiny o tej samej geometrii, ale w ilościach, które nie uzasadniają programowania robotów ani projektowania przyrządów mocujących.
Gdzie tak nie jest: jeśli geometria detalu ulega częstym zmianom, operator musi ponownie ustawiać stację niemal tak często, jak zmieniałby położenie palnika ręcznego — co powoduje, że przewaga stacji stacjonarnej maleje.

Seria RW — komórki robotyczne do produkcji seryjnej
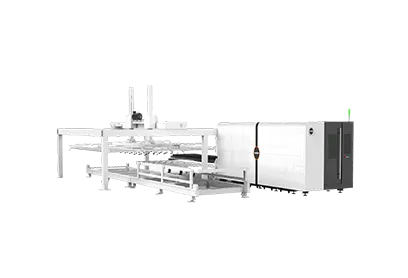
Ten Seria RW łączy robota Yaskawa AR1440 ze źródłem lasera o mocy do 2 000 W oraz inteligentną głowicą spawalniczą z ruchomą głowicą. Jest to konfiguracja zaprojektowana z myślą o cyklu pracy bezobsługowej i powtarzalnej, a nie o spawaniu pod nadzorem operatora.
Kompromis jest oczywisty: zaprogramowanie ścieżki, skonstruowanie przyrządu i sprawdzenie cyklu wymagają poświęcenia czasu inżynierów, zanim pierwsza część produkcyjna zejdzie z linii. Koszt ten dobrze się amortyzuje przy produkcji tysięcy identycznych połączeń. Przy produkcji pięćdziesięciu – już nie.
Gdzie się to opłaca: produkcja ram konstrukcyjnych, powtarzalne spoiny montażowe, praca wielozmianowa, gdzie koszt pracy na sztukę ma większe znaczenie niż początkowy koszt oprzyrządowania.
Gdzie to nie ma zastosowania: produkcja w małych seriach, prace prototypowe lub linie produktowe, w których konstrukcja połączeń zmienia się na tyle często, że koszty przeprogramowania pochłaniają oszczędności wynikające z automatyzacji.
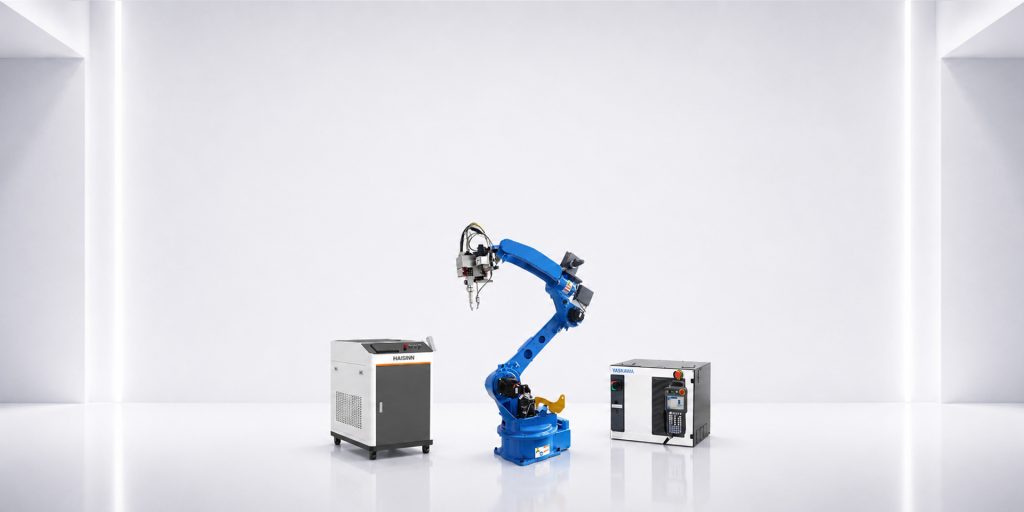
HCW — gdy spawanie, czyszczenie i cięcie odbywają się za pomocą jednej głowicy
Ten Seria HCW jest oferowany w tych samych przedziałach mocy co model DW (1 500 W / 2 000 W / 3 000 W), ale ma szerszy zakres funkcji: spawanie laserowe, czyszczenie powierzchni, czyszczenie szwów spawalniczych oraz cięcie laserowe można zintegrować w jednej maszynie, przy czym konkretny zestaw funkcji zależy od zamówionej konfiguracji.
To połączenie ma największe znaczenie, gdy prawdziwym wąskim gardłem jest obróbka wykończeniowa po spawaniu — a nie samo spawanie. W przypadku elementu, który wymaga oczyszczenia spoiny lub usunięcia przebarwionego tlenku bezpośrednio po spawaniu, można uniknąć konieczności przechodzenia przez drugą stację i wykonywania kolejnego etapu transportu materiału. Jeśli czyszczenie i cięcie nie wchodzą w skład procesu produkcyjnego, dodatkowe możliwości urządzenia HCW pozostają niewykorzystane, a urządzenie DW realizuje to samo zadanie spawalnicze przy porównywalnym poziomie mocy.

Najczęstsze błędy popełniane przez kupujących
Powszechne błędne przekonanie nie dotyczy mocy — chodzi o założenie, że robotyzacja jest po prostu “ulepszeniem” stacji roboczej oraz że większa automatyzacja jest zawsze bezpieczniejszym wyborem w perspektywie długoterminowej. Tak nie jest.
Komórka robotyczna, która pozostaje bezczynna pomiędzy krótkimi, zróżnicowanymi zleceniami seryjnymi, ponieważ każda nowa część wymaga nowego programu i sprawdzenia uchwytu, nie jest bardziej wydajna niż stanowisko DW, które operator może przestawić w ciągu kilku minut. Właściwe pytanie nie brzmi: “która maszyna jest bardziej zaawansowana”, ale: “ile identycznych cykli wykona ta maszyna, zanim geometria ulegnie ponownej zmianie”. Poniżej pewnej liczby powtórzeń koszty związane z osprzętem i programowaniem komórki robotycznej przewyższają korzyści płynące z cykli przebiegających bez nadzoru.
Pięciostopniowa metoda podejmowania decyzji
- Należy policzyć tygodniową liczbę cykli spawania dla danej części — nie chodzi o całkowitą produkcję zakładu, a wyłącznie o to jedno połączenie lub grupę połączeń.
- Należy określić, czy geometria połączenia powtarza się dokładnie, czy też różni się w zależności od wariantu produktu. Zarówno stanowiska robotyczne, jak i stacjonarne zakładają powtarzalność; stanowiska ręczne dopuszczają pewne odchylenia.
- Należy sprawdzić powierzchnię roboczą i przebieg procesu: czy element jest transportowany do stałego stanowiska, czy też spawacz musi podchodzić do elementu?
- Porównaj całkowity koszt czasu pracy operatora przy użyciu urządzenia ręcznego lub stacji roboczej z jednorazowymi kosztami programowania i osprzętu komórki robotycznej, rozłożonymi na przewidywaną długość serii.
- Prosimy o potwierdzenie konkretnego zestawu składającego się ze źródła lasera, głowicy spawalniczej i uchwytu u inżyniera ds. sprzedaży firmy HAISINN — RW i HCW Konfiguracje są ustalane indywidualnie dla każdego zastosowania i nie są sprzedawane jako jeden stały zestaw parametrów.
Kwestie związane z bezpieczeństwem i certyfikacją
Przejście z urządzenia ręcznego na stacjonarną stację roboczą lub komórkę robotyczną zmienia nie tylko wydajność, ale także obszar bezpieczeństwa. Norma ISO 11553-2 określa wymagania bezpieczeństwa dotyczące konkretnie ręcznych urządzeń do obróbki laserowej, co stanowi odrębną normę w stosunku do ogólnych wymagań dotyczących maszyn do obróbki laserowej zawartych w normie ISO 11553-1 — warto to sprawdzić w zależności od konfiguracji, którą Państwo rozważają. Klasyfikacja laserów oraz związane z nią etykiety ostrzegawcze i elementy zabezpieczające samego sprzętu podlegają normie IEC 60825-1.
W sprawie oświadczeń dotyczących certyfikacji: Seria HCW‘Na stronie internetowej firmy znajdują się oświadczenia dotyczące zgodności z normami CE i wymogami FDA na poziomie przedsiębiorstwa, jednak na stronach dostępnych publicznie nie podano numerów certyfikatów, nazw organów certyfikujących ani zakresu certyfikacji dla poszczególnych modeli. Nie należy twierdzić, że konkretna konfiguracja modelu DW, RW lub HCW posiada indywidualny certyfikat CE lub FDA bez sprawdzenia dokumentacji dotyczącej dokładnie tej wersji urządzenia.
Najczęściej zadawane pytania
Ile kosztuje przemysłowa spawarka laserowa?
Ceny zależą od konfiguracji i nie są podawane do publicznej wiadomości. Formalna oferta cenowa jest przygotowywana na podstawie wymaganej mocy lasera, zakresu spawania, poziomu automatyzacji, kluczowych komponentów, rynku docelowego oraz wymagań serwisowych — w związku z tym koszty różnią się znacznie w zależności od tego, czy chodzi o urządzenie ręczne, czy komórkę robotyczną.
Czy mogę zacząć od stacji roboczej typu DW, a później przejść na stację zrobotyzowaną typu RW?
Ponieważ robot, źródło lasera i zestaw uchwytów dla RW są dobierane indywidualnie dla każdego projektu, przejście ze stacji roboczej na komórkę robotyczną nie jest prostym rozszerzeniem — zazwyczaj wiąże się to z nowym zakresem projektu i nową wyceną, a nie z bezpośrednią ścieżką modernizacji.
Czy urządzenie HCW eliminuje potrzebę stosowania oddzielnej maszyny do czyszczenia lub cięcia?
Urządzenie HCW umożliwia połączenie spawania z czyszczeniem powierzchni, czyszczeniem szwów spawalniczych oraz cięciem, jednak konkretny zestaw funkcji zależy od zamówionej konfiguracji — przed podjęciem decyzji o całkowitym zastąpieniu oddzielnej maszyny należy sprawdzić, które funkcje są w nim zawarte.
Która konfiguracja jest najłatwiejsza pod względem zatrudnienia personelu?
Zarówno stanowiska ręczne, jak i stanowiska DW wymagają obecności operatora przez cały cykl spawania, więc zapotrzebowanie na personel jest podobne. Komórki zrobotyzowane przenoszą ciężar pracy w kierunku programowania i nadzoru, a nie ciągłego ręcznego spawania.





 20 września 2026 r.