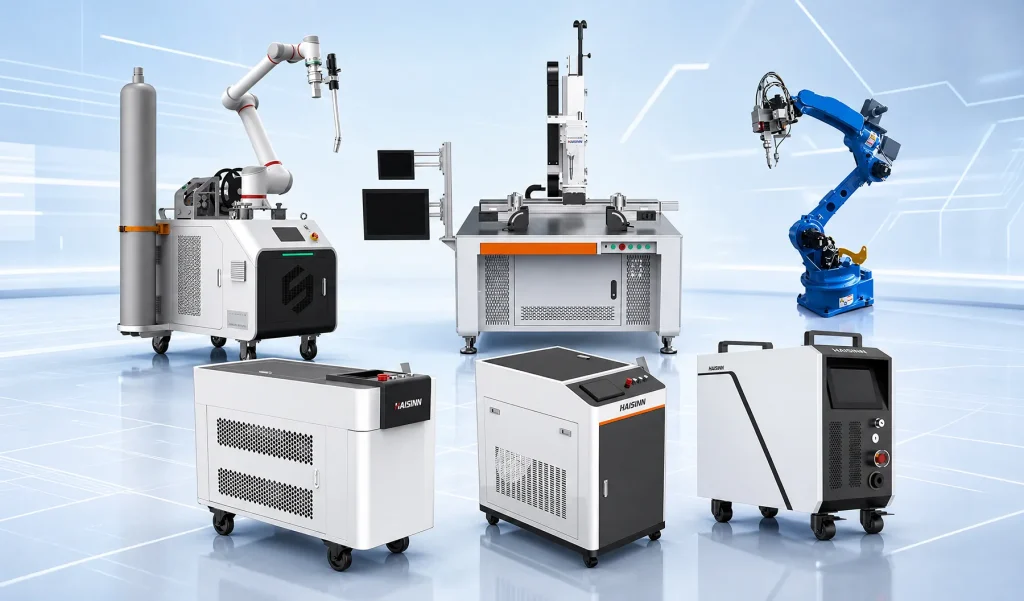
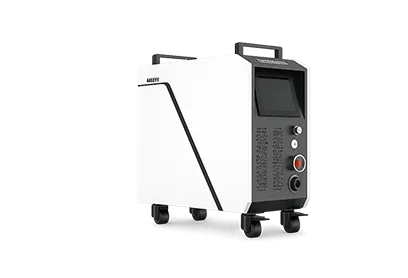
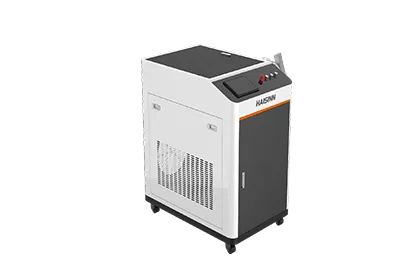
Macchine portatili (SCW, AW) sono adatte alla saldatura di piccoli volumi o alle riparazioni, in cui l’operatore muove manualmente la torcia. Le postazioni di lavoro (DW) sono indicate per giunti fissi e ripetibili a resa moderata. Le celle robotizzate (RW) sono destinate alla produzione ad alta ripetibilità, in cui cicli costanti e non presidiati giustificano i costi di programmazione e delle attrezzature di fissaggio. La scelta corretta dipende dalle dimensioni del lotto, dalla ripetibilità dei giunti e dallo spazio disponibile in officina.
Cosa cambia effettivamente la sentenza “Industrial” rispetto alla decisione precedente
Un’officina di lavorazione che sta valutando l’acquisto della sua prima saldatrice laser di solito inizia confrontando la potenza in watt. Ma questa è la domanda sbagliata da porsi quando i volumi superano una certa soglia. Con un numero ridotto di pezzi, un una torcia portatile da 800 W e un robot da 3.000 W Entrambe le celle sono in grado di portare a termine il lavoro: la differenza sta nell’uniformità della saldatura dal pezzo numero 50 al numero 500 e nella quantità di manodopera necessaria accanto alla macchina durante il funzionamento. Gli acquirenti industriali scelgono in realtà un sistema di produzione, non una sorgente laser.
È proprio questa distinzione il motivo per cui il presente confronto ordina i risultati in base alla configurazione piuttosto che alla sola potenza nominale.
Quattro configurazioni, quattro diverse strutture dei costi
| Configurazione |
Intervallo di potenza dichiarato |
Ruolo dell'operatore |
Adattamento a lotti tipico |
Velocità di commutazione |
| Portatile (AW / SCW) |
AW: 800 W, 1.200 W, 1.500 W, 2.000 W; SCW: gamma di potenza non completamente specificata, cavo in fibra ottica da 10 m |
Saldatura pratica continua |
Lavori occasionali, riparazioni sul posto e piccoli ordini di vario tipo |
Verbale — l’operatore passa semplicemente alla parte successiva |
| Stazione di lavoro (DW) |
1.500 W, 2.000 W, 3.000 W |
Presente nella stazione; guida o fissa il giunto |
Lotti di piccole e medie dimensioni con giunti ripetibili |
Sostituzione delle attrezzature: più veloce della riprogrammazione dei robot |
| Multifunzione (HCW) |
1.500 W, 2.000 W, 3.000 W |
Presente alla stazione; commuta tra le diverse modalità di funzionamento |
Parti che richiedono saldatura, pulizia in linea o taglio con una sola testa |
Cambio della modalità operativa anziché sostituzione completa della macchina |
| Robotico (RW) |
Sorgente laser: max 2.000 W; robot: Yaskawa AR1440; testa oscillante intelligente |
Organizza e supervisiona; non esegue saldature a mano |
Cicli di produzione ad alta ripetibilità |
Più lento per l'esecuzione di un singolo nuovo processo; trascurabile una volta avviato |
Nessuno di questi valori è intercambiabile tra i diversi modelli: HAISINN configura il robot, la sorgente laser e il pacchetto di attrezzature finali in base a ciascun progetto, anziché fornire una specifica RW fissa; pertanto, questa tabella va considerata come un punto di partenza per il confronto, non come un preventivo.
Serie DW — Saldatura in stazione fissa per giunti ripetibili
La serie DW è concepita come sistema di saldatura laser fisso o da postazione di lavoro, disponibile in tre opzioni di potenza: 1.500 W, 2.000 W e 3.000 W. Si colloca a metà strada tra i sistemi portatili e quelli robotizzati sia in termini di costo che di controllo: l’operatore continua a posizionare e guidare la saldatura, ma la stazione fissa riduce la variabilità derivante dal movimento libero di una torcia portatile.
Quando conviene: officine che eseguono la stessa geometria di saldatura in ogni turno, ma non con un volume tale da giustificare la programmazione di robot e la progettazione di attrezzature.
Dove invece non è così: Se la geometria del pezzo cambia frequentemente, l’operatore finisce per reimpostare la stazione quasi con la stessa frequenza con cui riposizionerebbe una torcia manuale — a quel punto il vantaggio della stazione fissa si riduce.

Serie RW — Celle robotizzate per la produzione ad alta ripetibilità
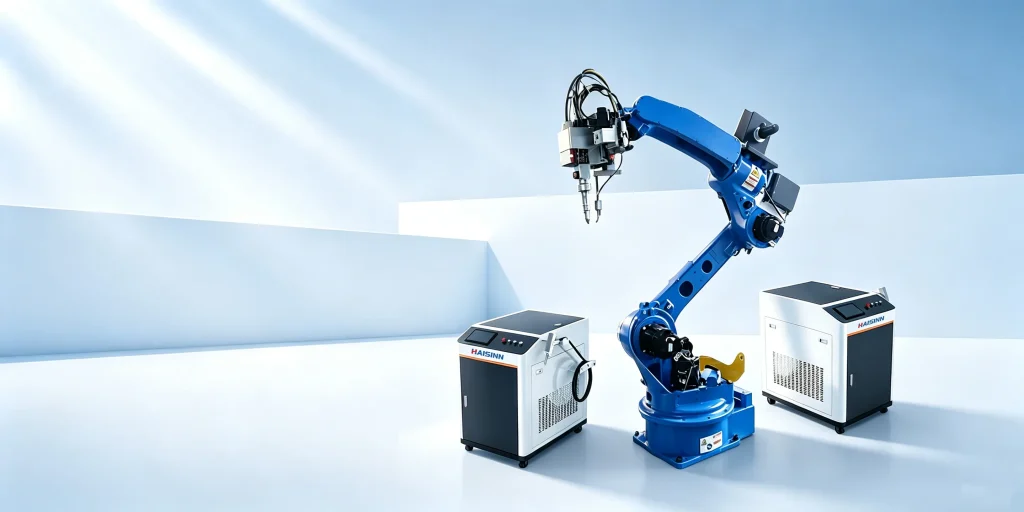
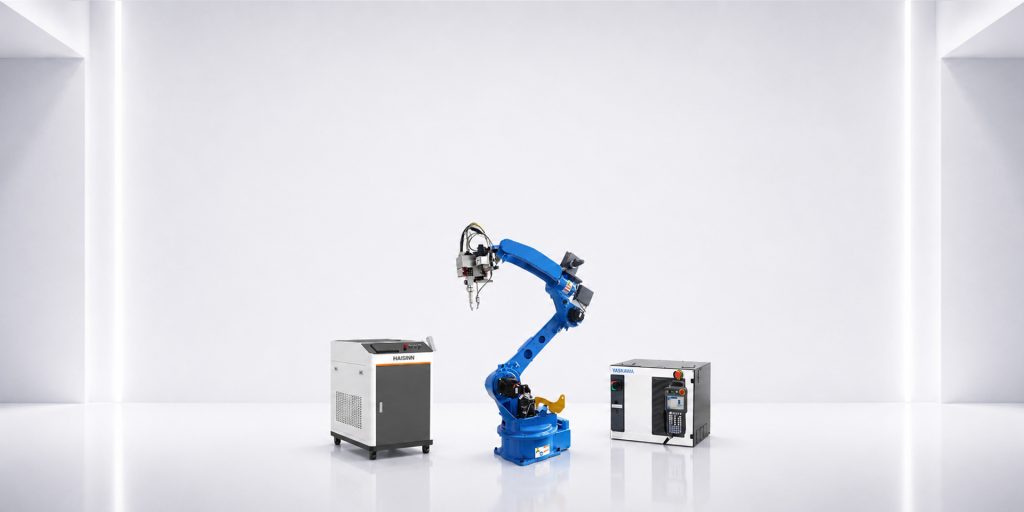
La Serie RW abbina un robot Yaskawa AR1440 a una sorgente laser da 2.000 W e a una testa di saldatura intelligente a oscillazione. Si tratta di una configurazione progettata per cicli automatici e ripetibili, piuttosto che per la saldatura guidata dall'operatore.
Il compromesso è evidente: la programmazione del percorso, la realizzazione del dispositivo di fissaggio e la verifica del ciclo richiedono tempo di progettazione effettivo prima che il primo pezzo di produzione esca dalla linea. Tale costo si ammortizza bene su migliaia di giunti identici, ma si ammortizza male su cinquanta.
Dove è vantaggioso: produzione di telai strutturali, saldature di assemblaggio ripetitive, operazioni su più turni in cui il costo della manodopera per pezzo è più rilevante rispetto al costo iniziale degli stampi.
Casi in cui ciò non avviene: produzioni in piccole serie, prototipazione o linee di prodotti in cui la progettazione dei giunti cambia con una frequenza tale che la riprogrammazione annulla i risparmi derivanti dall'automazione.
HCW — Quando saldatura, pulizia e taglio condividono un'unica testa
La Serie HCW è disponibile nelle stesse fasce di potenza da 1.500 W / 2.000 W / 3.000 W del modello DW, ma offre una gamma di funzioni più ampia: saldatura laser, pulizia delle superfici, pulizia dei cordoni di saldatura e taglio laser possono essere integrati in un’unica macchina, con la dotazione specifica che dipende dalla configurazione ordinata.
Questa combinazione è fondamentale quando la finitura post-saldatura rappresenta il vero collo di bottiglia, e non la saldatura stessa. Un pezzo che necessita della pulizia del cordone di saldatura o della rimozione dell’ossido scolorito subito dopo la saldatura evita una seconda stazione e una seconda fase di movimentazione del materiale. Se la pulizia e il taglio non fanno parte del vostro flusso di lavoro, la funzionalità aggiuntiva di HCW rimane inutilizzata e DW copre la stessa operazione di saldatura a un livello di potenza comparabile.

L’errore che gli acquirenti commettono più spesso
L'errore comune non riguarda il potere, ma il presupposto secondo cui la robotizzazione sia semplicemente un “aggiornamento” rispetto a una postazione di lavoro e che una maggiore automazione sia sempre la scelta più sicura nel lungo periodo. Non è così.
Una cella robotizzata che rimane inattiva tra ordini brevi e con lotti misti, poiché ogni nuovo pezzo richiede un nuovo programma e una verifica dell’attrezzaggio, non è più produttiva di una postazione DW che un operatore può riposizionare in pochi minuti. La domanda giusta non è “quale macchina è più avanzata”, bensì “quanti cicli identici potrà eseguire prima che la geometria cambi nuovamente”. Al di sotto di un certo numero di ripetizioni, i costi aggiuntivi legati all’attrezzatura e alla programmazione di una cella robotizzata superano il vantaggio offerto dai cicli in autosufficienza.
Un metodo in cinque fasi per prendere una decisione
- Conta i cicli di saldatura settimanali relativi al pezzo in questione — non la produzione totale dell'officina, ma solo quel giunto specifico o quella famiglia di giunti.
- Indicare se la geometria del giunto si ripete esattamente o varia a seconda della variante di prodotto. Sia le postazioni di lavoro robotizzate che quelle fisse presuppongono la ripetibilità; quelle manuali tollerano le variazioni.
- Verificare lo spazio a disposizione e il flusso di lavoro: il pezzo viene trasportato verso una postazione fissa oppure è il saldatore che deve spostarsi verso il pezzo?
- Confronta il costo complessivo del tempo di lavoro continuo dell'operatore su un dispositivo portatile o una postazione di lavoro con il costo una tantum della programmazione e delle attrezzature di una cella robotizzata, ripartito sulla durata prevista della produzione.
- Verificare con un tecnico commerciale HAISINN la configurazione effettiva della sorgente laser, della testa di saldatura e del sistema di fissaggio — RW e HCW Le configurazioni vengono definite in base alle esigenze specifiche di ciascuna applicazione e non vengono vendute come un unico modello con specifiche fisse.
Aspetti relativi alla sicurezza e alla certificazione
Il passaggio da un dispositivo portatile a una postazione di lavoro fissa o a una cella robotizzata modifica l’area di sicurezza, non solo la produttività. La norma ISO 11553-2 stabilisce requisiti di sicurezza specifici per i dispositivi portatili di lavorazione laser; si tratta di una norma distinta dai requisiti generali relativi alle macchine per la lavorazione laser contenuti nella norma ISO 11553-1 — vale la pena verificarne la conformità a qualsiasi configurazione si stia valutando. La classificazione dei laser, le relative etichette di avvertenza e i dispositivi di protezione per l’apparecchiatura stessa rientrano nella norma IEC 60825-1.
In merito alle dichiarazioni relative alla certificazione: Serie HCW‘Il sito web dell’azienda dichiara la conformità alle norme CE e FDA a livello aziendale, ma le pagine accessibili al pubblico non riportano i numeri dei certificati, gli enti emittenti né la copertura specifica per ciascun modello. Una configurazione specifica DW, RW o HCW non dovrebbe essere descritta come certificata singolarmente CE o FDA senza aver verificato la documentazione relativa a quella precisa configurazione della macchina.
Domande frequenti
Quanto costa una saldatrice laser industriale?
I prezzi dipendono dalla configurazione e non sono resi pubblici. Viene preparato un preventivo formale in base alla potenza laser richiesta, all’ambito di applicazione della saldatura, al livello di automazione, ai componenti principali, al mercato di destinazione e ai requisiti di assistenza; pertanto, il costo varia in modo significativo tra una configurazione portatile e una cella robotizzata.
Posso iniziare con una workstation DW e passare successivamente al sistema robotizzato RW?
Poiché il robot, la sorgente laser e il pacchetto di attrezzature per RW vengono selezionati in base al singolo progetto, il passaggio da una postazione di lavoro a una cella robotizzata non è una semplice integrazione: in genere comporta una ridefinizione dell’ambito del progetto e un nuovo preventivo, piuttosto che un percorso di aggiornamento diretto.
L'HCW sostituisce la necessità di una macchina separata per la pulizia o il taglio?
HCW è in grado di integrare la saldatura con la pulizia delle superfici, la pulizia dei cordoni di saldatura e il taglio, ma il pacchetto specifico di funzioni dipende dalla configurazione ordinata: verificare quali funzioni sono incluse prima di dare per scontata la sostituzione completa di una macchina separata.
Qual è la configurazione che richiede meno personale?
Sia le postazioni di saldatura manuali che quelle DW richiedono la presenza di un operatore per tutta la durata del ciclo di saldatura, pertanto il fabbisogno di personale è simile. Le celle robotizzate spostano l’impiego della manodopera verso la programmazione e la supervisione, piuttosto che verso la saldatura manuale continua.





 20 settembre 2026