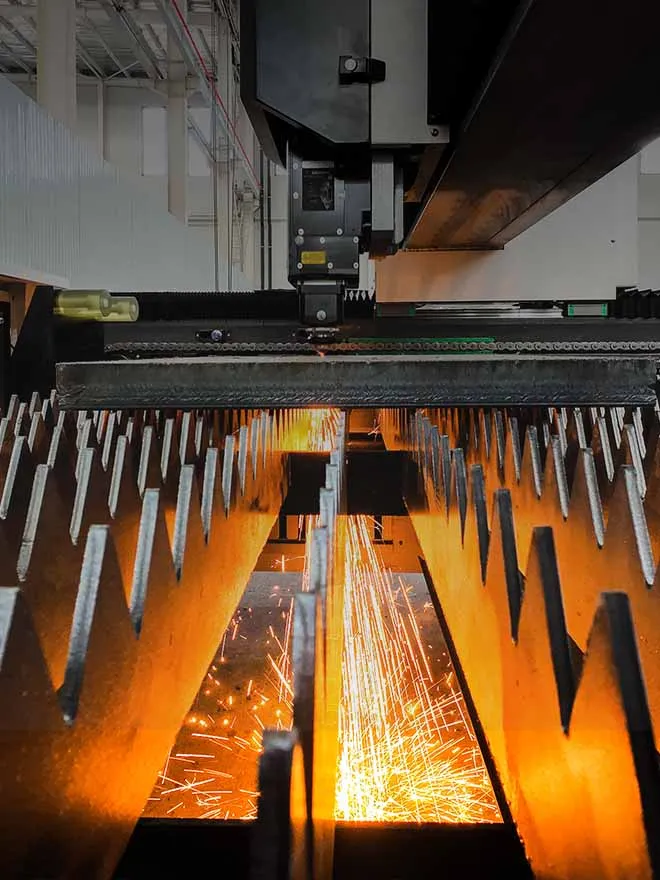
Başlıca avantajları: sac metal için lazer kesim imalatçılar için takımsız değişimler, yerleşimi sıkılaştıran dar kesim genişlikleri, tekrarlanabilir konumlama hassasiyeti, yüksek eksen hızları ve karbon çeliği, paslanmaz çelik ile alüminyumu tek bir makinede kesebilme imkanıdır. Dezavantajları ise yatırım maliyeti, yardımcı gaz tüketimi ve lazer güvenliği gereksinimleridir.
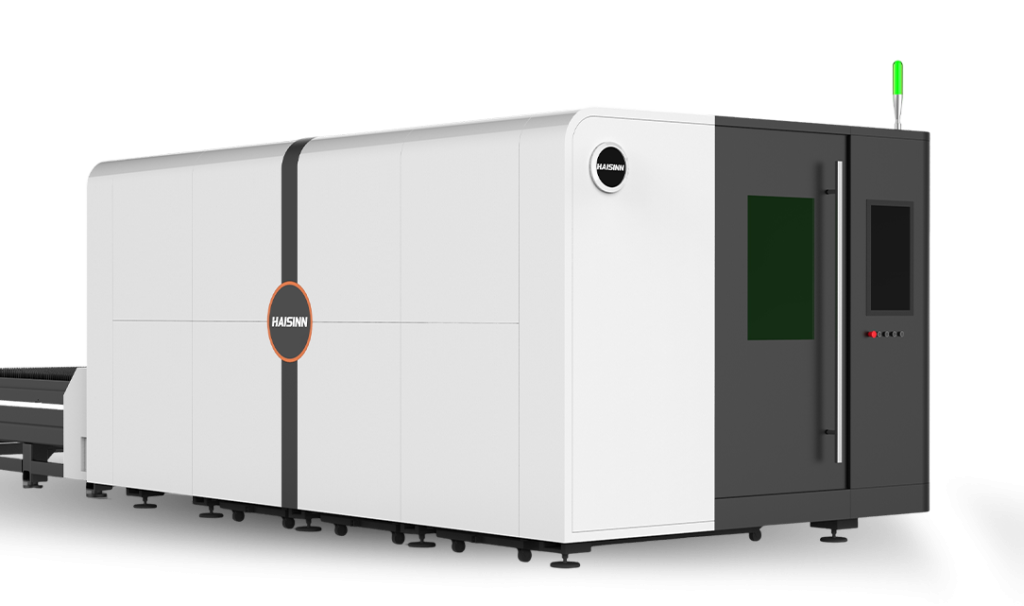
Bir Atölyenin İş Akışını Değiştirme Sıklığına Göre Sıralanmış 10 Avantaj
1. Kalıp yok, zımba yok, takım envanteri yok
Lazer, CAD dosyasında tanımlanan her türlü geometriyi keser. Yeni bir parça için yeni bir takım değil, yalnızca programlama süresi gerekir. Bu da lazer kesimi, çok sayıda farklı parçayı küçük partiler halinde üreten atölyeler için uygun kılar; çünkü tare tli punçlama ve kalıpla kesme yöntemlerinde bu tür işlerde takım ve ürün değişimi maliyetleri kârlılığı düşürür.
2. Dar kesim aralığı, daha sıkı yerleşim anlamına gelir
Işın ince bir malzeme şeridini kaldırır; böylece parçalar birbirine daha yakın yerleştirilebilir ve yazılımın izin verdiği yerlerde kesim çizgilerini paylaşabilir. Tam levhalarla geçen bir yıl boyunca, yerleştirme yoğunluğu malzeme harcamasına doğrudan yansır.
3. Tüm plaka boyunca tekrarlanabilir konumlandırma
Bu HS-A Serisi ±0,05 mm/m konumlama hassasiyeti belirtir. Pratikte bu, plaka başlangıç noktasına yakın kesilen bir delik deseni ile tablanın uzak ucunda kesilen aynı desenin birbirine göre aynı konumlara denk gelmesi gerektiği anlamına gelir. Bu durum, birbirine cıvatalanan veya doğrudan büküme giden parçalar için önem taşır.
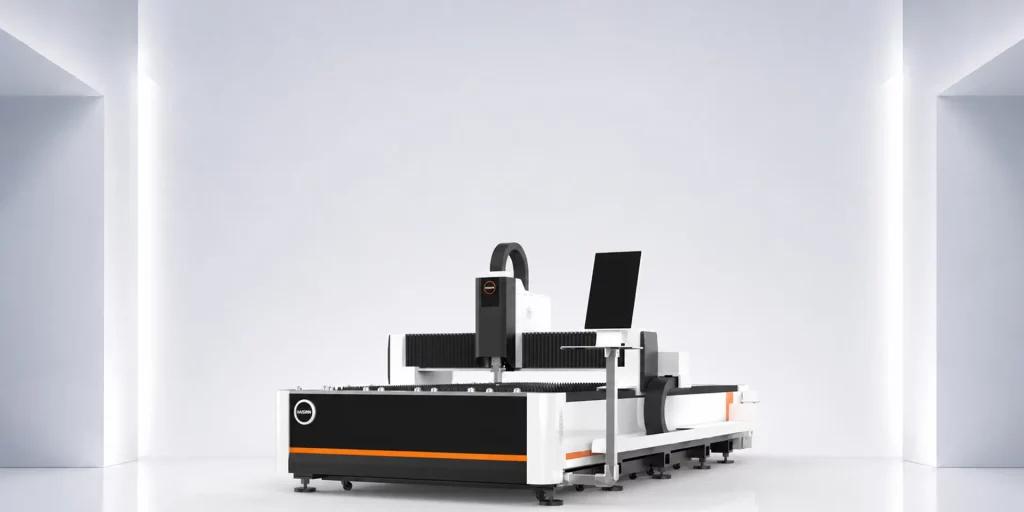
4. Yüksek eksen hızı ve ivmelenme
HS-A makineleri, 140 m/dk'ya varan maksimum hız ve 1,5G'ye varan ivme değerleriyle listelenmektedir. İvme değeri, hız değerinden daha fazla ilgiyi hak eder. Küçük delikler ve kısa konturlarla dolu bir yerleşimde kesme kafası, zamanının çoğunu sabit hızda ilerleyerek değil, dur-kalk yaparak geçirir.
5. Parçaya herhangi bir bağlama kuvveti uygulamayan temassız kesim
Kesim sırasında sac üzerine hiçbir baskı uygulanmaz; bu sayede ince malzeme zımba veya giyotin bıçağıyla deforme olmaz ve takım kenarından kaynaklanan çapak oluşmaz. Yine de ısı faktörü mevcuttur. İnce saclardaki dar iç köşeler ve birbirine yakın kesimler bölgesel olarak ısı birikmesine neden olabilir, bu nedenle kesim sırasının yine de planlanması gerekir.
6. Yaygın olarak kullanılan birden fazla metal için tek makine
HAISINN; karbon çeliği, paslanmaz çelik ve alüminyumu tipik HS-A malzemeleri olarak listeler. Farklı malzemeler içeren işlere teklif veren bir atölye, paslanmaz çeliği bir prosese, yumuşak çeliği başka bir prosese yönlendirmek yerine hepsini tek bir hücrede toplayabilir. Elde edilebilecek kalınlık ve kenar kalitesi malzemeye, lazer gücüne ve yardımcı gaza göre farklılık gösterir; bu nedenle kendi malzemeniz üzerinde yapılacak test kesimleri tek güvenilir referanstır.
7. Kalınlık dağılımınıza göre belirleyebileceğiniz güç
Tek bir seride HS-A konfigürasyonları 1,5 kW ile 40 kW arasında değişir. Çoğunlukla ince muhafazalar ve braketler kesen bir imalatçının, yapısal plakalar kesen bir imalatçıyla aynı kaynağa ihtiyacı yoktur. Nadiren karşılaşabileceğiniz en kalın parçaya göre değil de gerçek kalınlık dağılımına göre satın alma yapmak, kaynak maliyetini yapılan işle orantılı tutar.
8. Tam plaka ve uzun parça kapasitesi
The largest published HS-A working area is 12,200 × 2,500 mm. Long parts such as rails, trims and chassis members can be cut in one piece without splicing, and full sheets can be loaded without pre-shearing. Smaller beds in the series suit shops with limited floor space.
9. Çoğu zaman doğrudan sonraki prosese geçen kenarlar
İmalathanelerdeki yaygın termal alternatif olan plazma kesimle kıyaslandığında fiber lazer kesim, ince ila orta kalınlıktaki saclarda genellikle daha dar bir kesim aralığı ve daha küçük bir ısıdan etkilenen bölge oluşturur. Bu da genellikle kaynak, büküm veya toz boya öncesindeki taşlama adımını ortadan kaldırır ya da kısaltır. Bunun sizin atölyenizde geçerli olup olmayacağı, belirlediğiniz kalite sınıfına bağlıdır. ISO 9013:2017 (Değişiklik 1:2024), termal kesimleri diklik veya açısal tolerans ile yüzey pürüzlülüğüne göre sınıflandırır; dolayısıyla kabul kriterlerine “temiz kenar” yerine yazılması gereken standart budur.
10. Otomasyona giden net bir yol
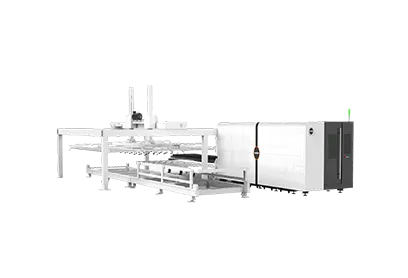
Programlar, yuvalar ve makine verileri en baştan dijital olduğundan, yükleme ve boşaltma işlemleri daha sonra eklenebilir. HAISINN ayrı konfigürasyonlar olarak yarı otomatik sac yükleme, konsol tipi vakumlu taşıma ve tam otomatik kesim hattı sunar. Belirtilen otomatik hat 1,5–6 kW aralığını ve 3.048 × 1.524 mm ile 6.050 × 1.524 mm çalışma alanlarını kapsar; bu nedenle her HS-A boyutu için doğrudan eklenebilen hazır bir eklenti değildir.
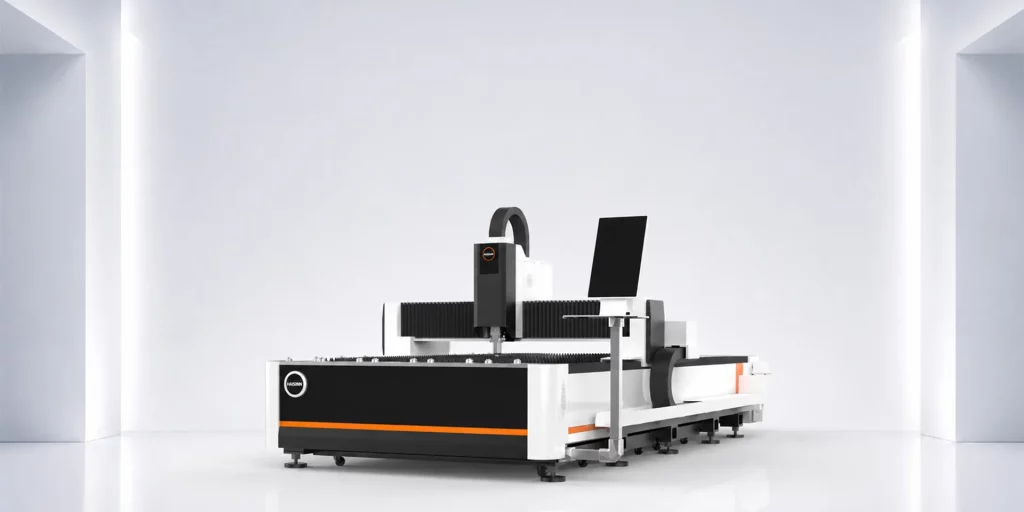
HS-A Serisi: Listenin Ardındaki Rakamlar
| Parametre |
Yayımlanan HS-A değeri |
İlişkili avantaj |
| Lazer gücü |
Konfigürasyona bağlı olarak 1,5–40 kW |
#6, #7 |
| Maksimum çalışma alanı |
12,200 × 2,500 mm |
#8 |
| Maksimum hız |
140 m/dak'ya kadar |
#4 |
| Maksimum ivme |
1,5G'ye kadar |
#4 |
| Konumlandırma hassasiyeti |
±0.05 mm/m |
#3 |
| Tipik malzemeler |
Karbon çeliği, paslanmaz çelik, alüminyum |
#6 |
| Tabla yapısı |
Tek tabla |
Kısıtlamaları görün |
Bunlar seri düzeyindeki aralıklardır. Her bir makinenin tek bir güç değeri ve tek bir tabla boyutu vardır; her ikisi de teklifte belirlenir.
Lazer vs. Plazma vs. Punch: Hangi Yöntem Nereye Uygun?
| Kriter |
Fiber lazer kesim |
Plazma kesim |
CNC punch |
| Her yeni geometri için gereken takımlar |
Yok |
Yok (yalnızca sarf malzemeleri) |
Zımba ve matris setleri |
| Kesim aralığı ve küçük detaylar |
Dar kesim aralığı, hassas detaylar ve küçük delikler mümkün |
Daha geniş kesim aralığı, küçük delik boyutunda kısıtlamalar |
Mevcut takım şekilleriyle sınırlı |
| Isı girdisi |
Bölgesel |
Daha geniş ısıdan etkilenen bölge |
Isı girdisi yok |
| Kesim sonrası tipik işlemler |
İnce ve orta kalınlıktaki saclarda çoğu zaman asgari düzeydedir |
Taşlama/çapak alma daha yaygın |
Çapak alma; takım izleri görülebilir |
| Şekillendirme özellikleri (panjurlar, ekstrüzyonlar) |
Mümkün değil |
Mümkün değil |
Şekillendirme takımlarıyla mümkün |
| Sermaye maliyeti seviyesi |
Daha yüksek; lazer gücüyle birlikte artar |
Daha düşük başlangıç maliyeti |
Tonaja ve takımlara göre değişir |
Zımbalama, lazere kıyasla gerçek bir avantajını korur: aynı kurulumda şekillendirme detayları oluşturabilir. Çok sayıda panjurlu veya kabartmalı panel üreten işletmeler genellikle her iki prosesi de kullanır.
Kararı Etkilemesi Gereken Sınırlamalar
- Tek tablalı sistem duruş süresi. HS-A, tek tablalı bir makinedir. Operatör parçaları boşaltırken ve bir sonraki sacı yüklerken lazer boşta bekler. İşleriniz çok sayıda kısa yerleşimden oluşuyorsa, HS-B Serisi gibi değiştirilebilir tablalı bir makine, daha yüksek maliyet ve kapladığı daha büyük alana rağmen bu bekleme süresinin çoğunu ortadan kaldırır.
- Assist gas is a running cost. Nitrogen or oxygen consumption depends on thickness and edge requirements, and high-power cutting of thicker stainless with nitrogen can make gas a significant line item. Get a gas consumption estimate for your actual part mix before comparing operating costs.
- Lazer güvenliği tasarıma dahil edilmelidir. ISO 11553-1:2020, lazer işleme makineleri için lazer güvenliği gereksinimlerini belirler; IEC 60825-1:2014 ise lazer ürün sınıflandırmasını ve koruyucu özellikleri kapsar. Tam kabini bulunmayan tek tablalı bir makine; muhafaza, erişim ve eğitimi kapsayan iş yeri kontrolleri gerektirir. HAISINN'in HS-C ve HS-I serileri, bu yolu tercih eden atölyeler için tam korumalı konfigürasyonlardır.
- Yansıtıcı metaller doğrulama gerektirir. Alüminyum, HS-A malzeme listesinde yer alır; ancak yansıtıcı alaşımlardaki kesim performansı varsayılmak yerine, teklif edilen güç seviyesinde yapılacak test kesimleriyle doğrulanmalıdır.
SSS
Küçük bir imalat atölyesi için lazer kesimin en büyük avantajı nedir?
Genellikle kalıp ve takım gerektirmemesi. Yeni parça numaraları için yalnızca programlama gerekir; bu da kısa serileri ve prototip çalışmalarını kârlı tutar.
Lazer kesim, plazma kesimden daha mı hassastır?
İnce ila orta kalınlıktaki saclarda fiber lazer kesim, genellikle daha dar bir kesim aralığı ve daha ince detaylar üretir. HS-A Serisi, ±0,05 mm/m konumlandırma hassasiyeti sunar; nihai parça toleransı yine de malzemeye ve ısıl etkilere bağlıdır.
Daha yüksek güçlü bir lazer her zaman daha iyi kesim yapar mı?
No. More power mainly extends thickness capacity and speed on thicker material. For mostly thin sheet, a lower-power source can deliver comparable results at a lower purchase cost.
Tek bir lazer kesim makinesi paslanmaz çelik ve alüminyumu işleyebilir mi?
HAISINN; karbon çeliği, paslanmaz çelik ve alüminyumu tipik HS-A malzemeleri olarak listeler. Kalınlık sınırları ve kenar kalitesi malzemeye, güce ve yardımcı gaza göre değişiklik gösterir; bu nedenle test kesimleriyle teyit ediniz.
Bir HS-A lazer kesim makinesinin maliyeti ne kadardır?
Fiyat teklifleri; lazer gücü, çalışma alanı, otomasyon, bileşenler, hedef pazar ve servis kapsamını içerecek şekilde konfigürasyona göre hazırlanır.
Tek platformlu bir lazer kesim makinesinin ana dezavantajı nedir?
Boşaltma ve yükleme sırasında lazer durur. Sac devir hızı yüksek atölyeler, bu duruş süresini azaltmak için genellikle değiştirilebilir tablalı bir tasarımı tercih eder.





 03 Kasım 2026