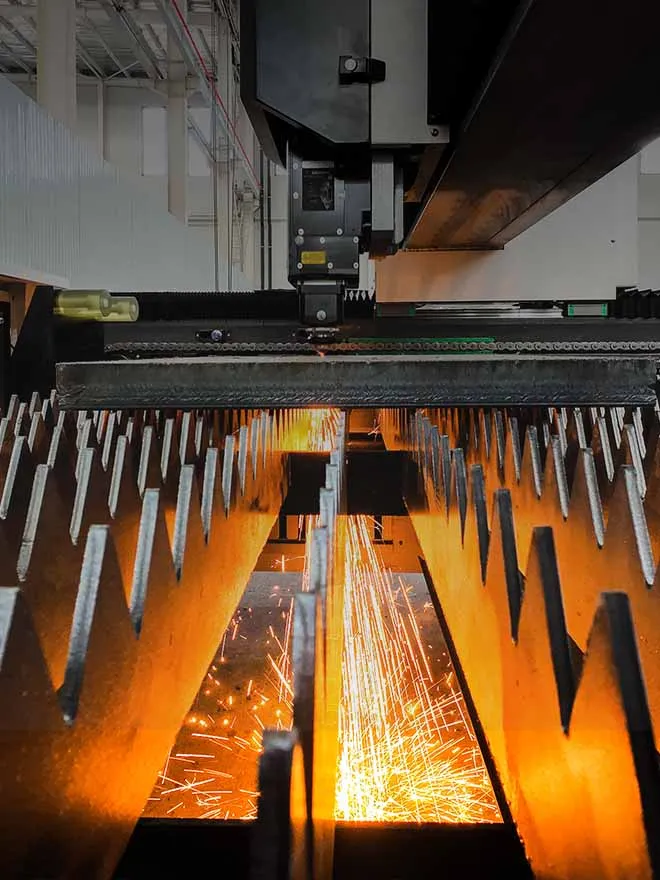
I principali vantaggi di taglio laser della lamiera I punti di forza di queste macchine sono i cambi di configurazione senza attrezzi, i tagli stretti che ottimizzano il nesting, la precisione di posizionamento ripetibile, le elevate velocità degli assi e la capacità di tagliare acciaio al carbonio, acciaio inossidabile e alluminio su un’unica macchina. Gli svantaggi sono il costo di investimento, il consumo di gas di assistenza e i requisiti di sicurezza relativi al laser.
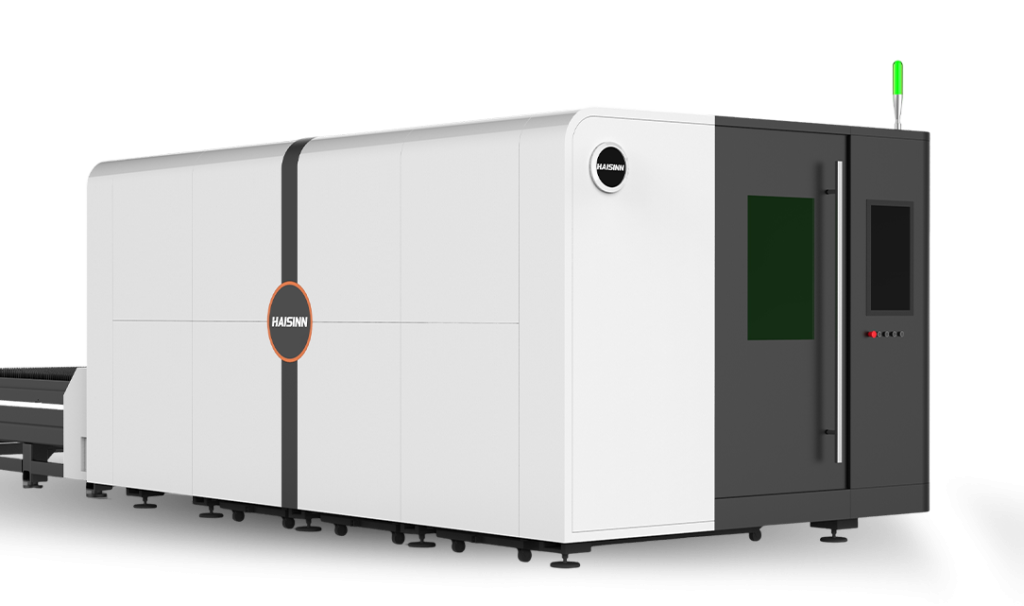
I 10 vantaggi, classificati in base alla frequenza con cui influenzano il flusso di lavoro di un’officina
1. Niente stampi, niente punzoni, niente magazzino utensili
Il laser taglia qualsiasi geometria descritta dal file CAD. La produzione di un nuovo pezzo comporta solo il tempo necessario alla programmazione, non la realizzazione di un nuovo utensile. Ciò rende il taglio laser particolarmente adatto alle officine che producono molti codici articolo in piccoli lotti, ambito in cui la punzonatura a torretta e la tranciatura con stampi comportano costi elevati per gli utensili e i tempi di cambio formato.
2. Un taglio più stretto consente un incastro più compatto
Il raggio asporta una sottile striscia di materiale, consentendo così di disporre i pezzi in modo più ravvicinato e di condividere le linee di taglio laddove il software lo consenta. Nel corso di un anno di utilizzo di fogli interi, la densità di nesting si riflette direttamente sul consumo di materiale.
3. Posizionamento ripetibile su tutta la superficie del foglio
La Serie HS-A indica una precisione di posizionamento di ±0,05 mm/m. In pratica, ciò significa che una serie di fori praticata vicino all’origine della lamiera e la stessa serie praticata all’estremità opposta del piano di lavoro dovrebbero trovarsi nelle stesse posizioni relative. Questo è importante per i pezzi che vengono assemblati con bulloni o che vengono sottoposti direttamente alla piegatura.
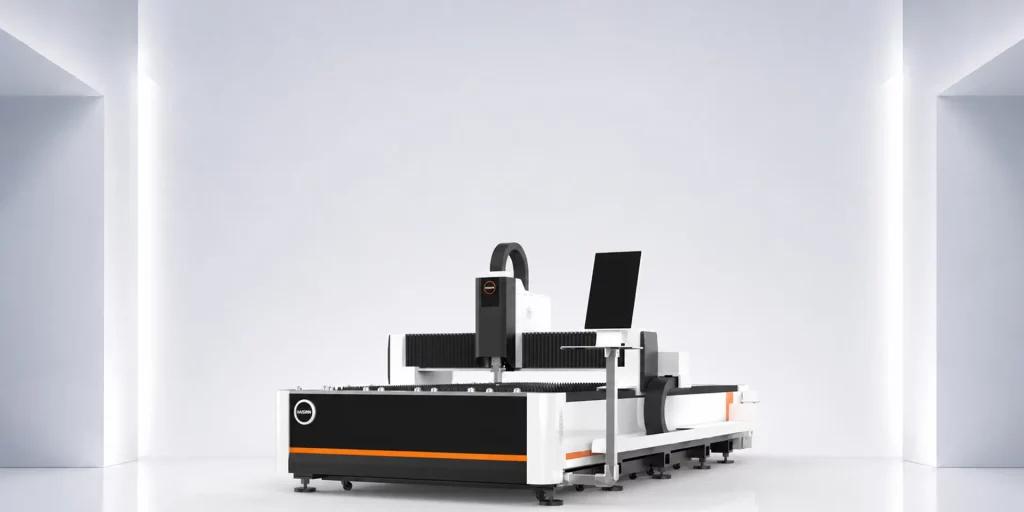
4. Elevata velocità e accelerazione dell'asse
Le macchine della serie HS-A sono pubblicizzate con una velocità massima di 140 m/min e un'accelerazione fino a 1,5 G. Il dato relativo all'accelerazione merita maggiore attenzione rispetto a quello relativo alla velocità. Su un nesto ricco di fori piccoli e contorni brevi, la testa trascorre la maggior parte del tempo in fase di avvio e arresto, non in marcia costante.
5. Taglio senza contatto e senza forza di serraggio sul pezzo
Durante il taglio nulla esercita pressione sulla lamiera, quindi il materiale sottile non viene deformato da un punzone o da una lama di taglio e non si formano bave causate dal bordo dell’utensile. Il calore rimane comunque un fattore da considerare. Gli angoli interni stretti e i tagli ravvicinati su lamiere sottili possono causare un accumulo locale di calore, pertanto è comunque necessario pianificare la sequenza dei tagli.
6. Un'unica macchina per diversi metalli comuni
HAISINN indica l'acciaio al carbonio, l'acciaio inossidabile e l'alluminio come materiali tipici per l'HS-A. Un'officina che riceve commesse con materiali misti può elaborarle in un'unica cella, invece di indirizzare l'acciaio inossidabile verso un processo e l'acciaio dolce verso un altro. Lo spessore ottenibile e la qualità dei bordi variano a seconda del materiale, della potenza del laser e del gas di assistenza; pertanto, i tagli di prova effettuati sul proprio materiale rappresentano l'unico riferimento affidabile.
7. Potenza regolabile in base alla composizione dello spessore
All’interno di una stessa serie, le configurazioni HS-A vanno da 1,5 kW a 40 kW. Un operatore che si occupa principalmente del taglio di involucri e staffe sottili non ha bisogno della stessa sorgente di chi taglia lamiere strutturali. Acquistare in base alla distribuzione effettiva degli spessori, piuttosto che in base al pezzo più spesso che si potrebbe occasionalmente incontrare, permette di mantenere il costo della sorgente proporzionale al lavoro da svolgere.
8. Capacità di lavorazione di fogli interi e pezzi lunghi
L’area di lavoro HS-A più ampia mai pubblicata è di 12.200 × 2.500 mm. È possibile tagliare in un unico pezzo elementi lunghi come binari, modanature e componenti del telaio senza giunzioni, nonché caricare lamiere intere senza necessità di pre-taglio. I banchi di dimensioni più ridotte della serie sono adatti alle officine con spazio a disposizione limitato.
9. Bordi che spesso passano direttamente alla fase successiva
Rispetto al taglio al plasma, l’alternativa termica più diffusa nelle officine di lavorazione, il taglio laser a fibra produce generalmente un taglio più stretto e una zona termicamente alterata più ridotta su lamiere di spessore da sottile a medio. Ciò spesso elimina o riduce la fase di smerigliatura prima della saldatura, della piegatura o della verniciatura a polvere. Che ciò avvenga nella vostra officina dipende dalla classe di qualità che specificate. La norma ISO 9013:2017 (Emendamento 1:2024) classifica i tagli termici in base alla tolleranza di perpendicolarità o angolarità e alla rugosità superficiale; pertanto, è questa la norma da inserire nei criteri di accettazione anziché il termine “bordo pulito”.”
10. Un percorso chiaro verso l'automazione
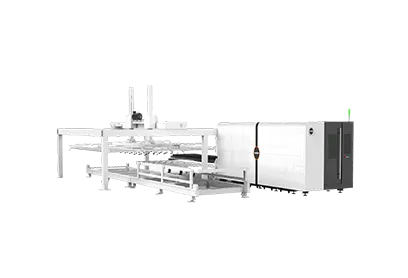
I programmi, i nidi e i dati delle macchine sono in formato digitale fin dall'inizio, quindi è possibile aggiungere in un secondo momento le operazioni di carico e scarico. HAISINN offre il caricamento semiautomatico delle lamiere, la movimentazione a sbalzo tramite vuoto e una linea di taglio completamente automatica come configurazioni separate. La linea automatica presentata copre potenze da 1,5 a 6 kW e aree di lavoro di 3.048 × 1.524 mm e 6.050 × 1.524 mm, pertanto non è un'estensione immediatamente integrabile per ogni formato HS-A.
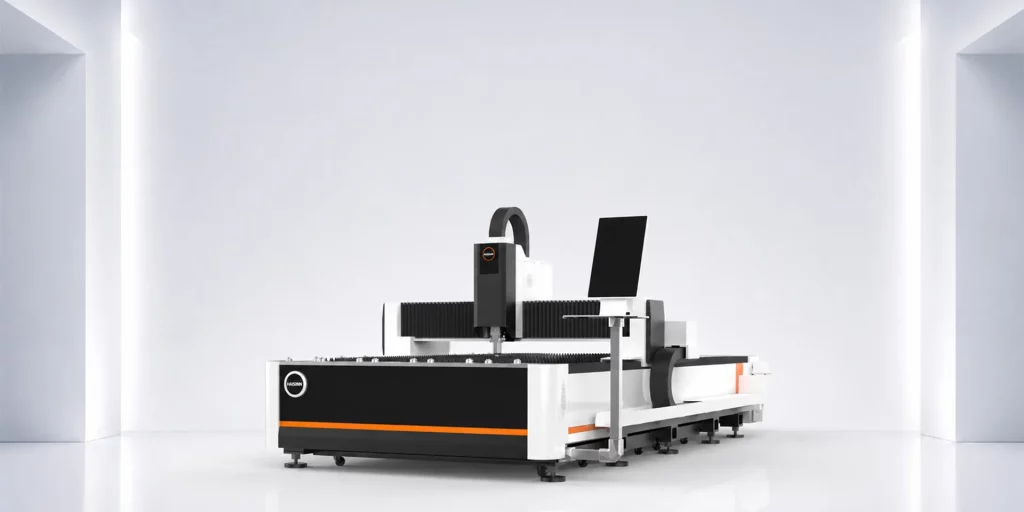
Serie HS-A: I numeri dietro la classifica
| Parametro |
Valore HS-A pubblicato |
Vantaggio correlato |
| Potenza del laser |
1,5–40 kW (a seconda della configurazione) |
#6, #7 |
| Area di lavoro massima |
12.200 × 2.500 mm |
#8 |
| Velocità massima |
Fino a 140 m/min |
#4 |
| Accelerazione massima |
Fino a 1,5 G |
#4 |
| Precisione di posizionamento |
±0.05 mm/m |
#3 |
| Materiali tipici |
Acciaio al carbonio, acciaio inossidabile, alluminio |
#6 |
| Struttura della tabella |
Piattaforma unica |
Vedi le limitazioni |
Si tratta di intervalli relativi alla serie. Ogni singola macchina ha una potenza nominale e una dimensione del piano di lavoro, entrambe specificate nel preventivo.
Laser, plasma e punzonatura: quando utilizzare ciascun metodo
| Dimensione |
Taglio laser a fibra |
Taglio al plasma |
Punzonatura CNC |
| Attrezzatura per la nuova geometria |
Nessuno |
Nessuno (solo materiali di consumo) |
Set di punzoni e matrici |
| Intaglio e dettagli di piccole dimensioni |
È possibile ottenere tagli con intaglio stretto, dettagli precisi e fori di piccole dimensioni |
Taglio più ampio, limiti alle dimensioni dei fori piccoli |
Limitato alle forme di utensili disponibili |
| Apporto termico |
Localizzato |
Zona termicamente alterata più estesa |
Nessun apporto termico |
| Lavori tipici successivi al taglio |
Spesso minimo su lamiere di spessore da sottile a medio |
Smerigliatura/sbavatura: operazioni più comuni |
Sbavatura; possibili segni lasciati dall'utensile |
| Elementi di formatura (feritoie, estrusioni) |
Non è possibile |
Non è possibile |
Possibile con gli strumenti per i moduli |
| Fascia di costo del capitale |
Maggiore; aumenta con la potenza del laser |
Costo di ingresso inferiore |
Varia in base al tonnellaggio e alle attrezzature |
La punzonatura presenta un vantaggio concreto rispetto al laser: consente di realizzare elementi decorativi con la stessa configurazione. Le aziende che producono molti pannelli a lamelle o goffrati spesso utilizzano entrambi i processi.
Fattori limitanti che dovrebbero influire sulla decisione
- Tempi di inattività su piattaforma singola. L’HS-A è una macchina a piattaforma singola. Mentre l’operatore scarica i pezzi e carica la lamiera successiva, il laser rimane inattivo. Se i vostri lavori consistono in numerosi nesting di piccole dimensioni, una macchina con tavola di scambio come la serie HS-B elimina gran parte di tale attesa, pur comportando costi e ingombro maggiori.
- Il gas ausiliario rappresenta un costo di esercizio. Il consumo di azoto o ossigeno dipende dallo spessore e dai requisiti relativi ai bordi; inoltre, il taglio ad alta potenza di acciaio inossidabile più spesso con azoto può rendere il gas una voce di spesa significativa. Richiedete una stima del consumo di gas per il vostro effettivo mix di pezzi prima di confrontare i costi operativi.
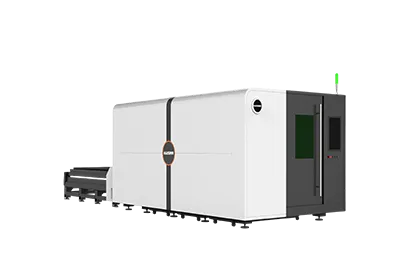
- La sicurezza laser deve essere integrata fin dalla progettazione. La norma ISO 11553-1:2020 stabilisce i requisiti di sicurezza laser per le macchine di lavorazione laser, mentre la norma IEC 60825-1:2014 riguarda la classificazione dei prodotti laser e le caratteristiche di protezione. Una macchina a piattaforma singola senza involucro completo richiede misure di controllo sul posto di lavoro che includano protezioni, controllo degli accessi e formazione. Le serie HS-C e HS-I di HAISINN sono configurazioni completamente chiuse, pensate per le officine che preferiscono questa soluzione.
- I metalli riflettenti richiedono una verifica. L'alluminio è presente nell'elenco dei materiali HS-A, ma le prestazioni di taglio sulle leghe riflettenti devono essere confermate tramite prove di taglio al livello di potenza indicato, anziché essere date per scontate.
Domande frequenti
Qual è il vantaggio principale del taglio laser per una piccola officina di lavorazione meccanica?
Di solito l'assenza di attrezzature. I nuovi codici articolo richiedono solo la programmazione, il che rende redditizie le piccole serie e la realizzazione di prototipi.
Il taglio laser è più preciso del taglio al plasma?
Su lamiere di spessore da sottile a medio, il taglio laser a fibra produce generalmente un taglio più stretto e dettagli più precisi. La serie HS-A garantisce una precisione di posizionamento di ±0,05 mm/m; la tolleranza finale del pezzo dipende comunque dal materiale e dagli effetti termici.
Un laser più potente taglia sempre meglio?
No. Una maggiore potenza consente principalmente di lavorare materiali più spessi e di aumentare la velocità di lavorazione. Nel caso di lamiere prevalentemente sottili, una fonte di alimentazione a potenza inferiore può garantire risultati simili a un costo di acquisto inferiore.
Una taglierina laser è in grado di lavorare sia l'acciaio inossidabile che l'alluminio?
HAISINN indica l'acciaio al carbonio, l'acciaio inossidabile e l'alluminio come materiali tipici per il sistema HS-A. I limiti di spessore e la qualità dei bordi variano a seconda del materiale, della potenza e del gas di supporto; si raccomanda quindi di verificare tali parametri effettuando dei tagli di prova.
Quanto costa una macchina per il taglio laser HS-A?
I preventivi vengono redatti in base alla configurazione, tenendo conto della potenza del laser, dell'area di lavoro, dell'automazione, dei componenti, del mercato di destinazione e dell'ambito dei servizi.
Qual è lo svantaggio principale di una taglierina laser a piattaforma singola?
Il laser si arresta durante le operazioni di scarico e carico. Le aziende con un elevato volume di lavorazione delle lamiere spesso optano per una configurazione con tavolo di scambio per ridurre tali tempi di inattività.





 3 novembre 2026