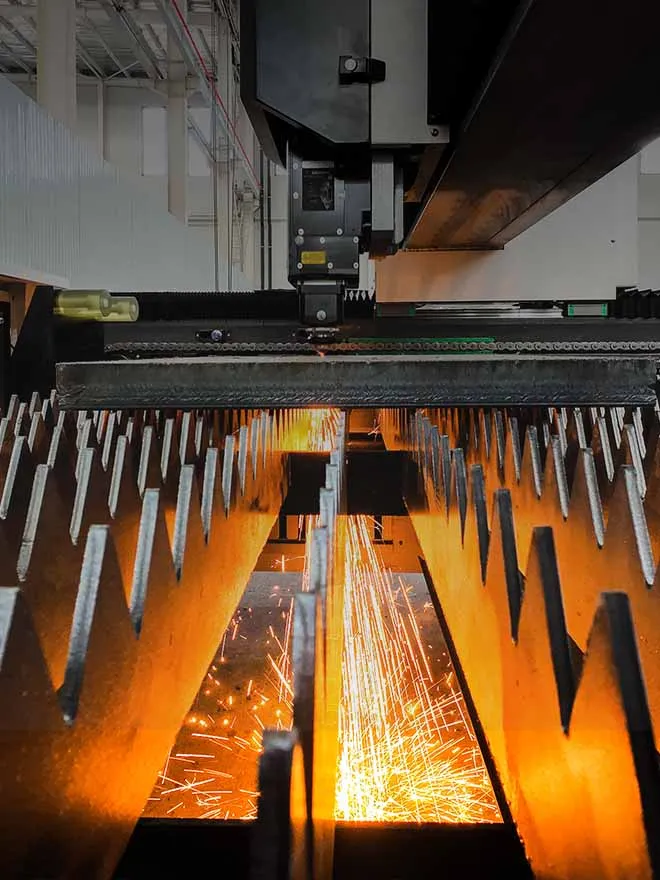
Die wichtigsten Vorteile von Laserschneiden von Blechen Zu den Vorteilen zählen werkzeuglose Umrüstungen, schmale Schnittspalten, die eine optimierte Verschachtelung ermöglichen, wiederholbare Positioniergenauigkeit, hohe Achsgeschwindigkeiten sowie die Möglichkeit, Kohlenstoffstahl, Edelstahl und Aluminium auf einer Maschine zu schneiden. Die Nachteile sind die Investitionskosten, der Verbrauch an Schutzgas und die Anforderungen an die Lasersicherheit.
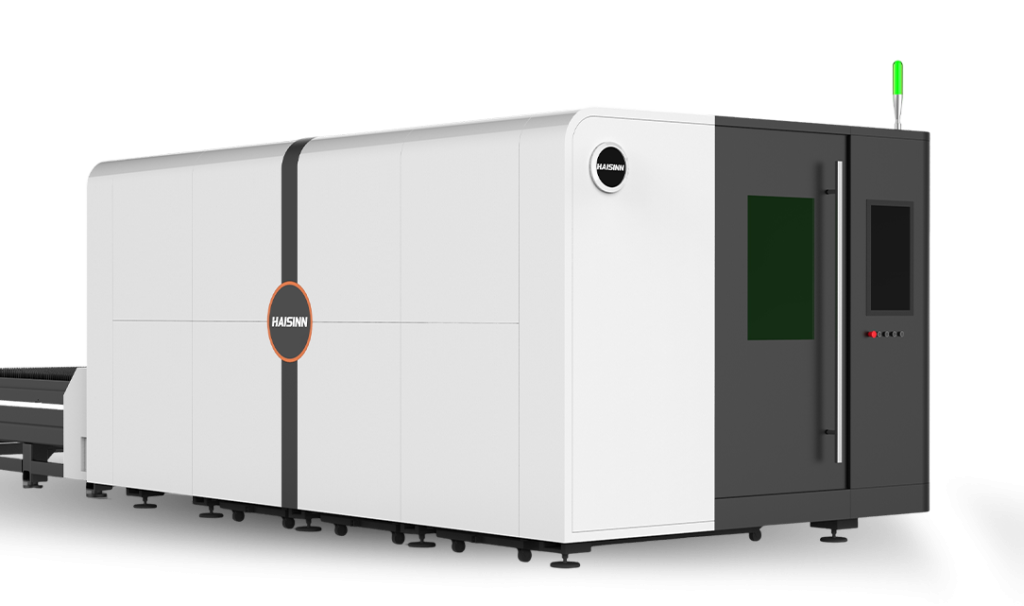
Die 10 Vorteile, geordnet nach dem Ausmaß, in dem sie den Arbeitsablauf eines Geschäfts verändern
1. Keine Stanzformen, keine Stempel, kein Werkzeugbestand
Ein Laser schneidet jede beliebige Geometrie, die in der CAD-Datei beschrieben ist. Ein neues Teil erfordert lediglich Programmieraufwand, kein neues Werkzeug. Daher eignet sich das Laserschneiden besonders für Lohnfertiger, die viele verschiedene Teilenummern in kleinen Losgrößen produzieren – ein Bereich, in dem das Revolverstanzen und das Stanzschneiden mit Matrizen aufgrund der Werkzeugkosten und der Umrüstzeiten unrentabel sind.
2. Ein schmaler Schnittspalt ermöglicht eine dichtere Anordnung
Der Strahl entfernt einen dünnen Materialstreifen, sodass Teile enger beieinander angeordnet werden können und sich Schnittlinien teilen, sofern die Software dies zulässt. Bei der Verwendung ganzer Bleche über ein Jahr hinweg macht sich die Verschachtelungsdichte direkt im Materialverbrauch bemerkbar.
3. Wiederholbare Positionierung über die gesamte Blattfläche hinweg
Die HS-A-Serie gibt eine Positioniergenauigkeit von ±0,05 mm/m an. In der Praxis bedeutet dies, dass ein in der Nähe des Blechursprungs geschnittenes Lochmuster und dasselbe Muster, das am anderen Ende des Tisches geschnitten wird, in denselben relativen Positionen liegen sollten. Das ist wichtig für Teile, die miteinander verschraubt werden oder direkt zum Biegen weitergeleitet werden.
4. Hohe Achsgeschwindigkeit und Beschleunigung
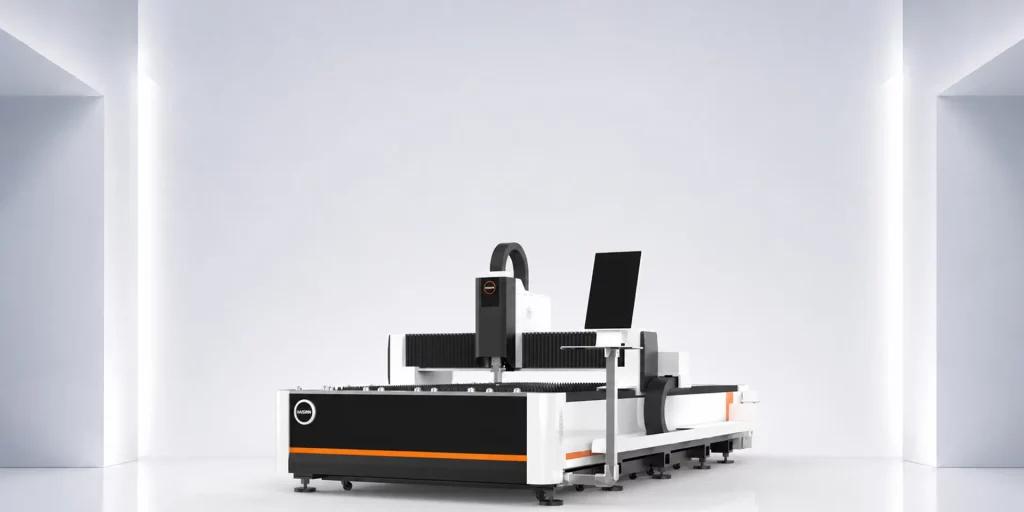
HS-A-Maschinen werden mit einer Höchstgeschwindigkeit von bis zu 140 m/min und einer Beschleunigung von bis zu 1,5 G angegeben. Der Beschleunigungswert verdient mehr Beachtung als der Geschwindigkeitswert. Bei einem Nest mit vielen kleinen Löchern und kurzen Konturen verbringt der Kopf den Großteil seiner Zeit mit Anfahren und Anhalten und nicht mit gleichmäßiger Fahrt.
5. Berührungsloses Schneiden ohne Klemmkraft auf das Werkstück
Während des Schneidvorgangs wird kein Druck auf das Blech ausgeübt, sodass dünnes Material nicht durch einen Stempel oder ein Schneidmesser verformt wird und keine Grate durch eine Werkzeugkante umgebogen werden. Dennoch entsteht Wärme. Enge Innenecken und eng beieinander liegende Schnitte in dünnem Blech können lokal zu Wärmeentwicklung führen, weshalb die Reihenfolge der Schnitte weiterhin sorgfältig geplant werden muss.
6. Eine Maschine für mehrere gängige Metalle
HAISINN führt Kohlenstoffstahl, Edelstahl und Aluminium als typische HS-A-Werkstoffe auf. Ein Betrieb, der Angebote für Aufträge mit verschiedenen Werkstoffen erstellt, kann diese in einer einzigen Zelle bearbeiten, anstatt Edelstahl einem Verfahren und Baustahl einem anderen zuzuordnen. Die erreichbare Dicke und Kantenqualität variieren je nach Werkstoff, Laserleistung und Schutzgas, sodass Testschnitte mit Ihrem eigenen Material die einzige verlässliche Referenz darstellen.
7. Leistung, die Sie an Ihre Materialdicke anpassen können
Innerhalb einer Baureihe reichen die HS-A-Konfigurationen von 1,5 kW bis 40 kW. Ein Metallbauer, der hauptsächlich dünne Gehäuse und Halterungen schneidet, benötigt nicht dieselbe Schneidquelle wie einer, der Strukturbleche schneidet. Wenn man sich beim Kauf an der tatsächlichen Dickenverteilung orientiert und nicht an dem dicksten Teil, das gelegentlich vorkommen kann, bleiben die Kosten für die Schneidquelle im Verhältnis zum Arbeitsaufwand.
8. Kapazität für ganze Bleche und lange Teile
Der größte veröffentlichte Arbeitsbereich der HS-A-Serie beträgt 12.200 × 2.500 mm. Lange Teile wie Schienen, Zierleisten und Fahrgestellteile können in einem Stück ohne Versatz geschnitten werden, und ganze Bleche können ohne Vorschneiden eingelegt werden. Kleinere Maschinen dieser Serie eignen sich für Werkstätten mit begrenzter Stellfläche.
9. Kanten, die oft direkt in den nächsten Prozess übergehen
Im Vergleich zum Plasmaschneiden, der gängigen thermischen Alternative in Fertigungsbetrieben, erzeugt das Faserlaserschneiden bei dünnen bis mittelstarken Blechen in der Regel eine schmalere Schnittfuge und eine kleinere Wärmeeinflusszone. Dadurch entfällt oder verkürzt sich häufig der Schleifschritt vor dem Schweißen, Biegen oder Pulverbeschichten. Ob dies in Ihrem Betrieb der Fall ist, hängt von der von Ihnen festgelegten Qualitätsklasse ab. ISO 9013:2017 (Änderung 1:2024) klassifiziert thermische Schnitte nach der Toleranz für Rechtwinkligkeit oder Winkelabweichung sowie nach der Oberflächenrauheit; daher sollte diese Norm in die Abnahmekriterien aufgenommen werden und nicht der Begriff “saubere Kante”.”
10. Ein klarer Weg zur Automatisierung
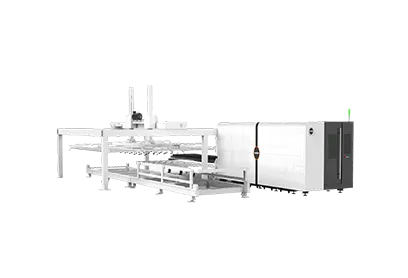
Programme, Schachtelpläne und Maschinendaten liegen von Anfang an in digitaler Form vor, sodass das Be- und Entladen später hinzugefügt werden kann. HAISINN bietet eine halbautomatische Blechbeschickung, eine Vakuum-Auslegerhandhabung und eine vollautomatische Schneidelinie als separate Konfigurationen an. Die vorgestellte automatische Anlage deckt einen Leistungsbereich von 1,5–6 kW sowie Arbeitsbereiche von 3.048 × 1.524 mm und 6.050 × 1.524 mm ab, sodass sie nicht für jede HS-A-Größe als einfache Erweiterung geeignet ist.
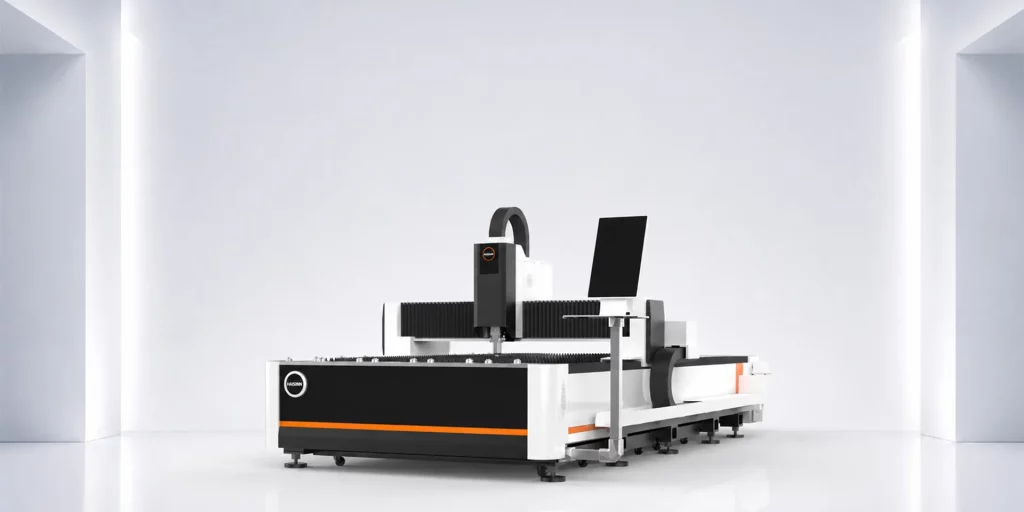
HS-A-Serie: Die Zahlen hinter der Liste
| Parameter |
Veröffentlichter HS-A-Wert |
Verbundvorteil |
| Laserleistung |
1,5–40 kW (je nach Konfiguration) |
#6, #7 |
| Maximale Arbeitsfläche |
12.200 × 2.500 mm |
#8 |
| Höchstgeschwindigkeit |
Bis zu 140 m/min |
#4 |
| Maximale Beschleunigung |
Bis zu 1,5 G |
#4 |
| Positioniergenauigkeit |
±0,05 mm/m |
#3 |
| Typische Werkstoffe |
Baustahl, Edelstahl, Aluminium |
#6 |
| Tabellenstruktur |
Einheitliche Plattform |
Siehe Einschränkungen |
Dies sind Werte auf Serienebene. Jede einzelne Maschine verfügt über eine Nennleistung und eine Tischgröße, die beide im Angebot festgelegt sind.
Laser, Plasma oder Stanzen: Wo sich die einzelnen Verfahren eignen
| Dimension |
Faserlaserschneiden |
Plasmaschneiden |
CNC-Stanzen |
| Werkzeuge für neue Geometrien |
Keine |
Keine (nur Verbrauchsmaterialien) |
Stanz- und Prägewerkzeuge |
| Schnittfuge und kleine Details |
Schmaler Schnittspalt, feine Details und kleine Löcher möglich |
Breitere Schnittfuge, Einschränkungen bei der Größe kleiner Löcher |
Beschränkt auf verfügbare Werkzeugformen |
| Wärmezufuhr |
Lokalisiert |
Größere Wärmeeinflusszone |
Keine Wärmezufuhr |
| Typische Nachbearbeitung |
Häufig minimal bei dünnen bis mittelstarken Blechen |
Schleifen/Entgraten – häufiger |
Entgraten; Werkzeugspuren möglich |
| Formgebende Elemente (Lamellen, Extrusionen) |
Nicht möglich |
Nicht möglich |
Mit Formular-Tools möglich |
| Kapitalkostenspalte |
Höher; steigt mit der Laserleistung |
Geringere Einstiegskosten |
Hängt von der Tonnage und der Werkzeugausstattung ab |
Das Stanzen hat gegenüber dem Laserschneiden einen entscheidenden Vorteil: Es ermöglicht die Herstellung von Strukturen in derselben Aufspannung. Betriebe, die viele Lamellen- oder Prägeplatten herstellen, setzen häufig beide Verfahren ein.
Einschränkungen, die bei der Entscheidung berücksichtigt werden sollten
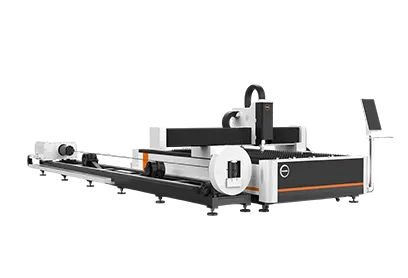
- Ausfallzeiten bei Maschinen mit einer einzigen Plattform. Die HS-A ist eine Maschine mit einer einzigen Plattform. Während der Bediener Teile entnimmt und das nächste Blech einlegt, steht der Laser still. Wenn Ihre Aufträge aus vielen kleinen Schachteln bestehen, lässt sich diese Wartezeit durch eine Maschine mit Wechseltisch, wie beispielsweise die HS-B-Serie, weitgehend vermeiden – allerdings zu höheren Kosten und bei größerem Platzbedarf.
- Das Hilfsgas stellt einen Betriebskostenposten dar. Der Stickstoff- oder Sauerstoffverbrauch hängt von der Materialstärke und den Anforderungen an die Kantenqualität ab, und beim Hochleistungsschneiden von dickeren Edelstahlblechen mit Stickstoff können die Gaskosten zu einem erheblichen Kostenfaktor werden. Holen Sie sich eine Schätzung des Gasverbrauchs für Ihren tatsächlichen Teilesortiment, bevor Sie die Betriebskosten vergleichen.
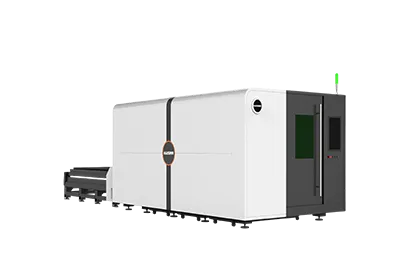
- Lasersicherheit muss bereits bei der Konstruktion berücksichtigt werden. Die Norm ISO 11553-1:2020 legt Lasersicherheitsanforderungen für Laserbearbeitungsmaschinen fest, während die Norm IEC 60825-1:2014 die Klassifizierung von Laserprodukten und Schutzvorrichtungen regelt. Eine Maschine mit einer einzigen Plattform ohne vollständige Einhausung erfordert Maßnahmen am Arbeitsplatz, die Absperrungen, Zugangskontrollen und Schulungen umfassen. Die Serien HS-C und HS-I von HAISINN sind vollständig eingehauste Konfigurationen für Betriebe, die diese Lösung bevorzugen.
- Reflektierende Metalle müssen überprüft werden. Aluminium ist zwar in der HS-A-Materialliste aufgeführt, doch sollte die Schneidleistung bei reflektierenden Legierungen nicht einfach angenommen, sondern durch Testschnitte bei der angegebenen Leistung überprüft werden.
FAQ
Was ist der größte Vorteil des Laserschneidens für einen kleinen Fertigungsbetrieb?
In der Regel das Fehlen von Werkzeugen. Neue Teilenummern müssen lediglich programmiert werden, wodurch auch Kleinserien und Prototypenentwicklung rentabel bleiben.
Ist das Laserschneiden präziser als das Plasmaschneiden?
Beim Schneiden von dünnen bis mittelstarken Blechen mit dem Faserlaser entstehen in der Regel eine schmalere Schnittfuge und feinere Details. Die HS-A-Serie weist eine Positioniergenauigkeit von ±0,05 mm/m auf; die endgültige Bauteil-Toleranz hängt jedoch weiterhin vom Material und von thermischen Einflüssen ab.
Schneidet ein Laser mit höherer Leistung immer besser?
Nein. Eine höhere Leistung erhöht vor allem die Bearbeitungsdicke und die Geschwindigkeit bei dickeren Materialien. Bei überwiegend dünnen Blechen kann eine Stromquelle mit geringerer Leistung vergleichbare Ergebnisse zu geringeren Anschaffungskosten liefern.
Kann ein Laserschneider sowohl Edelstahl als auch Aluminium bearbeiten?
HAISINN führt Kohlenstoffstahl, Edelstahl und Aluminium als typische HS-A-Werkstoffe auf. Die Grenzwerte für die Materialstärke und die Kantenqualität variieren je nach Werkstoff, Leistung und Zusatzgas; daher sollten Sie dies durch Probeschnitte überprüfen.
Wie viel kostet eine HS-A-Laserschneidmaschine?
Die Angebote werden je nach Konfiguration erstellt und umfassen die Laserleistung, den Arbeitsbereich, die Automatisierung, die Komponenten, den Zielmarkt und den Leistungsumfang.
Was ist der größte Nachteil eines Laser-Schneiders mit einer einzigen Plattform?
Der Laser wird während des Entladens und Beladens angehalten. Betriebe mit hohem Blechdurchsatz entscheiden sich häufig für eine Konstruktion mit Wechseltisch, um diese Stillstandzeiten zu reduzieren.





 3. November 2026