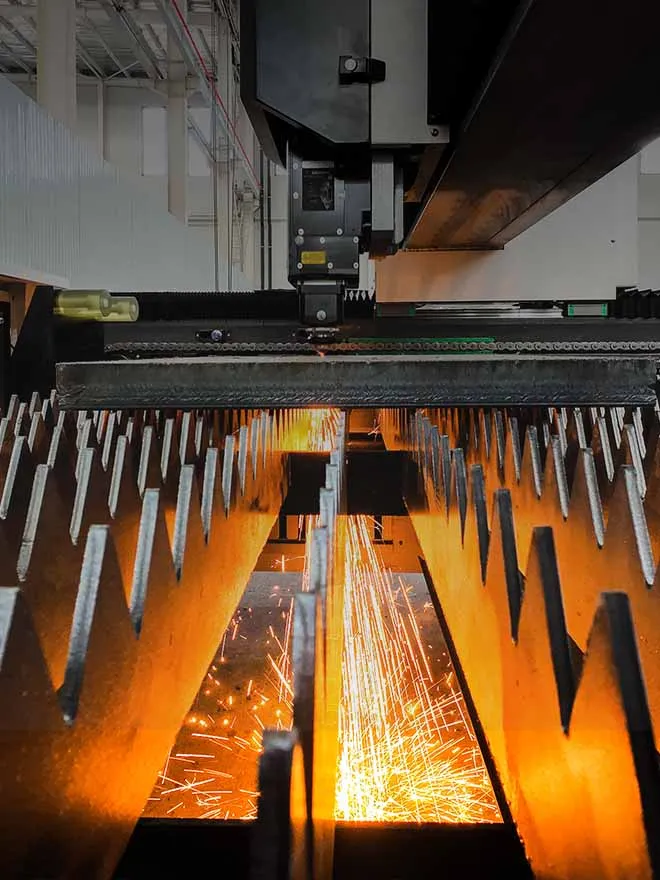
Основные преимущества лазерная резка листового металла К преимуществам для производителей относятся переналадка без использования инструментов, узкие пропилы, позволяющие оптимизировать раскладку, стабильная точность позиционирования, высокие скорости перемещения осей и возможность резки углеродистой стали, нержавеющей стали и алюминия на одном станке. К недостаткам относятся капитальные затраты, расход вспомогательного газа и требования к безопасности при работе с лазером.
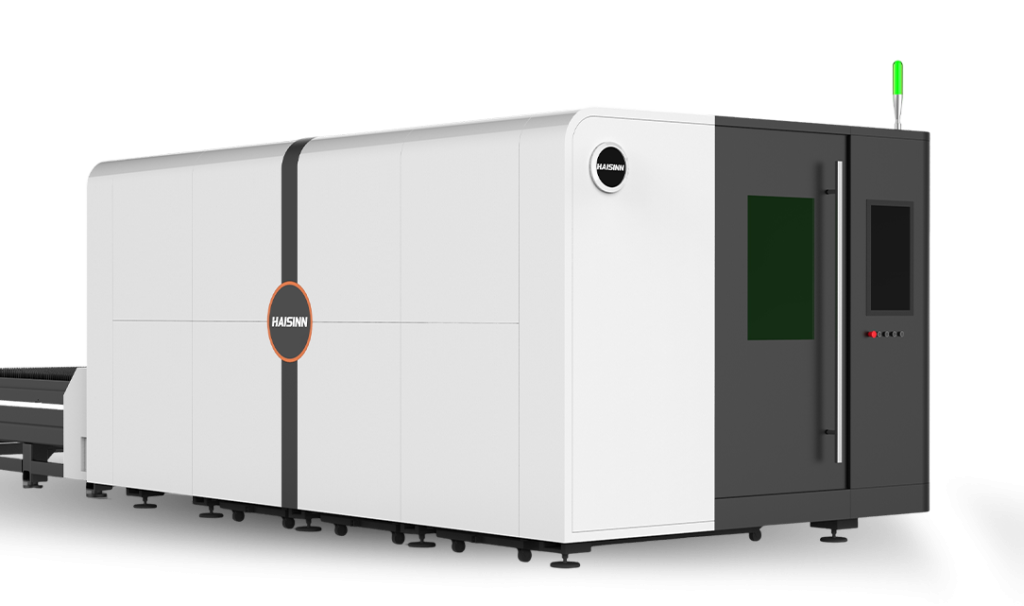
10 преимуществ, ранжированных по тому, насколько часто они влияют на рабочий процесс магазина
1. Никаких штампов, никаких пуансонов, никаких запасов инструментов
Лазер вырезает любую геометрию, заданную в файле CAD. Стоимость изготовления новой детали зависит от времени, затраченного на программирование, а не от необходимости изготовления нового инструмента. Благодаря этому лазерная резка идеально подходит для производственных предприятий, выпускающих большое количество различных деталей небольшими партиями, в то время как резьба на револьверных прессах и штамповка с использованием матриц приводят к убыткам из-за затрат на инструмент и переналадку.
2. Узкий пропил позволяет более плотно размещать заготовки
Луч удаляет тонкую полоску материала, благодаря чему детали можно размещать более плотно и совмещать линии реза там, где это допускает программное обеспечение. В течение года, при использовании целых листов, плотность размещения деталей напрямую сказывается на расходе материала.
3. Повторяемое позиционирование по всей площади листа
Оборудование Серия HS-A указывает точность позиционирования ±0,05 мм/м. На практике это означает, что серия отверстий, вырезанная вблизи начала координат листа, и такая же серия, вырезанная на дальнем конце стола, должны располагаться в одинаковых относительных положениях. Это важно для деталей, которые соединяются болтами или сразу отправляются на гибку.
4. Высокая скорость и ускорение оси
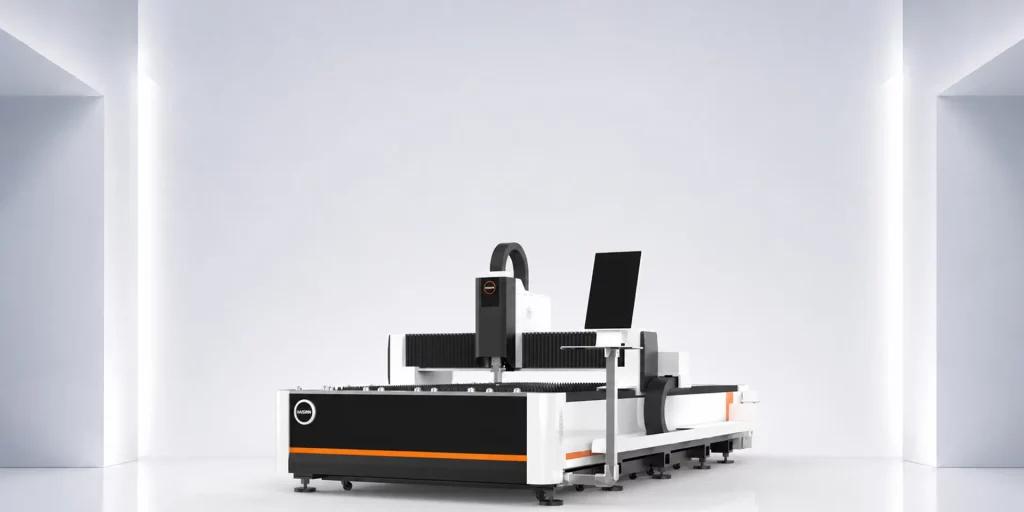
Станки серии HS-A имеют заявленные характеристики: максимальная скорость до 140 м/мин и ускорение до 1,5 G. Показатель ускорения заслуживает большего внимания, чем показатель скорости. При обработке заготовки с множеством мелких отверстий и коротких контуров головка большую часть времени тратит на запуск и остановку, а не на работу в режиме постоянной скорости.
5. Бесконтактная резка без приложения зажимного усилия к детали
Во время резки на лист не оказывается никакого давления, поэтому тонкий материал не деформируется под действием пуансона или режущего лезвия, а на кромке инструмента не образуются заусенцы. Однако тепловое воздействие все же имеет место. В узких внутренних углах и при резах, расположенных на небольшом расстоянии друг от друга на тонком листе, может происходить локальное накопление тепла, поэтому по-прежнему необходимо тщательно планировать последовательность резки.
6. Один станок для обработки нескольких распространенных металлов
Компания HAISINN указывает углеродистую сталь, нержавеющую сталь и алюминий в качестве типичных материалов для HS-A. Предприятие, составляющее сметы на работы с использованием различных материалов, может обрабатывать их в одной ячейке, вместо того чтобы направлять нержавеющую сталь на один технологический процесс, а мягкую сталь — на другой. Достижимая толщина и качество кромок зависят от материала, мощности лазера и вспомогательного газа, поэтому единственным надежным ориентиром являются пробные пропилы на вашем собственном материале.
7. Мощность, которую можно подобрать в зависимости от состава смеси по толщине
В рамках одной серии мощность установок HS-A варьируется от 1,5 кВт до 40 кВт. Производителю, в основном занимающемуся резкой тонких корпусов и кронштейнов, не требуется такой же источник, как тому, кто режет конструкционные листы. Приобретение оборудования с учетом фактического распределения толщины, а не самой толстой детали, с которой вам может иногда приходиться сталкиваться, позволяет сохранить соотношение между стоимостью источника и объемом работ.
8. Возможность обработки листов полного размера и длинных деталей
Наибольшая из опубликованных рабочая зона станка HS-A составляет 12 200 × 2 500 мм. Длинные детали, такие как рельсы, накладки и элементы шасси, можно резать целиком, без стыков, а цельные листы можно загружать без предварительной резки. Станки этой серии с меньшими рабочими столами подходят для цехов с ограниченной площадью.
9. Края, которые часто сразу поступают на следующий этап обработки
По сравнению с плазменной резкой, которая является распространенным методом термической обработки на производственных предприятиях, волоконно-лазерная резка, как правило, обеспечивает более узкий пропил и меньшую зону термического влияния при обработке тонких и средних листов. Это часто позволяет исключить или сократить этап шлифования перед сваркой, гибкой или нанесением порошкового покрытия. Возможность этого на вашем предприятии зависит от указанного вами класса качества. Стандарт ISO 9013:2017 (Поправка 1:2024) классифицирует термические разрезы по допускам на перпендикулярность или угловое отклонение, а также по шероховатости поверхности, поэтому именно этот стандарт следует указывать в критериях приемки, а не термин “чистый край”.”
10. Четкий путь к автоматизации
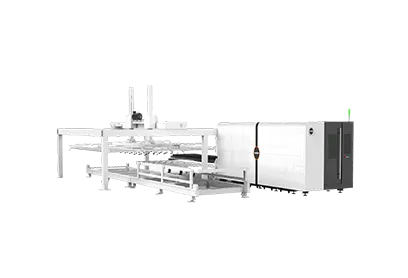
Программы, гнезда и данные об оборудовании изначально представлены в цифровом виде, поэтому функции загрузки и разгрузки можно добавить позже. HAISINN предлагает полуавтоматическую загрузку листов, консольную вакуумную систему перемещения и полностью автоматическую линию резки в качестве отдельных конфигураций. Представленная автоматическая линия охватывает диапазон мощности 1,5–6 кВт и рабочие зоны размером 3 048 × 1 524 мм и 6 050 × 1 524 мм, поэтому она не является готовым дополнением для всех размеров HS-A.
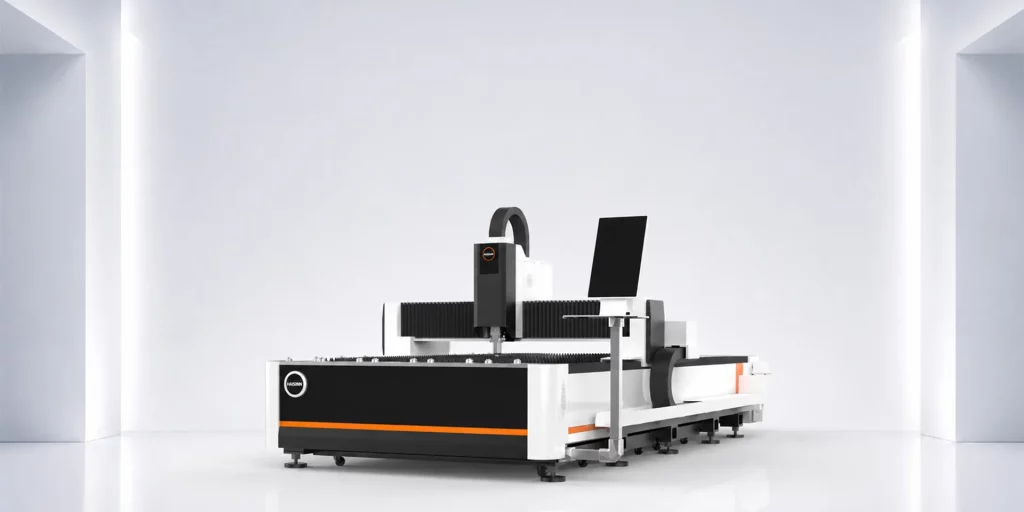
Серия HS-A: Цифры, стоящие за списком
| Параметр |
Опубликованное значение HS-A |
Связанное преимущество |
| Мощность лазера |
1,5–40 кВт (в зависимости от конфигурации) |
#6, #7 |
| Максимальная рабочая площадь |
12,200 × 2,500 mm |
#8 |
| Максимальная скорость |
До 140 м/мин |
#4 |
| Максимальное ускорение |
До 1,5 g |
#4 |
| Точность позиционирования |
±0.05 mm/m |
#3 |
| Типичные материалы |
Углеродистая сталь, нержавеющая сталь, алюминий |
#6 |
| Структура таблицы |
Единая платформа |
См. ограничения |
Это диапазоны, характерные для всей серии. Каждая отдельная машина имеет одну номинальную мощность и один размер стола, и оба эти параметра указываются в коммерческом предложении.
Лазерная резка, плазменная резка и штамповка: где применить каждый из этих методов
| Размер |
Резка волоконным лазером |
Плазменная резка |
Штамповка с ЧПУ |
| Инструментарий для новой геометрии |
Нет |
Нет (только расходные материалы) |
Комплекты пуансонов и матриц |
| Пропил и мелкие детали |
Возможны узкий пропил, тонкая обработка и прорезание мелких отверстий |
Более широкий пропил, ограничения на размер мелких отверстий |
Ограничено имеющимися формами инструментов |
| Теплопоступление |
Локализованный |
Более обширная зона термического воздействия |
Отсутствие теплового воздействия |
| Типичные работы после резки |
Часто минимальный на тонком и средней толщины листе |
Шлифование/удаление заусенцев — более распространенные операции |
Удаление заусенцев; возможны следы от инструмента |
| Формовочные элементы (жалюзи, профили) |
Невозможно |
Невозможно |
Возможно с помощью инструментов для работы с формами |
| Уровень капитальных затрат |
Выше; увеличивается с ростом мощности лазера |
Более низкие первоначальные затраты |
Зависит от тоннажа и комплекта инструментов |
Штамповка сохраняет одно реальное преимущество перед лазерной обработкой: она позволяет формировать детали в рамках одной и той же настройки оборудования. Предприятия, изготавливающие большое количество панелей с жалюзийными элементами или тиснением, часто используют оба этих процесса.
Ограничения, которые должны повлиять на принятие решения
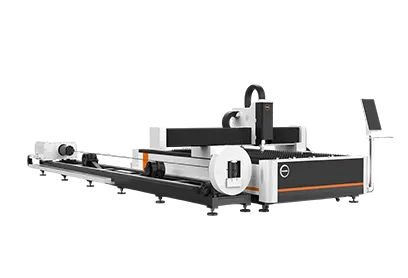
- Время простоя одной платформы. Модель HS-A представляет собой станок с одной платформой. Пока оператор разгружает детали и загружает следующий лист, лазер находится в режиме простоя. Если ваши заказы состоят из множества небольших раскроев, станок с сменным столом, например серии HS-B, позволит практически полностью устранить это время ожидания, хотя и потребует более высоких затрат и большей занимаемой площади.
- Газ, используемый в качестве вспомогательного, является статьёй эксплуатационных расходов. Расход азота или кислорода зависит от толщины материала и требований к качеству кромок, а высокомощная резка более толстой нержавеющей стали с использованием азота может сделать расходы на газ значительной статьёй затрат. Перед сравнением эксплуатационных расходов получите оценку расхода газа для вашего фактического ассортимента деталей.
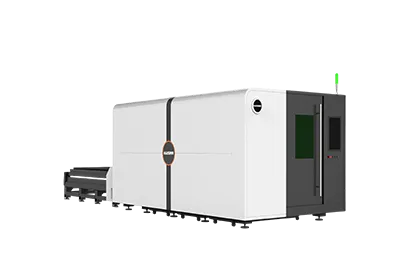
- Безопасность при работе с лазерами должна быть заложена на этапе проектирования. Стандарт ISO 11553-1:2020 устанавливает требования к лазерной безопасности для станков лазерной обработки, а стандарт IEC 60825-1:2014 регулирует классификацию лазерных изделий и средства защиты. Одноплатформенное оборудование без полного кожуха требует мер контроля на рабочем месте, включающих ограждение, ограничение доступа и обучение персонала. Серии HS-C и HS-I компании HAISINN представляют собой полностью закрытые конфигурации для предприятий, предпочитающих такой подход.
- Отражающие металлы требуют проверки. Алюминий входит в список материалов HS-A, однако режущие характеристики при обработке отражающих сплавов следует подтверждать путем пробной резки на указанном уровне мощности, а не исходить из предположений.
Часто задаваемые вопросы
В чём заключается главное преимущество лазерной резки для небольшого производственного цеха?
Как правило, это отсутствие инструментального оснащения. Для новых артикулов требуется лишь программирование, что позволяет сохранить рентабельность мелкосерийного производства и разработки прототипов.
Является ли лазерная резка более точной, чем плазменная?
При резке тонкого и средней толщины листа с помощью волоконного лазера, как правило, получается более узкий пропил и более тонкие детали. Серия HS-A обеспечивает точность позиционирования ±0,05 мм/м; окончательный допуск детали по-прежнему зависит от материала и тепловых эффектов.
Всегда ли лазер с большей мощностью режет лучше?
Нет. Увеличение мощности в основном позволяет обрабатывать более толстый материал и повысить скорость резки. При работе преимущественно с тонким листовым материалом источник питания меньшей мощности может обеспечить сопоставимые результаты при меньших затратах на приобретение.
Может ли один лазерный резак обрабатывать нержавеющую сталь и алюминий?
Компания HAISINN указывает углеродистую сталь, нержавеющую сталь и алюминий в качестве типичных материалов для системы HS-A. Пределы толщины и качество кромок зависят от материала, мощности и вида вспомогательного газа, поэтому необходимо проверить их с помощью пробных пропилов.
Сколько стоит лазерный резак HS-A?
Коммерческие предложения составляются с учетом конкретной конфигурации и включают такие параметры, как мощность лазера, рабочая зона, степень автоматизации, компоненты, целевой рынок и объем обслуживания.
В чём заключается главный недостаток лазерного резака на одной платформе?
Во время разгрузки и загрузки лазер останавливается. Предприятия с высокой производительностью по обработке листов часто выбирают конструкцию со сменным столом, чтобы сократить время простоя.





 3 ноября 2026 года