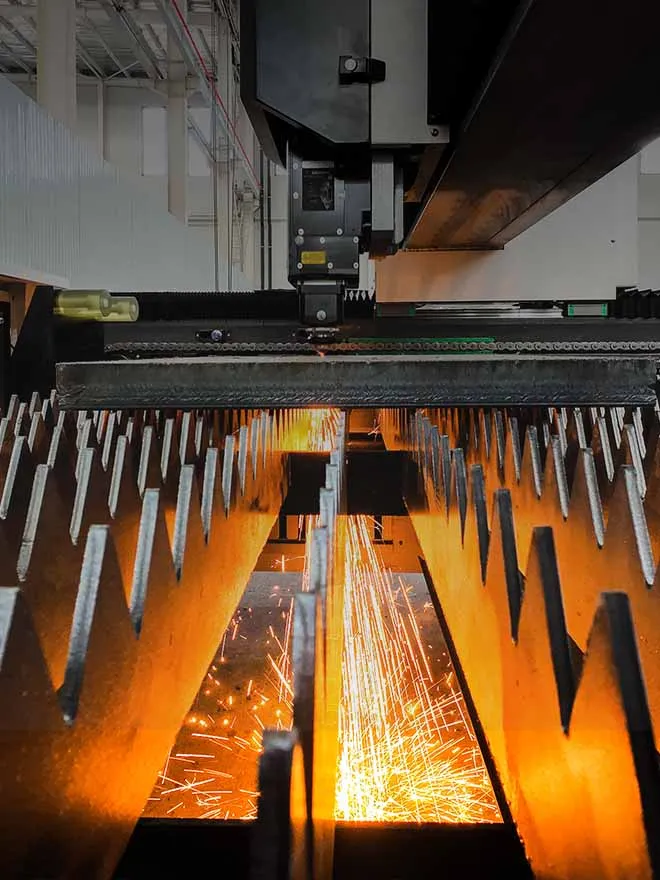
Las principales ventajas de corte por láser de chapa metálica Las ventajas de estas máquinas son los cambios de configuración sin herramientas, los cortes estrechos que permiten un mejor aprovechamiento del espacio, la precisión de posicionamiento repetible, las altas velocidades de los ejes y la capacidad de cortar acero al carbono, acero inoxidable y aluminio en una sola máquina. Las desventajas son el coste de inversión, el consumo de gas auxiliar y los requisitos de seguridad del láser.
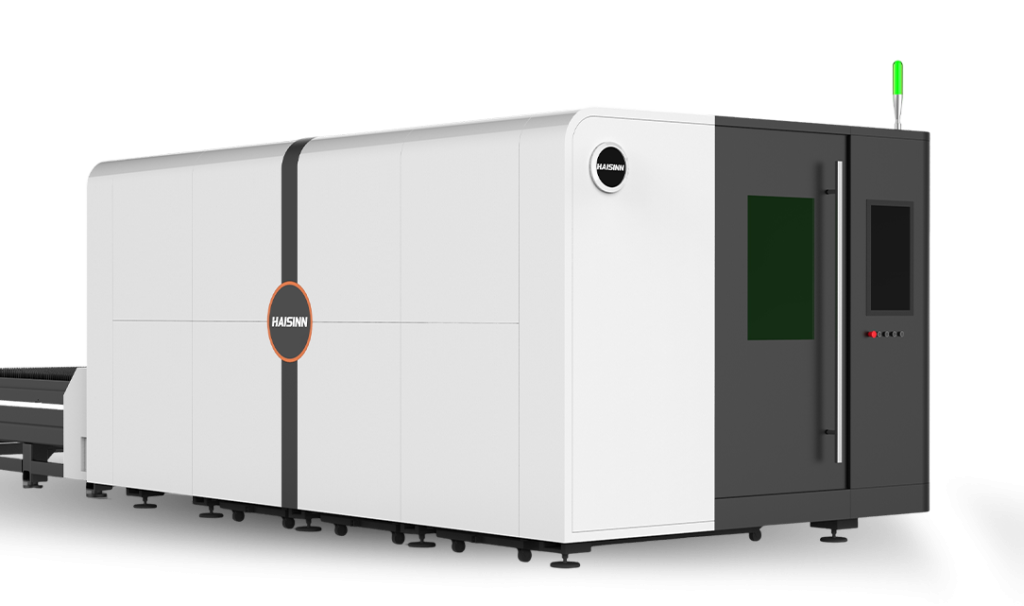
Las 10 ventajas, clasificadas según la frecuencia con la que modifican el flujo de trabajo de un taller
1. Sin matrices, sin punzones, sin inventario de herramientas
Un láser corta cualquier geometría que describa el archivo CAD. Una pieza nueva supone un coste en tiempo de programación, no en una nueva herramienta. Por eso, el corte por láser resulta adecuado para talleres que fabrican muchas referencias en lotes pequeños, que es precisamente donde el punzonado con torreta y el corte con troqueles resultan poco rentables debido a los costes de utillaje y cambio de formato.
2. Un corte estrecho permite un encaje más ajustado
El haz de corte elimina una fina tira de material, lo que permite agrupar las piezas más cerca unas de otras y compartir líneas de corte cuando el software lo permite. A lo largo de un año de uso de láminas completas, la densidad de agrupamiento se refleja directamente en el gasto en material.
3. Posicionamiento repetible en toda la hoja
El Serie HS-A indica una precisión de posicionamiento de ±0,05 mm/m. En la práctica, esto significa que un patrón de orificios cortado cerca del origen de la chapa y el mismo patrón cortado en el extremo más alejado de la mesa deberían quedar en las mismas posiciones relativas. Esto es importante para las piezas que se ensamblan con pernos o que pasan directamente al proceso de plegado.
4. Alta velocidad y aceleración del eje
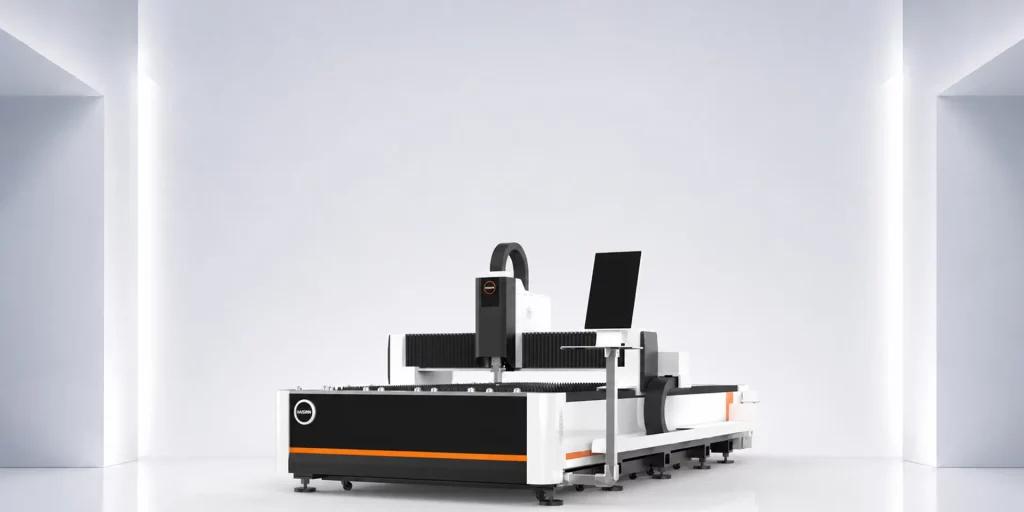
Las máquinas HS-A se anuncian con una velocidad máxima de hasta 140 m/min y una aceleración de hasta 1,5 G. La cifra de aceleración merece más atención que la de velocidad. En un patrón lleno de agujeros pequeños y contornos cortos, el cabezal pasa la mayor parte del tiempo arrancando y parándose, no en marcha constante.
5. Corte sin contacto y sin ejercer fuerza de sujeción sobre la pieza
Durante el corte, no hay nada que ejerza presión sobre la chapa, por lo que el material fino no se deforma con un punzón ni con una cuchilla de cizalla, y no se forman rebabas al pasar el filo de la herramienta. No obstante, sigue generándose calor. Las esquinas internas cerradas y los cortes muy próximos entre sí en chapas finas pueden provocar una acumulación de calor localizada, por lo que sigue siendo necesario planificar la secuencia de los cortes.
6. Una máquina para varios metales comunes
HAISINN enumera el acero al carbono, el acero inoxidable y el aluminio como materiales típicos del HS-A. Un taller que reciba presupuestos para trabajos con materiales mixtos puede procesarlos en una sola celda, en lugar de dirigir el acero inoxidable a un proceso y el acero dulce a otro. El espesor y la calidad de los bordes que se pueden conseguir varían según el material, la potencia del láser y el gas auxiliar, por lo que los cortes de prueba realizados con su propio material son la única referencia fiable.
7. Potencia que puedes ajustar en función de la mezcla de espesores
Dentro de una misma serie, las configuraciones HS-A oscilan entre 1,5 kW y 40 kW. Un fabricante que se dedique principalmente al corte de carcasas y soportes delgados no necesita la misma fuente de energía que uno que corte chapas estructurales. Comprar en función de la distribución real de espesores, en lugar de basarse en la pieza más gruesa que se pueda encontrar ocasionalmente, permite que el coste de la fuente de energía sea proporcional al trabajo.
8. Capacidad para láminas completas y piezas largas
El área de trabajo más grande publicada para la HS-A es de 12.200 × 2.500 mm. Las piezas largas, como raíles, molduras y elementos del chasis, se pueden cortar de una sola pieza sin necesidad de empalmes, y se pueden cargar chapas enteras sin necesidad de cortarlas previamente. Las mesas más pequeñas de la serie son adecuadas para talleres con espacio limitado.
9. Bordes que suelen pasar directamente al siguiente proceso
En comparación con el corte por plasma, la alternativa térmica más habitual en los talleres de fabricación, el corte por láser de fibra suele producir un corte más estrecho y una zona afectada por el calor más reducida en chapas finas y de grosor medio. Esto suele eliminar o acortar la fase de esmerilado previa a la soldadura, el plegado o el recubrimiento en polvo. Que esto sea así en tu taller depende de la clase de calidad que especifiques. La norma ISO 9013:2017 (Enmienda 1:2024) clasifica los cortes térmicos según la tolerancia de perpendicularidad o angularidad y la rugosidad superficial, por lo que es esta norma la que debe incluirse en los criterios de aceptación, en lugar de la expresión “borde limpio”.”
10. Un camino claro hacia la automatización
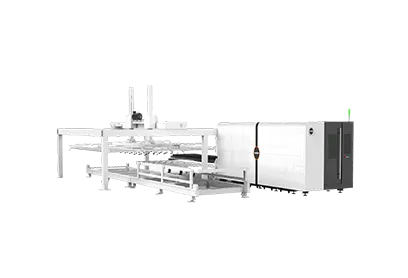
Los programas, las distribuciones y los datos de la máquina están en formato digital desde el principio, por lo que las operaciones de carga y descarga pueden añadirse posteriormente. HAISINN Ofrece carga semiautomática de chapas, manipulación por vacío en voladizo y una línea de corte totalmente automática como configuraciones independientes. La línea automática presentada abarca potencias de 1,5 a 6 kW y áreas de trabajo de 3.048 × 1.524 mm y 6.050 × 1.524 mm, por lo que no es un complemento directamente compatible con todos los tamaños de la serie HS-A.
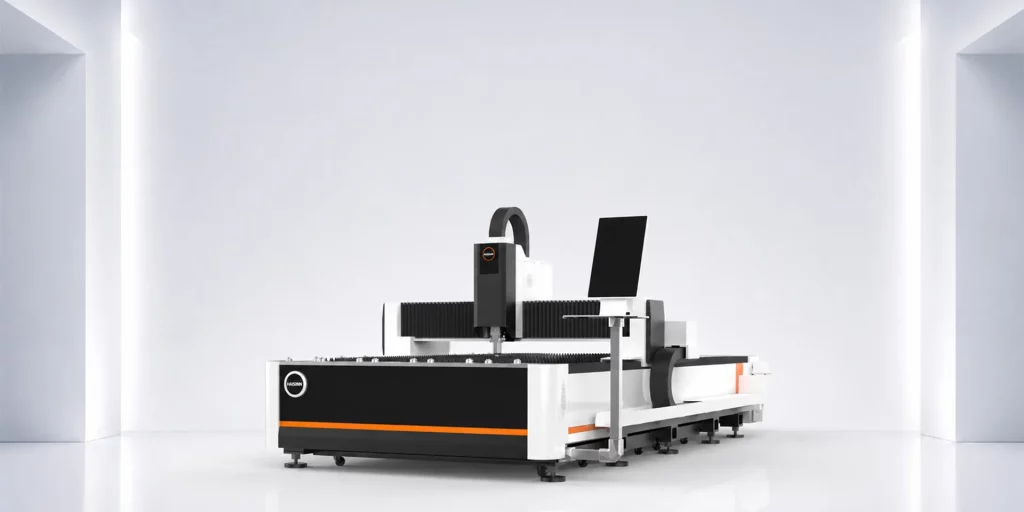
Serie HS-A: Las cifras que hay detrás de la lista
| Parámetro |
Valor HS-A publicado |
Ventaja asociada |
| Potencia del láser |
1,5–40 kW (según la configuración) |
#6, #7 |
| Área de trabajo máxima |
12 200 × 2 500 mm |
#8 |
| Velocidad máxima |
Hasta 140 m/min |
#4 |
| Aceleración máxima |
Hasta 1,5 G |
#4 |
| Precisión de posicionamiento |
±0,05 mm/m |
#3 |
| Materiales habituales |
Acero al carbono, acero inoxidable, aluminio |
#6 |
| Estructura de la tabla |
Plataforma única |
Ver limitaciones |
Se trata de rangos por serie. Cada máquina tiene una potencia nominal y un tamaño de bancada, y ambos se especifican en el presupuesto.
Láser, plasma y punzonado: cuándo es adecuado cada método
| Dimensión |
Corte por láser de fibra |
Corte por plasma |
Punzonado CNC |
| Utillaje para la nueva geometría |
Ninguno |
Ninguno (solo consumibles) |
Juegos de punzones y matrices |
| Corte y detalles pequeños |
Permite realizar cortes estrechos, detalles finos y agujeros pequeños |
Hendidura más ancha, restricciones en el tamaño de los orificios pequeños |
Limitado a las formas de herramientas disponibles |
| Aporte de calor |
Localizado |
Zona afectada por el calor más extensa |
Sin aporte térmico |
| Trabajos habituales tras el corte |
A menudo es mínimo en chapas de espesor fino a medio |
Esmerilado/desbarbado: más habitual |
Desbarbado; pueden quedar marcas de la herramienta |
| Elementos de conformado (lamas, extrusiones) |
No es posible |
No es posible |
Es posible con las herramientas de formularios |
| Nivel de costes de capital |
Más alto; aumenta con la potencia del láser |
Menor coste de entrada |
Varía en función del tonelaje y del utillaje |
El punzonado tiene una ventaja clara sobre el láser: permite crear detalles en la misma configuración. Los talleres que fabrican muchos paneles con rejilla o en relieve suelen utilizar ambos procesos.
Limitaciones que deberían influir en la decisión
- Tiempo de inactividad de una sola plataforma. La HS-A es una máquina de una sola plataforma. Mientras el operario descarga las piezas y carga la siguiente chapa, el láser permanece inactivo. Si tus trabajos consisten en muchos nidos pequeños, una máquina con mesa de intercambio, como la serie HS-B, elimina la mayor parte de esa espera, aunque a un coste mayor y con un mayor espacio ocupado.
- El gas auxiliar es un gasto de funcionamiento. El consumo de nitrógeno u oxígeno depende del grosor y de los requisitos de los bordes, y el corte a alta potencia de acero inoxidable más grueso con nitrógeno puede hacer que el gas se convierta en una partida significativa. Obtén una estimación del consumo de gas para tu combinación real de piezas antes de comparar los costes operativos.
- La seguridad láser debe integrarse desde el diseño. La norma ISO 11553-1:2020 establece los requisitos de seguridad láser para las máquinas de procesamiento láser, mientras que la norma IEC 60825-1:2014 aborda la clasificación de los productos láser y las características de protección. Una máquina de plataforma única sin cerramiento completo requiere medidas de control en el lugar de trabajo que abarquen la protección, el acceso y la formación. Las series HS-C y HS-I de HAISINN son configuraciones totalmente cerradas para talleres que prefieran esta opción.
- Los metales reflectantes deben someterse a comprobación. El aluminio figura en la lista de materiales HS-A, pero el rendimiento de corte en aleaciones reflectantes debe confirmarse mediante cortes de prueba al nivel de potencia indicado, en lugar de darse por supuesto.
Preguntas frecuentes
¿Cuál es la mayor ventaja del corte por láser para un pequeño taller de fabricación?
Normalmente, la ausencia de utillaje. Las nuevas referencias solo requieren programación, lo que hace que las series cortas y el trabajo de prototipos sigan siendo rentables.
¿Es el corte por láser más preciso que el corte por plasma?
En chapas de espesor fino a medio, el corte por láser de fibra suele producir un corte más estrecho y detalles más precisos. La serie HS-A ofrece una precisión de posicionamiento de ±0,05 mm/m; no obstante, la tolerancia final de la pieza sigue dependiendo del material y de los efectos térmicos.
¿Un láser de mayor potencia corta siempre mejor?
No. Una mayor potencia amplía principalmente la capacidad en cuanto al grosor y la velocidad con materiales más gruesos. En el caso de chapas mayoritariamente finas, una fuente de alimentación de menor potencia puede ofrecer resultados comparables a un coste de adquisición menor.
¿Puede una cortadora láser cortar acero inoxidable y aluminio?
HAISINN indica que el acero al carbono, el acero inoxidable y el aluminio son los materiales típicos para el proceso HS-A. Los límites de espesor y la calidad de los bordes varían en función del material, la potencia y el gas auxiliar, por lo que conviene verificarlos mediante cortes de prueba.
¿Cuánto cuesta una máquina de corte por láser HS-A?
Los presupuestos se elaboran en función de la configuración y tienen en cuenta la potencia del láser, el área de trabajo, la automatización, los componentes, el mercado de destino y el alcance del servicio.
¿Cuál es la principal desventaja de una cortadora láser de una sola plataforma?
El láser se detiene durante las operaciones de descarga y carga. Los talleres con un elevado volumen de trabajo con chapas suelen optar por un diseño con mesa de intercambio para reducir ese tiempo de inactividad.





 3 de noviembre de 2026