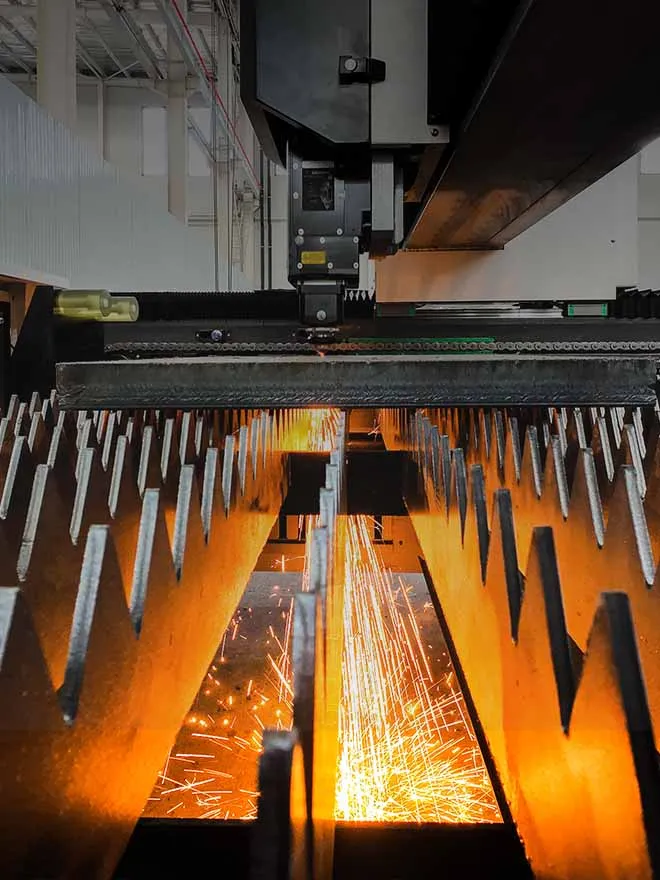
Główne zalety cięcie laserowe blach Zaletami tych maszyn są: beznarzędziowa zmiana konfiguracji, wąskie nacięcia umożliwiające gęstsze rozmieszczenie elementów, powtarzalna dokładność pozycjonowania, duże prędkości osi oraz możliwość cięcia stali węglowej, stali nierdzewnej i aluminium na jednej maszynie. Wadami są natomiast koszty inwestycyjne, zużycie gazu wspomagającego oraz wymogi dotyczące bezpieczeństwa pracy z laserem.
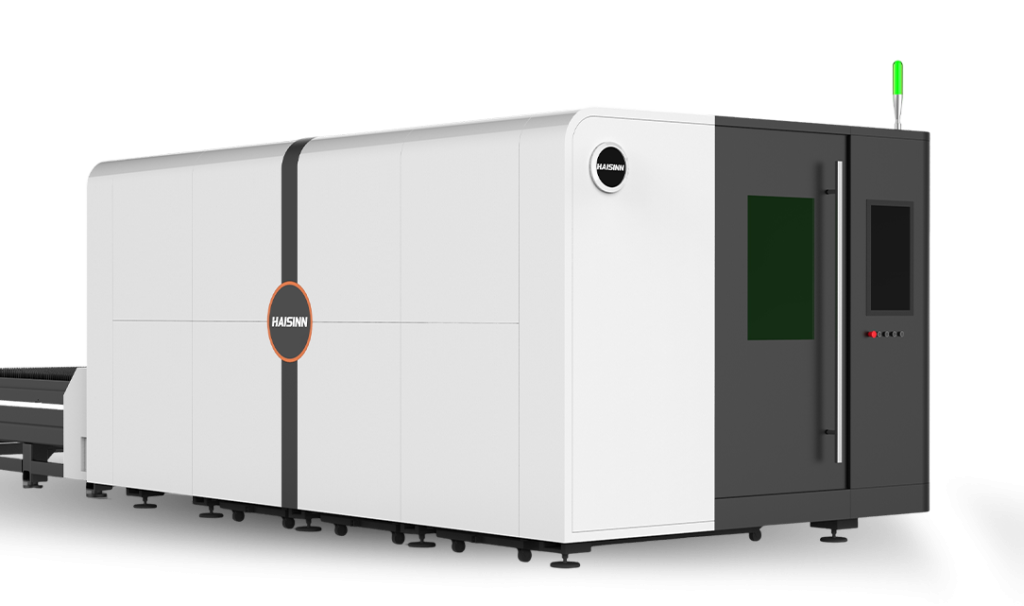
10 zalet, uszeregowanych według tego, jak często wpływają na przebieg pracy w sklepie
1. Bez matryc, bez stempli, bez zapasów narzędzi
Laser wycina dowolny kształt opisany w pliku CAD. Koszt nowej części wiąże się z czasem potrzebnym na zaprogramowanie, a nie z koniecznością wykonania nowego narzędzia. Dzięki temu cięcie laserowe doskonale sprawdza się w zakładach produkujących wiele różnych części w małych partiach – właśnie w takich przypadkach wykrawanie rewolwerowe i wykrawanie matrycowe generują straty finansowe związane z oprzyrządowaniem i przezbrojeniem.
2. Wąska szczelina cięcia oznacza lepsze zagnieżdżanie
Promień wycina cienki pasek materiału, dzięki czemu elementy można rozmieszczać bliżej siebie i wykorzystywać wspólne linie cięcia tam, gdzie pozwala na to oprogramowanie. W perspektywie roku, przy pełnych arkuszach, gęstość rozmieszczenia elementów ma bezpośredni wpływ na zużycie materiału.
3. Powtarzalne pozycjonowanie na całej powierzchni arkusza
Ten Seria HS-A podaje dokładność pozycjonowania na poziomie ±0,05 mm/m. W praktyce oznacza to, że układ otworów wycięty w pobliżu punktu początkowego blachy oraz ten sam układ wycięty na drugim końcu stołu powinny znajdować się w tych samych pozycjach względem siebie. Ma to znaczenie w przypadku elementów, które są łączone śrubami lub trafiają bezpośrednio do gięcia.
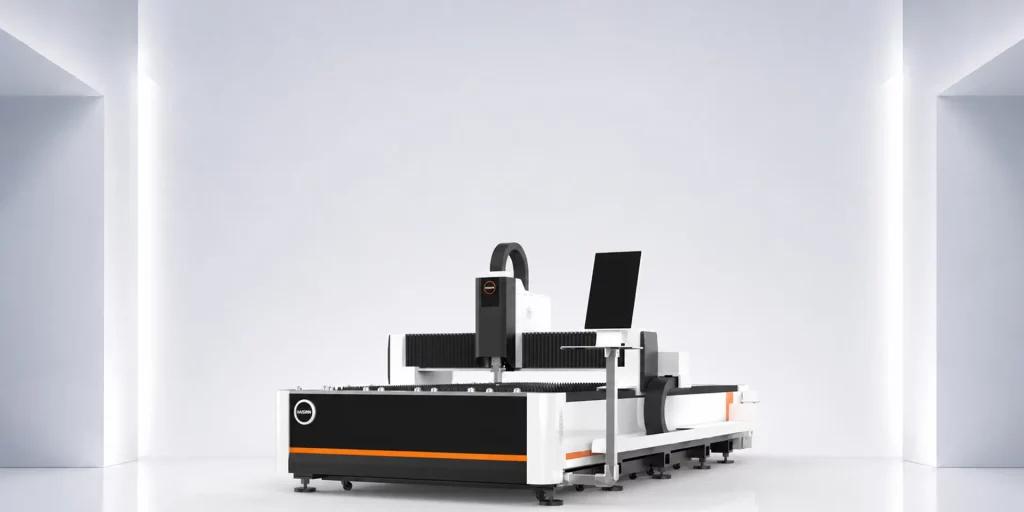
4. Duża prędkość i przyspieszenie osi
Maszyny serii HS-A są opisywane jako osiągające maksymalną prędkość do 140 m/min i przyspieszenie do 1,5 G. Warto zwrócić większą uwagę na wartość przyspieszenia niż na wartość prędkości. W przypadku gniazda pełnego małych otworów i krótkich konturów głowica spędza większość czasu na ruszaniu i zatrzymywaniu się, a nie na pracy z prędkością stałą.
5. Cięcie bezkontaktowe bez wywierania siły docisku na obrabiany element
Podczas cięcia nic nie dociska blachy, więc cienki materiał nie ulega odkształceniu pod wpływem działania stempla lub ostrza nożycowego, a krawędź narzędzia nie powoduje powstawania zadziorów. Nadal jednak dochodzi do wydzielania ciepła. Ciasne narożniki wewnętrzne i cięcia wykonane w niewielkich odstępach na cienkiej blasze mogą powodować lokalne nagrzewanie się materiału, dlatego nadal konieczne jest odpowiednie zaplanowanie kolejności cięć.
6. Jedna maszyna do obróbki kilku popularnych metali
HAISINN wymienia stal węglową, stal nierdzewną i aluminium jako typowe materiały stosowane w modelu HS-A. Zakład przygotowujący wycenę zleceń z wykorzystaniem różnych materiałów może przetwarzać je w jednej komorze, zamiast kierować stal nierdzewną do jednego procesu, a stal miękką do innego. Osiągalna grubość cięcia i jakość krawędzi różnią się w zależności od materiału, mocy lasera i gazu wspomagającego, dlatego jedyną wiarygodną podstawą są cięcia próbne wykonane na własnym materiale.
7. Moc, którą można dostosować do składu mieszanki pod względem grubości
W ramach jednej serii konfiguracje HS-A obejmują zakres mocy od 1,5 kW do 40 kW. Producent zajmujący się głównie cięciem cienkich obudów i wsporników nie potrzebuje takiego samego źródła zasilania jak ten, który tnie blachy konstrukcyjne. Zakup urządzenia dostosowanego do rzeczywistego rozkładu grubości, a nie do najgrubszej części, z jaką można się sporadycznie spotkać, pozwala utrzymać koszt źródła zasilania proporcjonalny do zakresu wykonywanych prac.
8. Możliwość obróbki pełnych arkuszy i długich elementów
Największy opublikowany obszar roboczy modelu HS-A wynosi 12 200 × 2 500 mm. Długie elementy, takie jak szyny, listwy wykończeniowe i elementy podwozia, można ciąć w całości, bez konieczności łączenia, a pełne arkusze można ładować bez konieczności wstępnego przycinania. Mniejsze stoły robocze z tej serii są odpowiednie dla warsztatów o ograniczonej powierzchni.
9. Krawędzie, które często przechodzą bezpośrednio do kolejnego etapu procesu
W porównaniu z cięciem plazmowym, powszechnie stosowaną metodą termiczną w zakładach produkcyjnych, cięcie laserem światłowodowym zazwyczaj zapewnia węższy rowek cięcia i mniejszą strefę wpływu ciepła w przypadku blach o grubości od cienkiej do średniej. Dzięki temu często można pominąć lub skrócić etap szlifowania przed spawaniem, gięciem lub malowaniem proszkowym. To, czy tak będzie w Państwa zakładzie, zależy od określonej przez Państwa klasy jakości. Norma ISO 9013:2017 (zmiana 1:2024) klasyfikuje cięcia termiczne według tolerancji prostopadłości lub kątowości oraz chropowatości powierzchni, dlatego to właśnie tę normę należy uwzględnić w kryteriach odbioru, a nie pojęcie “czystej krawędzi”.”
10. Jasna droga do automatyzacji
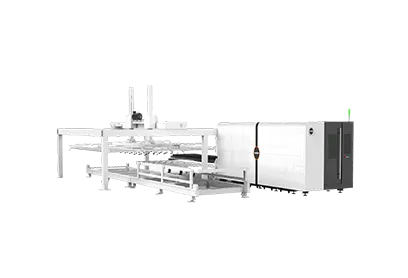
Programy, gniazda i dane maszynowe są od samego początku w formie cyfrowej, dzięki czemu można później dodać operacje załadunku i rozładunku. HAISINN oferuje półautomatyczny załadunek arkuszy, przenoszenie próżniowe z wysięgnikiem oraz w pełni zautomatyzowaną linię cięcia jako oddzielne konfiguracje. Opublikowana linia automatyczna obejmuje zakres mocy 1,5–6 kW oraz obszary robocze o wymiarach 3 048 × 1 524 mm i 6 050 × 1 524 mm, więc nie jest to gotowe rozwiązanie pasujące do każdego rozmiaru HS-A.
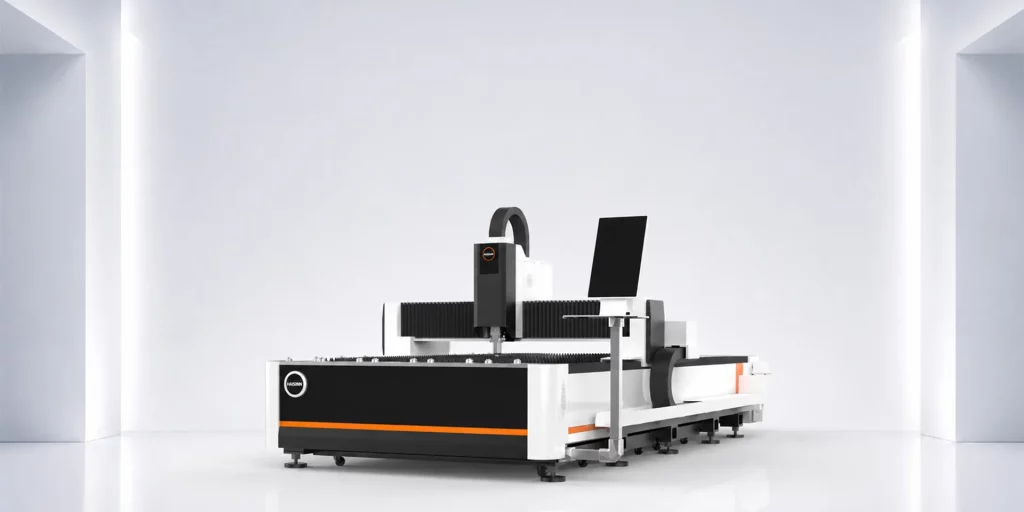
Seria HS-A: Liczby stojące za listą
| Parametr |
Opublikowana wartość HS-A |
Powiązana korzyść |
| Moc lasera |
1,5–40 kW (w zależności od konfiguracji) |
#6, #7 |
| Maksymalna powierzchnia robocza |
12 200 × 2 500 mm |
#8 |
| Maksymalna prędkość |
Do 140 m/min |
#4 |
| Maksymalne przyspieszenie |
Do 1,5 G |
#4 |
| Dokładność pozycjonowania |
±0,05 mm/m |
#3 |
| Typowe materiały |
Stal węglowa, stal nierdzewna, aluminium |
#6 |
| Struktura tabeli |
Jedna platforma |
Zobacz ograniczenia |
Są to zakresy charakterystyczne dla danej serii. Każda pojedyncza maszyna ma jedną moc znamionową i jeden rozmiar stołu roboczego, a obie te wartości są określone w ofercie.
Laser, plazma czy wykrawanie: gdzie najlepiej zastosować każdą z tych metod
| Wymiar |
Cięcie laserem światłowodowym |
Cięcie plazmowe |
Wykrawanie CNC |
| Oprzyrządowanie dla nowej geometrii |
Brak |
Brak (tylko materiały eksploatacyjne) |
Zestawy stempli i matryc |
| Szczelina cięcia i drobne elementy |
Możliwe jest uzyskanie wąskiego nacięcia, drobnych detali i małych otworów |
Szersza szczelina cięcia, ograniczenia dotyczące rozmiaru małych otworów |
Ograniczone do dostępnych kształtów narzędzi |
| Wkład cieplny |
Zlokalizowane |
Większa strefa wpływu ciepła |
Brak dopływu ciepła |
| Typowe prace po cięciu |
Często minimalne na cienkich i średnich arkuszach |
Szlifowanie/usuwanie zadziorów – częściej stosowane |
Usuwanie zadziorów; możliwe ślady po narzędziach |
| Elementy kształtujące (żaluzje, profile) |
Niemożliwe |
Niemożliwe |
Możliwe przy użyciu narzędzi do tworzenia formularzy |
| Poziom kosztów kapitałowych |
Wyższa; rośnie wraz z mocą lasera |
Niższy koszt wejścia na rynek |
Zależy od tonażu i oprzyrządowania |
Wykrawanie ma jedną istotną przewagę nad obróbką laserową: pozwala na wykonywanie elementów w tej samej konfiguracji. Zakłady produkujące wiele paneli żaluzjowych lub tłoczonych często stosują oba te procesy.
Czynniki ograniczające, które powinny mieć wpływ na podjęcie decyzji
- Przerwy w pracy maszyn jednoplatformowych. Model HS-A jest maszyną jednoplatformową. Podczas gdy operator rozładowuje elementy i ładuje kolejny arkusz, laser pozostaje w stanie bezczynności. Jeśli zlecenia obejmują wiele krótkich zestawów, maszyna z stołem wymiennym, taka jak seria HS-B, pozwala w znacznym stopniu wyeliminować ten czas oczekiwania, choć wiąże się to z wyższymi kosztami i większą powierzchnią zajmowaną przez urządzenie.
- Gaz pomocniczy stanowi koszt eksploatacyjny. Zużycie azotu lub tlenu zależy od grubości materiału i wymagań dotyczących krawędzi, a cięcie grubej stali nierdzewnej z dużą mocą przy użyciu azotu może sprawić, że koszty gazu staną się znaczącą pozycją w budżecie. Przed porównaniem kosztów eksploatacyjnych należy uzyskać szacunkowe dane dotyczące zużycia gazu dla rzeczywistego asortymentu produkowanych elementów.
- Bezpieczeństwo laserowe musi być uwzględnione już na etapie projektowania. Norma ISO 11553-1:2020 określa wymagania dotyczące bezpieczeństwa laserowego dla maszyn do obróbki laserowej, a norma IEC 60825-1:2014 dotyczy klasyfikacji produktów laserowych i środków ochronnych. Maszyna z pojedynczą platformą bez pełnej obudowy wymaga wprowadzenia środków kontroli w miejscu pracy, obejmujących osłony, dostęp i szkolenia. Seria HS-C i HS-I firmy HAISINN to modele z pełną obudową przeznaczone dla zakładów, które preferują takie rozwiązanie.
- Metale odblaskowe wymagają weryfikacji. Aluminium znajduje się na liście materiałów HS-A, jednak wydajność cięcia stopów odblaskowych należy potwierdzić poprzez przeprowadzenie cięć próbnych przy podanej mocy, a nie opierać się na domysłach.
Najczęściej zadawane pytania
Jaka jest największa zaleta cięcia laserowego dla małego zakładu produkcyjnego?
Zazwyczaj chodzi o brak oprzyrządowania. Nowe numery części wymagają jedynie zaprogramowania, co sprawia, że produkcja małych serii i prace prototypowe są opłacalne.
Czy cięcie laserowe jest dokładniejsze niż cięcie plazmowe?
W przypadku cienkich i średniej grubości blach cięcie laserem światłowodowym zazwyczaj zapewnia węższe nacięcie i większą precyzję detali. Seria HS-A charakteryzuje się dokładnością pozycjonowania na poziomie ±0,05 mm/m; ostateczna tolerancja detalu nadal zależy od materiału i czynników termicznych.
Czy laser o większej mocy zawsze tnie lepiej?
Nie. Większa moc pozwala przede wszystkim na obróbkę grubszych materiałów oraz zwiększa prędkość obróbki. W przypadku głównie cienkich blach źródło o mniejszej mocy może zapewnić porównywalne wyniki przy niższych kosztach zakupu.
Czy jedna wycinarka laserowa może obrabiać stal nierdzewną i aluminium?
Firma HAISINN wymienia stal węglową, stal nierdzewną i aluminium jako typowe materiały stosowane w technologii HS-A. Granice grubości i jakość krawędzi zależą od materiału, mocy i gazu wspomagającego, dlatego należy je zweryfikować poprzez cięcia próbne.
Ile kosztuje wycinarka laserowa HS-A?
Oferty są sporządzane dla poszczególnych konfiguracji i uwzględniają moc lasera, obszar roboczy, stopień automatyzacji, komponenty, rynek docelowy oraz zakres usług.
Jaka jest główna wada wycinarki laserowej opartej na jednej platformie?
Laser zatrzymuje się podczas rozładunku i załadunku. Zakłady o dużym obrocie blachami często wybierają konstrukcję ze stołem wymiennym, aby skrócić ten czas przestoju.





 3 listopada 2026 r.