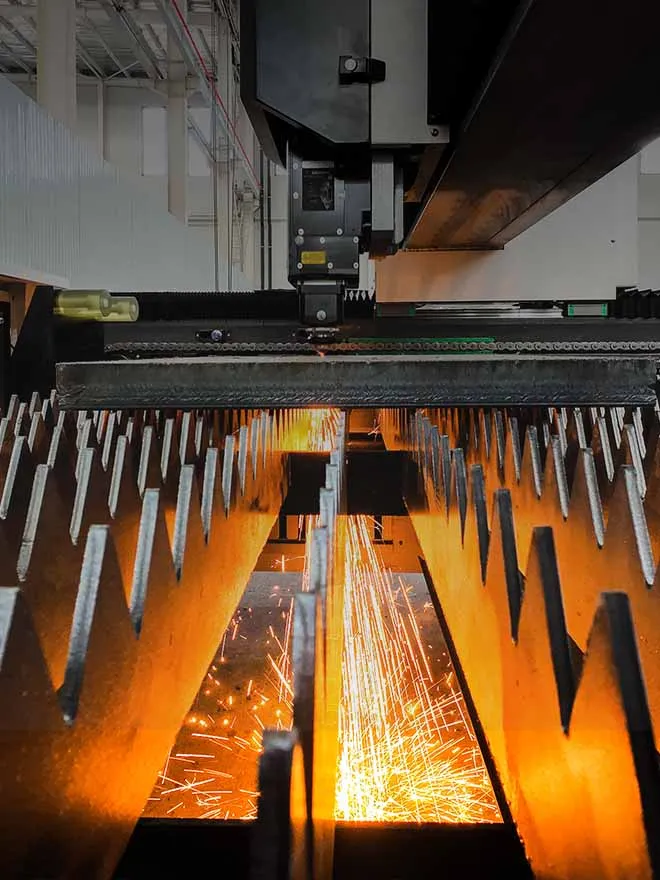
Les principaux avantages de découpe au laser de tôles Les avantages pour les transformateurs sont les changements de configuration sans outil, des tranchées étroites qui optimisent l'imbrication, une précision de positionnement reproductible, des vitesses d'axe élevées et la possibilité de découper de l'acier au carbone, de l'acier inoxydable et de l'aluminium sur une seule machine. Les inconvénients sont le coût d'investissement, la consommation de gaz d'assistance et les exigences en matière de sécurité liées au laser.
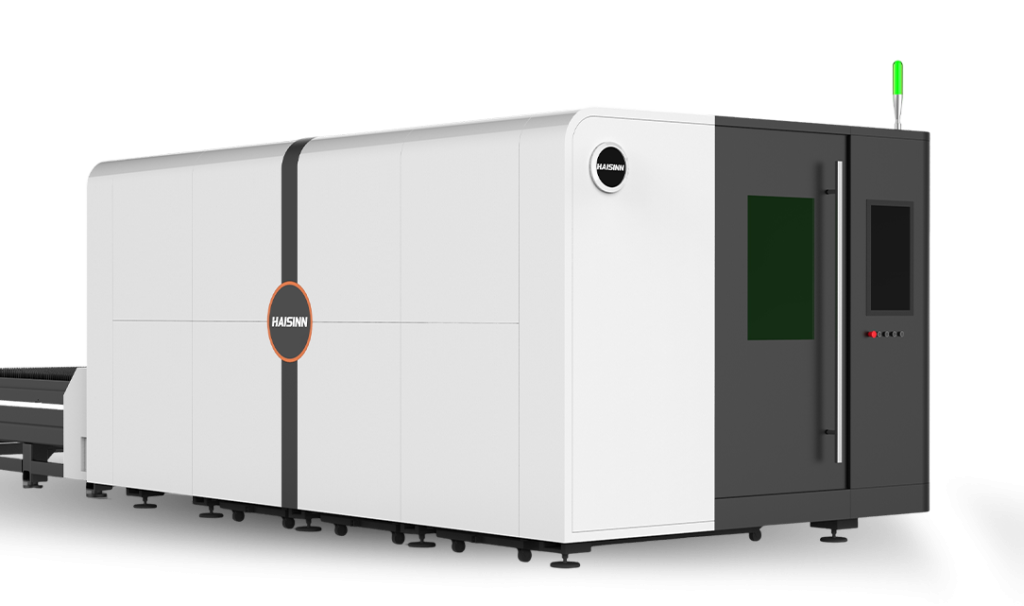
Les 10 avantages, classés en fonction de leur impact sur le flux de travail d'un atelier
1. Pas de matrices, pas de poinçons, pas de stock d'outillage
Un laser découpe n'importe quelle géométrie décrite dans le fichier CAO. La fabrication d'une nouvelle pièce implique un temps de programmation, mais pas la création d'un nouvel outil. La découpe laser est donc particulièrement adaptée aux ateliers de sous-traitance qui produisent de nombreuses références en petites séries, là où le poinçonnage à tourelle et le découpage à l'emporte-pièce entraînent des pertes financières liées à l'outillage et aux changements de série.
2. Une largeur de coupe réduite permet un imbrication plus serrée
Le faisceau enlève une fine bande de matériau, ce qui permet d'imbriquer les pièces plus étroitement les unes contre les autres et de faire coïncider les lignes de découpe lorsque le logiciel le permet. Sur une année d'utilisation de tôles entières, la densité d'imbrication se répercute directement sur la consommation de matériau.
3. Positionnement reproductible sur toute la feuille
Le Série HS-A indique une précision de positionnement de ±0,05 mm/m. Concrètement, cela signifie qu’un motif de perçage découpé près de l’origine de la tôle et le même motif découpé à l’extrémité opposée du banc doivent se retrouver dans les mêmes positions relatives. Cela est important pour les pièces qui s’assemblent par boulonnage ou qui sont directement destinées au pliage.
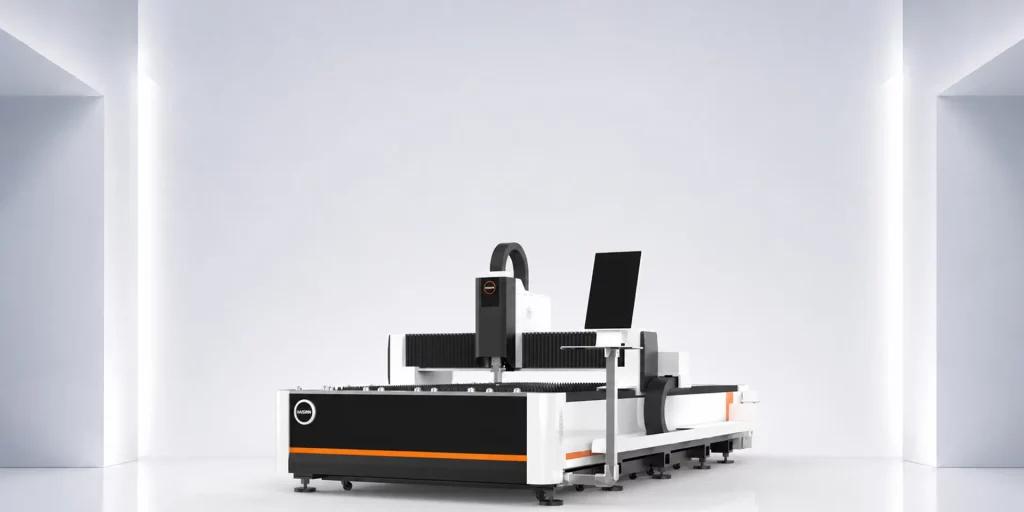
4. Vitesse et accélération élevées de l'axe
Les machines HS-A sont présentées avec une vitesse maximale pouvant atteindre 140 m/min et une accélération pouvant aller jusqu'à 1,5 G. Ce chiffre d'accélération mérite davantage d'attention que celui de la vitesse. Sur un imbrication comportant de nombreux petits trous et des contours courts, la tête passe la majeure partie de son temps à démarrer et à s'arrêter, et non à rouler en vitesse de croisière.
5. Découpe sans contact, sans force de serrage sur la pièce
Rien n'exerce de pression sur la tôle pendant la découpe ; ainsi, les matériaux fins ne sont pas déformés par un poinçon ou une lame de cisaillement, et aucune bavure n'est formée par le tranchant d'un outil. La chaleur reste toutefois un facteur à prendre en compte. Les angles internes serrés et les découpes très rapprochées sur une tôle fine peuvent entraîner une accumulation locale de chaleur ; il est donc nécessaire de planifier soigneusement l'enchaînement des découpes.
6. Une seule machine pour plusieurs métaux courants
HAISINN cite l'acier au carbone, l'acier inoxydable et l'aluminium comme matériaux HS-A courants. Un atelier établissant un devis pour des travaux impliquant plusieurs matériaux peut les regrouper dans une seule cellule, au lieu d’acheminer l’acier inoxydable vers un processus et l’acier doux vers un autre. L’épaisseur réalisable et la qualité des bords varient en fonction du matériau, de la puissance du laser et du gaz d’assistance ; par conséquent, les découpes d’essai réalisées sur votre propre matériau constituent la seule référence fiable.
7. Une puissance que vous pouvez adapter à votre mélange d'épaisseurs
Au sein d'une même série, les configurations HS-A vont de 1,5 kW à 40 kW. Un sous-traitant qui découpe principalement des boîtiers et des supports de faible épaisseur n'a pas besoin d'une source de même puissance que celui qui découpe des tôles de structure. En s'appuyant sur la répartition réelle des épaisseurs, plutôt que sur la pièce la plus épaisse que l'on puisse rencontrer occasionnellement, le coût de la source reste proportionnel au volume de travail.
8. Capacité d'usinage de pièces de grande taille et de grande longueur
La plus grande surface de travail HS-A répertoriée est de 12 200 × 2 500 mm. Les pièces longues, telles que les rails, les moulures et les éléments de châssis, peuvent être découpées d'un seul tenant sans raccord, et les tôles entières peuvent être chargées sans pré-cisaillage. Les tables plus petites de la gamme conviennent aux ateliers disposant d'une surface au sol limitée.
9. Les arêtes qui mènent souvent directement à l'étape suivante
Par rapport à la découpe au plasma, l’alternative thermique couramment utilisée dans les ateliers de fabrication, la découpe au laser à fibre produit généralement un trait de coupe plus étroit et une zone affectée par la chaleur plus réduite sur les tôles fines à moyennes. Cela permet souvent de supprimer ou de raccourcir l’étape de meulage avant le soudage, le pliage ou le revêtement par poudrage. La possibilité d’y parvenir dans votre atelier dépend de la classe de qualité que vous spécifiez. La norme ISO 9013:2017 (amendement 1:2024) classe les découpes thermiques en fonction de la tolérance de perpendicularité ou d’angularité et de la rugosité de surface ; c’est donc cette norme qu’il convient d’indiquer dans les critères d’acceptation plutôt que la mention “ bord net ”.”
10. Une voie claire vers l'automatisation
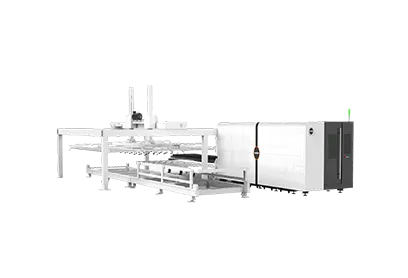
Les programmes, les plans d'imbrication et les données machine sont numériques dès le départ ; le chargement et le déchargement peuvent donc être ajoutés ultérieurement. HAISINN propose un chargement semi-automatique des tôles, une manutention par le vide en porte-à-faux et une ligne de découpe entièrement automatique, sous forme de configurations distinctes. La ligne automatique présentée couvre une plage de puissance de 1,5 à 6 kW et des zones de travail de 3 048 × 1 524 mm et 6 050 × 1 524 mm ; elle ne constitue donc pas un module complémentaire prêt à l'emploi pour toutes les tailles de la série HS-A.
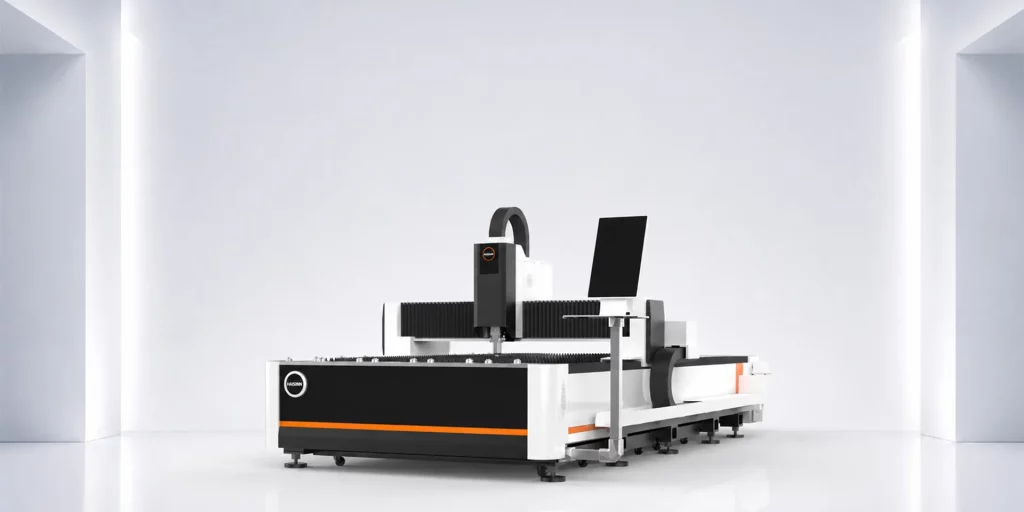
Série HS-A : les chiffres derrière le classement
| Paramètre |
Valeur HS-A publiée |
Avantage associé |
| Puissance du laser |
1,5 à 40 kW (selon la configuration) |
#6, #7 |
| Surface de travail maximale |
12 200 × 2 500 mm |
#8 |
| Vitesse maximale |
Jusqu'à 140 m/min |
#4 |
| Accélération maximale |
Jusqu'à 1,5 G |
#4 |
| Précision de positionnement |
±0,05 mm/m |
#3 |
| Matériaux courants |
Acier au carbone, acier inoxydable, aluminium |
#6 |
| Structure de la table |
Plateforme unique |
Voir les restrictions |
Il s'agit de plages valables pour l'ensemble de la gamme. Chaque machine dispose d'une puissance nominale et d'une dimension de plateau spécifiques, qui sont toutes deux précisées dans le devis.
Laser, plasma ou poinçonnage : à quoi sert chaque méthode ?
| Dimension |
Découpe au laser à fibre optique |
Découpe au plasma |
Poinçonnage CNC |
| Outillage adapté à la nouvelle géométrie |
Aucun |
Aucun (consommables uniquement) |
Jeux de poinçons et de matrices |
| Rainure et petits détails |
Permet de réaliser des entailles étroites, des détails fins et de petits trous |
Une rainure plus large, des limites quant à la taille des petits trous |
Sous réserve des formes d'outils disponibles |
| Apport thermique |
Localisé |
Zone affectée par la chaleur plus étendue |
Aucun apport thermique |
| Opérations habituelles après la découpe |
Souvent minime sur les tôles fines à moyennes |
Meulage/ébavurage : des opérations de plus en plus courantes |
Ébavurage ; traces d'outils possibles |
| Éléments de formage (lamelles, profilés extrudés) |
Impossible |
Impossible |
Possible avec les outils de création de formulaires |
| Tranche de coût d'investissement |
Plus élevé ; augmente avec la puissance du laser |
Coût d'entrée réduit |
Varie en fonction du tonnage et de l'outillage |
Le poinçonnage présente un véritable avantage par rapport au laser : il permet de réaliser des motifs sans changer de configuration. Les ateliers qui fabriquent de nombreux panneaux à lamelles ou gaufrés ont souvent recours à ces deux procédés.
Contraintes susceptibles d'influencer la décision
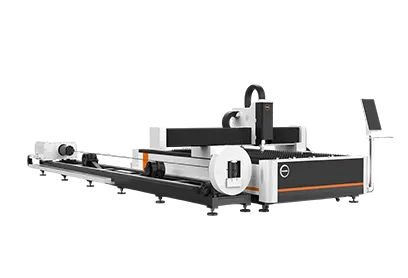
- Temps d'arrêt lié à la plate-forme unique. La HS-A est une machine à plate-forme unique. Pendant que l'opérateur décharge les pièces et charge la feuille suivante, le laser reste inactif. Si vos travaux consistent en de nombreux nids de découpe courts, une machine à table d'échange telle que la série HS-B élimine la majeure partie de ce temps d'attente, moyennant toutefois un coût et un encombrement plus élevés.
- Le gaz auxiliaire représente un coût d'exploitation. La consommation d'azote ou d'oxygène dépend de l'épaisseur et des exigences relatives aux bords ; la découpe à haute puissance d'acier inoxydable plus épais à l'azote peut faire du gaz un poste de dépense important. Obtenez une estimation de la consommation de gaz pour votre gamme réelle de pièces avant de comparer les coûts d'exploitation.
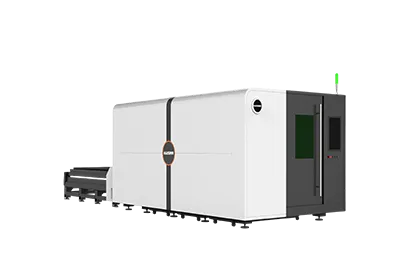
- La sécurité laser doit être intégrée dès la conception. La norme ISO 11553-1:2020 définit les exigences de sécurité laser applicables aux machines de traitement laser, tandis que la norme CEI 60825-1:2014 traite de la classification des produits laser et des dispositifs de protection. Une machine à plate-forme unique sans enceinte de protection intégrale nécessite la mise en place de mesures de contrôle sur le lieu de travail, notamment en matière de protection, d’accès et de formation. Les séries HS-C et HS-I de HAISINN proposent des configurations entièrement fermées pour les ateliers qui préfèrent cette solution.
- Les métaux réfléchissants doivent faire l'objet d'une vérification. L'aluminium figure sur la liste des matériaux HS-A, mais les performances de découpe sur les alliages réfléchissants doivent être confirmées par des essais de découpe à la puissance indiquée, plutôt que d'être considérées comme acquises.
FAQ
Quel est le principal avantage de la découpe au laser pour un petit atelier de fabrication ?
En général, l'absence de outillage. Les nouvelles références ne nécessitent qu'une programmation, ce qui rend rentables les petites séries et la fabrication de prototypes.
La découpe au laser est-elle plus précise que la découpe au plasma ?
Sur des tôles de faible à moyenne épaisseur, la découpe au laser à fibre optique permet généralement d'obtenir un trait de coupe plus étroit et des détails plus fins. La série HS-A offre une précision de positionnement de ±0,05 mm/m ; la tolérance finale de la pièce dépend toutefois du matériau et des effets thermiques.
Un laser plus puissant permet-il toujours de mieux découper ?
Non. Une puissance plus élevée permet principalement d'augmenter la capacité en termes d'épaisseur et la vitesse de traitement des matériaux plus épais. Pour les tôles principalement fines, une source d'alimentation de puissance inférieure peut offrir des résultats comparables à un coût d'acquisition moindre.
Une seule découpeuse laser peut-elle traiter à la fois l'acier inoxydable et l'aluminium ?
HAISINN cite l'acier au carbone, l'acier inoxydable et l'aluminium comme matériaux HS-A courants. Les limites d'épaisseur et la qualité des bords varient en fonction du matériau, de la puissance et du gaz d'assistance ; il convient donc de les vérifier au moyen de coupes d'essai.
Combien coûte une machine de découpe laser HS-A ?
Les devis sont établis en fonction de chaque configuration et prennent en compte la puissance du laser, la zone de travail, le niveau d'automatisation, les composants, le marché cible et l'étendue des services.
Quel est le principal inconvénient d'une découpeuse laser à plate-forme unique ?
Le laser s'arrête pendant les opérations de déchargement et de chargement. Les ateliers où le débit de tôles est élevé optent souvent pour une configuration à table d'échange afin de réduire ces temps d'arrêt.





 3 novembre 2026