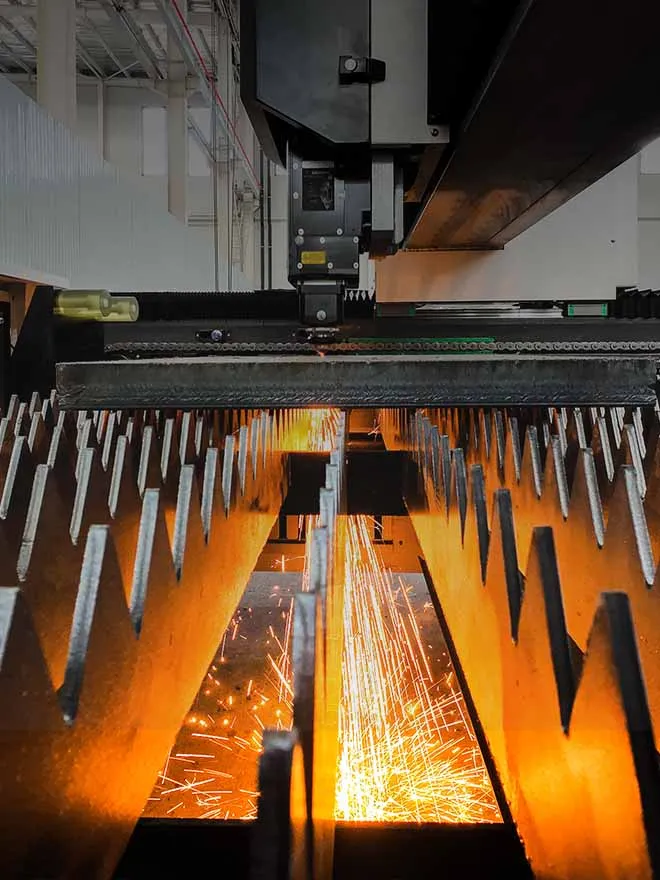
Wybór laserowa wycinarka do blachy sprowadza się do czterech parametrów: mocy lasera dobranej do materiału i jego grubości, obszaru roboczego dopasowanego do rozmiaru części, prędkości cięcia odpowiadającej wolumenowi produkcji oraz dokładności pozycjonowania zgodnej z wymaganiami tolerancji. Konfiguracje HS-A i HS-B obejmują moc od 1,5 do 40 kW oraz obszary robocze od 3048 × 1524 mm do 12 200 × 2500 mm.
Większość poradników zakupowych w tej kategorii szereguje maszyny według nazw marek i na tym poprzestaje. W przeciwieństwie do takiego podejścia opartego na zestawieniu marek, ten przewodnik omawia konkretne wartości mocy, obszaru roboczego, prędkości i dokładności publikowane dla każdej konfiguracji, a także etapy kontroli jakości, przez które maszyna przechodzi przed wysyłką — informacje, które rzadko trafiają do artykułów-list.
What Actually Determines the Right Laser Power?
Dobór mocy bywa traktowany jako jedna decyzja — “jak gruby jest mój materiał” — podczas gdy w rzeczywistości są to dwie decyzje nałożone na siebie. Pierwsza dotyczy tego, czy laser w ogóle jest w stanie przeciąć dany materiał. Druga, znacznie częściej pomijana, dotyczy tego, czy może ciąć wystarczająco szybko, aby osiągnąć docelową wydajność bez nadmiernego zużywania materiałów eksploatacyjnych ani spowalniania całej linii.
HS-A configurations are published with a laser power range of 1.5–40 kW, a maximum working area of 12,200 × 2,500 mm, top speed of 140 m/min, and maximum acceleration of 1.5G, with positioning accuracy of ±0.05 mm/m. That range spans job-shop entry points and heavy-plate production, so the practical question isn’t “does 40 kW exist” — it’s which point in that range matches your material mix today and your growth plan over the next few years.
A shop cutting mostly 3–10 mm carbon steel doesn’t need the top of that range. A shop moving into thicker plate, or one that wants headroom to add aluminum and stainless steel without re-quoting the machine in two years, does.
HS-A a HS-B: platforma stała czy stół wymienny?
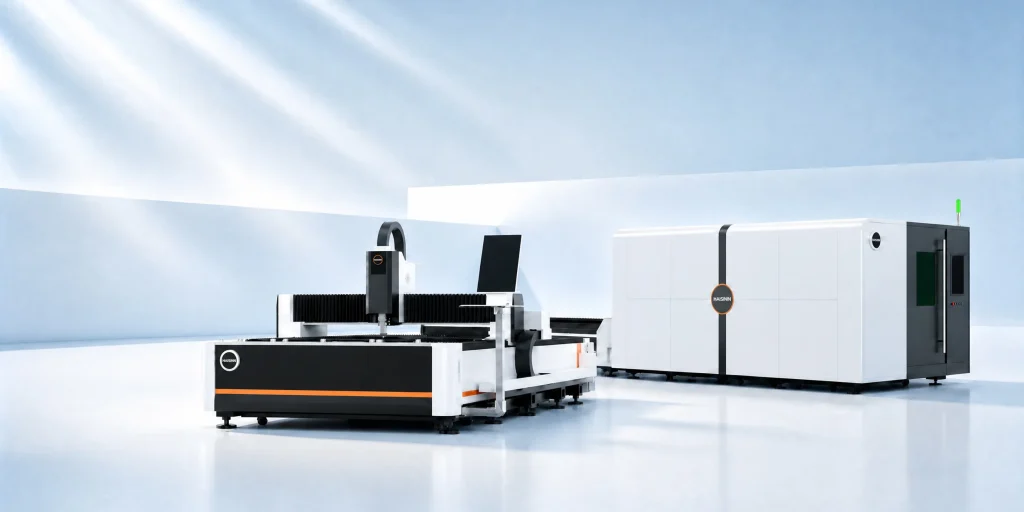
Parametry mocy i prędkości HS-A oraz HS-B wyglądają na papierze niemal identycznie. Różnicą, która rzeczywiście zmienia dzienną wydajność, jest konstrukcja stołu.
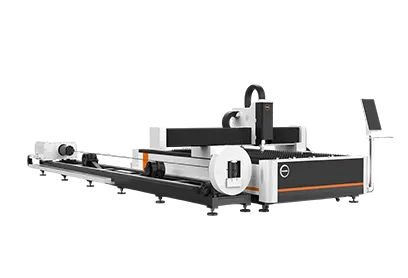
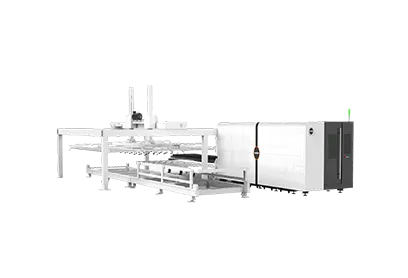
HS-A działa na jednej stałej platformie: załadunek, cięcie, rozładunek i powtórzenie cyklu. HS-B wykorzystuje stół wymienny, dzięki czemu jedna paleta jest ładowana lub rozładowywana, podczas gdy druga znajduje się pod wiązką. W zakładzie realizującym długie, bezobsługowe cykle cięcia dużych arkuszy właśnie ta możliwość równoległej pracy jest głównym powodem, aby zapłacić za konfigurację ze stołem wymiennym zamiast za wersję z pojedynczą platformą.
HS-B is published across four models — HS-B3015, HS-B4020, HS-B6015, and HS-B6025 — with laser power from 1.5–30 kW and working areas from 3,048 × 1,524 mm up to 6,050 × 2,500 mm, at the same 140 m/min top speed, 1.5G acceleration, and ±0.05 mm/m accuracy as HS-A.
Reading the Spec Sheet — Working Area, Speed, and Accuracy
- Three numbers get compared side by side on most spec sheets, and they answer three different questions:
Working area answers “what’s the largest sheet I can load without nesting or splitting a part.”
- Speed (m/min) answers “how many parts per hour, assuming the geometry and material don’t limit it first.”
- Positioning accuracy (mm/m) answers “how repeatable is the machine’s motion,” which is not the same thing as cut-edge quality.
That last distinction trips up a lot of first-time buyers. Positioning accuracy describes how precisely the gantry moves to a coordinate. Cut-edge quality — squareness, kerf consistency, dross — is a separate outcome that depends on gas type, nozzle condition, focus, and material, on top of machine positioning. The international reference for classifying thermal-cut edge quality is ISO 9013:2017, and it should be the standard you ask a supplier to test against if a specific cut-quality class matters to your application, rather than assuming the positioning-accuracy figure covers it.
| Spec |
HS-A |
HS-B |
HS-C |
| Moc lasera |
1.5–40 kW |
1.5–30 kW (model-dependent) |
Nie podano wyraźnie w publicznej tabeli — potwierdź przed przygotowaniem wyceny |
| Max Working Area |
12 200 × 2 500 mm |
3,048 × 1,524 mm–6,050 × 2,500 mm |
3 000 × 1 500 mm–12 200 × 2 500 mm |
| Maksymalna prędkość |
140 m/min |
140 m/min |
Około 100–150 m/min, w zależności od modelu |
| Maksymalne przyspieszenie |
1.5G |
1.5G |
Approximately 1.8–2G |
| Dokładność pozycjonowania |
±0,05 mm/m |
±0,05 mm/m |
Około ±0,03–0,05 mm/m |
| Konstrukcja stołu |
Pojedynczy stały stół |
Exchange table (dual pallet) |
Fully enclosed cabin |
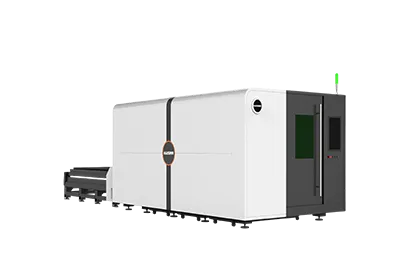
Where an Enclosed Machine Like HS-C Makes Sense
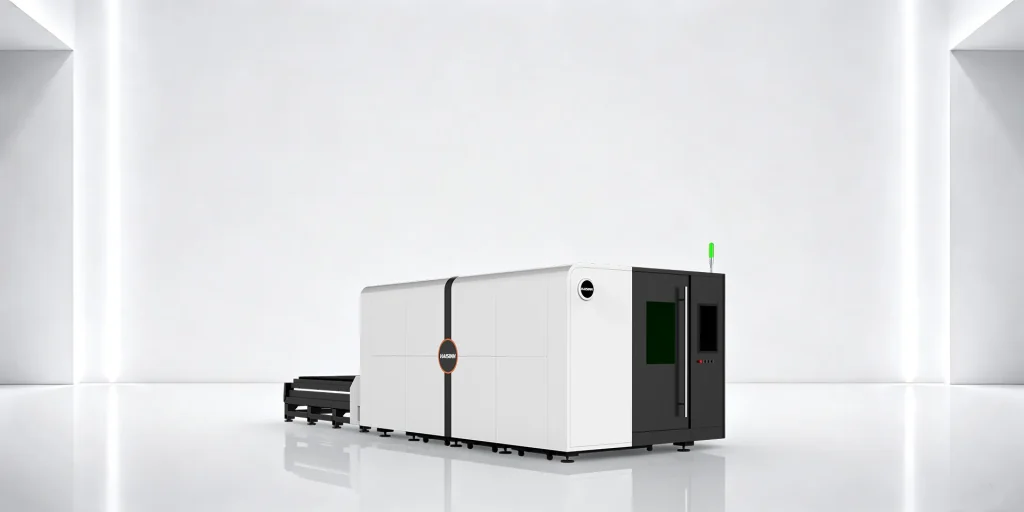
HS-C is published with six working-area configurations, from 3,000 × 1,500 mm up to 12,200 × 2,500 mm, faster acceleration (roughly 1.8–2G) and tighter published accuracy (roughly ±0.03–0.05 mm/m) than HS-A or HS-B. The trade-off is enclosure: a full cabin around the cutting area, typically chosen for beam-containment or shop-floor light and fume control rather than for a different cutting capability. The laser-power range for HS-C is not clearly shown in the public model table, so treat that spec as “to be confirmed with the supplier” rather than assuming it matches HS-A.
5 błędów w doborze rozmiaru ujawniających się po instalacji, a nie przed nią
1. Dobór mocy wyłącznie do rodzaju materiału, bez uwzględnienia wydajności. Maszyna, która technicznie może ciąć najgrubszy wykorzystywany materiał, może nadal okazać się zbyt mała po obliczeniu liczby detali wykonywanych na zmianę.
2.Wybór pojedynczego stołu roboczego do zakładu o dużej różnorodności i dużym wolumenie produkcji. Jeśli arkusze są stale ładowane i rozładowywane, czas bezczynności przy stole stałym (HS-A) sumuje się w sposób, którego stół wymienny (HS-B) został zaprojektowany, aby uniknąć.
3.Sizing the working area to current sheets, not future ones. Nesting larger stock onto a bed that’s technically too small wastes material every single run.
4.Confusing positioning accuracy with cut-edge quality. They’re related but not interchangeable — ask for cut samples tested against ISO 9013 if edge quality is a hard requirement, not just the ±mm/m spec.
5. Składanie zamówienia przed potwierdzeniem wymagań dotyczących certyfikacji i napięcia dla rynku docelowego. Dokumentację CE i FDA, a także specyfikacje elektryczne, należy potwierdzić dla każdego modelu i każdej wysyłki, zanim maszyna opuści fabrykę, a nie dopiero po jej dostarczeniu.
Behind the Spec Sheet: How the Machines Are Tested Before Shipping
HAISINN‘s factory page describes a quality-control sequence built around Incoming Quality Control (IQC), In-Process Quality Control (IPQC), and Outgoing Quality Control (OQC), alongside incoming component inspection, machine calibration, functional testing, and processing validation. The published process includes a 72-hour burn-in period and a calibration target of up to ±0.03 mm for applicable equipment.
These are company-published manufacturing claims that apply at the process level. They should not be read as a guarantee that every individual model or shipment follows an identical documented procedure — ask for the inspection report and acceptance standard tied to your specific order if that documentation matters for your internal qualification process.
CE and FDA Claims: What They Actually Cover
HAISINN‘s website makes company-level CE and FDA compliance claims. What the publicly reviewed pages do not show are certificate numbers, the issuing or testing organization, a Declaration of Conformity, model-specific coverage, or an FDA accession number.
In the United States, laser products fall under 21 CFR Parts 1000–1050, including 21 CFR 1010, 1040.10, and 1040.11 — the federal performance and reporting requirements for radiation-emitting products. “FDA certified” is not interchangeable with a generic third-party certificate under that framework, so if certification status affects your purchasing decision, request the manufacturer’s report, accession information, and labeling for the exact model and configuration before signing.
Serwis po sprzedaży
HAISINN Opisuje międzynarodową obecność serwisową obejmującą ponad 80 krajów i regionów, w tym obecność serwisową w Europie z lokalnymi inżynierami, dostępność części zamiennych, zadeklarowany mechanizm dwugodzinnej reakcji oraz całodobową zdalną diagnostykę wideo. Warunki gwarancji publikowane na stronach HAISINN nie są w pełni spójne — strona Gwarancja podaje pięć lat, strona Fabryka opisuje dwu- lub trzyletnie pokrycie kluczowych komponentów, a strona HS-B podaje trzy lata — dlatego obowiązujący okres gwarancji należy potwierdzić w wycenie dla danego modelu i umowie sprzedaży, a nie zakładać na podstawie pojedynczej strony internetowej.
Najczęściej zadawane pytania
What's the actual difference between HS-A and HS-B if the power and speed specs overlap?
Struktura stołu. HS-A to pojedyncza stała platforma; HS-B wykorzystuje stół wymienny, dzięki czemu załadunek i cięcie odbywają się równolegle, co ma największe znaczenie dla zakładów prowadzących ciągłe, bezobsługowe cykle na większych arkuszach.
Ile kosztuje maszyna HS-A lub HS-B?
Cena zależy od konfiguracji i nie jest podawana publicznie. Formalna wycena jest przygotowywana na podstawie mocy lasera, obszaru roboczego, materiałów, poziomu automatyzacji, kluczowych komponentów, rynku docelowego oraz zakresu usług.
Czy maszyny HS-A i HS-B są certyfikowane CE i FDA?
HAISINN na swojej stronie internetowej deklaruje na poziomie firmy zgodność z wymogami CE i FDA. Numery certyfikatów, jednostki wydające oraz zakres dla poszczególnych modeli nie są publicznie pokazane, dlatego przed zakupem należy to potwierdzić za pomocą certyfikatów i dokumentacji deklaracji dla dokładnej konfiguracji.
Jaka gwarancja jest udzielana na te maszyny?
HAISINN's published warranty information is not fully consistent across its own web pages (three to five years, depending on the page and component). Confirm the exact term in your quotation and sales contract.
How is cut-edge quality measured, separate from positioning accuracy?
Dokładność pozycjonowania (mm/m) określa, jak precyzyjnie porusza się maszyna. Jakość krawędzi cięcia — prostopadłość, szerokość szczeliny, żużel — jest klasyfikowana osobno zgodnie z ISO 9013:2017 i zależy od gazu, stanu dyszy oraz ogniskowania, a także od ruchu maszyny.





 7 sierpnia 2026 r.