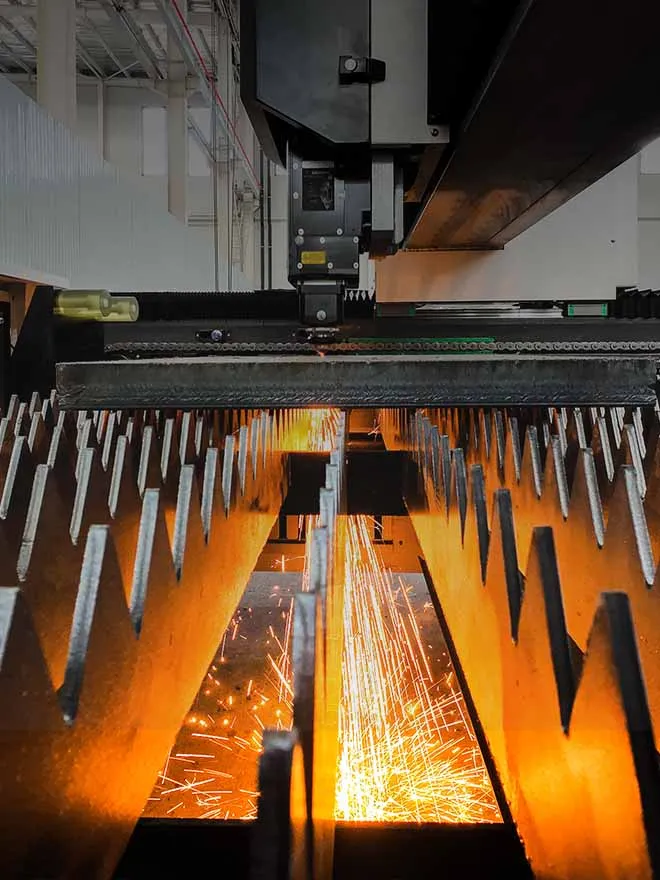
Choisir un machine de découpe laser de tôles Tout se résume à quatre paramètres : la puissance du laser adaptée à votre matériau et à son épaisseur, la taille de la zone de travail adaptée à vos pièces, la vitesse de découpe en fonction de votre volume de production, et la précision de positionnement correspondant à vos exigences de tolérance. Les configurations HS-A et HS-B couvrent des puissances comprises entre 1,5 et 40 kW et des zones de travail allant de 3 048 × 1 524 mm à 12 200 × 2 500 mm.
La plupart des guides d’achat consacrés à cette catégorie classent les machines par marque et s’en tiennent là. Contrairement à cette approche qui se limite à une simple liste de marques, ce guide analyse en détail les caractéristiques techniques spécifiques (puissance, surface de travail, vitesse et précision) publiées pour chaque modèle, ainsi que les étapes de contrôle qualité auxquelles chaque machine est soumise avant sa livraison — des informations qui figurent rarement dans ce genre d’articles.
Qu'est-ce qui détermine réellement la puissance laser adéquate ?
Le choix de la puissance est souvent considéré comme une décision unique — “ quelle est l’épaisseur de mon matériau ? ” — alors qu’il s’agit en réalité de deux décisions qui se superposent. La première consiste à déterminer si le laser est capable de découper le matériau. La seconde, souvent négligée, consiste à déterminer s’il peut découper suffisamment rapidement pour atteindre votre objectif de rendement sans épuiser les consommables ni ralentir l’ensemble de la chaîne de production.
Les configurations HS-A sont proposées avec une plage de puissance laser comprise entre 1,5 et 40 kW, une surface de travail maximale de 12 200 × 2 500 mm, une vitesse maximale de 140 m/min et une accélération maximale de 1,5 G, avec une précision de positionnement de ±0,05 mm/m. Cette plage couvre aussi bien les petits ateliers de sous-traitance que la production de tôles épaisses ; la question pratique n’est donc pas de savoir “ s’il existe des machines de 40 kW ”, mais plutôt de déterminer quel point de cette plage correspond à votre gamme de matériaux actuelle et à votre plan de croissance pour les prochaines années.
Un atelier qui découpe principalement de l'acier au carbone de 3 à 10 mm n'a pas besoin de la capacité maximale de cette gamme. En revanche, c'est le cas d'un atelier qui se lance dans la découpe de tôles plus épaisses, ou qui souhaite disposer d'une marge de manœuvre pour ajouter l'aluminium et l'acier inoxydable sans devoir réévaluer la machine au bout de deux ans.
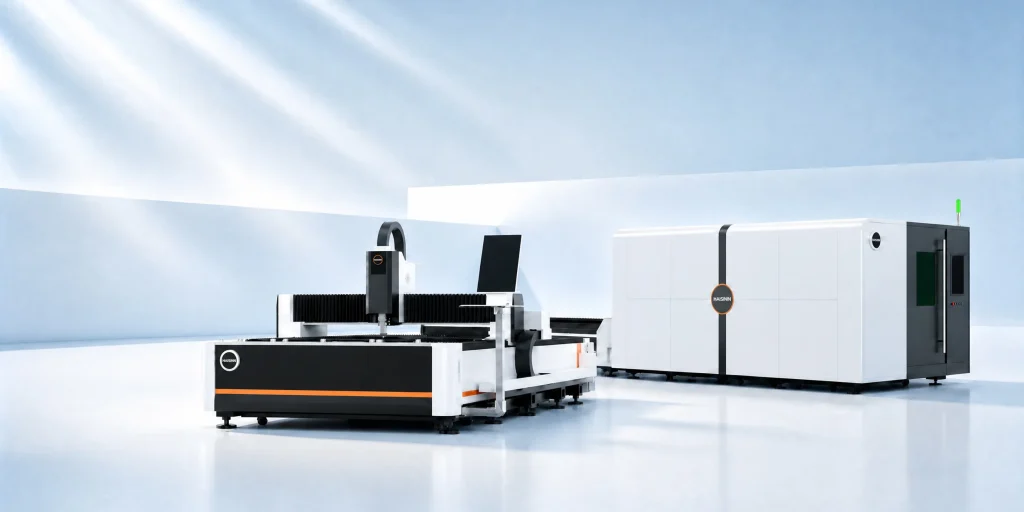
HS-A contre HS-B : plateforme unique ou table d'échange ?
Sur le papier, les chiffres relatifs à la puissance et à la vitesse des modèles HS-A et HS-B semblent pratiquement identiques. La différence qui influe réellement sur le rendement quotidien réside dans la structure de la table.
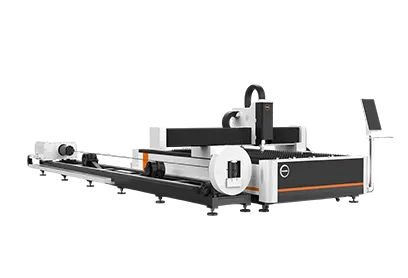
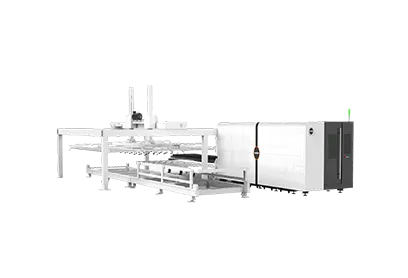
HS-A fonctionne selon un cycle unique et fixe : chargement, découpe, déchargement, et ainsi de suite. La HS-B utilise une configuration à table d’échange : ainsi, une palette est en cours de chargement ou de déchargement tandis que l’autre se trouve sous la poutre. Pour un atelier effectuant de longs cycles de découpe sans surveillance sur de grandes tôles, ce chevauchement justifie à lui seul l’investissement dans la configuration à table d’échange plutôt que dans celle à plate-forme unique.
HS-B est disponible sur quatre modèles : HS-B3015, HS-B4020, HS-B6015, et HS-B6025 — avec une puissance laser comprise entre 1,5 et 30 kW et des zones de travail allant de 3 048 × 1 524 mm à 6 050 × 2 500 mm, à la même vitesse maximale de 140 m/min, une accélération de 1,5 G et une précision de ±0,05 mm/m, à l’instar du modèle HS-A.
Comment lire la fiche technique — Zone de travail, vitesse et précision
- Sur la plupart des fiches techniques, trois chiffres sont présentés côte à côte et répondent à trois questions différentes :
La surface de travail permet de déterminer “ quelle est la plus grande feuille que je peux charger sans avoir à imbriquer ou à diviser une pièce ”.”
- La vitesse (m/min) répond à la question “ combien de pièces par heure, à condition que la géométrie et le matériau ne constituent pas un frein ”.”
- La précision de positionnement (mm/m) indique “ dans quelle mesure le mouvement de la machine est répétable ”, ce qui n'est pas la même chose que la qualité des arêtes de coupe.
Cette dernière distinction pose problème à de nombreux acheteurs novices. La précision de positionnement décrit la précision avec laquelle le portique se déplace vers une coordonnée. La qualité du bord de coupe — perpendicularité, régularité du trait de coupe, présence de scories — est un résultat distinct qui dépend du type de gaz, de l’état de la buse, de la focalisation et du matériau, en plus du positionnement de la machine. La norme internationale de référence pour la classification de la qualité des arêtes de coupe thermique est la norme ISO 9013:2017 ; c’est cette norme que vous devriez demander à un fournisseur d’utiliser pour effectuer ses essais si une classe de qualité de coupe spécifique est importante pour votre application, plutôt que de supposer que la valeur de précision de positionnement suffit à la garantir.
| Caractéristiques techniques |
HS-A |
HS-B |
HS-C |
| Puissance du laser |
1,5 à 40 kW |
1,5 à 30 kW (selon le modèle) |
Ce n'est pas clairement indiqué dans le tableau public — à vérifier avant de citer cette information |
| Surface de travail maximale |
12 200 × 2 500 mm |
3 048 × 1 524 mm – 6 050 × 2 500 mm |
3 000 × 1 500 mm – 12 200 × 2 500 mm |
| Vitesse maximale |
140 m/min |
140 m/min |
Environ 100 à 150 m/min, selon le modèle |
| Accélération maximale |
1,5 G |
1,5 G |
Environ 1,8 à 2 G |
| Précision de positionnement |
±0,05 mm/m |
±0,05 mm/m |
Environ ± 0,03 à 0,05 mm/m |
| Structure de la table |
Plateforme unique fixe |
Table d'échange (double palette) |
Cabine entièrement fermée |
Dans quels cas une machine fermée comme la HS-C est-elle indiquée ?
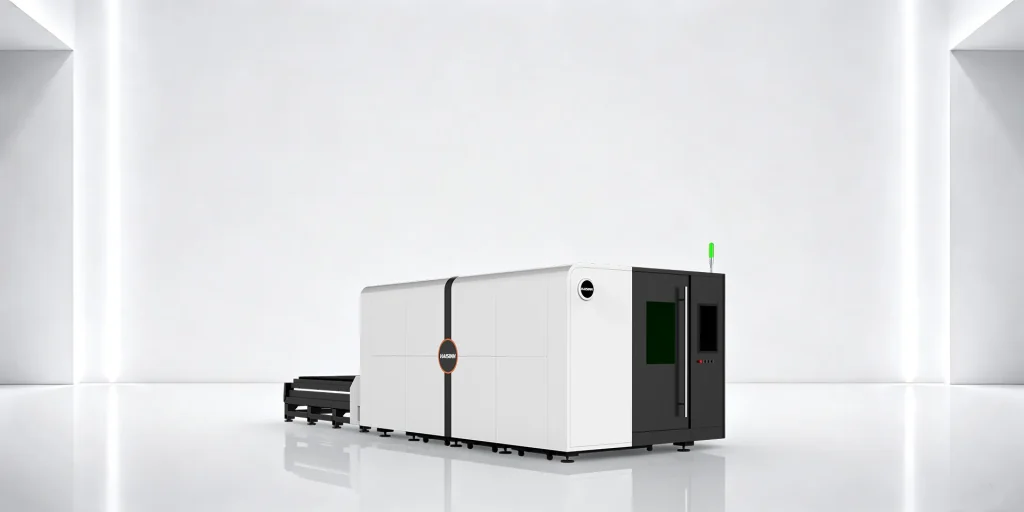
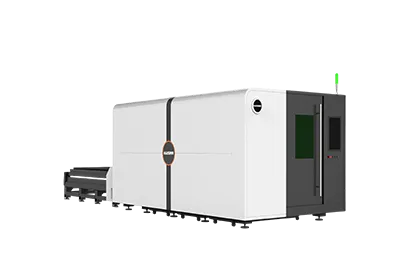
HS-C est proposé avec six configurations de zone de travail, allant de 3 000 × 1 500 mm à 12 200 × 2 500 mm, une accélération plus rapide (environ 1,8 à 2 G) et une précision annoncée plus élevée (environ ±0,03 à 0,05 mm/m) que les modèles HS-A ou HS-B. Le compromis réside dans le capotage : une cabine intégrale autour de la zone de découpe, généralement choisie pour le confinement du faisceau ou le contrôle de la lumière et des fumées dans l'atelier plutôt que pour une capacité de découpe différente. La plage de puissance laser du modèle HS-C n’est pas clairement indiquée dans le tableau public des modèles ; il convient donc de considérer cette spécification comme “ à confirmer auprès du fournisseur ” plutôt que de supposer qu’elle correspond à celle du modèle HS-A.
5 erreurs de dimensionnement qui apparaissent après la pose, et non avant
1. Choisir la puissance en fonction du type de matériau uniquement, et non du débit. Une machine capable, d'un point de vue technique, de découper votre matériau le plus épais peut tout de même s'avérer sous-dimensionnée une fois que l'on calcule le nombre de pièces par équipe.
2. Choisir une plate-forme unique pour un atelier à forte diversité de produits et à haut volume de production. Si les tôles sont chargées et déchargées en permanence, les temps d'inactivité sur une table fixe (HS-A) s'accumulent, ce qu'une table d'échange (HS-B) est justement conçue pour éviter.
3. Adapter la taille de la zone de travail aux tôles actuelles, et non à celles à venir. Imbriquer des pièces plus grandes sur un plateau techniquement trop petit entraîne un gaspillage de matière à chaque cycle de production.
4. Confondre la précision de positionnement et la qualité des arêtes de coupe. Ces deux aspects sont liés, mais ne sont pas interchangeables : si la qualité des arêtes de coupe est une exigence impérative, demandez des échantillons de coupe testés selon la norme ISO 9013, et ne vous contentez pas de la spécification de ± mm/m.
5. Passer commande avant d'avoir vérifié les exigences en matière de certification et de tension pour le marché de destination. Les documents CE et FDA, ainsi que les spécifications électriques, doivent être vérifiés pour chaque modèle et chaque expédition avant que la machine ne quitte l'usine, et non après son arrivée.
Au-delà de la fiche technique : comment les machines sont-elles testées avant leur expédition ?
HAISINN‘La page consacrée à l'usine décrit une chaîne de contrôle qualité articulée autour du contrôle qualité à la réception (IQC), du contrôle qualité en cours de fabrication (IPQC) et du contrôle qualité à la sortie (OQC), ainsi que de l'inspection des composants à leur arrivée, de l'étalonnage des machines, des tests fonctionnels et de la validation des processus. Le processus publié prévoit une période de rodage de 72 heures et un objectif d'étalonnage pouvant aller jusqu'à ±0,03 mm pour les équipements concernés.
Il s'agit d'allégations de fabrication publiées par l'entreprise qui s'appliquent au niveau des procédés. Elles ne doivent pas être interprétées comme une garantie que chaque modèle ou chaque livraison respecte une procédure documentée identique. Demandez le rapport d'inspection et la norme de réception correspondant à votre commande spécifique si ces documents sont importants pour votre processus de qualification interne.
Allégations CE et FDA : ce qu'elles couvrent réellement
HAISINN‘Le site web de [nom de l'entreprise] avance des arguments relatifs à la conformité aux normes CE et aux exigences de la FDA au niveau de l'entreprise. Ce que les pages accessibles au public ne mentionnent pas, ce sont les numéros de certificat, l'organisme émetteur ou de contrôle, une déclaration de conformité, la couverture spécifique à chaque modèle, ni un numéro d'enregistrement auprès de la FDA.
Aux États-Unis, les produits laser relèvent des parties 1000 à 1050 du titre 21 du CFR, notamment des articles 1010, 1040.10 et 1040.11 du titre 21 du CFR — qui définissent les exigences fédérales en matière de performances et de déclaration applicables aux produits émettant des rayonnements. La mention “ certifié par la FDA ” n’est pas interchangeable avec un certificat générique délivré par un organisme tiers dans ce cadre ; par conséquent, si le statut de certification influe sur votre décision d’achat, demandez au fabricant le rapport, les informations d’enregistrement et l’étiquetage correspondant au modèle et à la configuration exacts avant de signer.
Service après-vente
HAISINN décrit une présence internationale couvrant plus de 80 pays et régions, notamment une présence en Europe avec des ingénieurs locaux, la disponibilité des pièces de rechange, un délai d'intervention garanti de deux heures et un service de diagnostic vidéo à distance disponible 24 h/24 et 7 j/7. Les conditions de garantie publiées sur les différentes pages du site de HAISINN ne sont pas tout à fait cohérentes : la page « Garantie » mentionne une durée de cinq ans, la page « Usine » mentionne une couverture de deux à trois ans sur les composants essentiels, et la page « HS-B » indique trois ans — ; la durée de garantie applicable doit donc être confirmée dans le devis et le contrat de vente spécifiques au modèle, et ne doit pas être déduite d’une seule page web.
FAQ
Quelle est la différence concrète entre les modèles HS-A et HS-B si leurs caractéristiques techniques en matière de puissance et de vitesse se recoupent ?
Structure de la table. Le modèle HS-A est une plate-forme fixe unique ; le modèle HS-B utilise une table d'échange qui permet d'effectuer le chargement et la découpe en parallèle, ce qui est particulièrement important pour les ateliers qui exécutent des cycles continus et sans surveillance sur des feuilles de grande taille.
Combien coûte une machine HS-A ou HS-B ?
Les tarifs dépendent de la configuration et ne sont pas rendus publics. Un devis officiel est établi en fonction de la puissance du laser, de la zone de travail, des matériaux, du niveau d'automatisation, des composants principaux, du marché cible et de l'étendue des services.
Les machines HS-A et HS-B sont-elles certifiées CE et FDA ?
HAISINN affirme sur son site web que ses produits sont conformes aux normes CE et aux exigences de la FDA au niveau de l'entreprise. Les numéros de certificat, les organismes émetteurs et la portée spécifique à chaque modèle n'étant pas indiqués publiquement, il convient de vérifier ces informations à l'aide des certificats et des déclarations de conformité correspondant à la configuration exacte avant tout achat.
Quelle est la garantie offerte sur ces machines ?
Les informations relatives à la garantie publiées par HAISINN ne sont pas tout à fait cohérentes d'une page Web à l'autre (de trois à cinq ans, selon la page et le composant). Vérifiez la durée exacte dans votre devis et votre contrat de vente.
Comment mesure-t-on la qualité de la coupe, indépendamment de la précision de positionnement ?
La précision de positionnement (mm/m) indique avec quelle précision la machine se déplace. La qualité des arêtes de coupe — perpendicularité, largeur de coupe, scories — est classée séparément selon la norme ISO 9013:2017 et dépend du gaz, de l'état de la buse et de la mise au point, ainsi que du mouvement de la machine.





 7 août 2026