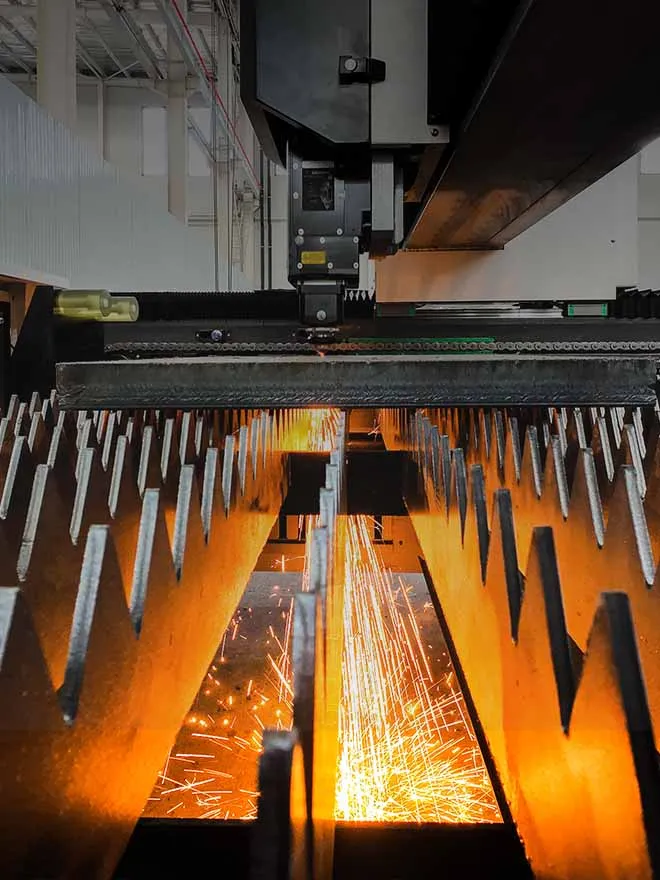
Elegir un máquina de corte por láser de chapa metálica Todo se reduce a cuatro factores: la potencia del láser adaptada a tu material y espesor, el tamaño del área de trabajo acorde con tus piezas, la velocidad de corte adecuada a tu volumen de producción y la precisión de posicionamiento que satisfaga tus requisitos de tolerancia. Las configuraciones HS-A y HS-B abarcan potencias de entre 1,5 y 40 kW y áreas de trabajo que van desde los 3.048 × 1.524 mm hasta los 12.200 × 2.500 mm.
La mayoría de las guías de compra de esta categoría clasifican las máquinas por marca y se quedan ahí. A diferencia de ese enfoque basado en un resumen de marcas, esta guía analiza las cifras específicas de potencia, superficie de trabajo, velocidad y precisión publicadas para cada configuración, además de los pasos de control de calidad a los que se somete una máquina antes de su envío —información que rara vez se incluye en los artículos de tipo «lista».
¿Qué es lo que determina realmente la potencia adecuada del láser?
La selección de la potencia se suele considerar como una única decisión —“¿qué grosor tiene mi material?”— cuando, en realidad, se trata de dos decisiones que se superponen. La primera es si el láser es capaz de cortar el material. La segunda, que a menudo se pasa por alto, es si puede cortar con la rapidez suficiente para alcanzar el objetivo de rendimiento sin agotar los consumibles ni ralentizar toda la línea de producción.
Las configuraciones HS-A se comercializan con un rango de potencia del láser de entre 1,5 y 40 kW, un área de trabajo máxima de 12 200 × 2 500 mm, una velocidad máxima de 140 m/min y una aceleración máxima de 1,5 G, con una precisión de posicionamiento de ±0,05 mm/m. Ese rango abarca desde los puntos de entrada en el sector de la subcontratación hasta la producción de chapas gruesas, por lo que la cuestión práctica no es “¿existen los 40 kW?”, sino qué punto de ese rango se ajusta a su combinación actual de materiales y a su plan de crecimiento para los próximos años.
Un taller que corte principalmente acero al carbono de entre 3 y 10 mm no necesita el límite superior de ese rango. En cambio, sí lo necesita un taller que vaya a trabajar con chapas más gruesas, o uno que quiera margen para añadir aluminio y acero inoxidable sin tener que volver a presupuestar la máquina en dos años.
HS-A frente a HS-B: ¿una única plataforma o una mesa de intercambio?
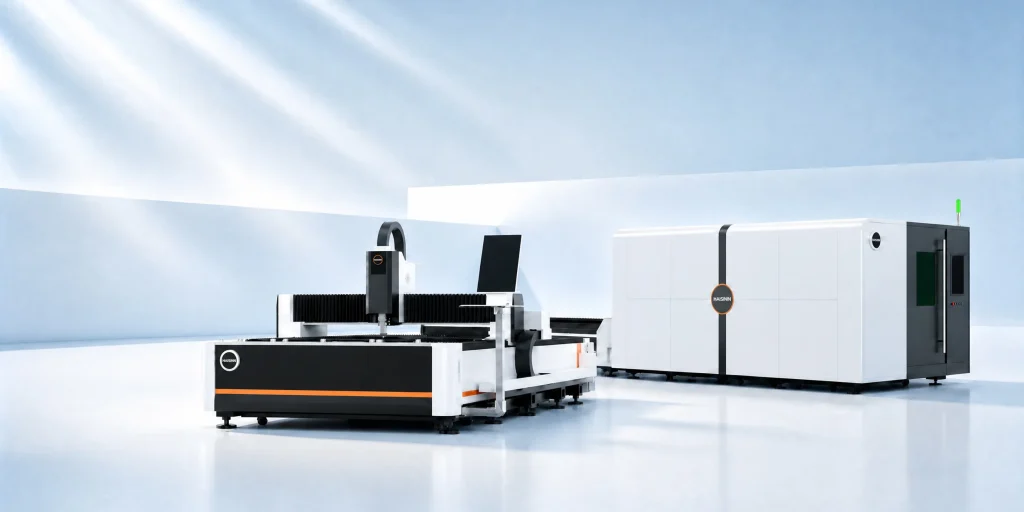
Las cifras de potencia y velocidad de los modelos HS-A y HS-B parecen prácticamente idénticas sobre el papel. La diferencia que realmente influye en el rendimiento diario es la estructura de la mesa.
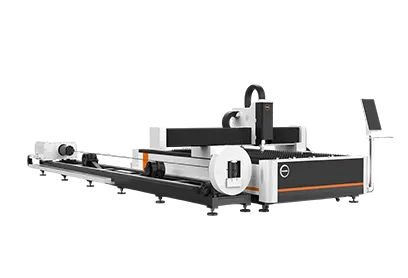
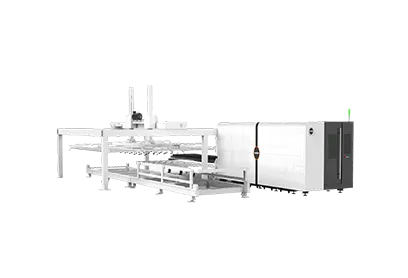
HS-A funciona con un único ciclo fijo: carga, corte, descarga, y así sucesivamente. La HS-B utiliza una configuración con mesa de intercambio, de modo que mientras se carga o descarga un palé, el otro se encuentra bajo la viga. Para un taller que realiza ciclos de corte largos y sin supervisión en chapas de gran tamaño, ese solapamiento es la única razón para optar por la configuración con mesa de intercambio en lugar de la de plataforma única.
HS-B se comercializa en cuatro modelos: HS-B3015, HS-B4020, HS-B6015 y HS-B6025—, con una potencia láser de entre 1,5 y 30 kW y áreas de trabajo que van desde los 3.048 × 1.524 mm hasta los 6.050 × 2.500 mm, todos ellos con la misma velocidad máxima de 140 m/min, una aceleración de 1,5 G y una precisión de ±0,05 mm/m, igual que la serie HS-A.
Cómo interpretar la ficha técnica: área de trabajo, velocidad y precisión
- En la mayoría de las fichas técnicas se comparan tres cifras una al lado de la otra, y estas responden a tres preguntas diferentes:
El área de trabajo responde a la pregunta: “¿Cuál es la chapa más grande que puedo cargar sin tener que anidar o dividir una pieza?”.”
- La velocidad (m/min) responde a la pregunta “cuántas piezas por hora, siempre que la geometría y el material no la limiten en primer lugar”.”
- La precisión de posicionamiento (mm/m) responde a la pregunta “¿hasta qué punto es repetible el movimiento de la máquina?”, lo cual no es lo mismo que la calidad del borde de corte.
Esta última distinción suele confundir a muchos compradores noveles. La precisión de posicionamiento describe con qué exactitud se desplaza el pórtico hasta una coordenada. La calidad del borde de corte —perpendicularidad, uniformidad de la ranura, residuos— es un resultado independiente que depende del tipo de gas, el estado de la boquilla, el enfoque y el material, además del posicionamiento de la máquina. La referencia internacional para clasificar la calidad del borde de corte térmico es la norma ISO 9013:2017, y debería ser la norma que le pidas a un proveedor que utilice para realizar las pruebas si una clase específica de calidad de corte es importante para tu aplicación, en lugar de dar por sentado que la cifra de precisión de posicionamiento lo cubre todo.
| Especificaciones |
HS-A |
HS-B |
HS-C |
| Potencia del láser |
1,5–40 kW |
1,5–30 kW (según el modelo) |
No aparece claramente indicado en la tabla pública; compruébalo antes de citarlo. |
| Área de trabajo máxima |
12 200 × 2 500 mm |
3.048 × 1.524 mm – 6.050 × 2.500 mm |
3.000 × 1.500 mm – 12.200 × 2.500 mm |
| Velocidad máxima |
140 m/min |
140 m/min |
Aproximadamente entre 100 y 150 m/min, dependiendo del modelo |
| Aceleración máxima |
1,5 G |
1,5 G |
Aproximadamente entre 1,8 y 2 G |
| Precisión de posicionamiento |
±0,05 mm/m |
±0,05 mm/m |
Aproximadamente ±0,03–0,05 mm/m |
| Estructura de la tabla |
Plataforma fija única |
Mesa de intercambio (palé doble) |
Cabina totalmente cerrada |
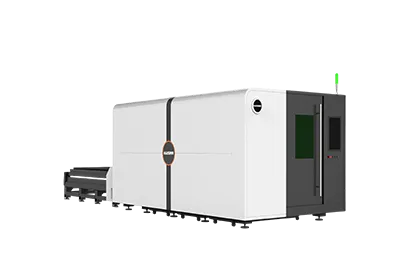
Cuándo tiene sentido utilizar una máquina cerrada como la HS-C
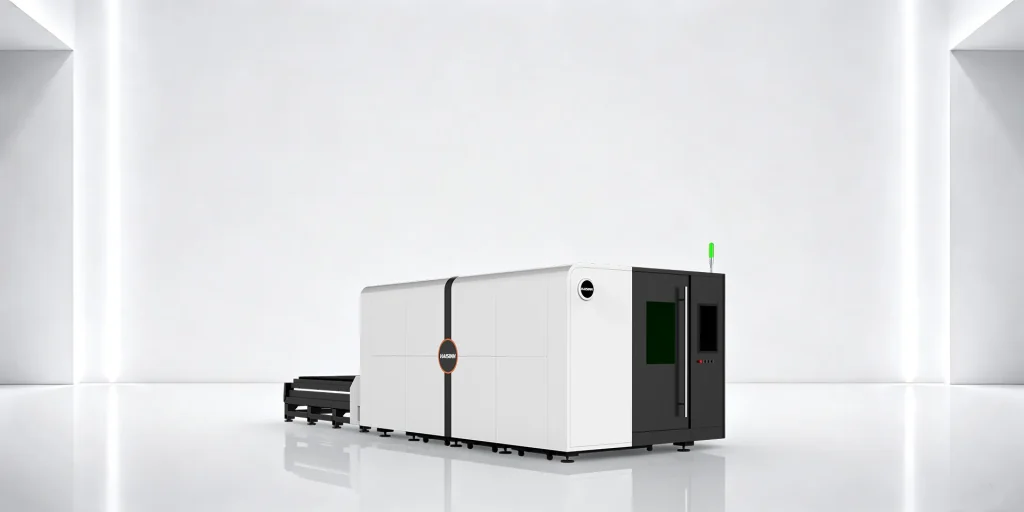
HS-C Se comercializa con seis configuraciones de área de trabajo, desde 3.000 × 1.500 mm hasta 12.200 × 2.500 mm, una aceleración mayor (aproximadamente 1,8-2 G) y una precisión declarada más ajustada (aproximadamente ±0,03-0,05 mm/m) que los modelos HS-A o HS-B. La contrapartida es la carcasa: una cabina completa alrededor de la zona de corte, que suele elegirse para la contención del haz o para el control de la luz y los humos en el taller, más que por una capacidad de corte diferente. El rango de potencia del láser para el modelo HS-C no aparece claramente indicado en la tabla de modelos pública, por lo que conviene considerar esa especificación como “a confirmar con el proveedor”, en lugar de dar por sentado que coincide con la del modelo HS-A.
5 errores de dimensionamiento que se aprecian tras la instalación, no antes
1. Basar la potencia en el tipo de material únicamente, y no en el rendimiento. Una máquina que, técnicamente, pueda cortar el material más grueso que utilices puede resultar insuficiente si se tiene en cuenta el número de piezas por turno.
2. Elección de una plataforma única para un taller con gran variedad de productos y gran volumen de producción. Si las chapas se cargan y descargan constantemente, el tiempo de inactividad en una mesa fija (HS-A) se acumula, algo que la mesa intercambiable (HS-B) está diseñada para evitar.
3. Adaptar el tamaño del área de trabajo a las chapas actuales, no a las futuras. Encajar chapas más grandes en una mesa que, técnicamente, es demasiado pequeña supone un desperdicio de material en cada ciclo de producción.
4. Confundir la precisión de posicionamiento con la calidad del borde de corte. Están relacionadas, pero no son intercambiables: si la calidad del borde es un requisito imprescindible, no te limites a la especificación de ±mm/m, sino que solicita muestras de corte sometidas a ensayo según la norma ISO 9013.
5. Realizar el pedido antes de confirmar los requisitos de certificación y tensión del mercado de destino. La documentación de la CE y la FDA, junto con las especificaciones eléctricas, debe confirmarse por modelo y por envío antes de que la máquina salga de fábrica, no después de su llegada.
Más allá de la ficha técnica: cómo se prueban las máquinas antes de su envío
HAISINN‘En la página web de la fábrica se describe un proceso de control de calidad basado en el control de calidad de entrada (IQC), el control de calidad durante el proceso (IPQC) y el control de calidad de salida (OQC), junto con la inspección de los componentes a su llegada, la calibración de las máquinas, las pruebas funcionales y la validación del proceso. El proceso publicado incluye un periodo de rodaje de 72 horas y un objetivo de calibración de hasta ±0,03 mm para los equipos correspondientes.
Se trata de declaraciones de fabricación publicadas por la empresa que se aplican a nivel de proceso. No deben interpretarse como una garantía de que cada modelo o envío concreto siga un procedimiento documentado idéntico; solicita el informe de inspección y la norma de aceptación correspondiente a tu pedido específico si dicha documentación es relevante para tu proceso de cualificación interno.
Declaraciones de la CE y la FDA: qué cubren realmente
HAISINN‘En su página web, la empresa afirma cumplir con los requisitos de la CE y la FDA a nivel corporativo. Lo que no muestran las páginas disponibles al público son los números de certificado, la entidad emisora o la organización encargada de los ensayos, una declaración de conformidad, la cobertura específica para cada modelo ni un número de registro de la FDA.
En Estados Unidos, los productos láser se rigen por las partes 1000 a 1050 del título 21 del Código de Regulaciones Federales (CFR), incluidas las normas 1010, 1040.10 y 1040.11 del título 21 del CFR, que establecen los requisitos federales de rendimiento y notificación para los productos que emiten radiación. La expresión “certificado por la FDA” no es intercambiable con un certificado genérico de terceros en ese marco normativo, por lo que, si el estado de la certificación influye en su decisión de compra, solicite el informe del fabricante, la información de registro y el etiquetado correspondientes al modelo y la configuración exactos antes de firmar.
Servicio posventa
HAISINN describe una red de servicio internacional que abarca más de 80 países y regiones, incluida una presencia en Europa con ingenieros locales, disponibilidad de piezas de recambio, un mecanismo de respuesta de dos horas y diagnóstico remoto por vídeo las 24 horas del día, los 7 días de la semana. Las condiciones de garantía publicadas en las propias páginas de HAISINN no son del todo coherentes: la página de Garantía indica cinco años, la página «Fábrica» describe una cobertura de entre dos y tres años para los componentes principales, y la página «HS-B» indica tres años—, por lo que el periodo de garantía aplicable debe confirmarse en el presupuesto y el contrato de venta específicos del modelo, y no darse por sentado a partir de una única página web.
Preguntas frecuentes
¿Cuál es la diferencia real entre el HS-A y el HS-B si las especificaciones de potencia y velocidad coinciden?
Estructura de la mesa. La HS-A es una plataforma única fija; la HS-B utiliza una mesa de intercambio, por lo que la carga y el corte se realizan en paralelo, lo cual resulta fundamental para los talleres que realizan ciclos continuos y sin supervisión con chapas de mayor tamaño.
¿Cuánto cuesta una máquina HS-A o HS-B?
Los precios dependen de la configuración y no se hacen públicos. Se elabora un presupuesto formal en función de la potencia del láser, el área de trabajo, los materiales, el nivel de automatización, los componentes principales, el mercado de destino y el alcance del servicio.
¿Las máquinas HS-A y HS-B cuentan con las certificaciones CE y de la FDA?
HAISINN afirma en su página web que cumple con la normativa CE y de la FDA a nivel de empresa. Los números de certificado, los organismos emisores y el alcance específico de cada modelo no se muestran públicamente, por lo que conviene confirmarlo con la documentación de los certificados y las declaraciones correspondientes a la configuración exacta antes de la compra.
¿Qué garantía tienen estas máquinas?
La información sobre la garantía publicada por HAISINN no es del todo coherente en todas sus páginas web (de tres a cinco años, dependiendo de la página y del componente). Confirma la duración exacta en tu presupuesto y en el contrato de venta.
¿Cómo se mide la calidad del filo, al margen de la precisión de posicionamiento?
La precisión de posicionamiento (mm/m) mide la exactitud con la que se desplaza la máquina. La calidad del borde de corte —perpendicularidad, ancho de corte, residuos— se clasifica por separado según la norma ISO 9013:2017 y depende del gas, del estado de la boquilla y del enfoque, así como del movimiento de la máquina.





 7 de agosto de 2026