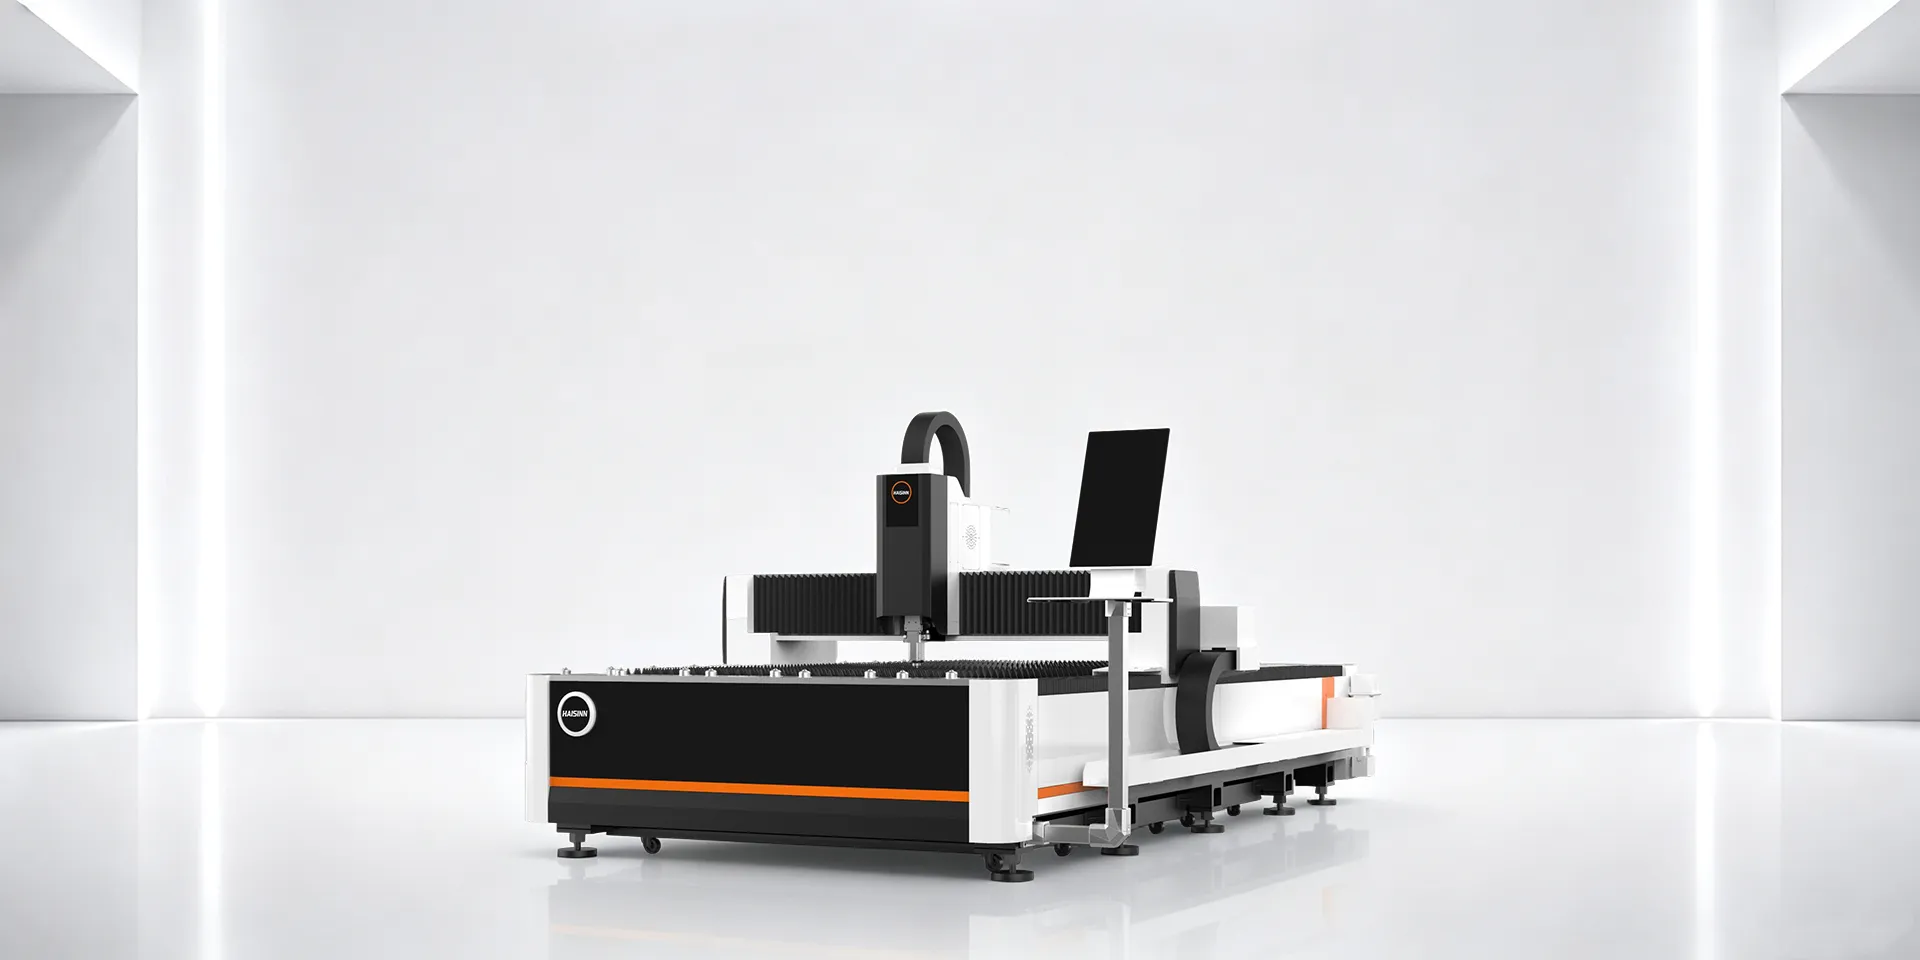
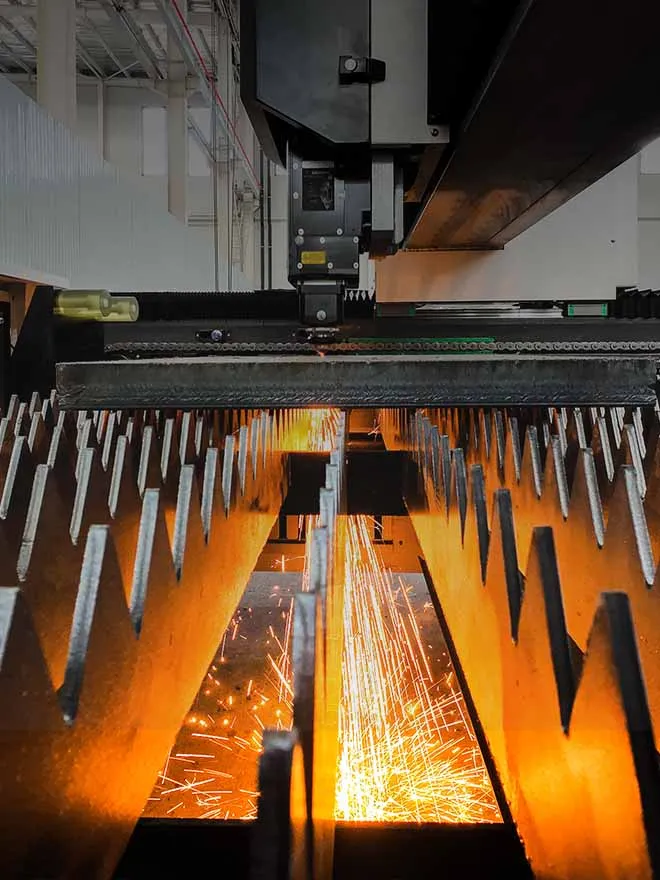
Una cortadora de plasma y una láser de fibra resolver diferentes problemas. El plasma sigue siendo competitivo en chapas gruesas y ofrece un coste inicial más bajo; el láser de fibra destaca por la calidad de los bordes, el ancho de corte y la velocidad de corte en espesores inferiores a unos 16 mm. La decisión suele depender de la variedad de materiales que se utilicen, no de la preferencia por una marca concreta.
¿En qué se diferencian realmente ambos procesos?
El corte por plasma consiste en generar un arco eléctrico a través de un flujo de gas ionizado, lo que funde una trayectoria a través del metal conductor y expulsa el material fundido mediante un flujo de gas a alta velocidad. El corte por láser de fibra, por su parte, concentra un haz de luz en un punto minúsculo, fundiendo o vaporizando el material a lo largo de una trayectoria mucho más estrecha, mientras que un gas auxiliar —nitrógeno u oxígeno— despeja la ranura de corte.
Esa única diferencia —el arco frente al haz concentrado— explica casi todas las compensaciones que se producen en las fases posteriores del proceso: el ancho del corte, el acabado de los bordes, el tamaño mínimo de los elementos y el comportamiento de cada máquina a medida que aumenta el grosor de la chapa.
Comparativa rápida entre el láser de plasma y el láser de fibra
| Factor |
Corte por plasma |
Corte por láser de fibra |
| Espesor óptimo de trabajo |
Aproximadamente entre 6 y 80 mm; resistente a partir de 16 mm |
Espesor fino a medio; competitivo hasta aproximadamente 25-30 mm, dependiendo de la potencia del láser |
| Ancho de corte |
Más ancha, lo que se traduce en una mayor pérdida de material por corte |
Estrecho, lo que permite un encajado más ajustado en la hoja |
| Acabado de los bordes |
Es habitual que aparezcan impurezas y biseles; los dispositivos de alta definición los reducen, pero no los eliminan por completo |
Liso y, a menudo, listo para soldar sin necesidad de rectificado posterior |
| Corte de detalles pequeños y agujeros |
Limitado: los radios estrechos y los orificios pequeños pueden requerir un trabajo adicional |
Resistente: permite cortar con precisión esquinas afiladas y agujeros pequeños |
| Metales reflectantes (aluminio, cobre, latón) |
Los maneja sin necesidad de ópticas especiales |
Requiere una fuente láser y unos parámetros de proceso adecuados para materiales reflectantes |
| Coste inicial de la máquina |
Menor coste de entrada |
Una mayor inversión inicial |
| Evolución de los costes de funcionamiento |
Sustitución frecuente de consumibles, como electrodos, boquillas y anillos de remolino |
Menor rotación de consumibles; el consumo eléctrico y el mantenimiento de las lentes son las principales partidas de gasto |
| Mano de obra de posprocesamiento |
El rectificado y el desbarbado son operaciones que se realizan habitualmente en los bordes de corte |
A menudo no es necesario para las piezas que se destinan directamente a la soldadura o al montaje |
Ninguna de estas filas es absoluta. Un sistema de plasma de alta definición puede rivalizar con la calidad de corte del láser en algunos materiales, y un láser de alta potencia amplía el límite máximo de espesor. Considera la tabla como un punto de partida para tu propia lista de materiales, no como una clasificación universal.
Donde el plasma sigue siendo la mejor opción
El plasma sigue siendo la opción más flexible en tres situaciones. En primer lugar, en chapas gruesas: cuando se cortan chapas de acero dulce de más de 16 mm o se trabaja en la fabricación de acero estructural, la ventaja del plasma en cuanto a velocidad con materiales gruesos es real y la máquina tolera condiciones de taller más duras. En segundo lugar, cuando se dispone de presupuestos de inversión reducidos: instalar una mesa de plasma supone un coste significativamente menor, lo cual es importante para un taller que aún está aumentando su volumen de producción. En tercer lugar, en el caso de materiales conductores mixtos sin requisitos de tolerancia estrictos, donde se acepta una ranura más ancha y algo de escoria en los bordes, ya que la pieza se va a soldar o mecanizar posteriormente de todos modos.
Las ventajas del láser de fibra
Láser de fibra Su precio más elevado se justifica cuando las piezas deben salir de la mesa de corte listas para la siguiente fase del proceso. Las chapas de espesor fino a medio, las piezas con orificios pequeños o esquinas internas cerradas, y cualquier flujo de trabajo en el que el trabajo de esmerilado sea el verdadero cuello de botella —y no la velocidad de corte en sí— son los motivos clásicos para optar por esta mejora. Los talleres que presupuestan el trabajo basándose en la tolerancia de la pieza acabada, en lugar de limitarse a la cantidad de material bruto eliminado, suelen comprobar que el corte más estrecho del láser se amortiza por sí solo gracias al mayor rendimiento del material.
La idea errónea que cuesta dinero a los fabricantes
El error más habitual en esta comparación es considerar que el láser de fibra es, en todos los aspectos, una mejora absoluta con respecto al plasma. No es así. En chapas gruesas —por lo general, por encima de los 16 mm—, un láser de fibra de potencia media puede resultar menos competitivo, tanto en velocidad como en coste por pieza, frente a un sistema de plasma bien mantenido. Los talleres que sustituyen su mesa de plasma por un láser de potencia insuficiente simplemente porque “el láser es más moderno” suelen acabar sufriendo cuellos de botella en la parte de chapas gruesas de su cartera de trabajos, y luego descubren que siguen necesitando un proceso secundario para cualquier pieza de más de una pulgada. La solución no pasa por evitar el láser de fibra, sino por adaptar la potencia del láser a la distribución real de espesores de su trabajo, y no solo a sus piezas más finas.
Otro caso especial que conviene destacar: los metales reflectantes. El aluminio, el cobre y el latón reflejan una parte del rayo láser, por lo que para cortarlos correctamente se necesita una fuente láser y unos parámetros de proceso diseñados específicamente para materiales reflectantes, en lugar de una configuración genérica tomada del corte de acero dulce.
Señales de que es hora de pasar del plasma al láser
- El rectificado es tu cuello de botella, no el corte. Si en tu taller se dedican más horas de mano de obra a desbarbar los bordes cortados con plasma que al propio corte, las cuentas suelen inclinar la balanza a favor del láser, incluso sin tener en cuenta el ahorro en material.
- Tus piezas son cada vez más pequeñas y detalladas. La creciente demanda de orificios pequeños, radios estrechos o patrones de anidamiento complejos es una señal clara: las características del corte y del arco del plasma dificultan el logro de detalles finos.
- El rendimiento de los materiales es más importante que antes. Un corte más estrecho permite obtener más piezas por lámina. En el caso de materiales caros como el acero inoxidable o el aluminio, esa diferencia se acumula rápidamente.
- Estás haciendo presupuestos basándote en la tolerancia de las piezas acabadas. Si los clientes rechazan piezas por problemas de calidad de los bordes o de perpendicularidad, se trata de un problema de capacidad del proceso que los consumibles de plasma no pueden resolver por sí solos.
- Tu combinación de grosores está cambiando hacia un calibre entre fino y medio. Si la mayoría de los nuevos pedidos son de un grosor inferior a unos 16 mm, la ventaja del plasma en el corte de chapas gruesas deja de ser relevante para tu trabajo diario.
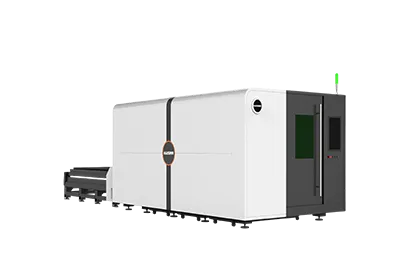
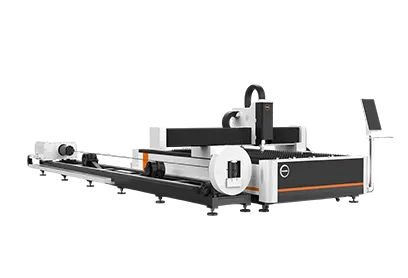
HS-A, máquina de corte por láser económica de plataforma única: características técnicas para talleres que se plantean el cambio
Para los fabricantes que estén sopesando la posibilidad de adquirir su primer láser frente a seguir utilizando el plasma, De HAISINN Serie HS-A Se posiciona como una opción de iniciación al corte por láser de fibra, más que como una línea de producción de gran formato. Según la tabla de parámetros publicada por HAISINN, la serie HS-A abarca:
- Potencia del láser: 1,5–40 kW
- Área de trabajo máxima publicada: 12 200 × 2 500 mm
- Velocidad máxima: hasta 140 m/min
- Aceleración máxima: hasta 1,5 G
- Precisión de posicionamiento publicada: ±0,05 mm/m
- Materiales compatibles habituales: acero al carbono, acero inoxidable y aluminio, según HAISINN‘la página del producto
Ese rango de potencia influye directamente en la decisión anterior entre plasma y láser: un taller que corte principalmente chapas de espesor fino a medio puede optar por el extremo inferior de ese rango, mientras que un taller que también trabaje con chapas más gruesas puede decantarse por el extremo superior, en lugar de verse limitado a una única configuración fija. Al igual que con cualquier modelo de HAISINN, la potencia del láser, el área de trabajo y el nivel de automatización se configuran según el pedido; el rango publicado representa un límite máximo y mínimo, no una especificación fija única.
Ese rango de potencia influye directamente en la decisión anterior entre plasma y láser: un taller que corte principalmente chapas de espesor fino a medio puede optar por el extremo inferior de ese rango, mientras que uno que también trabaje con chapas más gruesas puede decantarse por el extremo superior, en lugar de verse limitado a una única configuración fija. Al igual que con cualquier HAISINN El modelo, la potencia del láser, el área de trabajo y el nivel de automatización se configuran según cada pedido; el rango publicado representa un límite máximo y mínimo, no una especificación fija única.
Normas de calidad del corte que conviene conocer
Las afirmaciones sobre la calidad de los bordes de corte en este ámbito suelen hacerse de forma imprecisa. La norma ISO 9013:2017 define el sistema de clasificación y las tolerancias geométricas que se utilizan para describir los bordes de corte térmico —incluidas la angularidad y la perpendicularidad— y constituye el punto de referencia para comparar la calidad de los bordes de corte por plasma y láser en términos objetivos, en lugar de basarse únicamente en el lenguaje publicitario. Cualquier afirmación específica sobre la clase de calidad de corte debe estar respaldada por datos de ensayo correspondientes al material y espesor exactos en cuestión, y no basarse en suposiciones a partir de especificaciones generales.
En comparación con las páginas genéricas de comparación de proveedores que dominan los resultados de búsqueda sobre este tema, la diferencia práctica a la hora de tomar una decisión de compra no suele radicar en los principios físicos subyacentes, sino en adaptar la potencia de la máquina y el nivel de automatización a tu combinación real de trabajos, para luego obtener un presupuesto específico para cada configuración, en lugar de basarse únicamente en los límites máximos de espesor publicados.
Preguntas frecuentes
P: ¿Puede una sola máquina sustituir tanto al láser de plasma como al láser de fibra?
R: No del todo. Un láser configurado para chapas gruesas pierde parte de la ventaja en cuanto a velocidad y coste que hace que el láser resulte atractivo para materiales finos, y una mesa de plasma no puede igualar la calidad de los bordes que ofrece el láser en trabajos con detalles finos. Muchos talleres utilizan ambos.
P: ¿Cuál es el espesor que marca realmente la diferencia entre el corte por plasma y el corte por láser?
R: No hay una cifra concreta —depende de la potencia del láser y de la intensidad de corriente del plasma—, pero, a grandes rasgos, a partir de unos 16 mm de acero dulce es donde la ventaja del plasma en cuanto a velocidad y coste se hace más evidente, y donde el láser empieza a necesitar una mayor potencia para seguir siendo competitivo.
P: ¿El láser de fibra elimina por completo el posprocesamiento?
R: En muchos casos, sí: los bordes limpios cortados con láser suelen pasar directamente a la soldadura o al montaje. Depende del material, del grosor y del gas auxiliar utilizado; no es una garantía absoluta para todos los trabajos.
P: ¿Cuenta la serie HS-A de HAISINN con la certificación necesaria para el mercado de la UE o de EE. UU.?
R: HAISINN afirma en su página web que cumple con las normas CE y de la FDA a nivel empresarial, pero no se publican los números de los certificados ni el alcance específico de cada modelo. Solicita la documentación de certificación correspondiente a tu configuración exacta antes de realizar la compra.





 7 de agosto de 2026