Ein Plasmaschneider und ein Faserlaser verschiedene Probleme lösen. Plasma bleibt bei dicken Blechen und geringeren Anschaffungskosten wettbewerbsfähig; der Faserlaser punktet bei Kantenqualität, Schnittspaltbreite und Schnittgeschwindigkeit bei Materialstärken unter etwa 16 mm. Die Entscheidung hängt in der Regel von Ihrer Materialzusammensetzung ab, nicht von einer Markenpräferenz.
Was ist eigentlich der Unterschied zwischen den beiden Verfahren?
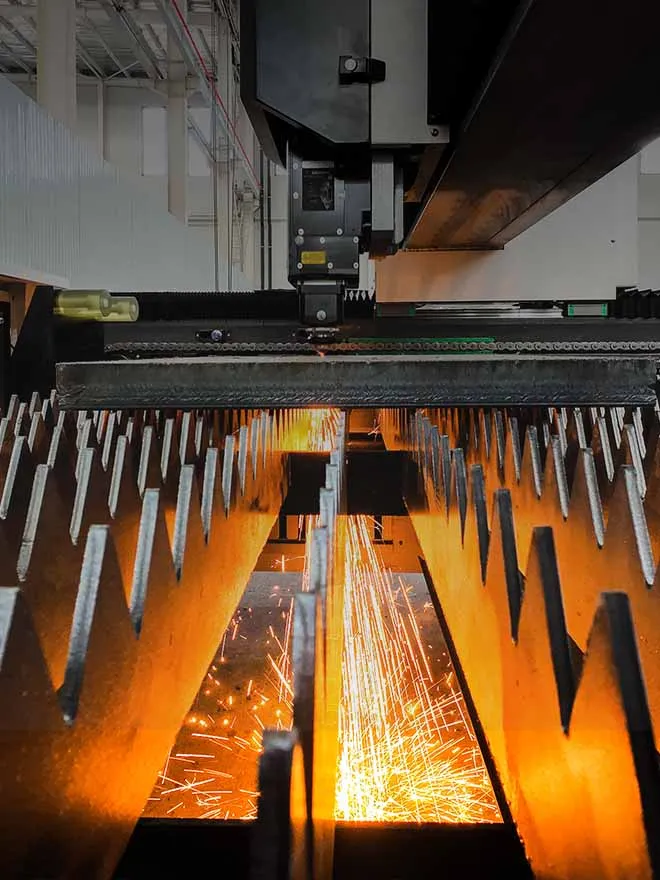
Beim Plasmaschneiden wird ein Lichtbogen durch einen Strom ionisierten Gases geleitet, wodurch eine Bahn durch leitfähiges Metall geschmolzen und das geschmolzene Material mit einem Hochgeschwindigkeitsgasstrom weggeblasen wird. Beim Faserlaserschneiden hingegen wird ein Lichtstrahl auf einen winzigen Punkt fokussiert, wodurch das Material entlang einer viel schmaleren Bahn geschmolzen oder verdampft wird, während ein Hilfsgas – Stickstoff oder Sauerstoff – die Schnittfuge freihält.
Dieser eine Unterschied – Lichtbogen gegenüber fokussiertem Strahl – erklärt fast alle sich daraus ergebenden Kompromisse: Schnittspaltbreite, Kantenqualität, minimale Strukturgröße und das Verhalten der einzelnen Maschinen bei zunehmender Blechdicke.
Plasma- vs. Faserlaser auf einen Blick
| Faktor |
Plasmaschneiden |
Faserlaserschneiden |
| Optimale Bearbeitungsdicke |
Etwa 6–80 mm; kräftig bei einer Größe von über 16 mm |
Dünne bis mittlere Materialstärken; wettbewerbsfähig bis zu ca. 25–30 mm, je nach Laserleistung |
| Schnittbreite |
Breiter, was zu einem höheren Materialverlust pro Schnitt führt |
Schmal, wodurch eine dichtere Anordnung auf dem Bogen möglich ist |
| Kantenausführung |
Schlacke und Abschrägungen treten häufig auf; hochauflösende Geräte reduzieren diese zwar, beseitigen sie jedoch nicht vollständig |
Glatt und oft ohne Nachschleifen schweißfertig |
| Schneiden kleiner Details und Bohrungen |
Eingeschränkt – enge Radien und kleine Bohrungen erfordern unter Umständen Nacharbeiten |
Stark – scharfe Ecken und kleine Löcher lassen sich sauber ausschneiden |
| Reflektierende Metalle (Aluminium, Kupfer, Messing) |
Bewältigt sie ohne spezielle Optik |
Erfordert eine Laserquelle und Prozesseinstellungen, die für reflektierende Materialien geeignet sind |
| Anschaffungskosten für Maschinen |
Geringere Einstiegskosten |
Höhere Anfangsinvestition |
| Entwicklung der Betriebskosten |
Häufiger Austausch von Verschleißteilen, darunter Elektroden, Düsen und Wirbelringe |
Geringerer Verbrauchsmaterialumsatz; Stromverbrauch und Objektivpflege sind die wichtigsten Kostenfaktoren |
| Aufwand für die Nachbearbeitung |
Das Schleifen und Entgraten ist an Schnittkanten regelmäßig erforderlich |
Oftmals nicht erforderlich für Teile, die direkt zum Schweißen oder zur Montage weitergeleitet werden |
Keine dieser Angaben ist absolut. Ein hochauflösendes Plasmasystem kann bei manchen Materialien mit der Schnittqualität eines Lasers mithalten, und ein Hochleistungslaser erhöht die maximale Materialstärke. Betrachten Sie die Tabelle als Ausgangspunkt für Ihre eigene Materialliste und nicht als allgemeingültige Rangliste.
Wo Plasma nach wie vor die Nase vorn hat
Plasma ist in drei Situationen nach wie vor die flexiblere Wahl. Erstens bei dicken Blechen – sobald man Weichstahl mit einer Dicke von deutlich über 16 mm schneidet oder im Stahlbau tätig ist, kommt der Geschwindigkeitsvorteil von Plasma bei dickem Material voll zum Tragen, und die Maschine verträgt auch rauere Werkstattbedingungen. Zweitens: Geringe Investitionsbudgets – die Anschaffungskosten für einen Plasmatisch sind deutlich geringer, was für eine Werkstatt, die noch dabei ist, ihr Produktionsvolumen aufzubauen, von Bedeutung ist. Drittens: Gemischte leitfähige Werkstoffe ohne enge Toleranzanforderungen, bei denen eine breitere Schnittfuge und etwas Schlacke an den Kanten akzeptabel sind, da das Werkstück anschließend ohnehin geschweißt oder weiterbearbeitet wird.
Wo der Faserlaser überzeugt
Faserlaser Der höhere Preis macht sich bezahlt, wenn die Teile den Schneidetisch bereits für den nächsten Arbeitsschritt fertig verlassen müssen. Dünnes bis mittelstarkes Blech, Teile mit kleinen Löchern oder engen Innenecken sowie alle Arbeitsabläufe, bei denen der Schleifaufwand – und nicht die reine Schneidgeschwindigkeit – den eigentlichen Engpass darstellt, sind die klassischen Gründe für eine Aufrüstung. Betriebe, die ihre Angebote auf der Grundlage der Toleranz des Fertigteils und nicht nur anhand des abgetragenen Rohmaterials kalkulieren, stellen in der Regel fest, dass sich die schmalere Schnittfuge des Lasers allein schon durch die höhere Materialausbeute amortisiert.
Das Missverständnis, das Metallbauunternehmen Geld kostet
Der häufigste Fehler bei diesem Vergleich besteht darin, den Faserlaser in jeder Hinsicht als klares Upgrade gegenüber dem Plasmaschneiden zu betrachten. Das ist er jedoch nicht. Bei dicken Blechen – in der Regel ab 16 mm – kann ein Faserlaser mittlerer Leistung sowohl hinsichtlich der Geschwindigkeit als auch der Kosten pro Teil gegenüber einem gut gewarteten Plasmaschneidsystem das Nachsehen haben. Betriebe, die ihren Plasmatisch allein deshalb durch einen unterdimensionierten Laser ersetzen, weil “Laser neuer ist”, geraten oft bei der Bearbeitung dicker Bleche – einem Teil ihres Auftragsmixes – an ihre Grenzen und stellen dann fest, dass sie für alle Werkstücke, die dicker als ein Zoll sind, weiterhin ein Zweitverfahren benötigen. Die Lösung besteht nicht darin, den Faserlaser zu meiden – sondern darin, die Laserleistung an die tatsächliche Dickenverteilung Ihrer Werkstücke anzupassen, nicht nur an Ihre dünnsten Teile.
Ein zweiter Sonderfall, auf den hingewiesen werden sollte: reflektierende Metalle. Aluminium, Kupfer und Messing reflektieren einen Teil des Laserstrahls, weshalb für ein gutes Schneid Ergebnis eine Laserquelle und Prozessparameter erforderlich sind, die speziell für reflektierende Materialien ausgelegt sind, und nicht eine allgemeine Konfiguration, wie sie beim Schneiden von Weichstahl verwendet wird.
Anzeichen dafür, dass es Zeit ist, von Plasma auf Laser umzusteigen
- Das Schleifen ist Ihr Engpass, nicht das Schneiden. Wenn Ihr Betrieb mehr Arbeitsstunden für das Entgraten von plasmaschnittgeformten Kanten aufwendet als für das eigentliche Schneiden, spricht die Rechnung oft schon für den Laserschnitt, noch bevor man die Materialeinsparungen mit einbezieht.
- Deine Teile werden immer kleiner und detailreicher. Die steigende Nachfrage nach kleinen Löchern, engen Radien oder komplexen Verschachtelungsmustern ist ein deutliches Zeichen dafür, dass die Schnittbreiten- und Lichtbogeneigenschaften des Plasmas der Darstellung feiner Details im Wege stehen.
- Die Materialausbeute spielt eine größere Rolle als früher. Eine schmalere Schnittfuge bedeutet mehr Teile pro Blech. Bei teurem Edelstahl- oder Aluminiummaterial summiert sich dieser Unterschied schnell.
- Sie erstellen Angebote auf der Grundlage der Toleranzen der Fertigteile. Wenn Kunden Teile aufgrund der Kantenqualität oder der Rechtwinkligkeit zurückweisen, handelt es sich um ein Problem der Prozessfähigkeit, das sich nicht allein durch den Einsatz von Plasma-Verbrauchsmaterialien lösen lässt.
- Ihre Dickenstruktur verschiebt sich in Richtung dünner bis mittlerer Stärken. Wenn die meisten neuen Aufträge im Bereich von etwa 16 mm liegen, spielt der Vorteil des Plasmaschneidverfahrens bei dicken Blechen für Ihre praktische Arbeit keine Rolle mehr.
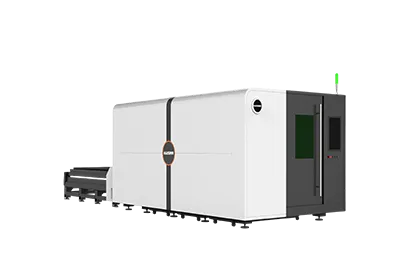
HS-A – Kostengünstige Laser-Schneidemaschine mit einer Plattform: Technische Daten für Betriebe, die einen Umstieg in Betracht ziehen
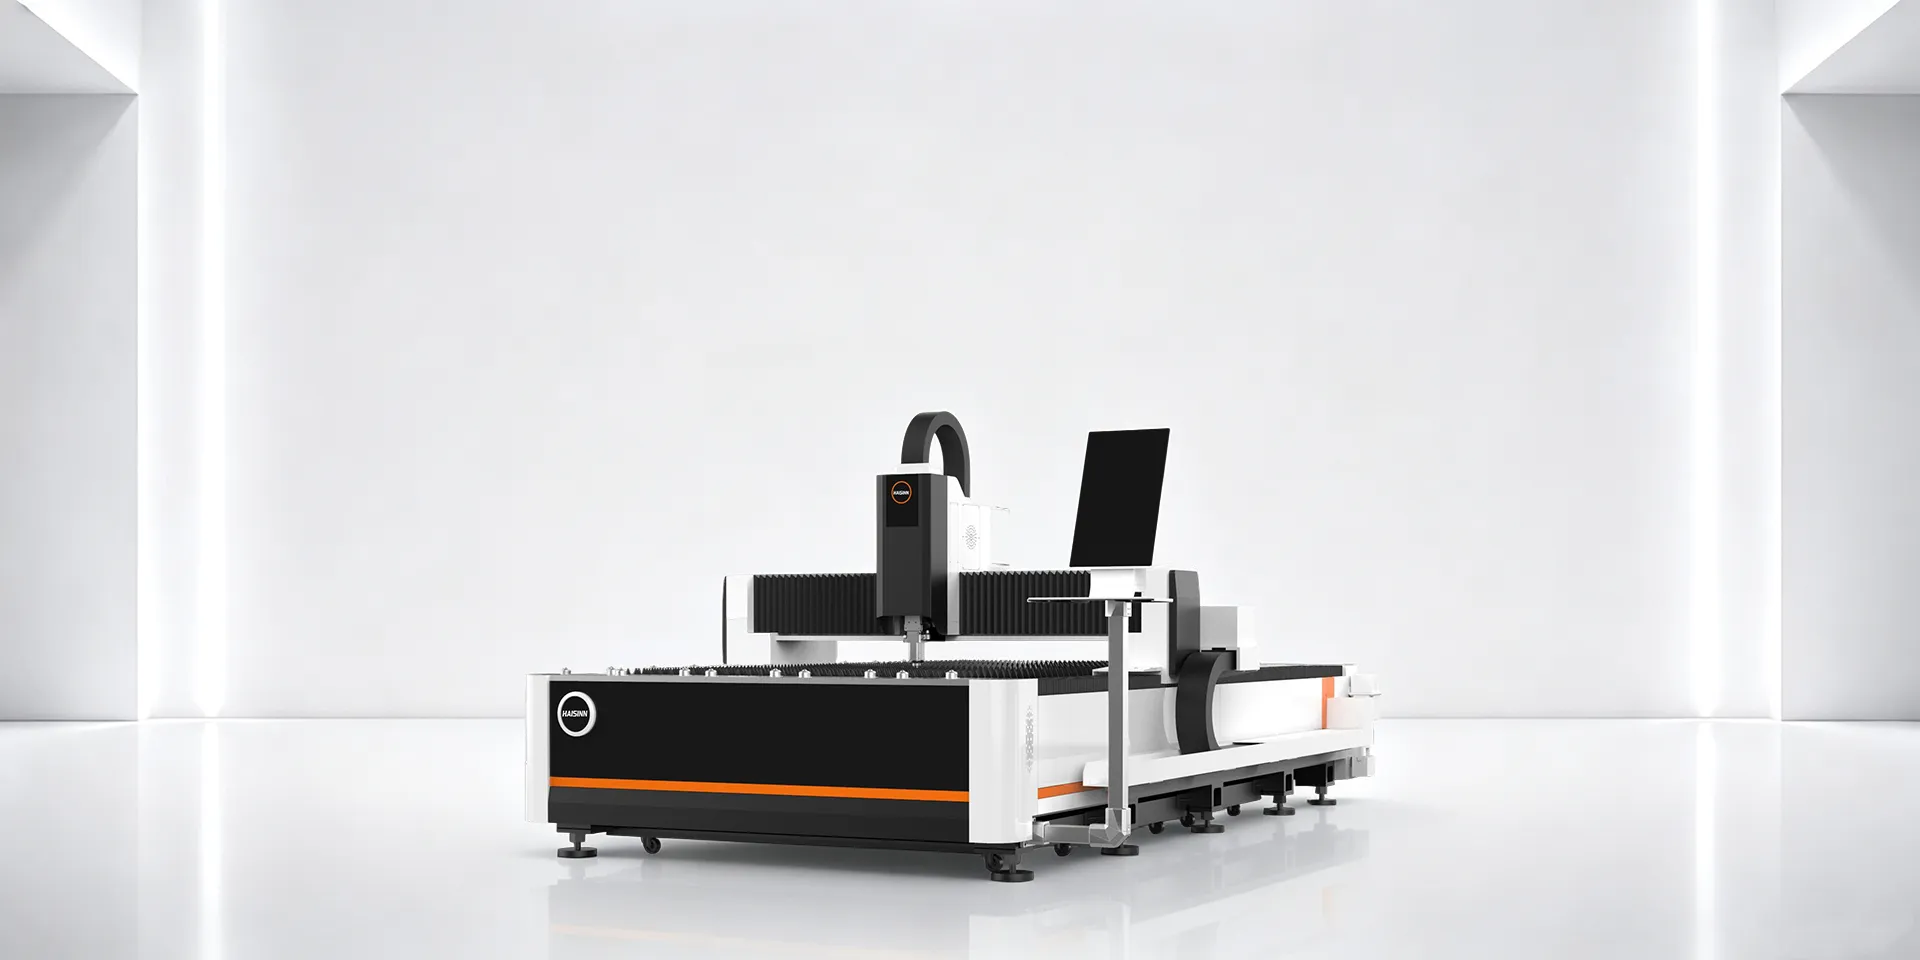
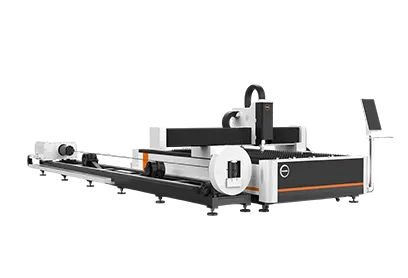
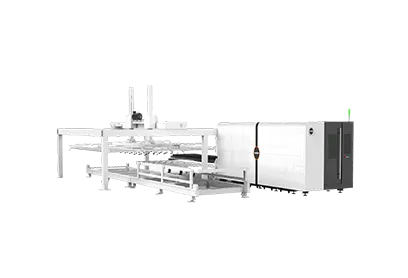
Für Hersteller, die zwischen der Anschaffung eines ersten Lasers und dem weiteren Einsatz von Plasma abwägen, HAISINNs HS-A-Serie ist eher als Einstiegslösung in das Faserlaserschneiden positioniert als als großformatige Produktionslinie. Laut der von HAISINN veröffentlichten Parametertabelle deckt die HS-A-Serie folgende Bereiche ab:
- Laserleistung: 1,5–40 kW
- Maximal angegebener Arbeitsbereich: 12.200 × 2.500 mm
- Höchstgeschwindigkeit: bis zu 140 m/min
- Maximale Beschleunigung: bis zu 1,5 G
- Angegebene Positioniergenauigkeit: ±0,05 mm/m
- Typische kompatible Werkstoffe: Kohlenstoffstahl, Edelstahl und Aluminium, gemäß HAISINN‘die Produktseite von …
Dieser Leistungsbereich hat direkten Einfluss auf die oben genannte Entscheidung zwischen Plasma- und Laserschneiden: Ein Betrieb, der überwiegend dünne bis mitteldicke Bleche schneidet, kann den unteren Bereich dieses Spektrums wählen, während ein Betrieb, der auch noch etwas dickere Bleche verarbeitet, sich eher am oberen Ende orientieren kann, anstatt an eine einzige feste Konfiguration gebunden zu sein. Wie bei jedem HAISINN-Modell werden Laserleistung, Arbeitsbereich und Automatisierungsgrad auftragsbezogen konfiguriert – der angegebene Bereich stellt Ober- und Untergrenze dar und ist keine festgelegte Spezifikation.
Dieser Leistungsbereich hat direkten Einfluss auf die oben erwähnte Entscheidung zwischen Plasma- und Laserschneiden: Ein Betrieb, der überwiegend dünne bis mittelstarke Bleche schneidet, kann sich für den unteren Bereich dieses Spektrums entscheiden, während ein Betrieb, der auch noch etwas dickere Bleche verarbeitet, eher zum oberen Bereich tendieren kann, anstatt an eine einzige feste Konfiguration gebunden zu sein. Wie bei jedem HAISINN Modell, Laserleistung, Arbeitsbereich und Automatisierungsgrad werden auftragsbezogen konfiguriert – der angegebene Bereich stellt Ober- und Untergrenze dar und ist keine festgelegte Spezifikation.
Wissenswertes zu den Qualitätsstandards beim Zuschnitt
Behauptungen zur Schnittkantenqualität werden in diesem Bereich oft ohne genaue Angaben gemacht. Die Norm ISO 9013:2017 definiert das Klassifizierungssystem und die geometrischen Toleranzen zur Beschreibung thermisch geschnittener Kanten – einschließlich Winkelgenauigkeit und Rechtwinkligkeit – und dient als Bezugspunkt für den objektiven Vergleich der Schnittkantenqualität von Plasma- und Laserschnitten, anstatt sich allein auf Marketingaussagen zu stützen. Jede konkrete Angabe zur Schnittqualitätsklasse sollte durch Prüfdaten für das jeweilige Material und die jeweilige Dicke untermauert werden und nicht aus allgemeinen Spezifikationen abgeleitet werden.
Im Vergleich zu den allgemeinen Anbietervergleichsseiten, die die Suchergebnisse zu diesem Thema dominieren, liegt der entscheidende Unterschied für eine Kaufentscheidung in der Regel nicht in den physikalischen Grundlagen – vielmehr geht es darum, die Maschinenleistung und den Automatisierungsgrad an Ihren tatsächlichen Auftragsmix anzupassen und anschließend ein konfigurationsspezifisches Angebot einzuholen, anstatt sich allein auf die veröffentlichten Dickengrenzwerte zu verlassen.
FAQ
F: Kann eine Maschine sowohl den Plasma- als auch den Faserlaser ersetzen?
A: Nicht ganz. Ein für dicke Bleche konfigurierter Laser verliert einen Teil der Geschwindigkeits- und Kostenvorteile, die den Laser bei dünnen Materialien so attraktiv machen, und ein Plasmatisch kann bei feinen Detailarbeiten nicht mit der Kantenqualität des Lasers mithalten. Viele Betriebe setzen beides ein.
F: Bei welcher Dicke liegt der eigentliche Übergangspunkt zwischen Plasma und Laser?
A: Es gibt keinen festen Wert – das hängt von der Laserleistung und der Plasmastromstärke ab –, aber bei etwa 16 mm dickem Baustahl kommen die Vorteile des Plasmaschneidens hinsichtlich Geschwindigkeit und Kosten konsequenter zum Tragen, und ab dieser Dicke benötigt der Laserschneidprozess eine höhere Leistung, um wettbewerbsfähig zu bleiben.
F: Lässt sich die Nachbearbeitung durch den Faserlaser vollständig vermeiden?
A: Bei vielen Teilen ja – saubere, lasergeschnittene Kanten können oft direkt geschweißt oder montiert werden. Das hängt jedoch vom Material, der Dicke und dem verwendeten Schutzgas ab; es ist keine absolute Garantie für jeden Auftrag.
F: Ist die HS-A-Serie von HAISINN für den EU- oder US-Markt zertifiziert?
A: HAISINN gibt auf seiner Website an, dass das Unternehmen die CE- und FDA-Konformitätsanforderungen erfüllt, jedoch werden die Zertifikatsnummern und der modellspezifische Geltungsbereich nicht öffentlich aufgeführt. Fordern Sie vor dem Kauf die Zertifizierungsunterlagen für Ihre genaue Konfiguration an.





 7. August 2026