Плазменный резак и волоконный лазер решают разные задачи. Плазменная резка сохраняет конкурентоспособность при обработке толстого листа и требует меньших первоначальных вложений; волоконный лазер выигрывает по качеству кромки, ширине реза и скорости резки при толщине менее примерно 16 мм. Выбор обычно зависит от того, с какими материалами вы работаете, а не от предпочтений в отношении бренда.
В чём на самом деле различаются эти два процесса
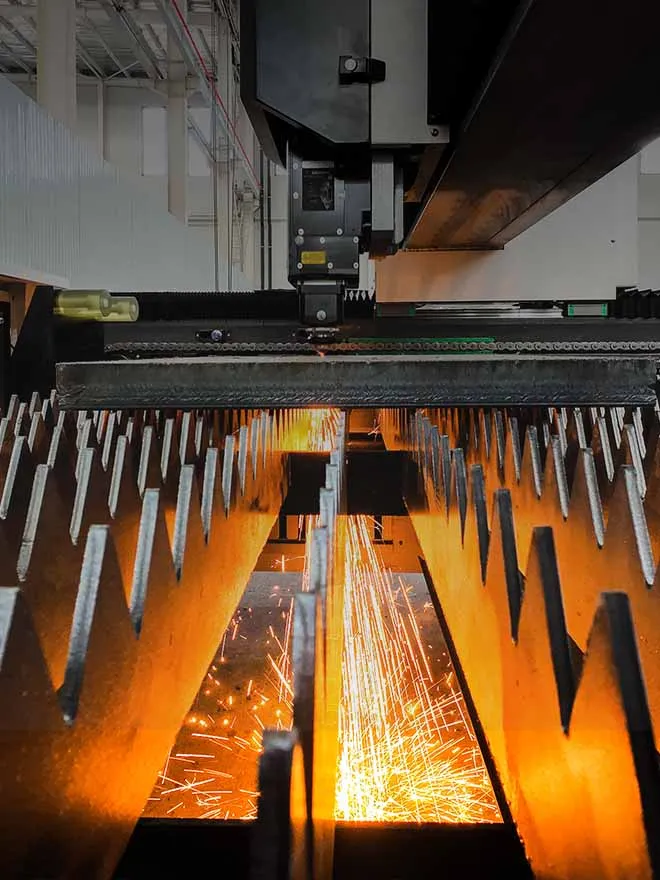
При плазменной резке электрическая дуга проходит через поток ионизированного газа, проплавляя токопроводящий металл, а высокоскоростной поток газа выдувает расплавленный материал. При резке волоконным лазером луч света фокусируется в крошечную точку, расплавляя или испаряя материал вдоль гораздо более узкой траектории, а вспомогательный газ — азот или кислород — очищает рез.
Именно это различие — электрическая дуга против сфокусированного луча — объясняет почти все вытекающие из него компромиссы: ширину реза, качество кромки, минимальный размер элементов и поведение каждого станка при увеличении толщины листа.
Краткое сравнение плазменной и волоконно-лазерной резки
| Параметр |
Плазменная резка |
Волоконно-лазерная резка |
| Оптимальная толщина обрабатываемого материала |
Примерно 6–80 мм; особенно эффективна при толщине свыше 16 мм |
Листы малой и средней толщины; эффективен при толщине примерно до 25–30 мм в зависимости от мощности лазера |
| Ширина реза |
Более широкий, что приводит к большим потерям материала при каждом резе |
Узкий рез позволяет плотнее размещать детали на листе |
| Качество кромки |
Часто образуются грат и скос кромки; установки высокой точности уменьшают их, но не устраняют полностью |
Гладкая кромка, часто пригодная для сварки без дополнительной шлифовки |
| Резка мелких элементов и отверстий |
Ограниченные возможности: малые радиусы и небольшие отверстия могут потребовать дополнительной обработки |
Высокая — острые углы и небольшие отверстия вырезаются чисто |
| Светоотражающие металлы (алюминий, медь, латунь) |
Справляется с ними без специальной оптики |
Требуются источник лазерного излучения и параметры обработки, подходящие для светоотражающих материалов |
| Первоначальная стоимость оборудования |
Более низкие первоначальные затраты |
Более высокие первоначальные инвестиции |
| Структура эксплуатационных расходов |
Частая замена расходных материалов, включая электроды, сопла и завихрители |
Меньший расход расходных материалов; основными статьями затрат являются электроэнергия и обслуживание линз |
| Трудозатраты на последующую обработку |
После резки кромки обычно требуют шлифовки и удаления заусенцев |
Часто не требуется для деталей, которые сразу поступают на сварку или сборку |
Ни одна из строк этой таблицы не отражает абсолютной истины. На некоторых материалах система плазменной резки высокой четкости может сравниться с лазером по качеству кромки, а лазер высокой мощности позволяет резать более толстые материалы. Рассматривайте таблицу как отправную точку для собственного перечня материалов, а не как универсальный рейтинг.
В каких случаях плазменная резка по-прежнему выигрывает
Плазменная резка остается более универсальным выбором в трех ситуациях. Во-первых, при работе с толстым листом: когда толщина низкоуглеродистой стали значительно превышает 16 мм или речь идет об изготовлении металлоконструкций, преимущество плазменной резки в скорости действительно ощутимо, а оборудование лучше переносит тяжелые условия цеха. Во-вторых, при ограниченном бюджете на оборудование: установка плазменного стола обходится значительно дешевле, что важно для цеха, который еще наращивает объемы производства. В-третьих, при обработке различных токопроводящих материалов без жестких требований к допускам, когда более широкий рез и некоторое количество грата на кромках приемлемы, поскольку впоследствии деталь все равно сваривают или подвергают механической обработке.
В каких случаях выигрывает волоконный лазер
Волоконный лазер оправдывает свою более высокую цену, когда детали должны переходить к следующему этапу сразу после раскроя. Листовой металл малой и средней толщины, детали с небольшими отверстиями или узкими внутренними углами, а также процессы, где главным ограничением становится трудоёмкость шлифовки, а не сама скорость резки, — типичные причины для перехода на эту технологию. Мастерские, которые рассчитывают стоимость работ с учётом допусков готовых деталей, а не просто объёма удалённого материала, нередко окупают лазер уже за счёт экономии материала благодаря более узкой ширине реза.
Заблуждение, из-за которого производители металлоконструкций теряют деньги
Самая распространённая ошибка при таком сравнении — считать, что волоконный лазер превосходит плазменную резку по всем параметрам. Это не так. При резке толстого листа — как правило, толщиной более 16 мм — волоконный лазер средней мощности может уступать исправной установке плазменной резки и по скорости, и по себестоимости детали. Мастерские, которые заменяют плазменный стол недостаточно мощным лазерным станком лишь потому, что «лазер современнее», часто сталкиваются с узким местом при обработке толстого листа, а затем обнаруживают, что для материала толщиной более дюйма им всё равно нужен ещё один способ резки. Решение не в том, чтобы отказаться от волоконного лазера, а в том, чтобы выбирать его мощность с учётом всего диапазона толщин в ваших заказах, а не только самых тонких заготовок.
Есть ещё один важный нюанс: металлы с высокой отражающей способностью. Алюминий, медь и латунь отражают часть лазерного луча, поэтому для их качественной резки нужны лазерный источник и параметры процесса, рассчитанные на такие материалы, а не стандартные настройки для резки низкоуглеродистой стали.
Признаки того, что пора переходить с плазменной резки на лазерную
- Узкое место — шлифование, а не резка. Если ваша мастерская тратит на удаление заусенцев после плазменной резки больше рабочего времени, чем на саму резку, расчёты часто говорят в пользу лазера даже без учёта экономии материала.
- Ваши детали становятся меньше и сложнее. Растущий спрос на небольшие отверстия, малые радиусы и сложные схемы раскроя — явный сигнал: ширина реза и особенности плазменной дуги мешают получать мелкие детали.
- Коэффициент использования материала стал важнее, чем раньше. Чем уже рез, тем больше деталей можно получить из одного листа. При работе с дорогой нержавеющей сталью или алюминием эта разница быстро накапливается.
- Вы рассчитываете стоимость заказов с учётом допусков готовых деталей. Если заказчики отклоняют детали из-за качества кромки или отклонения от прямого угла, проблема заключается в возможностях самого процесса: одними расходными материалами для плазменной резки её не решить.
- Ваш ассортимент смещается в сторону листов малой и средней толщины. Если толщина большинства новых заказов не превышает примерно 16 мм, преимущество плазменной резки при работе с толстым листом перестает иметь значение для ваших фактических задач.
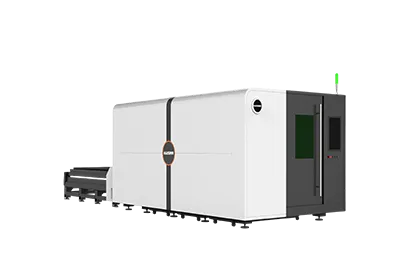
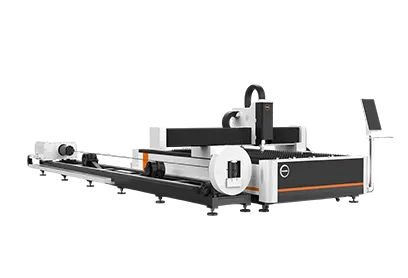
Экономичный одноплатформенный станок лазерной резки HS-A: характеристики для мастерских, рассматривающих переход
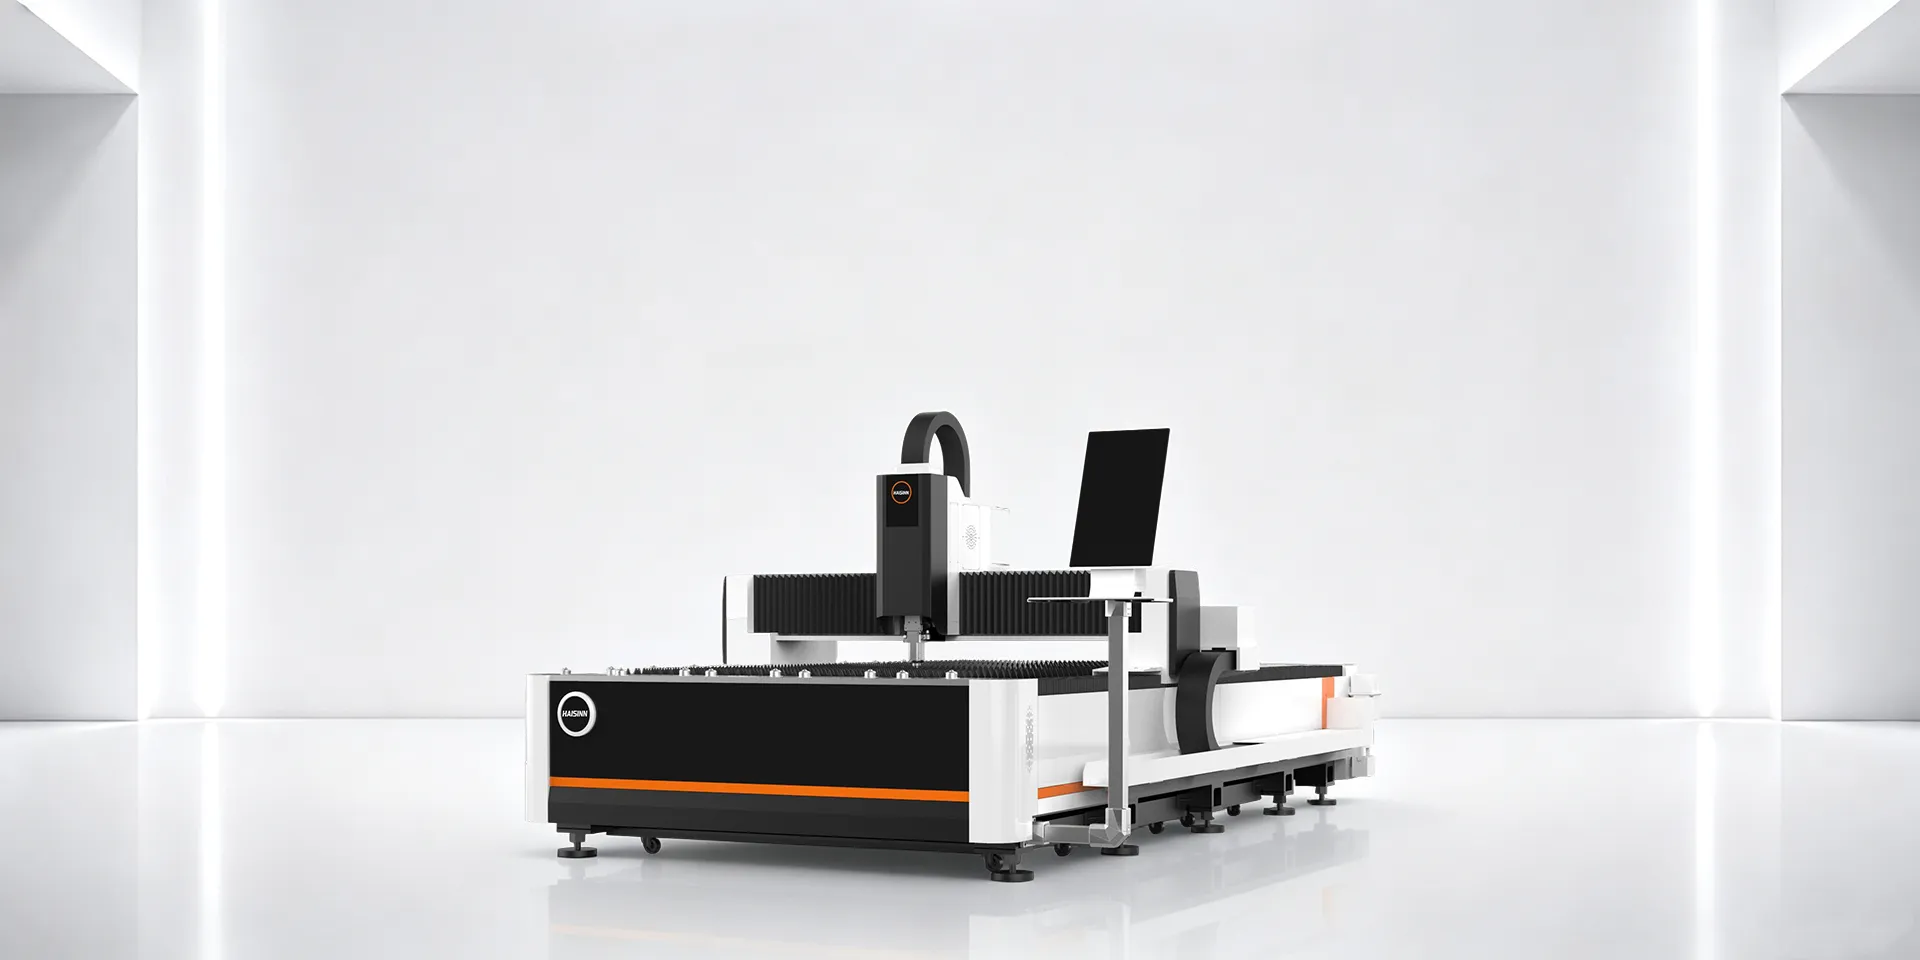
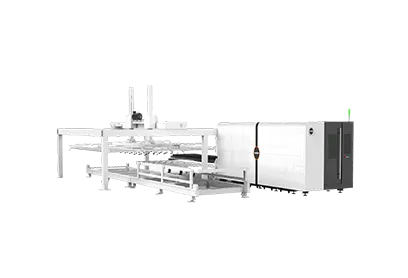
Для производителей металлоконструкций, которые выбирают между покупкой первого лазерного станка и продолжением работы на плазменном оборудовании, HAISINN серия HS-A позиционируется как доступное решение для перехода на волоконную лазерную резку, а не как крупноформатная производственная линия. Согласно опубликованной HAISINN таблице параметров, серия HS-A охватывает следующие характеристики:
- Мощность лазера: 1,5–40 кВт
- Максимальная заявленная рабочая зона: 12 200 × 2 500 мм
- Максимальная скорость: до 140 м/мин
- Максимальное ускорение: до 1,5G
- Заявленная точность позиционирования: ±0,05 мм/м
- Типичные совместимые материалы: углеродистая сталь, нержавеющая сталь и алюминий, согласно HAISINNна странице товара
Этот диапазон мощности напрямую влияет на описанный выше выбор между плазменной и лазерной резкой: цех, работающий преимущественно с листами малой и средней толщины, может выбрать нижнюю часть этого диапазона, тогда как цех, который по-прежнему обрабатывает более толстые листы, может сместиться к верхней части диапазона, не ограничиваясь единственной фиксированной конфигурацией. Как и в случае с любой моделью HAISINN, мощность лазера, рабочая зона и уровень автоматизации настраиваются под заказ — опубликованный диапазон задает верхнюю и нижнюю границы, а не одну фиксированную спецификацию.
Этот диапазон мощности напрямую влияет на описанный выше выбор между плазмой и лазером: цех, который в основном режет листы малой и средней толщины, может выбрать мощность ближе к нижней границе диапазона, а цех, который продолжает работать и с более толстыми плитами, — ближе к верхней, вместо того чтобы ограничиваться одной фиксированной конфигурацией. Как и в случае с любым HAISINN Модель, мощность лазера, рабочая зона и уровень автоматизации подбираются под каждый заказ — опубликованный диапазон задаёт нижнюю и верхнюю границы, а не одну фиксированную конфигурацию.
Стандарты качества резки, которые стоит знать
Заявления о качестве кромки после резки нередко бывают расплывчатыми. ISO 9013:2017 определяет систему классификации и геометрические допуски для описания кромок после термической резки, в том числе допуски по угловатости и перпендикулярности. Этот стандарт позволяет объективно сравнивать качество кромок после плазменной и лазерной резки, не полагаясь лишь на рекламные заявления. Любое заявление о конкретном классе качества резки должно подтверждаться результатами испытаний именно для рассматриваемого материала и его толщины, а не выводиться из общих характеристик.
В отличие от типовых страниц поставщиков со сравнением технологий, которые преобладают в поисковой выдаче по этой теме, при покупке решающее значение обычно имеет не физика процессов, а соответствие мощности станка и уровня автоматизации вашему реальному набору заказов. Поэтому стоит запросить коммерческое предложение на конкретную конфигурацию, а не полагаться только на опубликованные предельные значения толщины.
Часто задаваемые вопросы
В: Может ли один станок заменить и плазменный, и волоконный лазерный станок?
О: Не полностью. Лазер, настроенный на резку толстого листа, теряет часть преимуществ в скорости и стоимости, благодаря которым он выгоден при работе с тонким материалом, а плазменный станок не может обеспечить такое же качество кромки, как лазер, при резке мелких деталей. Во многих цехах используют оба способа.
В: При какой толщине на практике следует переходить с лазерной резки на плазменную?
О: Единого значения нет — всё зависит от мощности лазера и силы тока плазменной установки. Но примерно при толщине низкоуглеродистой стали 16 мм преимущество плазменной резки по скорости и стоимости становится более устойчивым, а лазерной резке для сохранения конкурентоспособности требуется более высокая мощность.
В: Полностью ли волоконный лазер исключает последующую обработку?
О: Для многих деталей — да: чистые кромки после лазерной резки часто позволяют сразу переходить к сварке или сборке. Это зависит от материала, его толщины и используемого вспомогательного газа; для каждой задачи гарантировать такой результат нельзя.
В: Сертифицирована ли серия HAISINN HS-A для рынков ЕС или США?
О: На своем веб-сайте HAISINN заявляет о соответствии продукции компании требованиям CE и FDA, однако номера сертификатов и перечень конкретных моделей, на которые они распространяются, в открытом доступе не указаны. Перед покупкой запросите сертификационную документацию для выбранной вами конфигурации.





 7 августа 2026 года