Bir plazma kesici ve bir fiber lazer solve different problems. Plasma stays competitive on thick plate and lower upfront cost; fiber laser wins on edge quality, kerf width, and cutting speed under roughly 16 mm. The decision usually comes down to your material mix, not brand preference.
What’s Actually Different Between the Two Processes
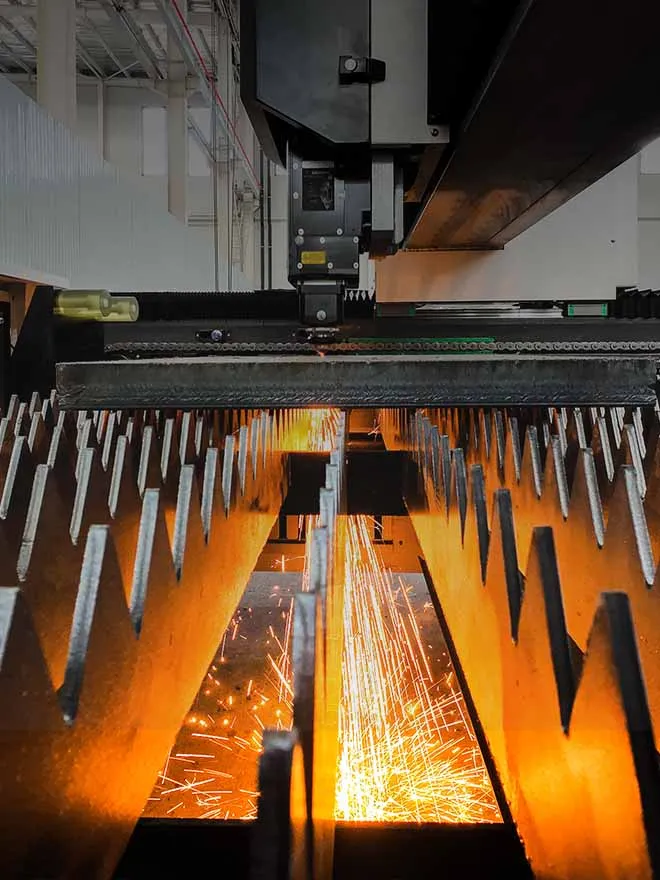
Plazma kesim, iletken metal boyunca bir yol açmak için iyonize gaz akımı içinden bir elektrik arkı geçirir; metali eritir ve erimiş malzemeyi yüksek hızlı gaz akışıyla uzaklaştırır. Buna karşılık fiber lazer kesim, bir ışık huzmesini çok küçük bir noktaya odaklayarak malzemeyi çok daha dar bir hat boyunca eritir veya buharlaştırır; yardımcı gaz — azot veya oksijen — kesim aralığını temizler.
Bu tek fark — ark ile odaklanmış ışın arasındaki fark — neredeyse tüm sonraki ödünleşimleri açıklar: kesim aralığı genişliği, kenar kalitesi, minimum özellik boyutu ve levha kalınlaştıkça her makinenin nasıl davrandığı.
Plazma ve Fiber Lazer Karşılaştırmasına Genel Bakış
| Faktör |
Plazma Kesim |
Fiber Lazer Kesim |
| En İyi Çalışma Kalınlığı |
Yaklaşık 6–80 mm; 16 mm'nin üzerinde güçlü |
İnce ila orta kalınlık; lazer gücüne bağlı olarak yaklaşık 25–30 mm'ye kadar rekabetçi |
| Kesim Aralığı Genişliği |
Daha geniştir; kesim başına daha fazla malzeme kaybına yol açar |
Dar; plaka üzerinde daha sıkı yerleşime olanak tanır |
| Kenar Yüzey Kalitesi |
Çapak ve pah yaygındır; yüksek tanımlı üniteler bunları azaltsa da tamamen ortadan kaldırmaz |
Smooth and often weld-ready without secondary grinding |
| Küçük Detay ve Delik Kesimi |
Limited—tight radii and small holes may require secondary work |
Başarılı — keskin köşeler ve küçük delikler temiz bir şekilde kesilebilir |
| Yansıtıcı Metaller (Alüminyum, Bakır, Pirinç) |
Handles them without special optics |
Yansıtıcı malzemelere uygun bir lazer kaynağı ve proses ayarları gerektirir |
| Upfront Machine Cost |
Daha düşük başlangıç maliyeti |
Daha yüksek başlangıç yatırımı |
| İşletme Maliyeti Düzeni |
Elektrotlar, nozullar ve girdap halkaları dâhil olmak üzere sarf malzemelerinin sık sık değiştirilmesi |
Daha az sarf malzemesi değişimi; elektrik kullanımı ve lens bakımı başlıca maliyet kalemleridir |
| İşlem Sonrası İşçilik |
Kesilen kenarlarda genellikle taşlama ve çapak alma gerekir |
Doğrudan kaynağa veya montaja giden parçalar için genellikle gereksizdir |
Bu satırların hiçbiri kesin değildir. Yüksek çözünürlüklü bir plazma sistemi bazı malzemelerde lazerin kenar kalitesine yaklaşabilir ve yüksek güçlü bir lazer kalınlık sınırını yukarı taşır. Tabloyu evrensel bir sıralama olarak değil, kendi malzeme listeniz için bir başlangıç noktası olarak değerlendirin.
Plazmanın Hâlâ Önde Olduğu Yerler
Plasma remains the more forgiving choice in three situations. First, heavy plate — once you’re cutting well above 16 mm mild steel or working in structural steel fabrication, plasma’s speed advantage on thick material is real and the machine tolerates rougher shop conditions. Second, low capital budgets — a plasma table costs meaningfully less to put on the floor, which matters for a shop still building volume. Third, mixed conductive materials without tight tolerance requirements, where a wider kerf and some edge dross are acceptable because the part gets welded or machined afterward anyway.
Fiber Lazerin Üstün Olduğu Alanlar
Fiber lazer Parçaların kesim tezgâhından çıktıktan sonra bir sonraki aşamaya hazır olması gerektiğinde, daha yüksek fiyatını haklı çıkarır. İnce ve orta kalınlıktaki saclar, küçük delikli veya dar iç köşeli parçalar ve asıl darboğazın ham kesim hızı değil taşlama işçiliği olduğu her türlü iş akışı, bu geçişi gerektiren klasik durumlardır. Yalnızca çıkarılan ham madde miktarına göre değil, bitmiş parça toleransına göre teklif veren işletmeler, lazerin daha dar kesim aralığının yalnızca malzeme verimiyle bile kendi maliyetini karşıladığını görme eğilimindedir.
İmalatçılara Para Kaybettiren Yanılgı
The most common mistake in this comparison is treating fiber laser as a strict upgrade over plasma in every dimension. It isn’t. On thick plate — generally above the 16 mm range — a mid-power fiber laser can lose on both speed and cost per part to a well-maintained plasma system. Shops that replace their plasma table with an underpowered laser purely because “laser is newer” often end up bottlenecked on the thick-plate portion of their job mix, then discover they still need a secondary process for anything over an inch. The fix isn’t avoiding fiber laser — it’s matching laser power to the actual thickness distribution of your work, not just your thinnest parts.
Dikkat çekmeye değer ikinci bir özel durum ise yansıtıcı metallerdir. Alüminyum, bakır ve pirinç lazer ışınının bir kısmını yansıtır. Bu nedenle, bunları iyi kesmek için yumuşak çelik kesiminden alınmış genel amaçlı bir düzenek yerine, yansıtıcı malzemeler için tasarlanmış bir lazer kaynağı ve proses parametreleri gerekir.
Plazmadan Lazere Geçme Zamanının Geldiğini Gösteren İşaretler
- Darboğazınız kesim değil, taşlama. If your shop spends more labor hours deburring plasma-cut edges than actually cutting, the math often favors laser even before you count material savings.
- Parçalarınız daha küçük ve daha ayrıntılı hâle geliyor. Küçük deliklere, dar yarıçaplara veya karmaşık yerleşim düzenlerine yönelik artan talep açık bir işarettir: Plazmanın kesim genişliği ve ark özellikleri, ince detayların elde edilmesini zorlaştırır.
- Malzeme verimliliği artık eskisinden daha önemli. Daha dar bir kesim aralığı, levha başına daha fazla parça anlamına gelir. Pahalı paslanmaz çelik veya alüminyum levhalarda bu fark hızla büyür.
- İşler için bitmiş parça toleransına göre fiyat teklifi veriyorsunuz. Müşteriler kenar kalitesi veya gönye kaçıklığı nedeniyle parçaları reddediyorsa, bu durum plazma sarf malzemelerinin tek başına çözemeyeceği bir proses kabiliyeti sorunudur.
- İşlediğiniz malzeme kalınlıkları ince ve orta kalınlıktaki saclara doğru kayıyor. Yeni siparişlerin çoğu yaklaşık 16 mm'nin altındaysa plazmanın kalın levha avantajı, yaptığınız işler açısından önemini yitirir.
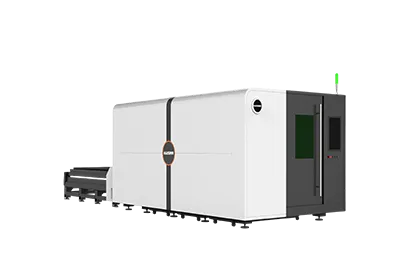
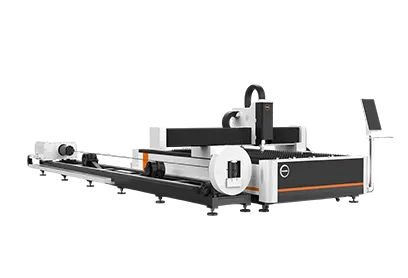
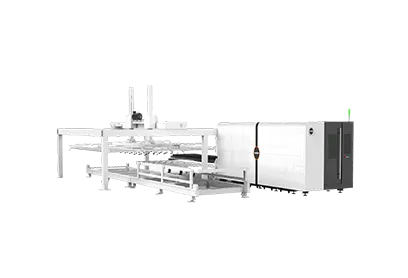
HS-A Ekonomik Tek Platformlu Lazer Kesim Makinesi: Geçiş Yapmayı Düşünen Atölyeler İçin Teknik Özellikler
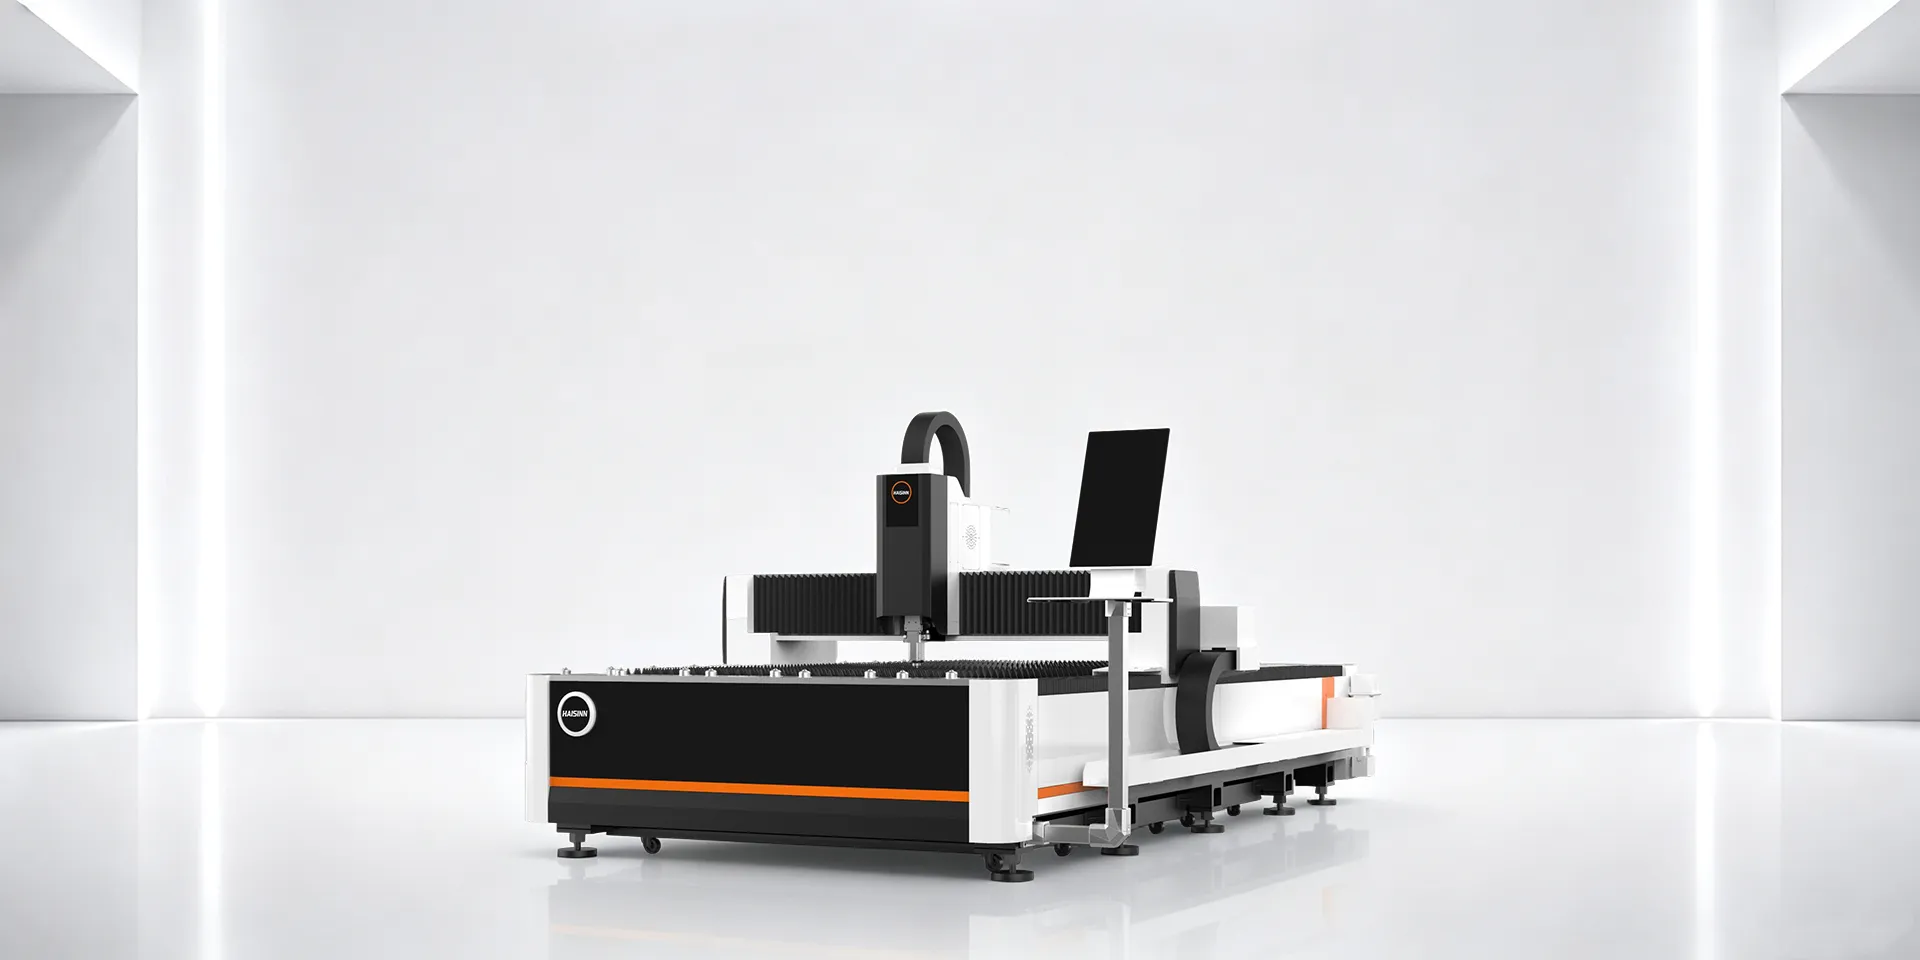
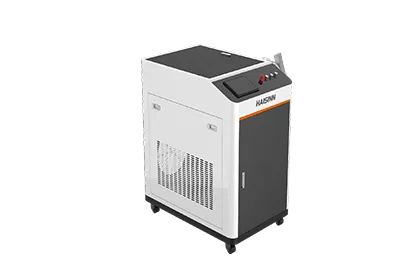
İlk lazer alımını plazma kullanmaya devam etmekle kıyaslayan imalatçılar için, HAISINN'in HS-A series büyük formatlı bir üretim hattından ziyade fiber lazer kesime giriş noktası olarak konumlandırılmıştır. HAISINN’in yayımladığı parametre tablosuna göre HS-A serisi şunları kapsar:
- Lazer gücü: 1,5–40 kW
- Belirtilen maksimum çalışma alanı: 12.200 × 2.500 mm
- Maksimum hız: 140 m/dk'ya kadar
- Maksimum ivmelenme: 1,5G'ye kadar
- Belirtilen konumlandırma doğruluğu: ±0,05 mm/m
- Tipik uyumlu malzemeler: karbon çeliği, paslanmaz çelik ve alüminyum, kaynak: HAISINNürün sayfası
Bu güç aralığı, yukarıda belirtilen plazmadan lazere geçiş kararını doğrudan etkiler: Ağırlıklı olarak ince ve orta kalınlıkta sac kesen bir atölye bu aralığın alt sınırını seçebilirken, daha kalın levhalarla da çalışan bir atölye tek bir sabit konfigürasyona mahkûm olmak yerine üst sınıra yönelebilir. Tüm HAISINN modellerinde olduğu gibi lazer gücü, çalışma alanı ve otomasyon seviyesi sipariş bazında yapılandırılır — yayınlanan aralık tek bir sabit teknik özellik değil, bir taban ve tavan değerdir.
That power range matters directly for the plasma-to-laser decision above: a shop cutting mostly thin-to-medium gauge sheet can spec the lower end of that range, while a shop that still handles some heavier plate can move toward the higher end rather than being locked into a single fixed configuration. As with any HAISINN modelinde, lazer gücü, çalışma alanı ve otomasyon seviyesi sipariş bazında yapılandırılır — yayınlanan aralık tek bir sabit teknik özellik değil, bir taban ve tavan değerdir.
Bilmeye Değer Kesim Kalitesi Standartları
Bu alandaki kesim kenarı kalitesi iddiaları çoğu zaman gelişigüzel yapılır. ISO 9013:2017, ısıl kesim kenarlarını tanımlamak için kullanılan sınıflandırma sistemini ve geometrik toleransları — açısallık ve diklik dâhil — belirler ve plazma ile lazer kenar kalitesini yalnızca pazarlama diline değil, nesnel ölçütlere göre karşılaştırmak için referans noktasıdır. Belirli bir kesim kalitesi sınıfı iddiası, genel teknik özelliklerden varsayılmamalı; söz konusu malzeme ve kalınlık için test verileriyle desteklenmelidir.
Bu konudaki arama sonuçlarına hâkim olan genel üretici karşılaştırma sayfalarıyla kıyaslandığında, satın alma kararında pratik fark genellikle temel fizik değildir — asıl önemli olan, makine gücünü ve otomasyon seviyesini gerçek iş karışımınızla eşleştirmek, ardından yalnızca yayınlanmış kalınlık sınırlarına güvenmek yerine yapılandırmaya özel bir fiyat teklifi almaktır.
SSS
S: Tek bir makine hem plazmanın hem de fiber lazerin yerini alabilir mi?
A: Tam olarak değil. Kalın levha için yapılandırılmış bir lazer, lazeri ince malzemelerde cazip kılan hız ve maliyet avantajının bir kısmını kaybeder; plazma tezgâhı ise ince detaylı işlerde lazerin kenar kalitesine yetişemez. Birçok atölye her ikisini de kullanır.
S: Plazma ile lazer arasındaki gerçek geçiş noktası hangi kalınlıktır?
C: Tek bir değer yoktur; bu, lazer gücüne ve plazma akımına bağlıdır. Ancak yaklaşık 16 mm kalınlığındaki yumuşak çelik, plazmanın hız ve maliyet avantajının daha istikrarlı hâle geldiği ve lazerin rekabetçi kalabilmek için daha yüksek güce ihtiyaç duymaya başladığı aralıktır.
S: Fiber lazer ardıl işlemleri tamamen ortadan kaldırır mı?
C: Birçok parça için evet — temiz lazer kesim kenarları genellikle doğrudan kaynak veya montaja gider. Bu; malzemeye, kalınlığa ve kullanılan yardımcı gaza bağlıdır; her iş için mutlak bir garanti değildir.
S: HAISINN'in HS-A serisi AB veya ABD pazarı için sertifikalı mı?
A: HAISINN, web sitesinde şirket düzeyinde CE ve FDA uyumluluğu iddialarında bulunuyor; ancak sertifika numaraları ve modele özel kapsam kamuya açık şekilde listelenmiyor. Satın almadan önce tam yapılandırmanız için geçerli sertifika belgelerini talep edin.





 07 Ağustos 2026