Un découpeur au plasma et un laser à fibre optique résoudre différents problèmes. Le plasma reste compétitif pour les tôles épaisses et offre un coût initial moindre ; le laser à fibre l'emporte en termes de qualité des bords, de largeur de tranchis et de vitesse de découpe pour les épaisseurs inférieures à environ 16 mm. Le choix dépend généralement de la composition de vos matériaux, et non d'une préférence pour une marque en particulier.
En quoi ces deux processus diffèrent-ils réellement ?
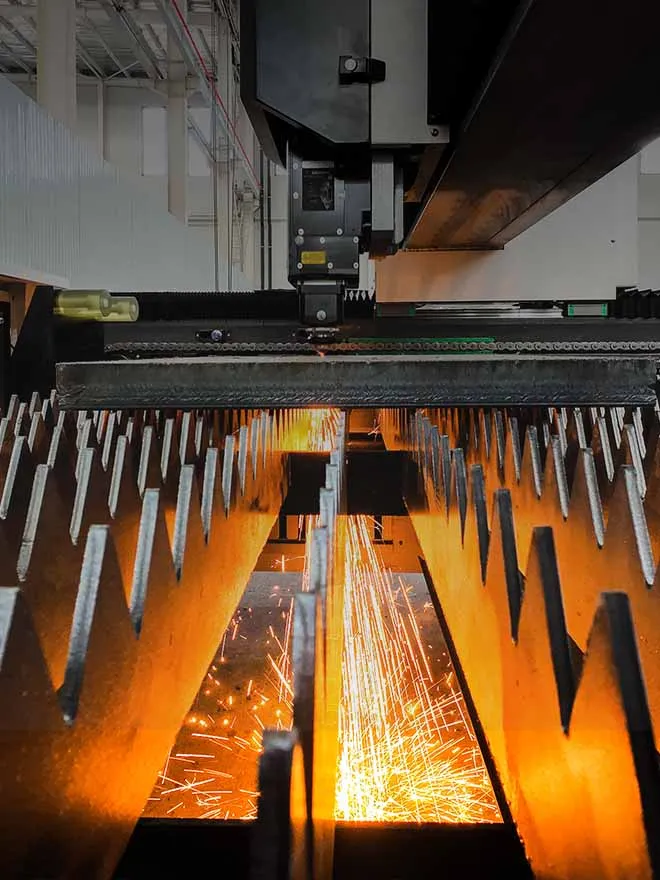
La découpe au plasma consiste à faire passer un arc électrique à travers un flux de gaz ionisé, ce qui permet de faire fondre le métal conducteur et d'évacuer la matière en fusion grâce à un flux de gaz à grande vitesse. La découpe au laser à fibre, quant à elle, concentre un faisceau lumineux en un point minuscule, faisant fondre ou vaporiser le matériau le long d’une trajectoire beaucoup plus étroite, tandis qu’un gaz d’assistance — azote ou oxygène — évacue le trait de coupe.
Cette seule différence — arc par opposition à faisceau focalisé — explique la quasi-totalité des compromis qui en découlent : largeur de la tranchée, finition des bords, taille minimale des détails, et comportement de chaque machine lorsque l'épaisseur de la tôle augmente.
Comparaison rapide entre le laser à plasma et le laser à fibre optique
| Facteur |
Découpe au plasma |
Découpe au laser à fibre optique |
| Épaisseur optimale de travail |
Environ 6 à 80 mm ; robuste au-delà de 16 mm |
Épaisseur fine à moyenne ; performant jusqu'à environ 25 à 30 mm, selon la puissance du laser |
| Largeur de coupe |
Plus large, ce qui entraîne une perte de matière plus importante à chaque coupe |
Étroit, ce qui permet un enchaînement plus serré sur la feuille |
| Finition des bords |
Les scories et les bavures sont fréquentes ; les appareils haute définition les réduisent, mais ne les éliminent pas |
Lisse et souvent prêt à être soudé sans ponçage supplémentaire |
| Découpe de petits éléments et de trous |
Limité — les rayons serrés et les petits trous peuvent nécessiter un travail supplémentaire |
Résistant : permet de découper proprement les angles vifs et les petits trous |
| Métaux réfléchissants (aluminium, cuivre, laiton) |
Les gère sans optique spéciale |
Nécessite une source laser et des paramètres de traitement adaptés aux matériaux réfléchissants |
| Coût initial de la machine |
Coût d'entrée réduit |
Un investissement initial plus élevé |
| Évolution des coûts d'exploitation |
Remplacement fréquent des consommables, notamment les électrodes, les buses et les anneaux de tourbillonnement |
Une rotation des consommables plus faible ; la consommation d'électricité et l'entretien des lentilles constituent les principaux postes de dépenses |
| Main-d'œuvre de post-traitement |
Le meulage et l'ébavurage sont des opérations couramment nécessaires sur les arêtes de coupe |
Souvent inutile pour les pièces destinées directement au soudage ou à l'assemblage |
Aucune de ces données n'est absolue. Un système plasma haute définition peut rivaliser avec la qualité de coupe d'un laser sur certains matériaux, et un laser haute puissance permet d'augmenter la limite maximale d'épaisseur. Considérez ce tableau comme un point de départ pour établir votre propre liste de matériaux, et non comme un classement universel.
Les domaines où le plasma reste imbattable
Le plasma reste le choix le plus polyvalent dans trois situations. Premièrement, pour les tôles épaisses : dès que l’on découpe de l’acier doux bien au-delà de 16 mm ou que l’on travaille dans la fabrication d’acier de construction, l’avantage du plasma en termes de vitesse sur les matériaux épais est réel et la machine supporte des conditions d’atelier plus rudes. Deuxièmement, les budgets d’investissement limités : l’installation d’une table plasma représente un coût nettement inférieur, ce qui est important pour un atelier qui en est encore à développer son volume de production. Troisièmement, les matériaux mixtes conducteurs ne nécessitant pas de tolérances strictes, pour lesquels une largeur de coupe plus importante et la présence de scories sur les bords sont acceptables, car la pièce sera de toute façon soudée ou usinée par la suite.
Les atouts du laser à fibre optique
Laser à fibre optique Son prix plus élevé se justifie lorsque les pièces doivent quitter la table de découpe prêtes pour l'étape suivante. Les tôles de forte à moyenne épaisseur, les pièces comportant de petits trous ou des angles internes serrés, ainsi que tout flux de travail où le meulage constitue le véritable goulot d'étranglement — et non la vitesse de découpe brute — sont les facteurs classiques qui justifient cette mise à niveau. Les ateliers qui établissent leurs devis en fonction de la tolérance de la pièce finie, plutôt que de la simple quantité de matière brute enlevée, constatent généralement que la tranchée plus étroite du laser est rentabilisée rien que par le gain de rendement de la matière.
L'idée fausse qui coûte cher aux fabricants
L’erreur la plus courante dans cette comparaison consiste à considérer le laser à fibre comme une amélioration incontestable par rapport au plasma à tous les égards. Ce n’est pas le cas. Sur les tôles épaisses — généralement supérieures à 16 mm —, un laser à fibre de puissance moyenne peut s’avérer moins performant, tant en termes de vitesse que de coût unitaire, qu’un système plasma bien entretenu. Les ateliers qui remplacent leur table plasma par un laser sous-dimensionné uniquement parce que “ le laser est plus récent ” se retrouvent souvent confrontés à un goulot d’étranglement sur la partie de leur charge de travail consacrée aux tôles épaisses, puis découvrent qu’ils ont toujours besoin d’un procédé secondaire pour tout ce qui dépasse un pouce. La solution ne consiste pas à éviter le laser à fibre, mais à adapter la puissance du laser à la répartition réelle des épaisseurs de vos pièces, et non pas uniquement à vos pièces les plus fines.
Un deuxième cas particulier mérite d'être signalé : les métaux réfléchissants. L'aluminium, le cuivre et le laiton réfléchissent une partie du faisceau laser ; c'est pourquoi, pour les découper correctement, il faut une source laser et des paramètres de traitement adaptés aux matériaux réfléchissants, plutôt qu'une configuration générique issue de la découpe de l'acier doux.
Les signes qui indiquent qu'il est temps de passer du plasma au laser
- C'est le meulage qui constitue votre goulot d'étranglement, pas la découpe. Si votre atelier consacre plus d'heures de main-d'œuvre à l'ébavurage des arêtes découpées au plasma qu'à la découpe elle-même, le calcul est souvent en faveur du laser, avant même de prendre en compte les économies de matière.
- Vos pièces sont de plus en plus petites et de plus en plus détaillées. La demande croissante de petits trous, de rayons serrés ou de schémas d'imbrication complexes est un signe évident : les caractéristiques de la tranchée et de l'arc du plasma vont à l'encontre de la réalisation de détails fins.
- Le rendement des matériaux revêt aujourd'hui une importance bien plus grande qu'auparavant. Une largeur de coupe plus étroite permet d'obtenir davantage de pièces par feuille. Sur des matériaux coûteux comme l'inox ou l'aluminium, cette différence se répercute rapidement sur le coût total.
- Vous établissez des devis en fonction des tolérances des pièces finies. Si les clients refusent des pièces en raison de la qualité des arêtes ou de l'équerrage, il s'agit d'un problème de capacité du processus que les consommables plasma ne peuvent pas résoudre à eux seuls.
- Votre gamme d'épaisseurs tend à s'orienter vers des épaisseurs fines à moyennes. Si la plupart de vos nouvelles commandes concernent des épaisseurs inférieures à environ 16 mm, l'avantage du découpage au plasma pour les tôles épaisses ne s'applique plus à votre activité concrète.
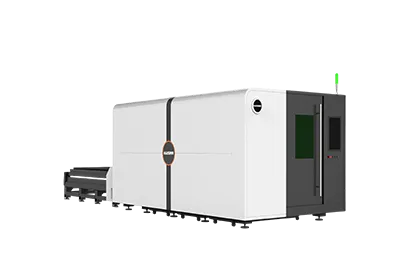
Machine de découpe laser économique à plateforme unique HS-A : caractéristiques techniques pour les ateliers envisageant de changer d'équipement
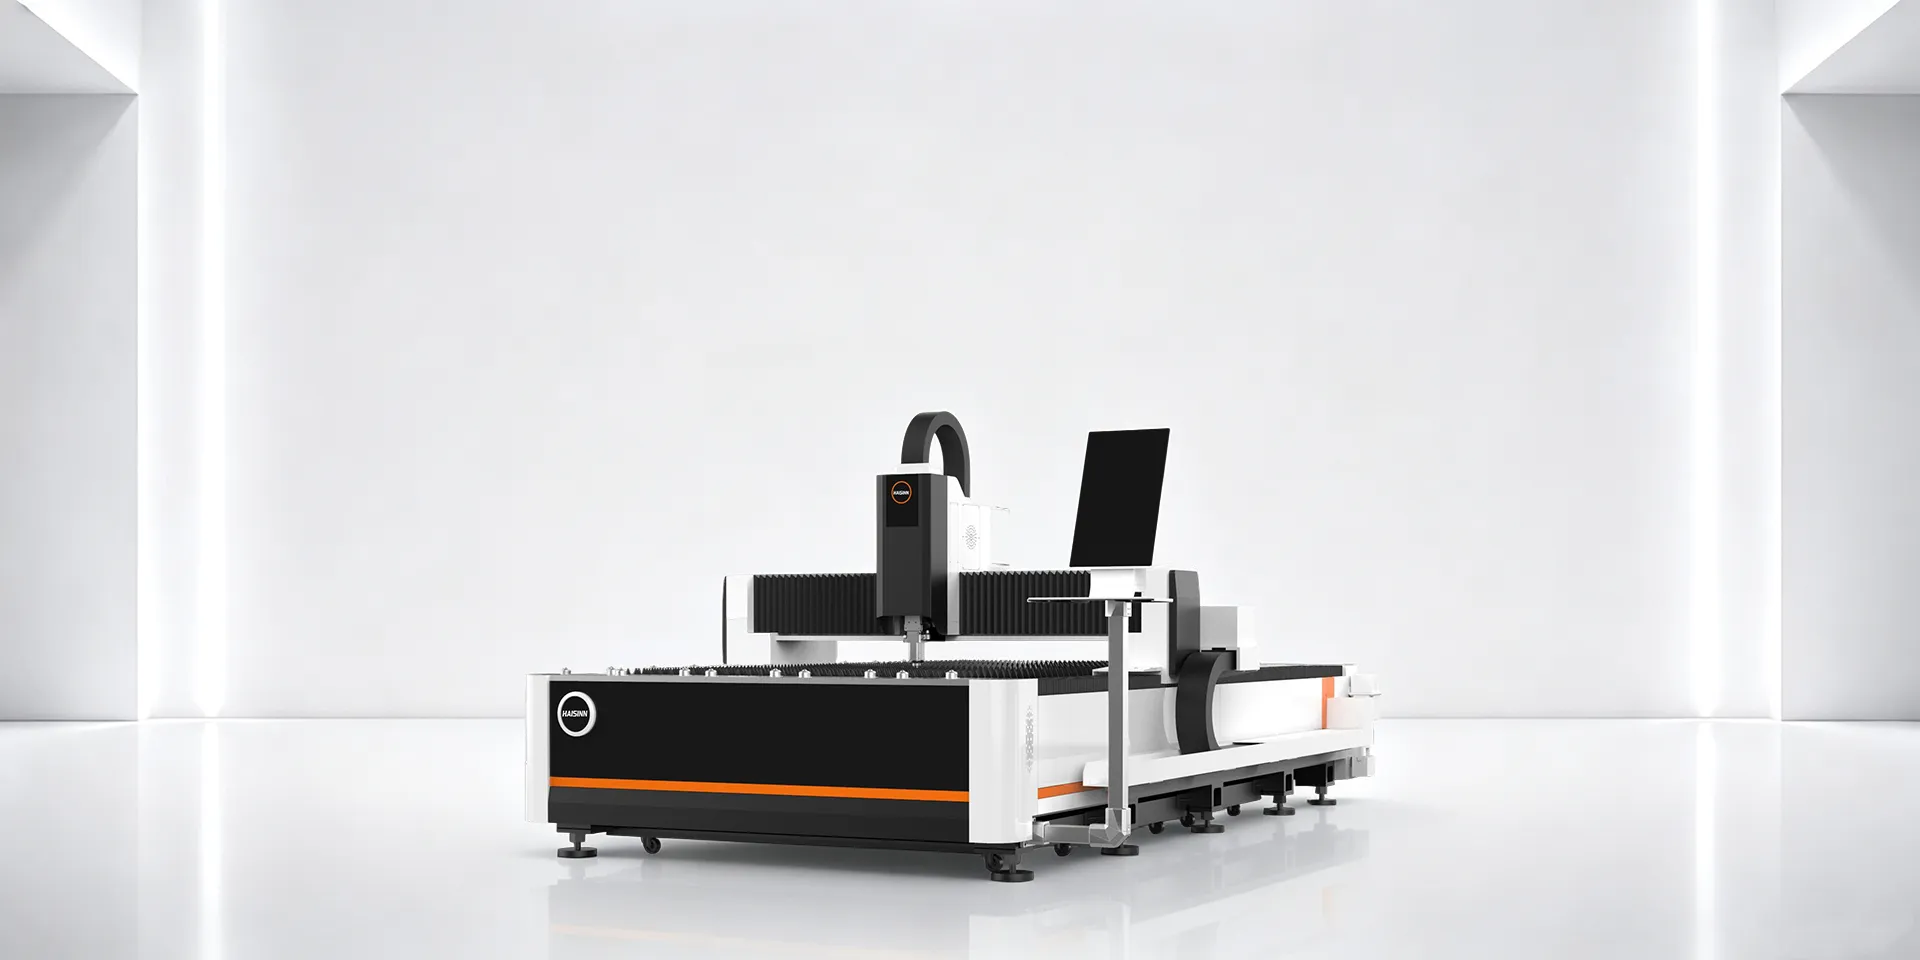
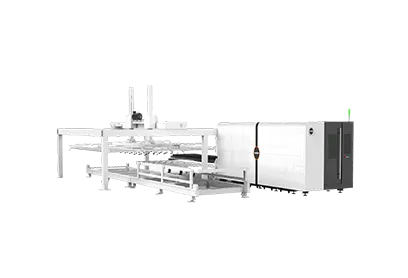
Pour les transformateurs qui hésitent entre l'achat d'un premier laser et le maintien de l'utilisation du plasma, HAISINN’s Série HS-A est présentée comme une solution d'entrée de gamme dans le domaine de la découpe au laser à fibre optique, plutôt que comme une ligne de production grand format. D'après le tableau des paramètres publié par HAISINN, la série HS-A couvre :
- Puissance du laser : 1,5 à 40 kW
- Surface de travail maximale indiquée : 12 200 × 2 500 mm
- Vitesse maximale : jusqu'à 140 m/min
- Accélération maximale : jusqu'à 1,5 G
- Précision de positionnement indiquée : ±0,05 mm/m
- Matériaux compatibles courants : acier au carbone, acier inoxydable et aluminium, conformément à HAISINN‘la page produit de
Cette plage de puissance a une incidence directe sur le choix entre plasma et laser évoqué plus haut : un atelier découpant principalement des tôles de faible à moyenne épaisseur peut opter pour la partie inférieure de cette plage, tandis qu’un atelier traitant également des tôles plus épaisses peut se tourner vers la partie supérieure, sans être limité à une seule configuration fixe. Comme pour tous les modèles HAISINN, la puissance laser, la zone de travail et le niveau d’automatisation sont configurés sur commande — la plage indiquée correspond à des limites minimales et maximales, et non à une spécification unique et fixe.
Cette plage de puissance a une incidence directe sur le choix entre plasma et laser évoqué plus haut : un atelier qui découpe principalement des tôles de forte épaisseur à moyenne peut opter pour la partie inférieure de cette plage, tandis qu’un atelier qui traite encore des tôles plus épaisses peut se tourner vers la partie supérieure, plutôt que d’être limité à une seule configuration fixe. Comme pour tout HAISINN Le modèle, la puissance du laser, la zone de travail et le niveau d'automatisation sont configurés pour chaque commande — la plage indiquée correspond à une fourchette (plafond et seuil), et non à une spécification unique et fixe.
Les normes de qualité de coupe à connaître
Dans ce domaine, les affirmations concernant la qualité des arêtes de coupe sont souvent formulées de manière vague. La norme ISO 9013:2017 définit le système de classification et les tolérances géométriques utilisés pour décrire les arêtes de coupe thermique — notamment l’angularité et la perpendicularité — et constitue la référence permettant de comparer la qualité des arêtes de coupe au plasma et au laser sur la base de critères objectifs, plutôt que sur la seule base d’arguments marketing. Toute affirmation relative à une classe spécifique de qualité de coupe doit s’appuyer sur des données d’essai correspondant précisément au matériau et à l’épaisseur en question, et non sur des hypothèses tirées de spécifications générales.
Par rapport aux pages génériques de comparaison de fournisseurs qui dominent les résultats de recherche sur ce sujet, ce qui fait généralement la différence dans la décision d’achat, ce n’est pas tant la physique sous-jacente, mais plutôt la capacité de la machine et le niveau d’automatisation adaptés à votre gamme de travaux, puis l’obtention d’un devis spécifique à la configuration choisie, plutôt que de se fier uniquement aux limites d’épaisseur publiées.
FAQ
Q : Une seule machine peut-elle remplacer à la fois le laser à plasma et le laser à fibre ?
R : Pas tout à fait. Un laser configuré pour les tôles épaisses perd une partie des avantages en termes de vitesse et de coût qui rendent cette technologie si intéressante pour les matériaux fins, tandis qu’une table à plasma ne parvient pas à égaler la qualité des bords obtenue avec le laser pour les travaux nécessitant une grande précision. De nombreux ateliers utilisent les deux technologies.
Q : À quelle épaisseur se situe le véritable seuil de transition entre le plasma et le laser ?
R : Il n’y a pas de chiffre précis — cela dépend de la puissance du laser et de l’intensité du courant du plasma — mais, en gros, c’est à partir d’une épaisseur d’environ 16 mm d’acier doux que les avantages du plasma en termes de vitesse et de coût deviennent plus constants, et que le laser commence à nécessiter une puissance plus élevée pour rester compétitif.
Q : Le laser à fibre permet-il de supprimer totalement le post-traitement ?
R : Pour de nombreuses pièces, oui — les bords nets obtenus par découpe laser sont souvent directement destinés au soudage ou à l'assemblage. Cela dépend du matériau, de l'épaisseur et du gaz d'assistance utilisé ; ce n'est pas une garantie absolue pour tous les travaux.
Q : La série HS-A de HAISINN est-elle certifiée pour le marché européen ou américain ?
R : HAISINN affirme sur son site web que ses produits sont conformes aux normes CE et FDA au niveau de l'entreprise, mais les numéros de certificat et la couverture spécifique à chaque modèle ne sont pas rendus publics. Demandez les documents de certification correspondant à votre configuration exacte avant l'achat.





 7 août 2026