Um cortador de plasma e um laser de fibra resolvem problemas diferentes. O plasma continua competitivo para chapas grossas e pelo menor custo inicial; o laser de fibra leva vantagem na qualidade das bordas, na largura do corte e na velocidade de corte abaixo de aproximadamente 16 mm. A decisão geralmente depende da combinação de materiais com que você trabalha, não da preferência por uma marca.
O que realmente difere entre os dois processos
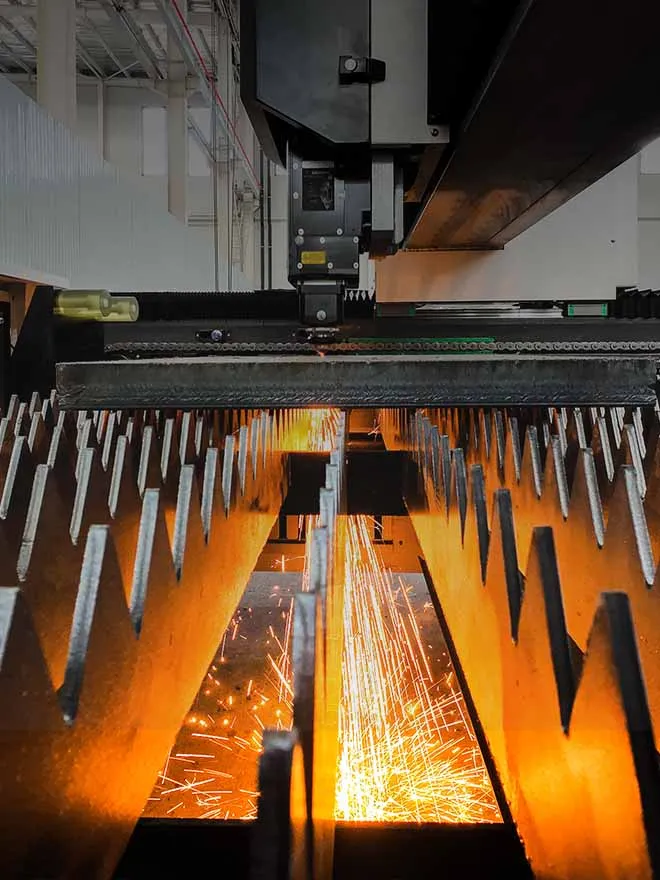
O corte a plasma conduz um arco elétrico por meio de um fluxo de gás ionizado, abrindo por fusão um caminho no metal condutor e expelindo o material fundido com um fluxo de gás de alta velocidade. Já o corte a laser de fibra concentra um feixe de luz em um ponto minúsculo, fundindo ou vaporizando o material ao longo de um caminho muito mais estreito, enquanto um gás de assistência — nitrogênio ou oxigênio — desobstrui a largura de corte.
Essa única diferença — arco elétrico versus feixe focalizado — explica quase todas as consequências práticas: a largura do corte, o acabamento das bordas, o tamanho mínimo dos detalhes e o desempenho de cada máquina à medida que a espessura da chapa aumenta.
Plasma vs. laser de fibra em resumo
| Fator |
Corte a plasma |
Corte a laser de fibra |
| Faixa de espessura ideal |
Aproximadamente 6–80 mm; bom desempenho acima de 16 mm |
Espessura fina a média; competitivo até aproximadamente 25–30 mm, dependendo da potência do laser |
| Largura do corte |
Mais larga, resultando em maior perda de material por corte |
Mais estreito, permitindo um aproveitamento mais compacto da chapa |
| Acabamento das bordas |
Escória e chanfro são comuns; unidades de alta definição os reduzem, mas não os eliminam |
Liso e, muitas vezes, pronto para soldagem sem necessidade de lixamento adicional |
| Corte de pequenos detalhes e furos |
Limitado — raios apertados e furos pequenos podem exigir trabalho secundário |
Forte — cantos bem definidos e furos pequenos podem ser cortados com precisão |
| Metais refletivos (alumínio, cobre e latão) |
Processa esses materiais sem componentes ópticos especiais |
Requer uma fonte de laser e configurações de processo adequadas a materiais refletivos |
| Custo inicial da máquina |
Menor custo inicial |
Investimento inicial mais elevado |
| Padrão de custos operacionais |
Substituição frequente de consumíveis, incluindo eletrodos, bicos e anéis de turbilhonamento |
Menor frequência de substituição de consumíveis; o consumo de eletricidade e a manutenção das lentes são os principais custos |
| Mão de obra de pós-processamento |
As bordas cortadas normalmente exigem lixamento e remoção de rebarbas |
Muitas vezes desnecessário para peças que vão diretamente para soldagem ou montagem |
Nenhuma dessas linhas representa uma regra absoluta. Um sistema de plasma de alta definição pode oferecer uma qualidade de borda comparável à do laser em alguns materiais, e um laser de alta potência eleva o limite máximo de espessura. Considere a tabela como um ponto de partida para sua própria lista de materiais, e não como uma classificação universal.
Onde o plasma ainda leva vantagem
O plasma continua sendo a opção mais tolerante em três situações. Primeiro, chapas grossas — quando se cortam chapas de aço-carbono bem acima de 16 mm ou se trabalha na fabricação de estruturas de aço, a vantagem de velocidade do plasma em materiais espessos é real, e a máquina tolera condições mais adversas na oficina. Segundo, orçamentos de investimento limitados — instalar uma mesa de corte a plasma custa consideravelmente menos, o que importa para uma oficina que ainda está aumentando seu volume de produção. Terceiro, uma combinação de materiais condutores sem exigências rigorosas de tolerância, em que uma largura de corte maior e alguma escória nas bordas são aceitáveis porque a peça será soldada ou usinada depois.
Onde o laser de fibra leva vantagem
Laser de fibra justifica seu preço mais elevado quando as peças precisam sair da mesa de corte prontas para a próxima etapa. Chapas metálicas de espessura fina a média, peças com furos pequenos ou cantos internos estreitos e qualquer fluxo de trabalho em que a mão de obra de desbaste seja o verdadeiro gargalo — e não a velocidade bruta de corte — são os sinais clássicos de que é hora de fazer o upgrade. As empresas que elaboram orçamentos com base na tolerância da peça acabada, em vez de considerar apenas a quantidade de matéria-prima removida, tendem a constatar que o corte mais estreito do laser se paga apenas com o melhor aproveitamento do material.
O equívoco que custa dinheiro aos fabricantes
O erro mais comum nessa comparação é tratar o laser de fibra como superior ao plasma em todos os aspectos. Não é. Em chapas grossas — geralmente acima de 16 mm —, um laser de fibra de potência média pode ser mais lento e ter um custo por peça maior do que um sistema de plasma bem mantido. Oficinas que substituem sua mesa de plasma por um laser de potência insuficiente só porque «o laser é mais moderno» muitas vezes acabam com um gargalo nos trabalhos com chapas grossas. Depois, descobrem que ainda precisam de outro processo para espessuras superiores a uma polegada. A solução não é evitar o laser de fibra, mas escolher sua potência de acordo com a distribuição real das espessuras do seu trabalho, e não apenas com as peças mais finas.
Um segundo caso específico que vale destacar são os metais reflexivos. Alumínio, cobre e latão refletem parte do feixe de laser, razão pela qual, para cortá-los bem, é necessário usar uma fonte de laser e parâmetros de processo desenvolvidos para materiais reflexivos, em vez de uma configuração genérica adaptada do corte de aço-carbono.
Sinais de que é hora de migrar do plasma para o laser
- O desbaste é o seu gargalo, não o corte. Se a sua oficina gasta mais horas de trabalho removendo rebarbas das bordas cortadas a plasma do que efetivamente cortando, os cálculos muitas vezes favorecem o laser mesmo antes de considerar a economia de material.
- Suas peças estão ficando menores e mais detalhadas. O aumento da procura por furos pequenos, raios reduzidos ou padrões de agrupamento complexos é um sinal claro — a largura de corte e as características do arco do plasma dificultam a obtenção de detalhes finos.
- O aproveitamento do material é mais importante do que antes. Uma largura de corte menor permite obter mais peças por chapa. Ao trabalhar com chapas caras de aço inoxidável ou alumínio, essa diferença se acumula rapidamente.
- Você elabora orçamentos de serviços com base na tolerância da peça acabada. Se os clientes estão rejeitando peças devido à qualidade das bordas ou à falta de esquadro, trata-se de um problema de capacidade do processo que os consumíveis de plasma, por si só, não resolverão.
- Sua demanda está migrando para espessuras finas a médias. Se a maioria dos novos pedidos envolver espessuras inferiores a aproximadamente 16 mm, a vantagem do plasma no corte de chapas grossas deixa de ser relevante para o seu trabalho real.
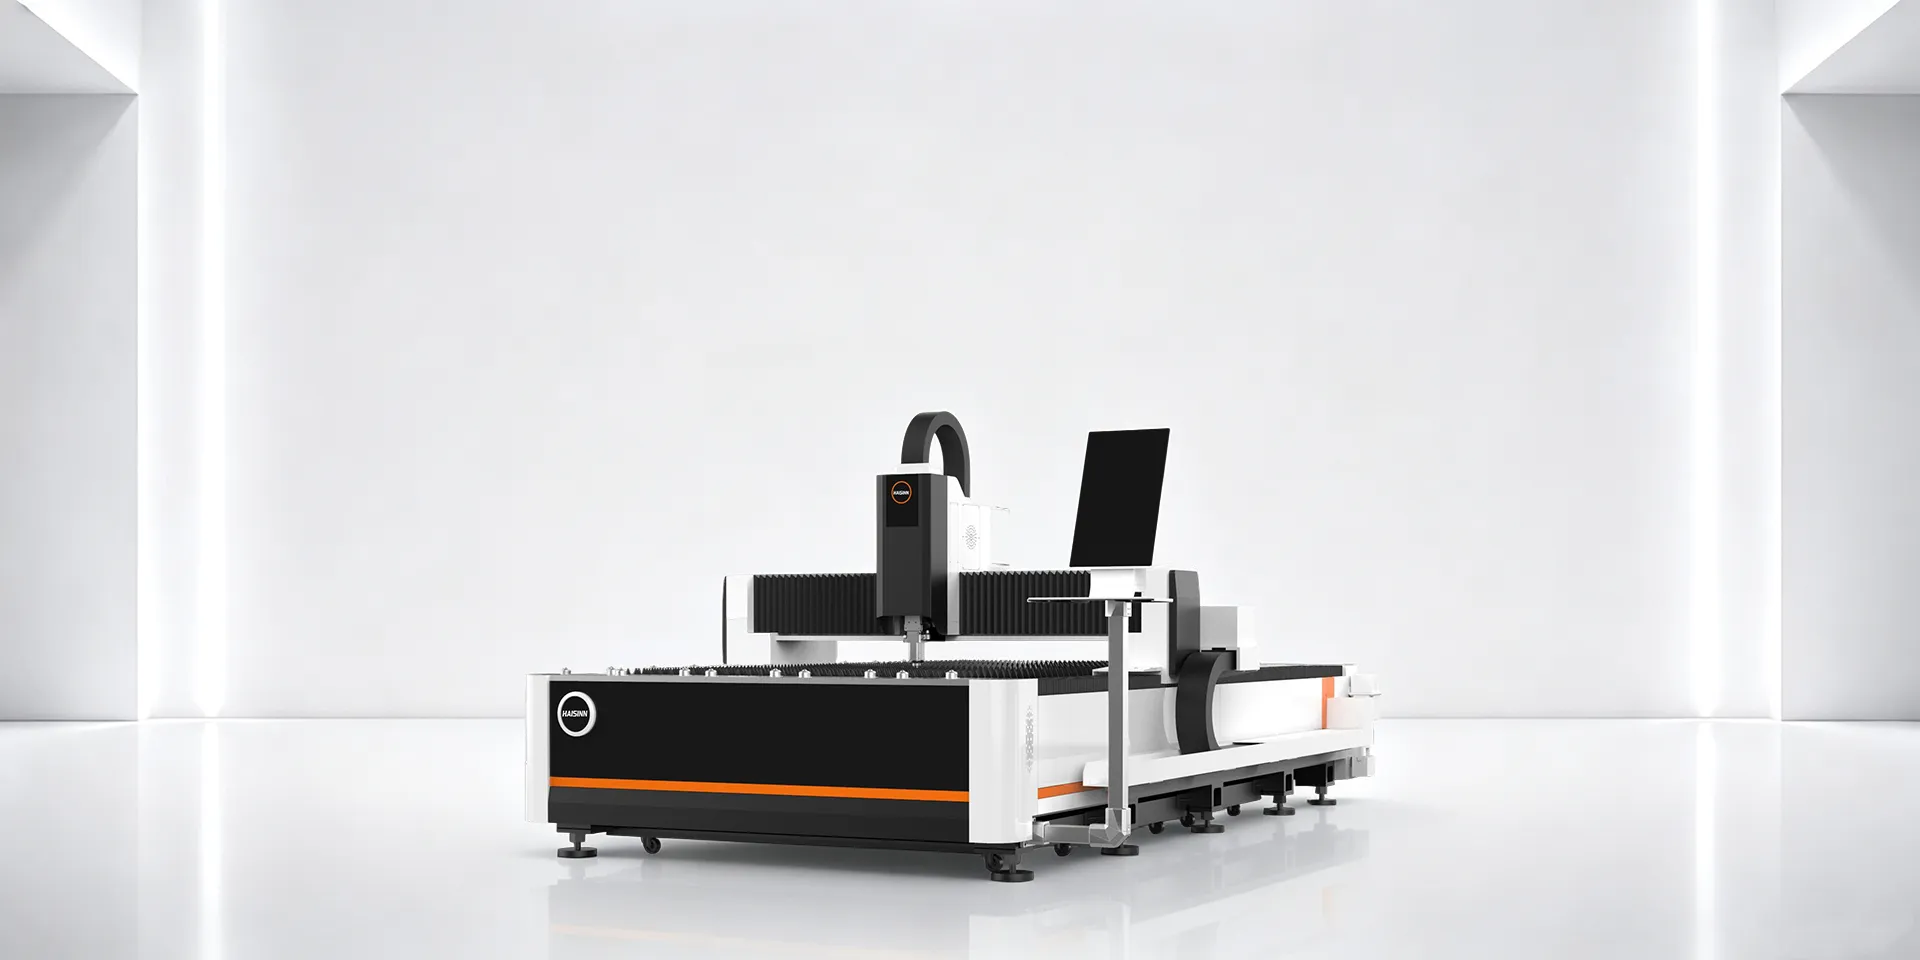
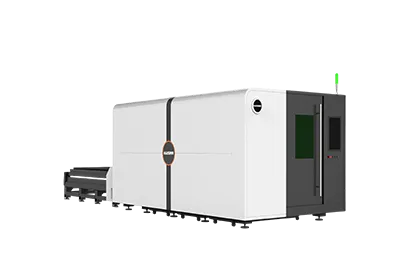
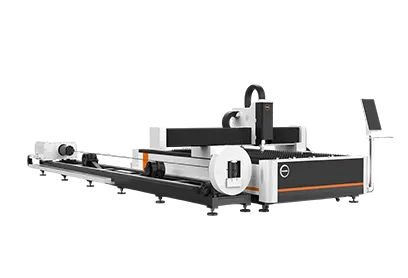
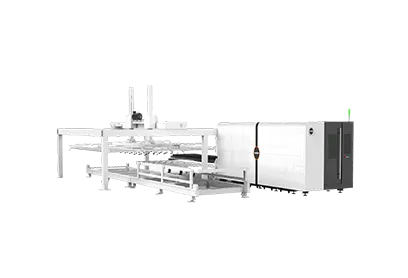
Máquina de corte a laser HS-A econômica de plataforma única: especificações para oficinas que consideram a mudança
Para os fabricantes que avaliam comprar seu primeiro laser ou continuar usando o plasma, da HAISINN série HS-A é posicionada como uma porta de entrada para o corte a laser de fibra, e não como uma linha de produção de grande formato. De acordo com a tabela de parâmetros publicada pela HAISINN, a série HS-A abrange:
- Potência do laser: 1,5–40 kW
- Área máxima de trabalho publicada: 12.200 × 2.500 mm
- Velocidade máxima: até 140 m/min
- Aceleração máxima: até 1,5 G
- Precisão de posicionamento declarada: ±0,05 mm/m
- Materiais compatíveis típicos: aço carbono, aço inoxidável e alumínio, conforme HAISINNpágina do produto
Essa faixa de potência influencia diretamente a decisão entre plasma e laser discutida acima: uma empresa que corta principalmente chapas de espessura fina a média pode especificar a extremidade inferior dessa faixa, enquanto uma que ainda trabalha com algumas chapas mais espessas pode optar pela extremidade superior, em vez de ficar limitada a uma única configuração fixa. Como em qualquer modelo da HAISINN, a potência do laser, a área de trabalho e o nível de automação são configurados por encomenda — a faixa publicada indica os limites máximo e mínimo, não uma única especificação fixa.
Essa faixa de potência é diretamente relevante para a decisão entre plasma e laser mencionada acima: uma oficina que corte principalmente chapas de espessura fina a média pode especificar a extremidade inferior dessa faixa, enquanto uma oficina que ainda trabalhe com algumas chapas mais grossas pode optar pela extremidade superior, em vez de ficar limitada a uma única configuração fixa. Como acontece com qualquer HAISINN O modelo, a potência do laser, a área de trabalho e o nível de automação são configurados por encomenda — a faixa publicada indica os limites máximo e mínimo, não uma especificação única e fixa.
Normas de qualidade de corte que vale a pena conhecer
As alegações sobre a qualidade das arestas de corte neste setor são frequentemente feitas de forma imprecisa. A ISO 9013:2017 define o sistema de classificação e as tolerâncias geométricas usados para descrever arestas de corte térmico — incluindo angularidade e perpendicularidade — e é a referência para comparar objetivamente a qualidade das arestas de corte por plasma e por laser, em vez de se confiar apenas na linguagem de marketing. Qualquer alegação relativa a uma classe específica de qualidade de corte deve ser sustentada por dados de ensaio referentes exatamente ao material e à espessura em questão, e não presumida com base em especificações gerais.
Em comparação com as páginas genéricas de fornecedores que dominam os resultados de busca sobre o tema, a diferença prática para uma decisão de compra geralmente não está na física dos processos, mas em adequar a potência da máquina e o nível de automação aos tipos de trabalho que você realmente executa e, depois, solicitar um orçamento para a configuração específica, em vez de se basear apenas nos limites de espessura publicados.
Perguntas frequentes
P: Uma única máquina pode substituir tanto o plasma como o laser de fibra?
R: Não de forma perfeita. Um laser configurado para chapas grossas perde parte da vantagem de velocidade e custo que o torna atraente para materiais finos, e uma mesa de plasma não consegue igualar a qualidade das bordas do laser em trabalhos com detalhes finos. Muitas oficinas utilizam ambos.
P: Qual é a espessura que realmente marca o ponto de transição entre plasma e laser?
R: Não há um único valor — depende da potência do laser e da amperagem do plasma —, mas, de modo geral, a faixa de 16 mm para aço-carbono é o ponto em que a vantagem do plasma em velocidade e custo se torna mais consistente e em que o laser começa a exigir maior potência para se manter competitivo.
P: O laser de fibra elimina completamente o pós-processamento?
R: Para muitas peças, sim — bordas limpas cortadas a laser muitas vezes podem seguir diretamente para a soldagem ou montagem. Isso depende do material, da espessura e do gás de assistência utilizado; não é uma garantia absoluta para todos os trabalhos.
P: A série HS-A da HAISINN é certificada para os mercados da UE ou dos EUA?
R: A HAISINN declara em seu site conformidade com as normas CE e FDA em nível empresarial, mas os números dos certificados e a cobertura específica por modelo não estão disponíveis publicamente. Solicite a documentação de certificação referente à sua configuração exata antes da compra.





 07 de agosto de 2026