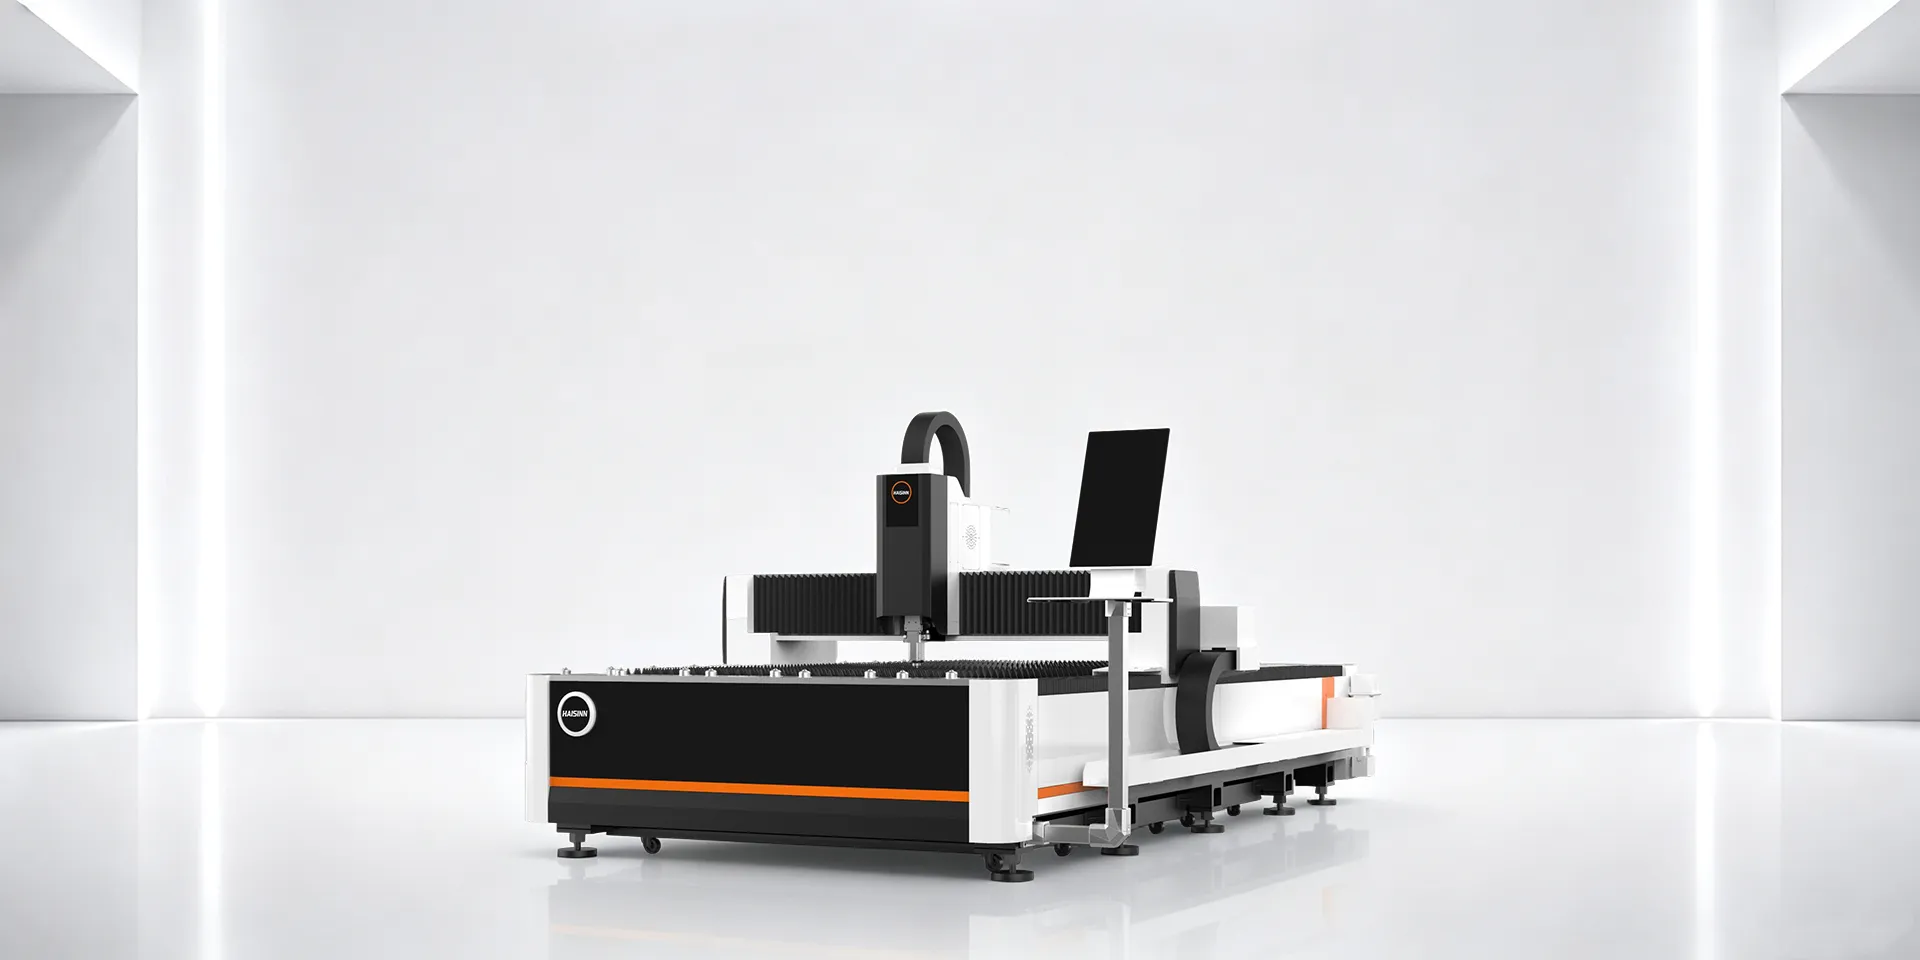
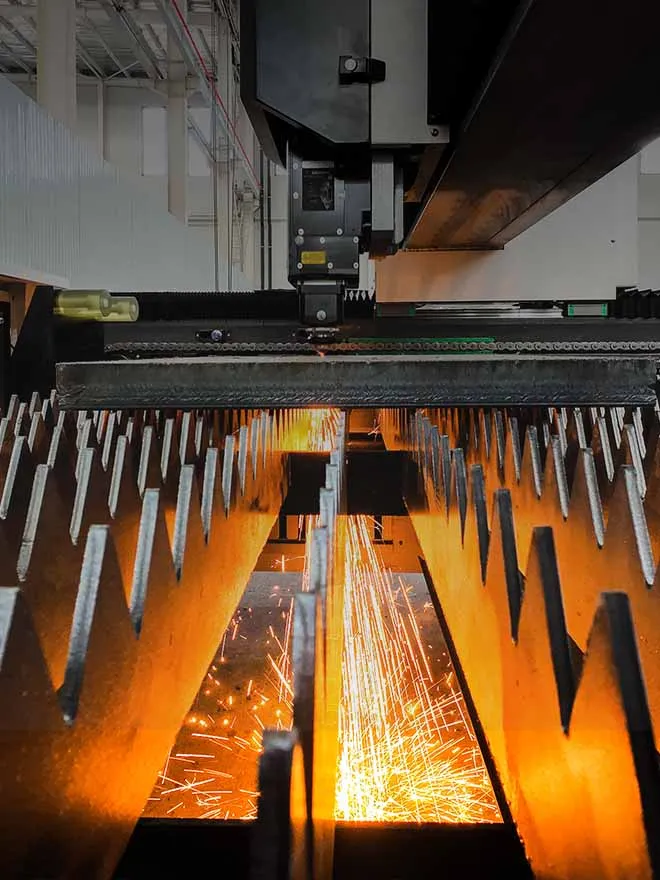
قاطع بلازما و ليزر الألياف تحل مشكلات مختلفة. تظل البلازما قادرة على المنافسة في الصفائح السميكة وانخفاض التكلفة الأولية؛ بينما يتفوق الليزر الليفي في جودة الحافة، وعرض شق القطع، وسرعة القطع عند السماكات التي تقل تقريبًا عن 16 مم. وعادةً ما يتوقف القرار على مزيج المواد لديكم، لا على تفضيل علامة تجارية معينة.
ما الفرق الفعلي بين العمليتين؟
يدفع القطع بالبلازما قوسًا كهربائيًا عبر تيار من الغاز المتأين، فيصهر مسارًا عبر المعدن الموصل ويطرد المادة المنصهرة بتدفق غازي عالي السرعة. أما القطع بليزر الألياف فيركّز شعاعًا ضوئيًا على بقعة صغيرة جدًا، فيصهر المادة أو يبخرها على طول مسار أضيق بكثير، بينما يزيل غاز مساعد — النيتروجين أو الأكسجين — شق القطع.
هذا الاختلاف الوحيد — القوس الكهربائي مقابل الحزمة المركزة — يفسر تقريبًا جميع المفاضلات اللاحقة: عرض الشق، وتشطيب الحافة، والحد الأدنى لحجم التفاصيل، وكيف تتصرف كل آلة كلما زادت سماكة اللوح.
البلازما مقابل ليزر الفايبر في لمحة
| العامل |
القطع بالبلازما |
القطع بالليزر الليفي |
| السماكة التشغيلية المثلى |
نحو 6–80 مم؛ أداء قوي فوق 16 مم |
سماكة رقيقة إلى متوسطة؛ تنافسية حتى نحو 25–30 مم، بحسب قدرة الليزر |
| عرض شق القطع |
أوسع، مما يؤدي إلى فقدان كمية أكبر من المواد مع كل عملية قطع |
ضيق، مما يتيح ترتيب القطع على اللوح بشكل أكثر تقاربًا |
| تشطيب الحافة |
الخبث والحواف المشطوفة شائعة؛ وتقلل الوحدات عالية الدقة منها، لكنها لا تقضي عليها تمامًا |
حواف ناعمة وجاهزة للحام غالبًا دون جَلخ إضافي |
| قطع التفاصيل الصغيرة والثقوب |
محدود — قد تتطلب أنصاف الأقطار الضيقة والثقوب الصغيرة أعمالًا لاحقة |
قدرة عالية: يمكن قطع الزوايا الحادة والثقوب الصغيرة بدقة ونظافة |
| المعادن العاكسة (الألومنيوم والنحاس والنحاس الأصفر) |
يتعامل معها دون بصريات خاصة |
يتطلب مصدر ليزر وإعدادات معالجة مناسبة للمواد العاكسة |
| التكلفة الأولية للماكينة |
تكلفة أولية أقل |
استثمار أولي أعلى |
| نمط تكاليف التشغيل |
استبدال متكرر للمواد الاستهلاكية، بما في ذلك الأقطاب الكهربائية والفوهات وحلقات الدوامة |
انخفاض معدل استهلاك المواد الاستهلاكية؛ ويُعد استهلاك الكهرباء وصيانة العدسات أبرز بنود التكلفة |
| عمالة ما بعد المعالجة |
تتطلب الحواف المقطوعة عادةً التجليخ وإزالة الزوائد |
غالبًا ما لا تكون ضرورية للأجزاء التي تنتقل مباشرةً إلى اللحام أو التجميع |
لا تُعدّ أيٌّ من هذه الصفوف قاعدة مطلقة. إذ يمكن لنظام بلازما عالي الدقة أن يضاهي جودة حواف الليزر على بعض المواد، كما يرفع الليزر عالي القدرة الحد الأقصى للسماكة. تعامل مع الجدول كنقطة بداية لقائمة المواد الخاصة بك، لا كترتيب شامل ينطبق على الجميع.
حيث تظل البلازما متفوقة
تظل البلازما الخيار الأكثر تسامحًا في ثلاث حالات. أولًا، الصفائح السميكة — فعندما تقطعون فولاذًا طريًا بسماكة تتجاوز 16 مم بكثير أو تعملون في تصنيع الفولاذ الإنشائي، تكون أفضلية البلازما في سرعة قطع المواد السميكة حقيقية، كما أن الماكينة تتحمل ظروف الورشة الأقل مثالية. ثانيًا، الميزانيات الرأسمالية المحدودة — إذ إن تجهيز الورشة بطاولة بلازما أقل تكلفة بكثير، وهذا مهم للورشة التي لا تزال تعمل على زيادة حجم إنتاجها. ثالثًا، المواد الموصلة المتنوعة التي لا تتطلب تفاوتات دقيقة، حيث يكون شق القطع الأوسع وبعض الخبث على الحافة مقبولين لأن القطعة ستُلحَم أو تُشغَّل آليًا بعد ذلك على أي حال.
Where Fiber Laser Wins
ليزر الألياف earns its higher price tag when parts need to leave the cutting table ready for the next step. Thin-to-medium gauge sheet metal, parts with small holes or tight internal corners, and any workflow where grinding labor is the real bottleneck — not raw cutting speed — are the classic upgrade triggers. Shops that quote work based on finished-part tolerance, rather than just raw material removed, tend to see the laser’s narrower kerf pay for itself in material yield alone.
الوهم الذي يكلّف المصنّعين المال
أكثر الأخطاء شيوعًا في هذه المقارنة هو التعامل مع الليزر الليفي باعتباره ترقية صريحة للبلازما في كل جانب. وهذا غير صحيح. فعند قطع الصفائح السميكة — عمومًا التي تتجاوز سماكتها 16 مم — قد يخسر الليزر الليفي متوسط القدرة أمام نظام بلازما تتم صيانته جيدًا، سواء من حيث السرعة أو تكلفة القطعة. وغالبًا ما تنتهي الورش التي تستبدل طاولة البلازما لديها بليزر منخفض القدرة لمجرد أن «الليزر أحدث» إلى اختناق في جزء الصفائح السميكة من مزيج أعمالها، ثم تكتشف أنها لا تزال بحاجة إلى عملية ثانوية لأي شيء يتجاوز بوصة واحدة. الحل ليس تجنب الليزر الليفي، بل مواءمة قدرة الليزر مع التوزيع الفعلي لسماكات المواد التي تعملون عليها، وليس مع أرقّ القطع لديكم فقط.
A second edge case worth flagging: reflective metals. Aluminum, copper, and brass reflect a portion of the laser beam, which is why cutting them well requires a laser source and process parameters built for reflective material rather than a generic setup borrowed from mild steel cutting.
علامات تدل على أن الوقت قد حان للانتقال من البلازما إلى الليزر
- Grinding is your bottleneck, not cutting. إذا كانت ورشتك تستهلك ساعات عمل في إزالة الرايش عن الحواف المقطوعة بالبلازما أكثر مما تقضيه في القطع الفعلي، فإن الحسابات غالبًا ما تصب في مصلحة الليزر حتى قبل احتساب التوفير في المواد.
- أصبحت القطع التي تصنعها أصغر حجماً وأكثر تفصيلاً. يشير تزايد الطلب على الثقوب الصغيرة، وأنصاف الأقطار الضيقة، أو أنماط التعشيش المعقدة مباشرةً إلى وجود مشكلة — إذ إن شق البلازما وخصائص القوس فيها يعيقان التفاصيل الدقيقة.
- باتت الاستفادة من المواد أكثر أهمية من ذي قبل. يعني عرض شق القطع الأضيق الحصول على قطع أكثر من كل لوح. وفي حالة خامات الفولاذ المقاوم للصدأ أو الألومنيوم باهظة الثمن، يتراكم هذا الفارق سريعًا محققًا وفرًا كبيرًا.
- تُعدّ عروض أسعار الأعمال بناءً على حدود التفاوت المسموح بها في القطع النهائية. إذا كان العملاء يرفضون القطع بسبب جودة الحواف أو تعامدها، فهذه مشكلة في قدرة العملية الإنتاجية لن تتمكن مستهلكات البلازما من حلها بمفردها.
- مزيج السماكات لديك يتحول تدريجيًا نحو السماكات الرقيقة إلى المتوسطة. إذا كان سُمك معظم الطلبات الجديدة يقل عن 16 مم تقريبًا، فلن تعود ميزة البلازما في قطع الألواح السميكة ذات أهمية لأعمالك الفعلية.
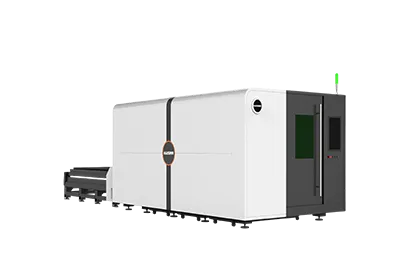
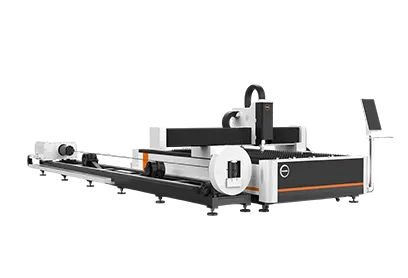
HS-A Economical Single-Platform Laser Cutting Machine: Specs for Shops Considering the Switch
بالنسبة إلى المصنّعين الذين يوازنون بين شراء أول آلة ليزر والاستمرار في تشغيل البلازما، الخاصة بـ HAISINN سلسلة HS-A تُقدَّم بوصفها نقطة دخول إلى قطع المعادن بالليزر الليفي، وليس خط إنتاج كبير الحجم. ووفقًا لجدول المعلمات المنشور من HAISINN، تغطي سلسلة HS-A ما يلي:
- قدرة الليزر: 1.5–40 كيلوواط
- أقصى مساحة عمل مُعلنة: 12,200 × 2,500 مم
- السرعة القصوى: تصل إلى 140 م/دقيقة
- التسارع الأقصى: حتى 1.5G
- دقة التموضع المنشورة: ±0.05 مم/م
- المواد المتوافقة النموذجية: الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والألومنيوم، وفقاً لـ HAISINNصفحة منتج ‘
That power range matters directly for the plasma-to-laser decision above: a shop cutting mostly thin-to-medium gauge sheet can spec the lower end of that range, while a shop that still handles some heavier plate can move toward the higher end rather than being locked into a single fixed configuration. As with any HAISINN model, laser power, working area, and automation level are configured per order — the published range is a ceiling and floor, not a single fixed spec.
يكتسب نطاق القدرة هذا أهمية مباشرة في قرار الانتقال من البلازما إلى الليزر المذكور أعلاه: إذ يمكن لورشة تقطع في الغالب ألواحاً ذات سماكة رقيقة إلى متوسطة أن تحدد الحد الأدنى من هذا النطاق، بينما يمكن لورشة لا تزال تتعامل مع بعض الألواح الأكثر سماكة أن تتجه نحو الحد الأعلى بدلاً من التقيد بتكوين ثابت واحد. وكما هو الحال مع أي HAISINN model, laser power, working area, and automation level are configured per order — the published range is a ceiling and floor, not a single fixed spec.
معايير جودة القطع التي ينبغي معرفتها
غالبًا ما تُطلق المزاعم المتعلقة بجودة حواف القطع في هذا المجال دون تدقيق. يحدد المعيار ISO 9013:2017 نظام التصنيف والتفاوتات الهندسية المستخدمة لوصف الحواف المقطوعة حراريًا — بما في ذلك زاوية الميل والتعامد — وهو المرجع الأساسي للمقارنة بين جودة حواف البلازما والليزر وفق معايير موضوعية بدلاً من لغة التسويق وحدها. كما ينبغي أن يكون أي ادعاء يخص فئة معينة لجودة القطع مدعومًا ببيانات اختبار للمادة والسماكة المعنيتين بدقة، لا أن يُفترض استنادًا إلى مواصفات عامة.
بالمقارنة مع صفحات المقارنة العامة بين المورّدين التي تهيمن على نتائج البحث حول هذا الموضوع، فإن الفرق العملي عند اتخاذ قرار الشراء لا يكمن عادةً في الفيزياء الأساسية، بل في مواءمة قدرة الآلة ومستوى الأتمتة مع مزيج الأعمال الفعلي لديك، ثم الحصول على عرض سعر خاص بالتكوين المطلوب بدلًا من الاعتماد على حدود السماكة المنشورة وحدها.
الأسئلة الشائعة
س: هل يمكن لآلة واحدة أن تحل محل كلٍّ من البلازما والليزر الليفي؟
A: Not cleanly. A laser configured for thick plate loses some of the speed and cost advantage that makes laser attractive on thin material, and a plasma table can’t match laser edge quality on fine detail work. Many shops run both.
س: ما السماكة التي تمثل نقطة التحول الفعلية بين البلازما والليزر؟
A: There isn’t a single number — it depends on laser power and plasma amperage — but roughly 16 mm mild steel is the range where plasma’s speed and cost advantage becomes more consistent, and where laser starts requiring higher power to stay competitive.
س: هل يلغي ليزر الفايبر المعالجة اللاحقة تماماً؟
ج: بالنسبة إلى العديد من القطع، نعم — غالبًا ما تنتقل الحواف النظيفة الناتجة عن القطع بالليزر مباشرةً إلى اللحام أو التجميع. ويعتمد ذلك على المادة والسماكة وغاز المساعدة المستخدم؛ ولا يُعد ذلك ضمانًا مطلقًا لكل مهمة.
س: هل سلسلة HS-A من HAISINN معتمدة لسوقَي الاتحاد الأوروبي أو الولايات المتحدة؟
ج: تذكر HAISINN على موقعها الإلكتروني أن الشركة تلتزم بمتطلبات CE وFDA، لكنها لا تنشر أرقام الشهادات أو الطرازات المحددة التي تشملها. اطلب وثائق الشهادات الخاصة بتكوين الماكينة الذي تريده تحديدًا قبل الشراء.





 07 أغسطس 2026