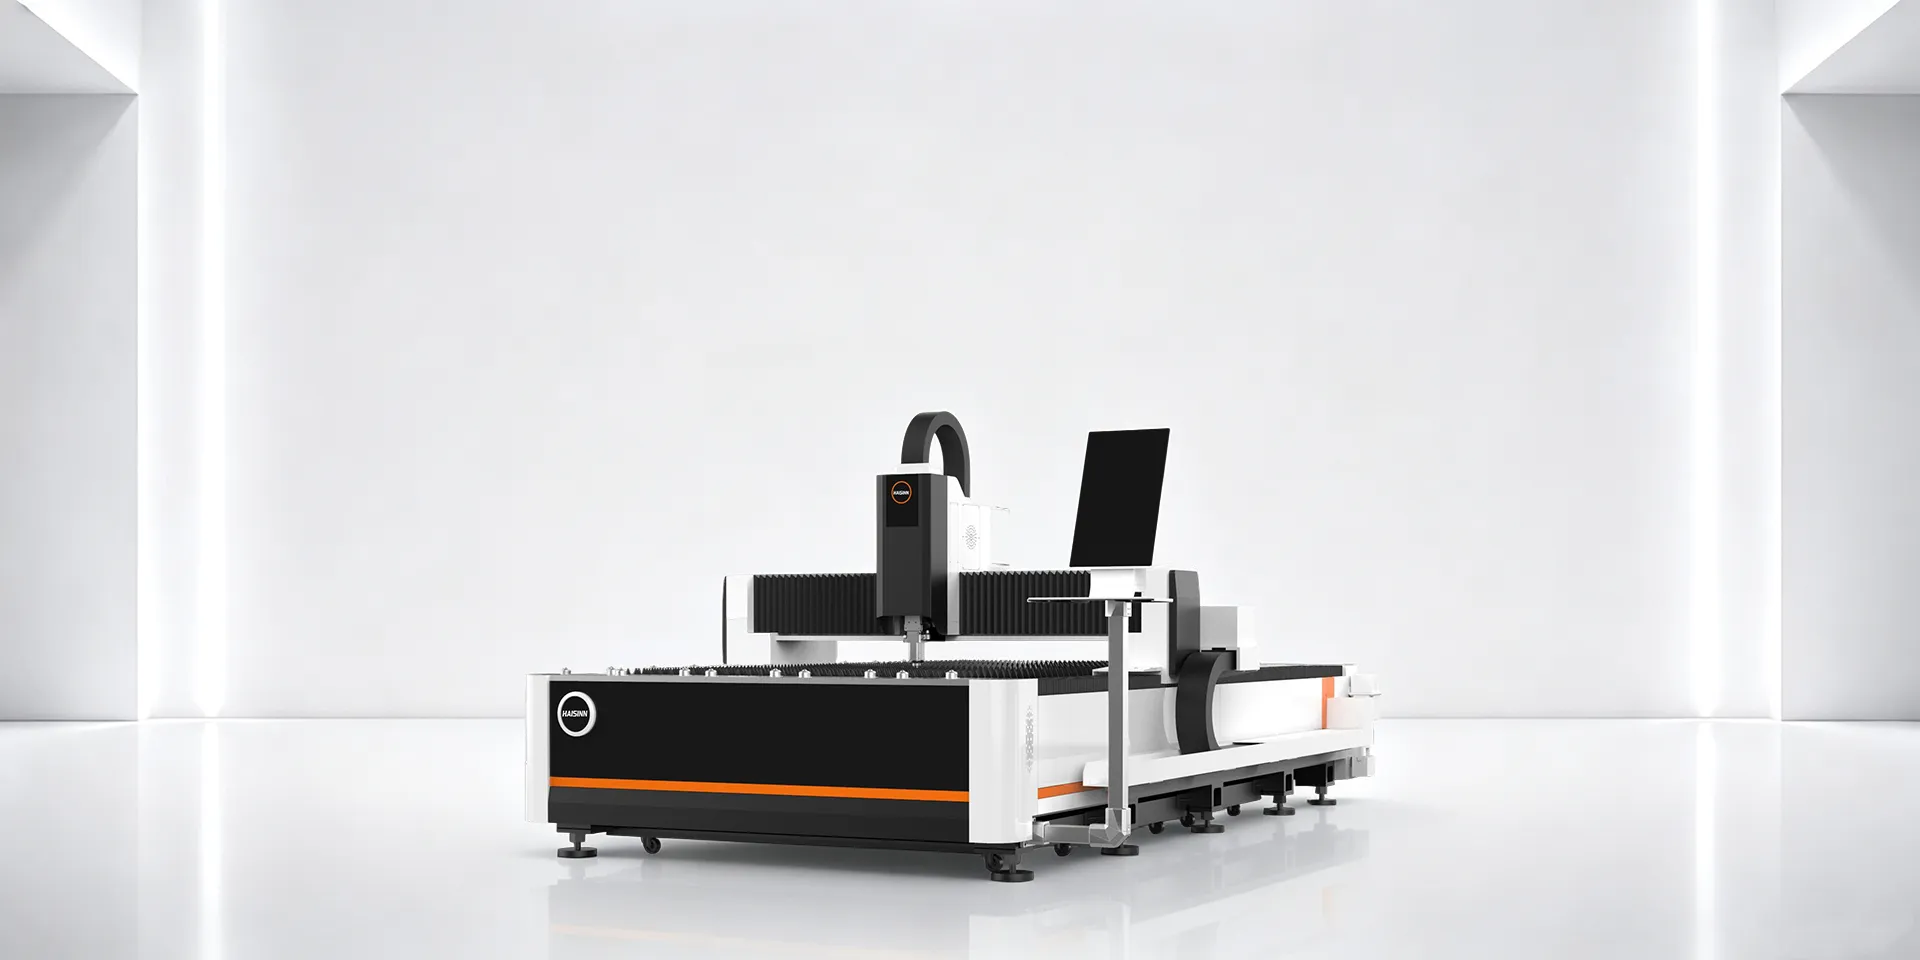
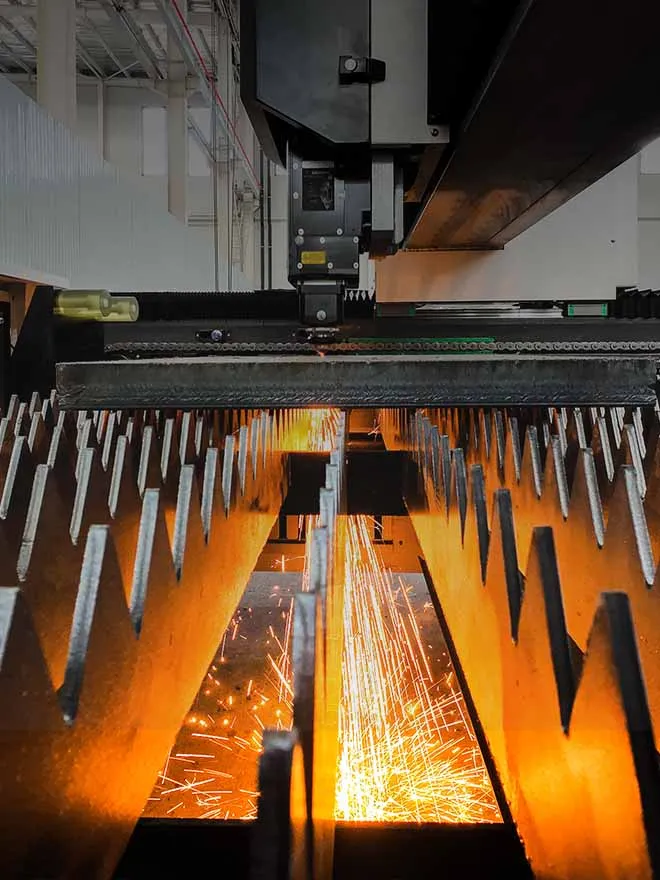
Una taglierina al plasma e una laser a fibra risolvere problemi diversi. Il laser al plasma rimane competitivo nel taglio di lamiere spesse e offre costi iniziali inferiori; il laser a fibra si distingue per la qualità dei bordi, la larghezza del taglio e la velocità di taglio per spessori inferiori a circa 16 mm. La scelta dipende solitamente dalla composizione dei materiali da lavorare, non dalla preferenza per una marca.
Qual è in realtà la differenza tra i due processi?
Il taglio al plasma genera un arco elettrico attraverso un flusso di gas ionizzato, fondendo un percorso attraverso il metallo conduttivo e espellendo il materiale fuso con un flusso di gas ad alta velocità. Il taglio laser a fibra, invece, concentra un raggio di luce su un punto minuscolo, fondendo o vaporizzando il materiale lungo un percorso molto più stretto, mentre un gas ausiliario — azoto o ossigeno — libera il solco di taglio.
Quella singola differenza — arco contro fascio focalizzato — spiega quasi tutti i compromessi a valle: larghezza del taglio, finitura dei bordi, dimensione minima delle caratteristiche e il comportamento di ciascuna macchina all’aumentare dello spessore della lamiera.
Plasma vs laser a fibra: una panoramica
| Fattore |
Taglio al plasma |
Taglio laser a fibra |
| Spessore ottimale di lavorazione |
Circa 6–80 mm; robusto se superiore a 16 mm |
Spessore da sottile a medio; competitivo fino a circa 25–30 mm, a seconda della potenza del laser |
| Larghezza del taglio |
Più ampio, con conseguente maggiore perdita di materiale per ogni taglio |
Stretto, consentendo una disposizione più compatta sul foglio |
| Finitura dei bordi |
Le scorie e lo smusso sono fenomeni comuni; le unità ad alta definizione li riducono, ma non li eliminano del tutto |
Liscio e spesso pronto per la saldatura senza necessità di levigatura secondaria |
| Taglio di elementi di piccole dimensioni e fori |
Limitato: raggi stretti e fori piccoli potrebbero richiedere una lavorazione secondaria |
Resistente: è possibile tagliare in modo netto angoli acuti e fori di piccole dimensioni |
| Metalli riflettenti (alluminio, rame, ottone) |
Li gestisce senza bisogno di ottiche speciali |
Richiede una sorgente laser e impostazioni di processo adatte ai materiali riflettenti |
| Costo iniziale della macchina |
Costo di ingresso inferiore |
Investimento iniziale più elevato |
| Andamento dei costi di esercizio |
Sostituzione frequente dei materiali di consumo, tra cui elettrodi, ugelli e anelli di turbolenza |
Minore ricambio dei materiali di consumo; il consumo di energia elettrica e la manutenzione delle lenti rappresentano le principali voci di costo |
| Manodopera per la post-elaborazione |
La levigatura e la sbavatura sono operazioni che si rendono necessarie di routine sui bordi tagliati |
Spesso non è necessario per i componenti destinati direttamente alla saldatura o all'assemblaggio |
Nessuna di queste voci è assoluta. Un sistema al plasma ad alta definizione può eguagliare la qualità dei bordi ottenuti con il laser su alcuni materiali, mentre un laser ad alta potenza consente di aumentare il limite massimo di spessore. Considerate la tabella come un punto di partenza per la vostra lista di materiali, non come una classifica universale.
Dove il plasma continua a fare la differenza
Il plasma rimane la scelta più versatile in tre situazioni. Innanzitutto, nelle lamiere pesanti: quando si tagliano spessori ben superiori ai 16 mm di acciaio dolce o si lavora nella produzione di strutture in acciaio, il vantaggio in termini di velocità del plasma sui materiali spessi è reale e la macchina tollera condizioni di officina più difficili. In secondo luogo, in caso di budget di investimento limitati: l’installazione di un tavolo al plasma comporta un costo significativamente inferiore, il che è importante per un’officina che sta ancora sviluppando il proprio volume di produzione. In terzo luogo, nel caso di materiali misti conduttivi senza requisiti di tolleranza rigorosi, dove un taglio più largo e la presenza di scorie sui bordi sono accettabili poiché il pezzo verrà comunque saldato o lavorato in seguito.
I punti di forza del laser a fibra
Laser a fibra Il suo prezzo più elevato si giustifica quando i pezzi devono uscire dal tavolo di taglio già pronti per la fase successiva. Lamiere di spessore da sottile a medio, pezzi con fori di piccole dimensioni o angoli interni stretti e qualsiasi flusso di lavoro in cui la lavorazione di smerigliatura rappresenta il vero collo di bottiglia — e non la velocità di taglio in sé — sono i classici fattori che determinano la scelta di un upgrade. Le officine che preventivano i lavori in base alla tolleranza del pezzo finito, anziché limitarsi alla quantità di materiale asportato, tendono a constatare che il taglio più stretto del laser si ripaga da solo già solo grazie alla maggiore resa del materiale.
L'idea sbagliata che costa denaro ai produttori
L’errore più comune in questo confronto è considerare il laser a fibra come un miglioramento assoluto rispetto al plasma sotto ogni aspetto. Non è così. Sulle lamiere spesse — generalmente superiori ai 16 mm — un laser a fibra di media potenza può risultare svantaggioso sia in termini di velocità che di costo per pezzo rispetto a un sistema al plasma ben mantenuto. Le officine che sostituiscono il proprio tavolo al plasma con un laser sottodimensionato semplicemente perché “il laser è più recente” spesso finiscono per trovarsi in una situazione di collo di bottiglia proprio nella parte del loro mix di lavorazioni relativa alle lamiere spesse, per poi scoprire di aver comunque bisogno di un processo secondario per qualsiasi spessore superiore a un pollice. La soluzione non sta nell’evitare il laser a fibra, ma nell’adattare la potenza del laser all’effettiva distribuzione degli spessori dei vostri pezzi, non solo a quelli più sottili.
Un secondo caso limite che vale la pena segnalare: i metalli riflettenti. L’alluminio, il rame e l’ottone riflettono una parte del raggio laser; per questo motivo, per tagliarli correttamente sono necessari una sorgente laser e parametri di processo specifici per i materiali riflettenti, anziché una configurazione generica presa in prestito dal taglio dell’acciaio dolce.
Segnali che indicano che è ora di passare dal plasma al laser
- La rettifica è il tuo collo di bottiglia, non il taglio. Se la vostra azienda impiega più ore di manodopera per sbavare i bordi tagliati al plasma che per il taglio vero e proprio, i conti spesso favoriscono il laser anche prima di considerare il risparmio sui materiali.
- I tuoi pezzi stanno diventando sempre più piccoli e dettagliati. La crescente domanda di fori di piccole dimensioni, raggi stretti o schemi di nesting complessi è un segnale chiaro: le caratteristiche del taglio e dell’arco del plasma ostacolano la realizzazione di dettagli fini.
- La resa del materiale è più importante di quanto non lo fosse in passato. Un taglio più stretto consente di ricavare un maggior numero di pezzi per foglio. Nel caso di costosi materiali come l’acciaio inossidabile o l’alluminio, questa differenza si fa sentire rapidamente.
- Stai fornendo preventivi basati sulle tolleranze dei pezzi finiti. Se i clienti rifiutano i pezzi a causa della qualità dei bordi o della squadratura, si tratta di un problema di capacità di processo che i materiali di consumo per il plasma non possono risolvere da soli.
- La composizione degli spessori sta virando verso spessori da sottili a medi. Se la maggior parte dei nuovi ordini riguarda spessori inferiori a circa 16 mm, il vantaggio offerto dal taglio al plasma per le lamiere spesse smette di essere rilevante per il vostro lavoro concreto.
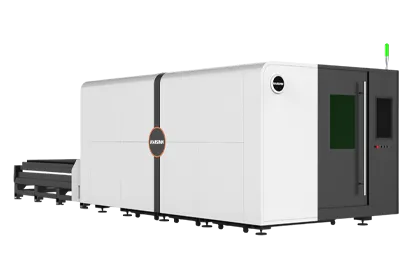
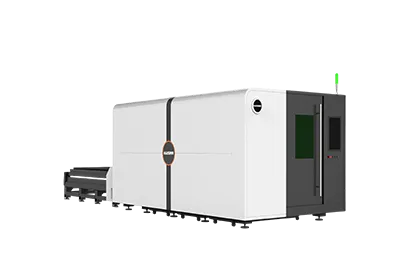
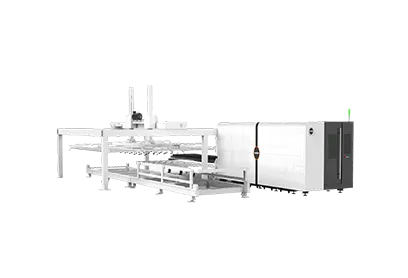
HS-A: macchina da taglio laser economica a piattaforma singola: specifiche tecniche per le officine che stanno valutando il passaggio a questa soluzione
Per i produttori che stanno valutando se acquistare un primo laser oppure continuare a utilizzare il plasma, Di HAISINN Serie HS-A è concepita come un punto di ingresso nel mondo del taglio laser a fibra, piuttosto che come una linea di produzione di grande formato. Secondo la tabella dei parametri pubblicata da HAISINN, la serie HS-A comprende:
- Potenza del laser: 1,5–40 kW
- Area di lavoro massima dichiarata: 12.200 × 2.500 mm
- Velocità massima: fino a 140 m/min
- Accelerazione massima: fino a 1,5 G
- Precisione di posizionamento dichiarata: ±0,05 mm/m
- Materiali tipicamente compatibili: acciaio al carbonio, acciaio inossidabile e alluminio, secondo HAISINN‘la pagina del prodotto
Tale intervallo di potenza influisce direttamente sulla scelta tra plasma e laser di cui sopra: un’officina che taglia prevalentemente lamiere di spessore da sottile a medio può optare per la fascia più bassa di tale intervallo, mentre un’officina che lavora anche con lamiere più spesse può orientarsi verso la fascia più alta, anziché essere vincolata a un’unica configurazione fissa. Come per qualsiasi modello HAISINN, la potenza del laser, l’area di lavoro e il livello di automazione vengono configurati su ordinazione: l’intervallo pubblicato rappresenta un limite massimo e minimo, non una specifica fissa.
Tale intervallo di potenza influisce direttamente sulla scelta tra plasma e laser di cui sopra: un’officina che taglia prevalentemente lamiere di spessore da sottile a medio può optare per la fascia più bassa di tale intervallo, mentre un’officina che lavora anche con lamiere più spesse può orientarsi verso la fascia più alta, anziché essere vincolata a un’unica configurazione fissa. Come per qualsiasi HAISINN Il modello, la potenza del laser, l'area di lavoro e il livello di automazione vengono configurati in base all'ordine: l'intervallo pubblicato rappresenta i valori massimi e minimi, non una specifica fissa.
Standard di qualità del taglio: cosa c'è da sapere
In questo settore, le affermazioni sulla qualità dei bordi di taglio sono spesso formulate in modo approssimativo. La norma ISO 9013:2017 definisce il sistema di classificazione e le tolleranze geometriche utilizzate per descrivere i bordi di taglio termico — comprese l’angolarità e la perpendicolarità — e costituisce il punto di riferimento per confrontare la qualità dei bordi ottenuti con il taglio al plasma e con il taglio laser in termini oggettivi, anziché basarsi esclusivamente sul linguaggio di marketing. Qualsiasi affermazione relativa a una specifica classe di qualità di taglio dovrebbe essere supportata da dati di prova relativi al materiale e allo spessore esatti in questione, e non dedotta da specifiche generali.
Rispetto alle pagine generiche di confronto tra fornitori che dominano i risultati di ricerca su questo argomento, la differenza concreta ai fini della decisione di acquisto di solito non risiede nei principi fisici alla base del processo, bensì nell’adeguare la potenza della macchina e il livello di automazione al proprio effettivo mix di lavorazioni, per poi ottenere un preventivo specifico per la configurazione desiderata, anziché basarsi esclusivamente sui limiti di spessore pubblicati.
Domande frequenti
D: È possibile sostituire sia il laser al plasma che quello a fibra con un'unica macchina?
A: Non del tutto. Un laser configurato per lamiere spesse perde parte dei vantaggi in termini di velocità e costi che rendono il laser una soluzione interessante per i materiali sottili, mentre un tavolo al plasma non riesce a eguagliare la qualità dei bordi ottenuta con il laser nei lavori che richiedono dettagli precisi. Molte officine utilizzano entrambe le tecnologie.
D: Qual è lo spessore che segna il vero punto di transizione tra il plasma e il laser?
R: Non esiste un valore preciso — dipende dalla potenza del laser e dall’amperaggio del plasma — ma, approssimativamente, con uno spessore di 16 mm di acciaio dolce si entra in un intervallo in cui i vantaggi del plasma in termini di velocità e costi diventano più consistenti, mentre il laser inizia a richiedere una potenza maggiore per rimanere competitivo.
D: Il laser a fibra elimina completamente la post-lavorazione?
R: Per molti pezzi, sì: i bordi puliti ottenuti con il taglio laser spesso passano direttamente alla saldatura o all'assemblaggio. Dipende dal materiale, dallo spessore e dal gas di assistenza utilizzato; non è una garanzia assoluta per ogni lavorazione.
D: La serie HS-A di HAISINN è certificata per il mercato dell'UE o degli Stati Uniti?
R: HAISINN dichiara sul proprio sito web la conformità alle norme CE e FDA a livello aziendale, ma i numeri dei certificati e l’ambito di copertura specifico per ciascun modello non sono indicati pubblicamente. Si consiglia di richiedere la documentazione di certificazione relativa alla propria configurazione specifica prima dell’acquisto.





 7 agosto 2026