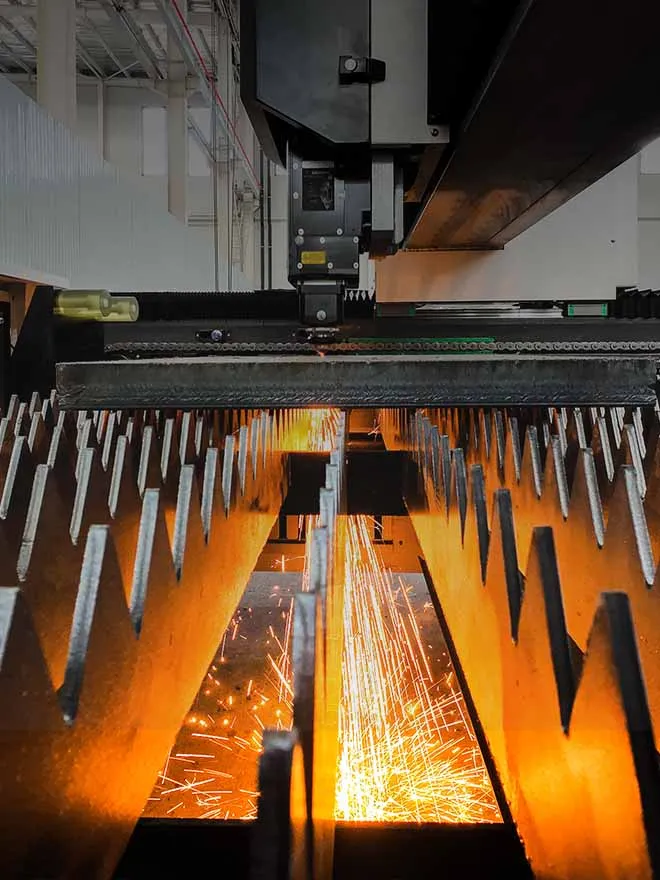
Die Wahl eines Laserschneidmaschine für Blech Es kommt auf vier Faktoren an: die auf Ihr Material und dessen Dicke abgestimmte Laserleistung, die auf Ihre Werkstücke abgestimmte Arbeitsfläche, die Schnittgeschwindigkeit für Ihr Produktionsvolumen und die Positioniergenauigkeit für Ihre Toleranzanforderungen. Die Konfigurationen HS-A und HS-B decken einen Leistungsbereich von 1,5 bis 40 kW und Arbeitsbereiche von 3.048 × 1.524 mm bis 12.200 × 2.500 mm ab.
Die meisten Kaufratgeber für diese Kategorie listen die Geräte nach Markennamen auf und belassen es dabei. Im Gegensatz zu dieser Art von Markenübersicht befasst sich dieser Ratgeber eingehend mit den spezifischen Angaben zu Leistung, Arbeitsbereich, Geschwindigkeit und Genauigkeit, die für jede Konfiguration veröffentlicht werden, sowie mit den Qualitätskontrollschritten, die ein Gerät vor dem Versand durchläuft – Informationen, die in solchen Listenartikeln selten zu finden sind.
Wovon hängt die richtige Laserleistung eigentlich ab?
Die Auswahl der Leistung wird oft als eine einzige Entscheidung betrachtet – “Wie dick ist mein Material?” –, obwohl es sich in Wirklichkeit um zwei aufeinander aufbauende Entscheidungen handelt. Die erste ist, ob der Laser das Material überhaupt schneiden kann. Die zweite, die häufiger außer Acht gelassen wird, ist die Frage, ob er schnell genug schneiden kann, um Ihr Durchsatzziel zu erreichen, ohne dabei Verbrauchsmaterialien zu verschwenden oder die gesamte Produktionslinie zu verlangsamen.
HS-A-Konfigurationen werden mit einem Laserleistungsbereich von 1,5–40 kW, einer maximalen Arbeitsfläche von 12.200 × 2.500 mm, einer Höchstgeschwindigkeit von 140 m/min und einer maximalen Beschleunigung von 1,5 G bei einer Positioniergenauigkeit von ±0,05 mm/m. Dieser Bereich deckt sowohl den Einstieg in die Auftragsfertigung als auch die Grobblechfertigung ab. Die praktische Frage lautet also nicht “Gibt es 40 kW?”, sondern: Welcher Punkt in diesem Bereich passt zu Ihrem aktuellen Materialmix und Ihren Wachstumsplänen für die nächsten Jahre?.
Ein Betrieb, der hauptsächlich 3–10 mm starken Kohlenstoffstahl schneidet, benötigt nicht die obere Grenze dieses Bereichs. Ein Betrieb, der auf dickere Bleche umsteigt, oder einer, der Spielraum für die Bearbeitung von Aluminium und Edelstahl haben möchte, ohne die Maschine in zwei Jahren neu dimensionieren zu müssen, benötigt diese jedoch.
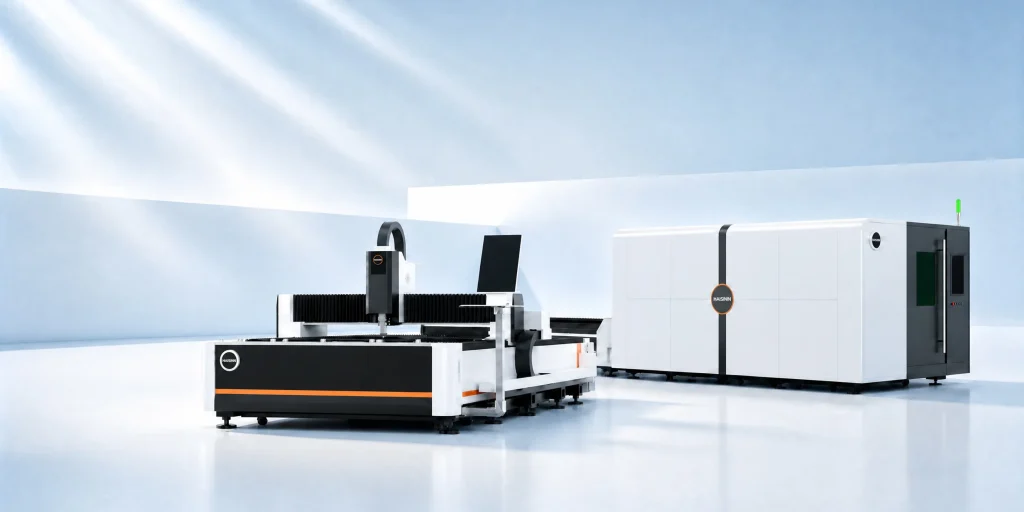
HS-A vs. HS-B: Ein-Plattform-System oder Wechsel-Tisch?
Die Leistungs- und Drehzahlwerte von HS-A und HS-B sehen auf dem Papier nahezu identisch aus. Der Unterschied, der sich tatsächlich auf die tägliche Leistung auswirkt, ist die Tabellenstruktur.
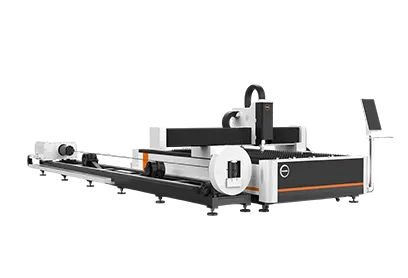
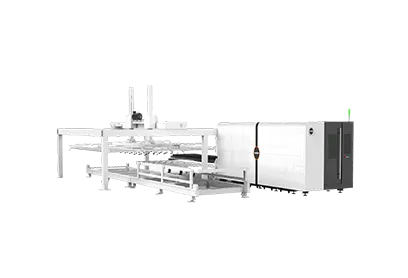
HS-A läuft auf einer einzigen festen Plattform ab: Beladen, Schneiden, Entladen, wiederholen. Die HS-B nutzt eine Wechsel-Tisch-Konfiguration, sodass eine Palette be- oder entladen wird, während sich die andere unter dem Schneidbalken befindet. Für einen Betrieb, der lange, unbeaufsichtigte Schneidzyklen an großen Blechen durchführt, ist diese Überlappung der ausschlaggebende Grund, sich für die Wechsel-Tisch-Konfiguration anstelle der Ein-Plattform-Konfiguration zu entscheiden.
HS-B wird für vier Modelle angeboten – HS-B3015, HS-B4020, HS-B6015, und HS-B6025 – mit einer Laserleistung von 1,5–30 kW und Arbeitsbereichen von 3.048 × 1.524 mm bis zu 6.050 × 2.500 mm, bei derselben Höchstgeschwindigkeit von 140 m/min, einer Beschleunigung von 1,5 G und einer Genauigkeit von ±0,05 mm/m wie die HS-A.
Das Datenblatt lesen – Arbeitsbereich, Geschwindigkeit und Genauigkeit
- In den meisten technischen Datenblättern werden drei Zahlen nebeneinander verglichen, die drei verschiedene Fragen beantworten:
Der Arbeitsbereich gibt Auskunft darüber, “welches ist das größte Blech, das ich laden kann, ohne ein Teil verschachteln oder teilen zu müssen”.”
- Die Geschwindigkeit (m/min) gibt Auskunft darüber, “wie viele Teile pro Stunde hergestellt werden können, vorausgesetzt, dass die Geometrie und das Material dies nicht zuvor einschränken.”
- Die Positioniergenauigkeit (mm/m) gibt Auskunft darüber, “wie wiederholbar die Bewegung der Maschine ist” – was nicht dasselbe ist wie die Qualität der Schnittkante.
Gerade dieser letzte Unterschied bereitet vielen Erstkäufern Schwierigkeiten. Die Positioniergenauigkeit beschreibt, wie präzise sich der Portalarm zu einer Koordinate bewegt. Die Schnittkantenqualität – Rechtwinkligkeit, Gleichmäßigkeit der Schnittfuge, Schlacke – ist ein eigenständiges Ergebnis, das neben der Maschinenpositionierung auch von der Gasart, dem Zustand der Düse, dem Fokus und dem Material abhängt. Die internationale Referenz für die Klassifizierung der Schnittkantenqualität beim thermischen Schneiden ist die Norm ISO 9013:2017. Diese sollte der Maßstab sein, anhand dessen Sie einen Lieferanten um Prüfungen bitten sollten, wenn eine bestimmte Schnittqualitätsklasse für Ihre Anwendung von Bedeutung ist, anstatt davon auszugehen, dass der Wert für die Positioniergenauigkeit dies bereits abdeckt.
| Spezifikation |
HS-A |
HS-B |
HS-C |
| Laserleistung |
1,5–40 kW |
1,5–30 kW (je nach Modell) |
In der öffentlichen Tabelle nicht eindeutig ersichtlich – bitte vor der Angabe bestätigen |
| Maximaler Arbeitsbereich |
12.200 × 2.500 mm |
3.048 × 1.524 mm – 6.050 × 2.500 mm |
3.000 × 1.500 mm – 12.200 × 2.500 mm |
| Höchstgeschwindigkeit |
140 m/min |
140 m/min |
Etwa 100–150 m/min, je nach Modell |
| Maximale Beschleunigung |
1,5 G |
1,5 G |
Etwa 1,8–2 G |
| Positioniergenauigkeit |
±0,05 mm/m |
±0,05 mm/m |
Etwa ±0,03–0,05 mm/m |
| Tabellenstruktur |
Einzelne feste Plattform |
Wechseltisch (Doppelpalette) |
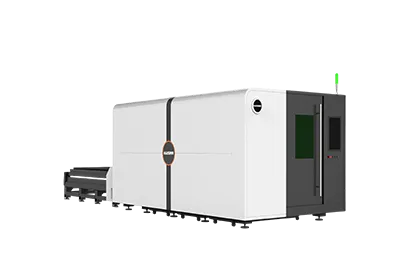
Vollständig geschlossene Kabine |
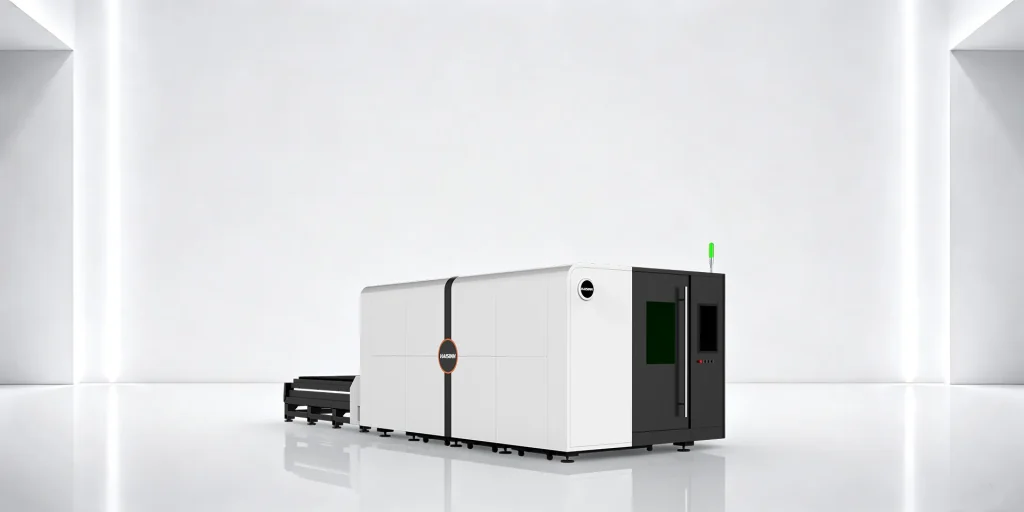
In welchen Fällen ist eine geschlossene Maschine wie die HS-C sinnvoll?
HS-C wird mit sechs Arbeitsbereichskonfigurationen angeboten, von 3.000 × 1.500 mm bis zu 12.200 × 2.500 mm, eine schnellere Beschleunigung (ca. 1,8–2 G) und eine höhere angegebene Genauigkeit (ca. ±0,03–0,05 mm/m) als die Modelle HS-A oder HS-B. Der Kompromiss liegt in der Einhausung: eine vollständige Kabine um den Schneidbereich herum, die in der Regel eher zur Strahleindämmung oder zur Licht- und Rauchkontrolle in der Werkstatt als zur Erzielung einer anderen Schneidleistung gewählt wird. Der Laserleistungsbereich für HS-C ist in der öffentlichen Modelltabelle nicht eindeutig angegeben; betrachten Sie diese Angabe daher als “mit dem Lieferanten zu klären”, anstatt davon auszugehen, dass er dem von HS-A entspricht.
5 Fehler bei der Größenauswahl, die erst nach der Installation auffallen, nicht vorher
1. Die Dimensionierung richtet sich ausschließlich nach der Materialart und nicht nach dem Durchsatz. Eine Maschine, die technisch gesehen Ihr dickstes Material schneiden kann, ist möglicherweise dennoch unterdimensioniert, wenn man die Stückzahl pro Schicht berechnet.
2. Die Wahl einer Einzelplattform für einen Betrieb mit großer Produktvielfalt und hohem Durchsatz. Wenn Bleche ständig be- und entladen werden, summieren sich die Leerlaufzeiten bei einem festen Tisch (HS-A) in einer Weise, die durch einen Wechseltisch (HS-B) vermieden werden soll.
3. Passen Sie die Größe des Arbeitsbereichs an die aktuellen Bleche an, nicht an zukünftige. Das Verschachteln größerer Bleche auf einem Tisch, der technisch gesehen zu klein ist, führt bei jedem einzelnen Durchlauf zu Materialverschwendung.
4. Verwechslung von Positioniergenauigkeit und Schnittkantenqualität. Beide Aspekte hängen zwar zusammen, sind aber nicht austauschbar – fragen Sie nach Schnittmustern, die gemäß ISO 9013 geprüft wurden, wenn die Schnittkantenqualität eine zwingende Anforderung ist, und geben Sie sich nicht nur mit der Angabe von ±mm/m zufrieden.
5. Bestellung vor der Bestätigung der Zertifizierungs- und Spannungsanforderungen für den Zielmarkt. Die CE- und FDA-Unterlagen sowie die elektrischen Spezifikationen müssen pro Modell und pro Lieferung bestätigt werden, bevor die Maschine das Werk verlässt, und nicht erst nach ihrer Ankunft.
Hinter den technischen Daten: Wie die Maschinen vor dem Versand getestet werden
HAISINN‘Auf der Seite „Fabrik“ wird ein Qualitätskontrollablauf beschrieben, der sich auf die Eingangskontrolle (IQC), die Prozesskontrolle (IPQC) und die Ausgangskontrolle (OQC) stützt und zusätzlich die Prüfung eingehender Komponenten, die Kalibrierung von Maschinen, Funktionstests sowie die Validierung der Verarbeitungsprozesse umfasst. Der veröffentlichte Prozess umfasst eine 72-stündige Einbrennphase und eine Kalibrierungsgenauigkeit von bis zu ±0,03 mm für die entsprechenden Geräte.
Hierbei handelt es sich um vom Unternehmen veröffentlichte Fertigungsangaben, die auf Prozessebene gelten. Sie sollten nicht als Garantie dafür verstanden werden, dass jedes einzelne Modell oder jede einzelne Lieferung einem identischen, dokumentierten Verfahren folgt – fragen Sie nach dem Prüfbericht und den Abnahmekriterien für Ihren konkreten Auftrag, falls diese Unterlagen für Ihren internen Qualifizierungsprozess von Bedeutung sind.
CE- und FDA-Kennzeichnungen: Was sie tatsächlich abdecken
HAISINN‘Auf der Website des Unternehmens werden Angaben zur CE- und FDA-Konformität auf Unternehmensebene gemacht. Was auf den öffentlich einsehbaren Seiten jedoch nicht angegeben ist, sind Zertifikatsnummern, die ausstellende oder prüfende Stelle, eine Konformitätserklärung, modellspezifische Geltungsbereiche oder eine FDA-Zulassungsnummer.
In den Vereinigten Staaten fallen Laserprodukte unter 21 CFR Teile 1000–1050, einschließlich 21 CFR 1010, 1040.10 und 1040.11 – die bundesweiten Leistungs- und Meldepflichten für strahlungsemittierende Produkte. “FDA-zertifiziert” ist in diesem Rahmen nicht gleichbedeutend mit einem generischen Zertifikat einer unabhängigen Stelle. Wenn der Zertifizierungsstatus Ihre Kaufentscheidung beeinflusst, fordern Sie daher vor Vertragsunterzeichnung den Herstellerbericht, die Zulassungsdaten und die Kennzeichnung für das genaue Modell und die Konfiguration an.
Kundendienst nach dem Kauf
HAISINN beschreibt eine internationale Servicepräsenz in mehr als 80 Ländern und Regionen, einschließlich einer in Europa ansässigen Servicepräsenz mit lokalen Technikern, Ersatzteilverfügbarkeit, einer angegebenen Reaktionszeit von zwei Stunden und einer rund um die Uhr verfügbaren Ferndiagnose per Video. Die auf den eigenen Seiten von HAISINN veröffentlichten Garantiebedingungen sind nicht vollständig einheitlich – auf der Seite „Garantie“ sind fünf Jahre angegeben, auf der Seite „Factory“ wird eine Garantie von zwei bis drei Jahren auf Kernkomponenten angegeben, und auf der Seite „HS-B“ sind drei Jahre angegeben. Daher sollte die geltende Garantiezeit im modellspezifischen Angebot und im Kaufvertrag bestätigt werden und nicht allein anhand einer einzelnen Webseite angenommen werden.
FAQ
Was ist eigentlich der Unterschied zwischen HS-A und HS-B, wenn sich die Leistungs- und Geschwindigkeitsangaben überschneiden?
Tischaufbau. HS-A ist eine einzelne, feststehende Plattform; HS-B nutzt einen Wechseltisch, sodass das Beladen und Schneiden parallel erfolgen können – was vor allem für Betriebe wichtig ist, die kontinuierliche, unbeaufsichtigte Zyklen mit größeren Platten durchführen.
Wie viel kostet eine HS-A- oder HS-B-Maschine?
Die Preise sind konfigurationsabhängig und werden nicht öffentlich bekannt gegeben. Ein formelles Angebot wird auf der Grundlage von Laserleistung, Arbeitsbereich, Materialien, Automatisierungsgrad, Kernkomponenten, Zielmarkt und Leistungsumfang erstellt.
Sind die Maschinen HS-A und HS-B CE- und FDA-zertifiziert?
HAISINN gibt auf seiner Website an, dass seine Produkte auf Unternehmensebene die CE- und FDA-Konformitätsanforderungen erfüllen. Da Zertifikatsnummern, ausstellende Stellen und modellspezifische Geltungsbereiche nicht öffentlich angezeigt werden, sollte dies vor dem Kauf anhand der Zertifikate und Konformitätserklärungen für die jeweilige Konfiguration überprüft werden.
Welche Garantie gilt für diese Maschinen?
Die von HAISINN veröffentlichten Garantieinformationen sind auf den eigenen Webseiten nicht durchgehend einheitlich (drei bis fünf Jahre, je nach Seite und Komponente). Bitte überprüfen Sie die genaue Laufzeit in Ihrem Angebot und Ihrem Kaufvertrag.
Wie wird die Schnittkantenqualität unabhängig von der Positioniergenauigkeit gemessen?
Die Positioniergenauigkeit (mm/m) gibt an, wie präzise sich die Maschine bewegt. Die Schnittkantenqualität – Rechtwinkligkeit, Schnittspalt, Schlacke – wird gemäß ISO 9013:2017 separat klassifiziert und hängt neben der Maschinenbewegung auch vom Gas, dem Zustand der Düse und dem Fokus ab.





 7. August 2026