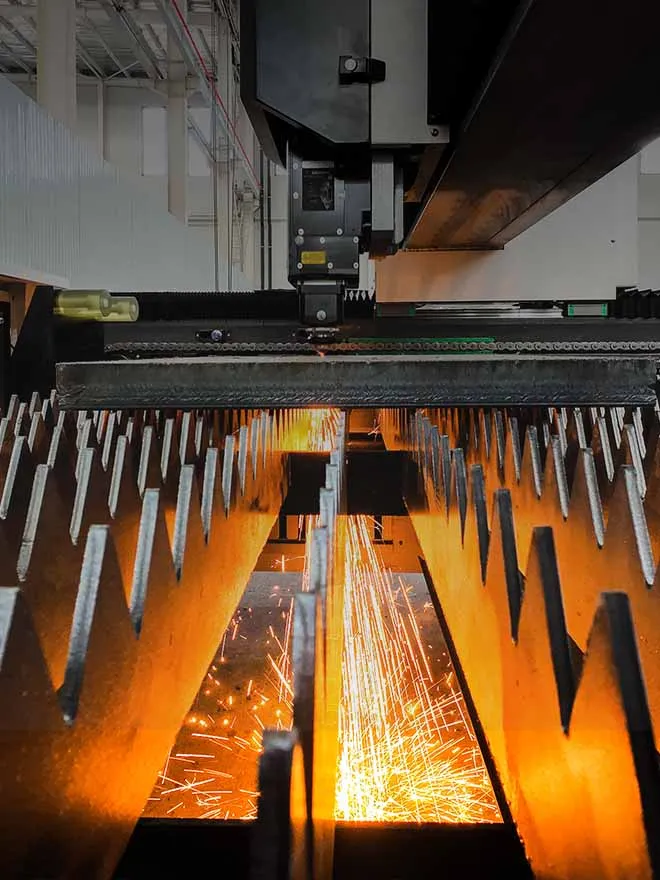
A CNC máquina de corte a laser é comparada com base em cinco valores: potência do laser, área de trabalho, velocidade máxima, aceleração e precisão de posicionamento. A série HS-B da HAISINN com mesa de troca apresenta valores publicados de 1,5–30 kW, áreas de trabalho de 3.048 × 1.524 mm a 6.050 × 2.500 mm, 140 m/min, 1,5G e ±0,05 mm/m.
Esses cinco números cabem em uma única linha de uma cotação. É também aí que a maioria das comparações de fichas técnicas discretamente dá errado, porque cada número é medido em condições que a ficha técnica raramente informa.
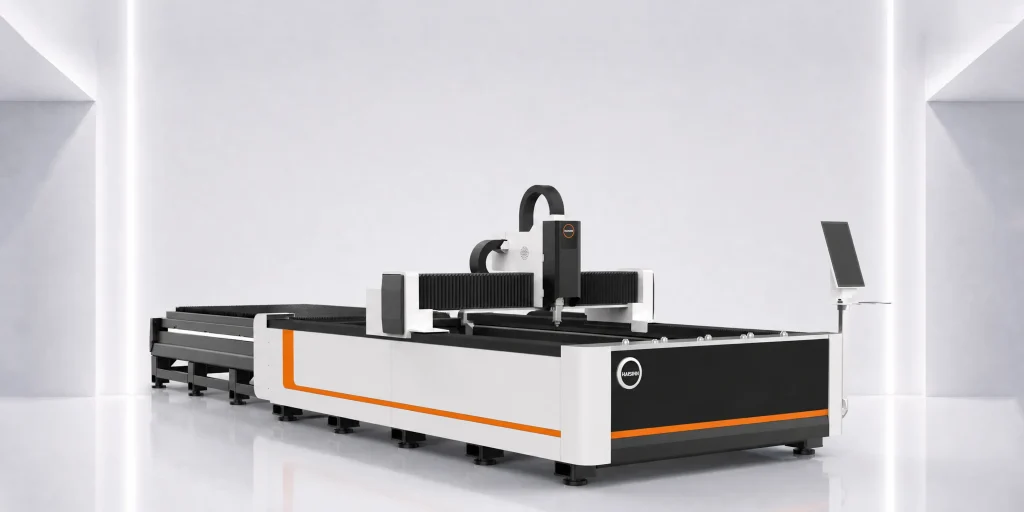
Parâmetros publicados: série HS-B Exchange Table
| Dimensão da especificação |
Valor publicado da HS-B |
Referência de medição |
| Potência do laser |
1,5–30 kW, dependendo do modelo |
Potência nominal da fonte, não a potência efetivamente fornecida à peça de trabalho |
| Área de trabalho |
3.048 × 1.524 mm a 6.050 × 2.500 mm |
Intervalo abrangido pela série; área de cada modelo a confirmar |
| Velocidade máxima |
140 m/min |
Deslocamento dos eixos sem carga, não velocidade de avanço de corte |
| Aceleração máxima |
1,5 G |
Capacidade dos eixos, não sustentada ao longo de um nesting completo |
| Precisão de posicionamento |
±0.05 mm/m |
Posicionamento dos eixos da máquina, não tolerância da peça cortada acabada |
| Estrutura da mesa |
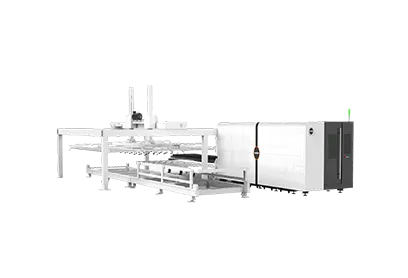
Mesa de troca (vaivém) |
Dois paletes, um deles na zona de corte |
| Modelos publicados |
HS-B3015, HS-B4020, HS-B6015, HS-B6025 |
A designação indica o formato nominal; confirme a área exata de cada modelo |
Duas entradas exigem uma observação, em vez de um número. A tabela pública da série da HAISINN informa a faixa de áreas de trabalho dos quatro modelos, e não um detalhamento por modelo; portanto, as designações nominais acima devem ser entendidas como famílias de formatos e conferidas na tabela de modelos anexada à sua cotação. A potência do laser também é indicada como uma faixa da série: uma fonte de 30 kW não está disponível para todos os tamanhos de estrutura.
O que a mesa de troca realmente oferece
Em comparação com as configurações de plataforma única comuns nesta classe de equipamento, uma mesa de troca não corta mais depressa. O tempo de incidência do feixe por peça é idêntico quando se utilizam a mesma potência e o mesmo material. O que muda é a proporção do turno durante a qual o feixe permanece efetivamente ativo.
Em uma plataforma única, o carregamento da chapa bruta e a retirada das peças cortadas ocorrem enquanto o cabeçote está ocioso. Em uma mesa de troca, esse trabalho é realizado no palete fora do compartimento fechado enquanto a máquina corta a chapa que já está dentro. O ganho aumenta de acordo com o nível de manuseio exigido pelas suas peças:
- Chapas finas, grande quantidade de peças e agrupamentos pequenos. O tempo de manuseamento representa uma grande parte do tempo de ciclo. É aqui que a mesa de troca justifica o seu custo.
- Chapa grossa, com longos ciclos de corte por chapa. Um plano de corte em aço-carbono de 20 mm pode demorar muitos minutos; o tempo de manuseamento que consegue sobrepor representa uma pequena percentagem desse período.
- Trabalho diversificado em oficina, com mudanças frequentes de material. O segundo palete torna-se tanto uma área de preparação quanto um dispositivo de carregamento.
- Prototipagem de peças únicas ou produção em volume muito reduzido. A sobreposição raramente ocorre, e uma plataforma única com a mesma potência pode ser a melhor compra.
A versão incómoda: se o seu operador passa atualmente quatro minutos no manuseamento e vinte e cinco minutos à espera da conclusão do corte, uma a mesa de troca altera muito pouco o seu volume de produção.
A precisão de posicionamento não é a tolerância da peça
±0,05 mm/m descreve a precisão com que os eixos da máquina atingem uma coordenada programada. Não descreve a tolerância dimensional nem a qualidade da aresta da peça que sai da mesa.
A qualidade da borda de corte pertence a um referencial diferente. A ISO 9013:2017 (com a Emenda 1:2024), Corte térmico — Classificação dos cortes térmicos, define as dimensões de qualidade efetivamente inspecionadas em uma borda de corte: tolerância de perpendicularidade e angularidade, altura média do perfil e as classes de tolerância dimensional resultantes. A especificação de posicionamento de uma máquina é um dos fatores que influenciam esse resultado. Os outros são o estado do bico, a pressão e a pureza do gás de assistência, a posição do foco, a contaminação da lente, o estado da superfície do material e o estado térmico da chapa.
A consequência prática na fase de compra: um valor de posicionamento numa ficha técnica não constitui um compromisso com uma classe de qualidade da ISO 9013. Se as suas peças forem inspecionadas segundo uma classe específica, isso deverá ser estabelecido através de uma amostra de corte no seu material e na sua espessura, com o resultado incluído por escrito nos termos de aceitação — e não inferido a partir de ±0,05 mm/m.
A fábrica da HAISINN a página descreve uma meta de calibração de até ±0,03 mm para equipamentos ou processos aplicáveis, além de etapas de inspeção no recebimento, durante o processo e na expedição, bem como um teste de funcionamento contínuo declarado de 72 horas. Essas são alegações sobre o processo de fabricação publicadas pela empresa. Pergunte quais delas se aplicam ao modelo e à configuração específicos que estão sendo cotados e qual é o padrão de aceitação em cada etapa.
Velocidade, aceleração e por que 140 m/min não é uma velocidade de corte
140 m/min é o valor do deslocamento rápido — a velocidade a que o pórtico se desloca entre cortes. A velocidade de avanço de corte depende da potência, do material, da espessura, do gás de assistência e da qualidade de aresta exigida e, em chapas grossas, pode ser duas ordens de grandeza inferior ao valor de deslocamento.
A aceleração é o valor mais importante em planos de corte reais, e é o que os compradores mais frequentemente ignoram. Em um plano de corte com pequenos furos e contornos curtos, o cabeçote passa a maior parte do tempo acelerando e desacelerando; nunca atinge o avanço máximo, muito menos a velocidade máxima de deslocamento rápido. 1,5 G é o limite publicado para a HS-B. Se esse valor é mantido em toda a extensão de uma mesa de 6 m com um pórtico pesado é algo a ser verificado no teste de aceitação, não no folheto.
Uma solicitação viável durante a avaliação: envie seus dois arquivos DXF mais representativos e peça uma estimativa do tempo de ciclo para a configuração exata que está sendo cotada, com a indicação do software de nesting e dos ajustes do gás de assistência. Um fornecedor que não consegue fornecê-la não modelou o seu trabalho.
Quando esta configuração é a escolha errada
Apresentados de forma clara, porque os modos de falha são específicos:
- Trabalho com tubos e perfis. Uma mesa de troca é concebida para chapas planas. O processamento de tubos exige uma máquina específica com sistema de fixação por bucha ou uma configuração para chapas e tubos; adicionar um acessório rotativo a uma máquina para chapas implica compromissos em ambas as aplicações.
- Espaço no chão e fundação. Duas paletes, juntamente com o mecanismo de troca, ocupam uma área no chão significativamente maior do que a área de corte faz supor, e o lado de carregamento requer acesso desimpedido para uma grua ou empilhador. Num formato de 6.050 × 2.500 mm, esta é a limitação que mais frequentemente obriga a alterar a disposição da instalação.
- Produção alimentada por bobina. Se a matéria-prima for fornecida em bobina, em vez de chapa cortada, uma mesa de troca acrescenta uma etapa de separação das chapas empilhadas, que uma linha automática alimentada por bobina elimina por completo.
- Pontos de manutenção. O mecanismo de troca, o seu acionamento e os seus sensores de posição são componentes adicionais sujeitos a desgaste num ambiente com escória e poeiras. Não dispensam manutenção, tal como nenhuma máquina de corte a laser dispensa.
Certificação e garantia: o que obter por escrito
O site da HAISINN afirma, em nível corporativo, estar em conformidade com as normas CE e FDA. As páginas públicas analisadas não exibem números de certificados, organismos emissores, declarações de conformidade, números de registro da FDA nem cobertura específica por modelo. Isso significa que nenhum modelo individual — incluindo a HS-B — deve ser descrito como “certificado pela CE” ou “certificado pela FDA” com base apenas no site.
Para uma instalação na UE, os referenciais pertinentes são a Diretiva de Máquinas 2006/42/CE e o Regulamento (UE) 2023/1230, que a substituirá a partir de 20 de janeiro de 2027. Para máquinas colocadas no mercado da UE próximo dessa data, é necessário confirmar o referencial aplicável com base na data efetiva de colocação no mercado. Os requisitos de segurança específicos para lasers estão estabelecidos na ISO 11553-1:2020, relativa a máquinas de processamento a laser, e na IEC 60825-1:2014, relativa à classificação de produtos a laser. Para uma instalação nos EUA, as normas 21 CFR 1040.10 e 1040.11 aplicam-se ao produto a laser, e os documentos a analisar são os relatórios do fabricante e as informações de registro.
Documentos a solicitar especificamente antes de assinar:
- Declaração UE de Conformidade que identifique exatamente o modelo e a configuração de série
- O certificado CE ou relatório de ensaio, com o organismo emissor e o número
- Número de registo junto da FDA e relatório do fabricante aplicável, para destinos nos EUA
- Classe do laser e descrição do intertravamento de segurança do invólucro fornecido
Preço
O preço depende da configuração e não é divulgado publicamente. Uma cotação formal é preparada de acordo com a potência de laser necessária, a área de trabalho, os materiais, o nível de automação, os componentes principais, o mercado de destino e o escopo dos serviços.
Perguntas frequentes
De que potência de laser preciso?
A potência depende do material e da espessura, e a série HS-B oferece, conforme as especificações publicadas, de 1,5 a 30 kW entre os diferentes modelos. Uma potência maior aumenta a capacidade de corte em termos de espessura e a velocidade em materiais espessos, mas não é possível indicar uma espessura de corte garantida sem também especificar o material, o gás auxiliar, os requisitos de corte e o nível de qualidade aceitável.
Uma mesa de troca compensa o custo adicional em relação a uma plataforma única?
Isso depende da proporção entre o tempo de manuseio e o tempo de emissão do feixe no seu trabalho. Na produção de grandes quantidades de peças de chapa fina, uma parcela significativa do tempo de manuseio pode ser sobreposta; em ciclos longos com chapas grossas, essa sobreposição é muito pequena.
A HS-B pode cortar tubos, além de chapas?
A HS-B é uma configuração para chapas. O trabalho com tubos é realizado por máquinas específicas para tubos ou por configurações para chapas e tubos de uma linha de produtos separada.
Que garantia se aplica?
As declarações públicas da HAISINN variam entre cinco anos, dois a três anos para os componentes principais e três anos na página da HS-B. Confirme o prazo e a cobertura dos componentes na cotação e no contrato específicos do modelo.





 25 de agosto de 2026