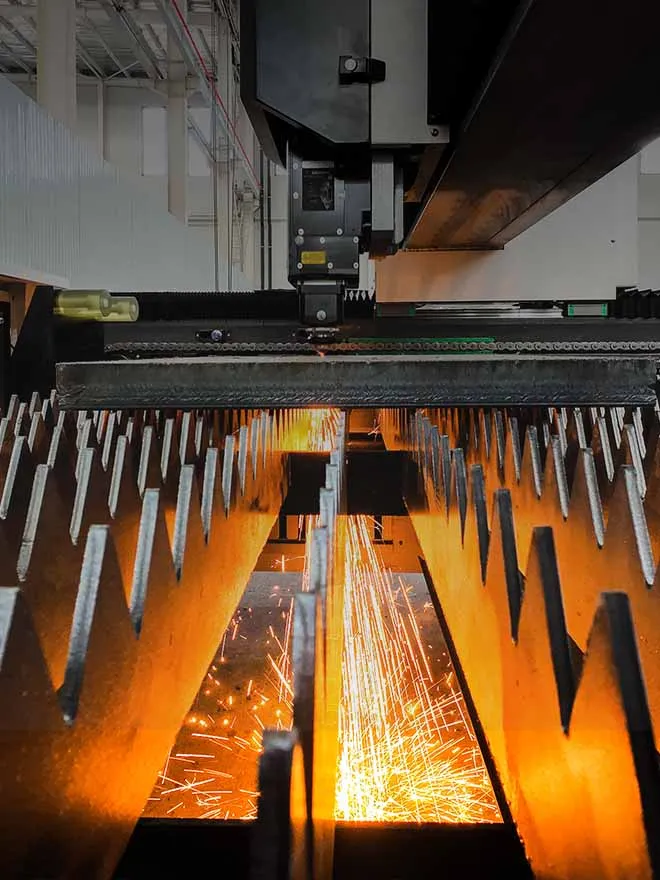
A CNC machine de découpe au laser est évaluée selon cinq critères : puissance laser, surface de travail, vitesse maximale, accélération et précision de positionnement. La série HS-B à table d'échange de HAISINN offre une puissance de 1,5 à 30 kW, des zones de travail allant de 3 048 × 1 524 mm à 6 050 × 2 500 mm, une vitesse de 140 m/min, 1,5 G et une précision de ±0,05 mm/m.
Ces cinq chiffres tiennent sur une seule ligne d'un devis. C'est également là que la plupart des comparaisons entre fiches techniques se trompent discrètement, car chaque chiffre est mesuré dans des conditions que la fiche technique mentionne rarement.
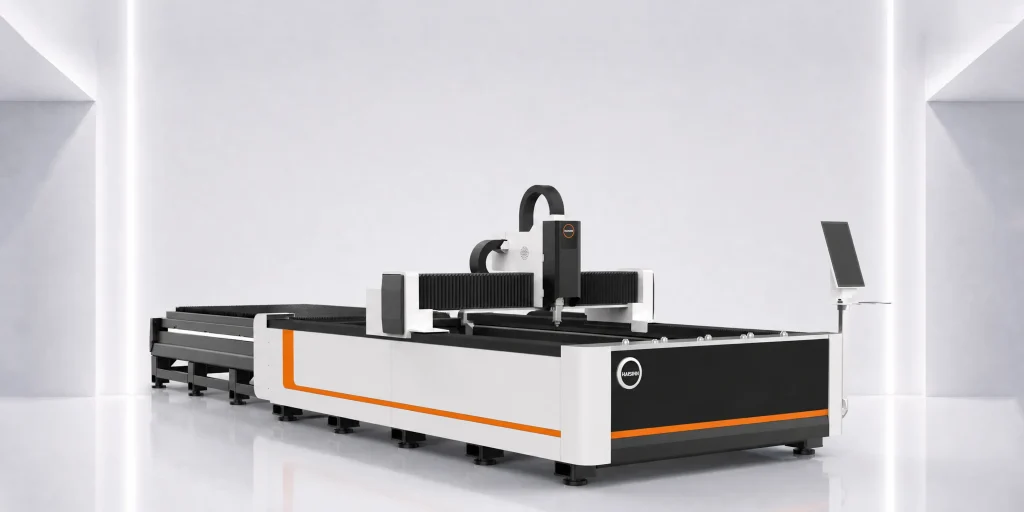
Paramètres publiés : série « Tableau d'échange HS-B »
| Dimensions techniques |
Figure HS-B publiée |
Par rapport à quoi est-il mesuré ? |
| Puissance du laser |
1,5 à 30 kW, selon le modèle |
Puissance nominale de la source, et non la puissance fournie à la pièce à usiner |
| Zone de travail |
de 3 048 × 1 524 mm à 6 050 × 2 500 mm |
Gamme disponible pour l'ensemble de la série ; surface par modèle à confirmer |
| Vitesse maximale |
140 m/min |
Course de l'axe à vide, pas de vitesse d'avance de coupe |
| Accélération maximale |
1,5 G |
La capacité d'axe n'est pas maintenue sur l'ensemble d'un nid |
| Précision de positionnement |
±0,05 mm/m |
Positionnement des axes de la machine, tolérance de la pièce usinée non finie |
| Structure de la table |
Table de transfert (navette) |
Deux palettes, dont une dans la zone de découpe |
| Modèles publiés |
HS-B3015, HS-B4020, HS-B6015, HS-B6025 |
La désignation indique le format nominal ; vérifiez la surface exacte pour chaque modèle |
Deux entrées nécessitent une remarque plutôt qu'un chiffre. Le tableau des séries publiques de HAISINN indique la plage de surface de travail pour l'ensemble des quatre modèles, et non une ventilation par modèle ; les désignations nominales ci-dessus doivent donc être considérées comme des familles de formats et vérifiées à l'aide du tableau des modèles joint à votre devis. La puissance laser correspond également à une plage propre à la série : une source de 30 kW n’est pas disponible pour toutes les tailles de châssis.
Ce que vous offre réellement le tableau des taux de change
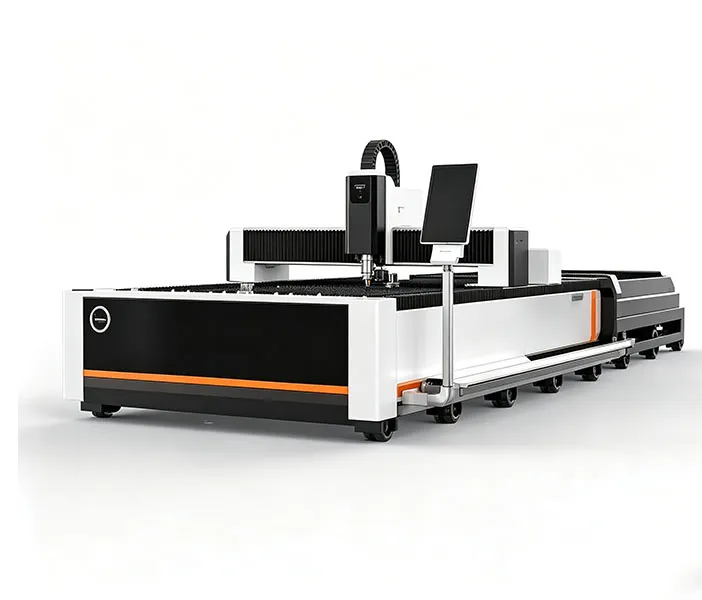
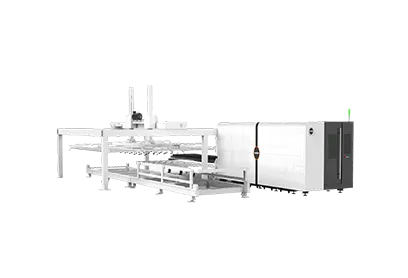
Par rapport aux configurations à plateforme unique, courantes dans cette catégorie d'équipements, une table navette ne permet pas d'obtenir une vitesse de découpe plus élevée. Le temps d'exposition au faisceau par pièce est identique à puissance et matériau égaux. Ce qui change, c'est la part du cycle pendant laquelle le faisceau est activé.
Sur une plate-forme unique, le chargement de la tôle brute et le retrait des pièces découpées s'effectuent pendant que la tête est à l'arrêt. Sur une table d'échange, ces opérations s'effectuent sur la palette à l'extérieur de l'enceinte tandis que la machine découpe la tôle déjà à l'intérieur. Le gain est proportionnel au nombre d'opérations de manutention requises pour vos pièces :
- Feuilles minces, grand nombre de pièces, petits nids. Le temps de manutention représente une part importante du temps de cycle. C'est là que la navette justifie son coût.
- Tôle épaisse, cycles de rayonnement prolongés par feuille. Un cycle de 20 mm en acier au carbone peut durer plusieurs minutes ; le temps consacré à la manipulation ne représente qu'un faible pourcentage de cette durée.
- Travaux variés en atelier de sous-traitance avec des changements fréquents de matériaux. La deuxième palette sert autant de zone de transit que de support de chargement.
- Prototypage d'une seule pièce ou en très petite série. Le chevauchement se déclenche rarement, et un plateforme unique avec la même puissance pourrait être un meilleur choix.
La version peu réjouissante : si votre opérateur passe actuellement quatre minutes à traiter la demande et vingt-cinq minutes à attendre la coupure, un modifications apportées au tableau d'échange très peu d'informations sur votre production.
La précision de positionnement ne relève pas de la tolérance des pièces
La valeur de ±0,05 mm/m indique avec quelle précision les axes de la machine atteignent une coordonnée commandée. Elle ne fait pas référence à la tolérance dimensionnelle ni à la qualité des arêtes de la pièce qui sort de la table.
La qualité des arêtes de coupe relève d’un cadre différent. La norme ISO 9013:2017 (avec l’amendement 1:2024), « Découpe thermique — Classification des découpes thermiques », définit les paramètres de qualité effectivement contrôlés sur un bord de coupe : tolérance de perpendicularité et d’angularité, hauteur moyenne du profil, ainsi que les classes de tolérance dimensionnelle qui en découlent. Les spécifications de positionnement d’une machine constituent l’un des facteurs déterminants de ce résultat. L’état de la buse, la pression et la pureté du gaz d’assistance, la position du foyer, l’encrassement de la lentille, l’état de surface du matériau et l’état thermique de la tôle en sont les autres.
Conséquence pratique au moment de l'achat : une valeur indicative figurant sur une fiche technique ne constitue pas un engagement quant à une classe de qualité ISO 9013. Si vos pièces sont contrôlées selon une classe spécifique, celle-ci doit être établie à partir d’un échantillon prélevé sur votre matériau et votre épaisseur, le résultat devant être consigné dans les conditions d’acceptation — et non déduit d’une tolérance de ±0,05 mm/m.
L'usine HAISINN Cette page décrit une tolérance d'étalonnage allant jusqu'à ±0,03 mm pour les équipements ou processus concernés, ainsi que les étapes de contrôle à la réception, en cours de fabrication et à la sortie, et une période de rodage de 72 heures. Il s'agit là d'allégations relatives au processus de fabrication publiées par l'entreprise. Demandez lesquelles s’appliquent au modèle et à la configuration spécifiques que vous proposez, ainsi que quelle est la norme d’acceptation à chaque étape.
Vitesse, accélération et pourquoi 140 m/min n'est pas une vitesse de coupe
140 m/min correspond à la vitesse de déplacement rapide, c'est-à-dire la vitesse à laquelle le portique se déplace entre deux coupes. La vitesse d'avance de coupe dépend de la puissance, du matériau, de l'épaisseur, du gaz d'assistance et de la qualité de coupe requise ; sur une tôle épaisse, elle peut être inférieure de deux ordres de grandeur à la vitesse de déplacement rapide.
L’accélération est la valeur qui importe le plus sur les nids réels, et c’est celle que les acheteurs négligent le plus souvent. Sur un nid composé de petits trous et de contours courts, la tête passe la majeure partie de son temps à accélérer et à ralentir ; elle n’atteint jamais la vitesse d’avance maximale, et encore moins la vitesse de déplacement maximale. 1,5 G est la limite maximale publiée pour le HS-B. La question de savoir si cette valeur peut être maintenue sur une table de 6 m au format complet équipée d'un portique lourd relève du test de réception, et non de la brochure.
Une demande pertinente lors de l'évaluation : envoyez vos deux fichiers DXF les plus représentatifs et demandez une estimation du temps de cycle pour la configuration exacte faisant l'objet du devis, en précisant les paramètres du logiciel d'imbrication et du gaz d'assistance. Un fournisseur incapable de vous fournir ces informations n'a pas modélisé votre projet.
Dans quels cas cette configuration n'est-elle pas le bon choix ?
Présenté de manière simple, car les modes de défaillance sont spécifiques :
- Usinage de tubes et de profilés. Une table d'échange est prévue pour les tôles plates. L'usinage des tubes nécessite soit une machine dédiée équipée d'un mandrin, soit une configuration « tôle et tube » ; l'ajout d'un accessoire rotatif à une machine pour tôles constitue un compromis entre les deux.
- Encombrement au sol et fondations. Les deux palettes et le mécanisme d’échange occupent nettement plus d’espace au sol que ne le laisse supposer l’enveloppe de découpe, et le côté chargement doit être libre pour permettre l’accès d’une grue ou d’un chariot élévateur. Sur un format de 6 050 × 2 500 mm, c’est cette contrainte qui oblige le plus souvent à modifier l’agencement.
- Production à partir de bobines. Si votre matière première se présente sous forme de bobines plutôt que de feuilles coupées, une table navette ajoute une étape de désempilage que la ligne automatique à alimentation par bobines élimine complètement.
- Surface d'entretien. Le mécanisme d'échange, son entraînement et ses capteurs de position constituent des éléments supplémentaires sujets à l'usure dans un environnement contenant des scories et de la poussière. Ils ne sont pas sans entretien, tout comme aucune machine de découpe laser ne l'est.
Certification et garantie : ce qu'il faut demander par écrit
Le site web de HAISINN fait état de la conformité aux normes CE et FDA au niveau de l’entreprise. Les pages publiques examinées ne mentionnent ni numéros de certificat, ni organismes émetteurs, ni déclarations de conformité, ni numéros d’enregistrement FDA, ni couverture spécifique à chaque modèle. Cela signifie qu’aucun modèle, y compris le HS-B, ne devrait être décrit comme “ certifié CE ” ou “ certifié FDA ” sur la seule base des informations fournies par le site web.
Pour une installation au sein de l’UE, les cadres réglementaires applicables sont la directive « Machines » 2006/42/CE et le règlement (UE) 2023/1230, qui la remplacera à compter du 20 janvier 2027. Pour les machines mises sur le marché de l’UE à cette date ou aux alentours, il convient de vérifier la norme applicable en fonction de la date effective de mise sur le marché. Les exigences de sécurité spécifiques aux lasers relèvent de la norme ISO 11553-1:2020 pour les machines de traitement laser et de la norme CEI 60825-1:2014 pour la classification des produits laser. Pour une installation aux États-Unis, les dispositions 21 CFR 1040.10 et 1040.11 s’appliquent au produit laser ; les rapports du fabricant et les informations d’adhésion constituent les documents à examiner.
Documents à demander en indiquant le nom avant la signature :
- Déclaration de conformité de l'UE précisant le modèle exact et la configuration de série
- Le certificat CE ou le rapport d'essai, avec le nom de l'organisme émetteur et le numéro
- Numéro d'enregistrement FDA et rapport du fabricant correspondant, pour les destinations aux États-Unis
- Classe laser et description du dispositif de verrouillage de sécurité pour le boîtier fourni
Prix
Les tarifs dépendent de la configuration et ne sont pas rendus publics. Un devis officiel est établi en fonction de la puissance laser requise, de la zone de travail, des matériaux, du niveau d'automatisation, des composants clés, du marché cible et de l'étendue des services.
FAQ
De quelle puissance laser ai-je besoin ?
La puissance dépend du matériau et de l'épaisseur ; la série HS-B offre une plage de puissance comprise entre 1,5 et 30 kW selon les modèles. Une puissance plus élevée permet d'augmenter la capacité de découpe en épaisseur et la vitesse sur les matériaux épais, mais il n'est pas possible de garantir une épaisseur de découpe sans préciser également le matériau, le gaz d'assistance, les exigences de découpe et le niveau de qualité requis.
Une table d'échange justifie-t-elle le surcoût par rapport à une plateforme unique ?
Cela dépend du rapport entre le temps de manutention et le temps de fonctionnement du faisceau dans votre production. La production de tôles fines comportant un grand nombre de pièces implique une part importante de manutention ; les cycles longs sur des tôles épaisses n'en impliquent qu'une très faible part.
La HS-B peut-elle découper aussi bien des tubes que des tôles ?
Le modèle HS-B est une configuration pour tôles. La transformation des tubes est assurée par des machines dédiées aux tubes ou par des configurations « tôles et tubes » sur une ligne de production distincte.
Quelle est la garantie applicable ?
Les déclarations publiques de HAISINN varient entre cinq ans, deux à trois ans pour les composants essentiels et trois ans pour la page HS-B. Vérifiez la durée et les composants couverts dans le devis et le contrat spécifiques au modèle.





 25 août 2026