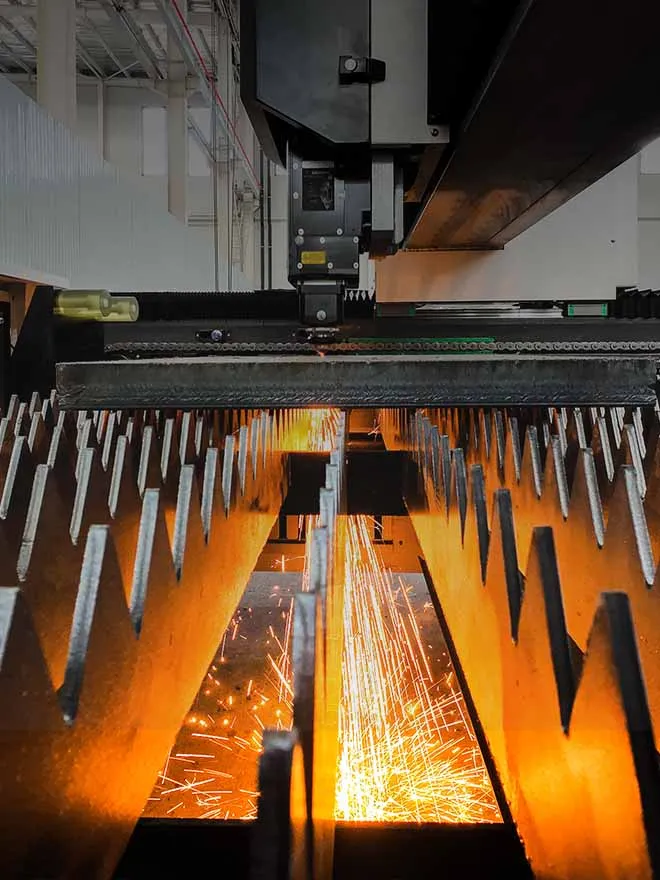
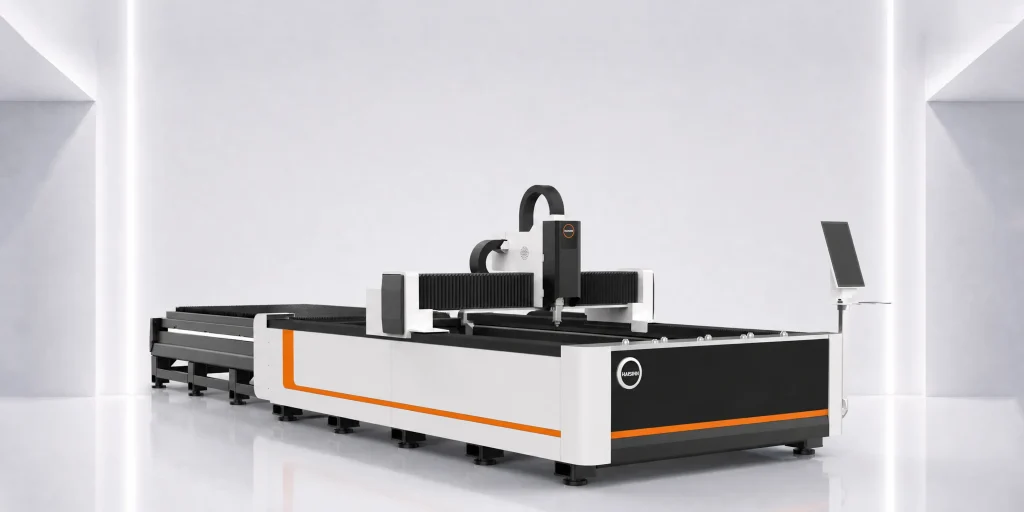
A CNC Laserschneidmaschine wird anhand von fünf Kriterien verglichen: Laserleistung, Arbeitsbereich, maximale Geschwindigkeit, Beschleunigung und Positioniergenauigkeit. Die HS-B-Serie mit Wechseltisch von HAISINN bietet Leistungen von 1,5–30 kW, Arbeitsbereiche von 3.048 × 1.524 mm bis 6.050 × 2.500 mm, 140 m/min, 1,5 G sowie ±0,05 mm/m.
Diese fünf Zahlen passen in eine einzige Zeile eines Angebots. Genau hier gehen die meisten Vergleiche anhand von technischen Datenblättern stillschweigend schief, da jede Zahl unter Bedingungen gemessen wird, die im Datenblatt selten angegeben sind.
Veröffentlichte Parameter: Reihe „HS-B-Umrechnungstabellen“
| Spezifikationsmaße |
Veröffentlichte HS-B-Abbildung |
Wanndem es gemessen wird |
| Laserleistung |
1,5–30 kW, je nach Modell |
Nennleistung der Quelle, nicht die am Werkstück abgegebene Leistung |
| Arbeitsbereich |
3.048 × 1.524 mm bis 6.050 × 2.500 mm |
Bereich über die gesamte Baureihe hinweg; Fläche pro Modell noch zu bestätigen |
| Höchstgeschwindigkeit |
140 m/min |
Verfahrweg der unbelasteten Achse, nicht die Vorschubgeschwindigkeit beim Zerspanen |
| Maximale Beschleunigung |
1,5 G |
Achsenfähigkeit, die nicht über das gesamte Nest hinweg gewährleistet ist |
| Positioniergenauigkeit |
±0,05 mm/m |
Positionierung der Maschinenachsen, Toleranz des noch nicht fertig bearbeiteten Werkstücks |
| Tabellenstruktur |
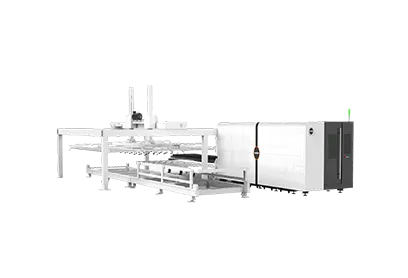
Umtausch- (Shuttle-)Tabelle |
Zwei Paletten, eine davon im Schneidebereich |
| Veröffentlichte Modelle |
HS-B3015, HS-B4020, HS-B6015, HS-B6025 |
Die Bezeichnung gibt das Nennformat an; die genaue Fläche ist je nach Modell zu überprüfen |
Bei zwei Einträgen ist anstelle einer Nummer ein Hinweis anzugeben. Die öffentliche Serientabelle von HAISINN gibt den Arbeitsbereichsbereich für alle vier Modelle an, nicht jedoch eine Aufschlüsselung nach einzelnen Modellen. Daher sollten die oben genannten Nennbezeichnungen als Formatfamilien verstanden und anhand der Ihrem Angebot beigefügten Modelltabelle überprüft werden. Die Laserleistung ist ebenfalls ein Serienbereich: Eine 30-kW-Quelle ist nicht in jeder Rahmengröße erhältlich.
Was Ihnen die Umrechnungstabelle tatsächlich bietet
Im Vergleich zu den in dieser Gerätekategorie üblichen Konfigurationen mit einer einzigen Plattform schneidet ein Shuttle-Tisch nicht schneller. Die Strahlbetriebszeit pro Werkstück ist bei gleicher Leistung und gleichem Material identisch. Was sich ändert, ist der Anteil der Schicht, in dem der Strahl überhaupt in Betrieb ist.
Auf einer Einzelplattform erfolgen das Einlegen der Rohplatte und das Entnehmen der geschnittenen Teile, während der Schneidkopf stillsteht. Bei einem Wechseltisch finden diese Arbeitsschritte auf der Palette außerhalb des Gehäuses statt, während die Maschine die bereits im Inneren befindliche Platte schneidet. Der Vorteil hängt davon ab, wie viel Handhabung Ihre Teile erfordern:
- Dünne Bleche, hohe Teileanzahl, kleine Verschachtelungen. Die Bearbeitungszeit macht einen großen Teil der Taktzeit aus. Hier macht sich der Shuttle bezahlt.
- Dicke Bleche, lange Strahlzyklen pro Blech. Ein 20-mm-Kohlenstoffstahl-Nest kann viele Minuten lang laufen; der Zeitaufwand für die Überlappung macht nur einen kleinen Prozentsatz davon aus.
- Gemischte Auftragsfertigung mit häufigen Materialwechseln. Die zweite Palette dient ebenso sehr als Zwischenlagerfläche wie als Verladevorrichtung.
- Prototypenfertigung von Einzelstücken oder in sehr kleinen Stückzahlen. Die Überlappung wird nur selten ausgelöst, und ein einheitliche Plattform mit derselben Leistung könnte die bessere Wahl sein.
Die unangenehme Variante: Wenn Ihr Mitarbeiter derzeit vier Minuten mit der Bearbeitung und fünfundzwanzig Minuten mit dem Warten auf den Schnitt verbringt, dann ist ein Änderungen an der Austausch-Tabelle sehr wenig über Ihre Leistung.
Die Positioniergenauigkeit ist kein Teil der Toleranz.
±0,05 mm/m gibt an, wie präzise die Achsen der Maschine eine vorgegebene Koordinate erreichen. Es sagt nichts über die Maßtoleranz oder die Kantenqualität des Werkstücks aus, das vom Tisch abtransportiert wird.
Die Qualität der Schnittkante fällt in einen anderen Rahmen. ISO 9013:2017 (mit Änderung 1:2024), Thermisches Schneiden – Klassifizierung thermischer Schnitte, definiert die Qualitätsmaße, die tatsächlich an einer Schnittkante geprüft werden: Rechtwinkligkeit und Winkelabweichungstoleranz, mittlere Profilhöhe sowie die daraus resultierenden Maßtoleranzklassen. Die Positionierungsspezifikation einer Maschine ist eine der Einflussgrößen für dieses Ergebnis. Der Zustand der Düse, der Druck und die Reinheit des Hilfsgases, die Fokusposition, die Verschmutzung der Linse, der Zustand der Materialoberfläche und der thermische Zustand des Blechs sind die weiteren Einflussgrößen.
Die praktische Konsequenz in der Einkaufsphase: Ein in einem Datenblatt angegebener Richtwert stellt keine Verpflichtung zur Einhaltung einer Qualitätsklasse nach ISO 9013 dar. Wenn Ihre Teile nach einer bestimmten Klasse geprüft werden, muss dies anhand einer Schnittprobe Ihres Materials und Ihrer Dicke festgestellt werden, wobei das Ergebnis in die Abnahmebedingungen aufgenommen wird – es darf nicht aus ±0,05 mm/m abgeleitet werden.
Die Fabrik von HAISINN Auf dieser Seite wird eine Kalibrierungsgenauigkeit von bis zu ±0,03 mm für die betreffenden Geräte oder Prozesse beschrieben, zusammen mit Prüfschritten bei Wareneingang, während des Fertigungsprozesses und bei Warenausgang sowie einem angegebenen 72-stündigen Einbrennvorgang. Hierbei handelt es sich um vom Unternehmen veröffentlichte Angaben zum Fertigungsprozess. Fragen Sie nach, welche davon für das konkrete Modell und die Konfiguration gelten, für die Sie ein Angebot einholen, und wie die Abnahmekriterien in den einzelnen Phasen lauten.
Geschwindigkeit, Beschleunigung und warum 140 m/min keine Schnittgeschwindigkeit ist
140 m/min ist der Eilgang – also die Geschwindigkeit, mit der sich der Portalrahmen zwischen den Schnitten bewegt. Die Schnittvorschubgeschwindigkeit hängt von der Leistung, dem Werkstoff, der Dicke, dem Schutzgas und der geforderten Kantenqualität ab und kann bei dicken Blechen um zwei Größenordnungen unter dem Eilgangwert liegen.
Die Beschleunigung ist der Wert, der bei realen Nestern eine größere Rolle spielt, und genau diesen Wert übersehen Käufer am häufigsten. Bei einem Nest mit kleinen Bohrlöchern und kurzen Konturen verbringt der Kopf die meiste Zeit damit, zu beschleunigen und abzubremsen; er erreicht niemals die maximale Vorschubgeschwindigkeit, geschweige denn die maximale Verfahrgeschwindigkeit. 1,5 G ist der von HS-B angegebene Höchstwert. Ob dieser Wert über einen 6-Meter-Vollformat-Tisch mit schwerem Portal hinweg konstant gehalten werden kann, ist eine Frage für die Abnahmeprüfung und nicht für die Broschüre.
Eine sinnvolle Anfrage während der Evaluierungsphase: Senden Sie Ihre beiden repräsentativsten DXF-Dateien und bitten Sie um eine Schätzung der Zykluszeit für genau die Konfiguration, für die das Angebot erstellt wird, unter Angabe der Einstellungen für die Verschachtelungssoftware und das Hilfsgas. Ein Anbieter, der dies nicht leisten kann, hat Ihre Arbeitsabläufe nicht modelliert.
In welchen Fällen ist diese Konfiguration die falsche Wahl?
Einfach ausgedrückt, da die Ausfallarten spezifisch sind:
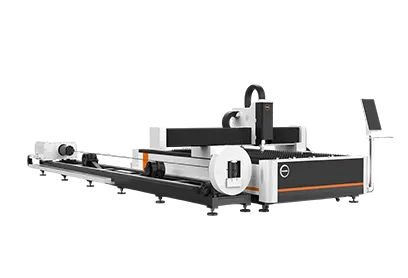
- Rohr- und Profilbearbeitung. Für Flachbleche wird ein Wechseltisch gebaut. Die Rohrbearbeitung erfordert entweder eine spezielle Maschine mit Spannfutter oder eine Konfiguration für Bleche und Rohre; die Nachrüstung einer Blechbearbeitungsmaschine mit einem Drehaufsatz stellt in beiden Fällen einen Kompromiss dar.
- Stellfläche und Fundament. Zwei Paletten sowie der Wechselmechanismus nehmen deutlich mehr Stellfläche ein, als der Schneidebereich vermuten lässt, und die Beladeseite benötigt einen freien Zugang für einen Kran oder Gabelstapler. Bei einem Format von 6.050 × 2.500 mm ist dies die Einschränkung, die am häufigsten eine Änderung der Anordnung erforderlich macht.
- Produktion mit Rollenbeschickung. Wenn Sie Rollen statt Einzelblättern als Ausgangsmaterial verwenden, kommt durch einen Shuttle-Tisch ein Entstapelschritt hinzu, der bei einer automatischen Anlage mit Rollenbeschickung vollständig entfällt.
- Wartungsfläche. Der Wechselmechanismus, dessen Antrieb und die Positionssensoren sind zusätzliche Verschleißteile in einer von Schlacke und Staub geprägten Umgebung. Sie sind nicht wartungsfrei – wie übrigens keine Laserschneidmaschine.
Zertifizierung und Gewährleistung: Was sollte schriftlich festgehalten werden?
Auf der Website von HAISINN werden Angaben zur CE- und FDA-Konformität auf Unternehmensebene gemacht. Auf den überprüften öffentlichen Seiten sind weder Zertifikatsnummern, ausstellende Stellen, Konformitätserklärungen, FDA-Zulassungsnummern noch modellspezifische Geltungsbereiche aufgeführt. Das bedeutet, dass kein einzelnes Modell – einschließlich des Modells HS-B – allein aufgrund der Angaben auf der Website als “CE-zertifiziert” oder “FDA-zertifiziert” bezeichnet werden sollte.
Für eine Installation in der EU gelten die Maschinenrichtlinie 2006/42/EG und die Verordnung (EU) 2023/1230, die diese ab dem 20. Januar 2027 ersetzt. Bei Maschinen, die um diesen Zeitpunkt herum in der EU in Verkehr gebracht werden, muss überprüft werden, welche Rechtsvorschriften zum tatsächlichen Zeitpunkt des Inverkehrbringens gelten. Laserspezifische Sicherheitsanforderungen sind in der Norm ISO 11553-1:2020 für Laserbearbeitungsmaschinen und in der Norm IEC 60825-1:2014 für die Klassifizierung von Laserprodukten festgelegt. Für eine Installation in den USA gelten für das Laserprodukt die Bestimmungen gemäß 21 CFR 1040.10 und 1040.11; dabei sind die Herstellerberichte und die Beitrittsinformationen die zu prüfenden Dokumente.
Unterlagen, die vor der Unterzeichnung namentlich angefordert werden müssen:
- EU-Konformitätserklärung mit Angabe des genauen Modells und der Seriennummer
- Die CE-Bescheinigung oder der Prüfbericht mit Angabe der ausstellenden Stelle und der Nummer
- FDA-Zulassungsnummer und der entsprechende Herstellerbericht für Bestimmungsorte in den USA
- Laserklasse und Beschreibung der Sicherheitsverriegelung für das mitgelieferte Gehäuse
Preis
Die Preise sind konfigurationsabhängig und werden nicht öffentlich bekannt gegeben. Ein formelles Angebot wird auf der Grundlage der erforderlichen Laserleistung, des Arbeitsbereichs, der Materialien, des Automatisierungsgrades, der Kernkomponenten, des Zielmarkts und des Leistungsumfangs erstellt.
FAQ
Welche Laserleistung benötige ich?
Die Leistung richtet sich nach Material und Dicke; die Modelle der HS-B-Serie decken einen Leistungsbereich von 1,5 bis 30 kW ab. Eine höhere Leistung erhöht die Schnitttiefe und die Schnittgeschwindigkeit bei dickem Material; eine garantierte Schnitttiefe kann jedoch nicht angegeben werden, ohne gleichzeitig das Material, das Schutzgas, die Schnittanforderungen und das akzeptierte Qualitätsniveau zu berücksichtigen.
Lohnt sich eine Austauschplattform trotz der zusätzlichen Kosten im Vergleich zu einer einzigen Plattform?
Das hängt vom Verhältnis zwischen Handhabungszeit und Strahlbetriebszeit in Ihrem Arbeitsablauf ab. Bei der Fertigung von Dünnblechen mit hoher Stückzahl entfällt ein großer Teil der Handhabungszeit auf die Überlappung; bei langen Zyklen mit Dickblechen ist die Überlappung hingegen sehr gering.
Kann die HS-B sowohl Rohre als auch Bleche schneiden?
Das Modell HS-B ist als Blechkonfiguration ausgelegt. Die Rohrbearbeitung erfolgt auf speziellen Rohrmaschinen oder in Blech- und Rohrkonfigurationen in einer separaten Produktionslinie.
Welche Gewährleistung gilt?
Die öffentlichen Angaben von HAISINN variieren zwischen fünf Jahren, zwei bis drei Jahren für Kernkomponenten und drei Jahren auf der HS-B-Seite. Bitte überprüfen Sie die Laufzeit und den Umfang der Komponentenabdeckung im modellspezifischen Angebot und im Vertrag.





 25. August 2026