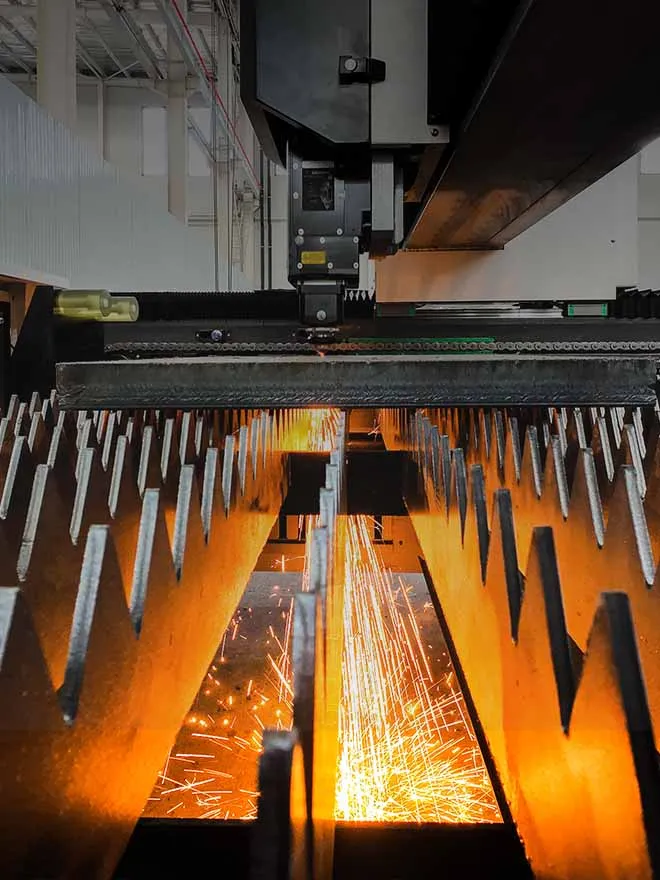
A CNC maszyna do cięcia laserowego porównuje się na podstawie pięciu wartości: mocy lasera, obszaru roboczego, maksymalnej prędkości, przyspieszenia i dokładności pozycjonowania. Seria stołów wymiennych HS-B firmy HAISINN oferuje moc od 1.5 do 30 kW, obszary robocze od 3,048 × 1,524 mm do 6,050 × 2,500 mm, prędkość 140 m/min, przyspieszenie 1.5G oraz dokładność ±0.05 mm/m.
Te pięć wartości mieści się w jednym wierszu oferty. To właśnie przy nich najczęściej po cichu dochodzi do błędów podczas porównywania kart specyfikacji, ponieważ każda liczba jest mierzona w warunkach, których karta katalogowa rzadko podaje.
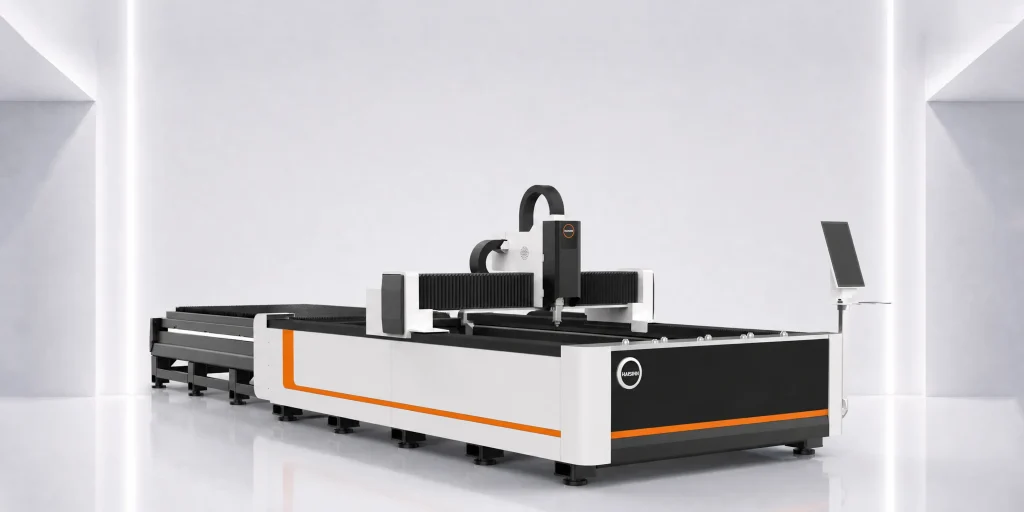
Opublikowane parametry: seria stołów wymiennych HS-B
| Wymiar parametru |
Opublikowana wartość HS-B |
Względem czego jest mierzona |
| Moc lasera |
1,5–30 kW, w zależności od modelu |
Moc znamionowa źródła, a nie moc dostarczana do obrabianego przedmiotu |
| Obszar roboczy |
od 3 048 × 1 524 mm do 6 050 × 2 500 mm |
Zakres w całej serii; powierzchnia poszczególnych modeli do potwierdzenia |
| Prędkość maksymalna |
140 m/min |
Prędkość przejazdu osi bez obciążenia, a nie prędkość posuwu podczas cięcia |
| Maksymalne przyspieszenie |
1.5G |
Możliwości osi nie są zachowane w całym gnieździe |
| Dokładność pozycjonowania |
±0,05 mm/m |
Pozycjonowanie osi maszyny, tolerancja niegotowego elementu po cięciu |
| Konstrukcja stołu |
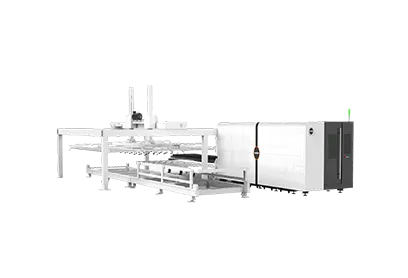
Stół wymienny (wahadłowy) |
Dwie palety, jedna w strefie cięcia |
| Opublikowane modele |
HS-B3015, HS-B4020, HS-B6015, HS-B6025 |
Oznaczenie wskazuje format nominalny; należy sprawdzić dokładną powierzchnię dla danego modelu |
Dwa pozycje wymagają adnotacji zamiast numeru. Publiczna tabela serii HAISINN podaje zakres obszaru roboczego dla wszystkich czterech modeli, a nie zestawienie dla poszczególnych modeli, dlatego powyższe oznaczenia nominalne należy traktować jako rodziny formatów i zweryfikować je z tabelą modeli dołączoną do Państwa oferty. Moc lasera również stanowi zakres dla całej serii: źródło o mocy 30 kW nie jest dostępne dla każdego rozmiaru ramy.
Co właściwie daje stół wymienny
W porównaniu z konfiguracjami z pojedynczym stołem, które są powszechne w tej klasie urządzeń, stół wahadłowy nie tnie szybciej. Czas pracy wiązki na detal jest identyczny przy tej samej mocy i dla tego samego materiału. Zmienia się natomiast udział zmiany, w którym wiązka jest w ogóle włączona.
Na pojedynczej platformie załadunek surowej blachy i wyjmowanie wyciętych elementów odbywa się, gdy głowica jest w stanie spoczynku. Na stole wymiany operacje te są wykonywane na palecie poza obudową, podczas gdy maszyna tnie blachę znajdującą się już w środku. Korzyść rośnie proporcjonalnie do zakresu operacji związanych z obsługą elementów:
- Cienkie blachy, duża liczba elementów, małe gniazda. Czas obsługi stanowi dużą część czasu cyklu. Właśnie tutaj stół wahadłowy uzasadnia swój koszt.
- Gruba blacha, długie cykle naświetlania na jeden arkusz. Rozkrój ze stali węglowej o grubości 20 mm może trwać wiele minut; nakładanie się operacji obsługi materiału stanowi niewielki procent tego czasu.
- Praca w mieszanym zakładzie produkcyjnym z częstymi zmianami materiału. Drugi palet staje się zarówno strefą przygotowania, jak i urządzeniem załadowczym.
- Prototypowanie jednoczęściowe lub produkcja w bardzo małych seriach. Zjawisko nakładania się rzadko występuje, a pojedyncza platforma przy tej samej mocy może być lepszym zakupem.
Wersja nieprzyjemna: jeśli twój operator poświęca obecnie cztery minuty na obsługę i dwadzieścia pięć minut na czekanie na połączenie, to… zmiany w tabeli wymiany bardzo niewiele zmienia w kwestii produkcji.
Dokładność pozycjonowania nie wchodzi w zakres tolerancji
Wartość ±0,05 mm/m określa, z jaką precyzją osie maszyny osiągają zadaną współrzędną. Nie odnosi się ona do tolerancji wymiarowej ani jakości krawędzi elementu, który schodzi ze stołu.
Jakość krawędzi cięcia podlega innym zasadom. Norma ISO 9013:2017 (z poprawką 1:2024), Cięcie termiczne — Klasyfikacja cięć termicznych, określa parametry jakościowe faktycznie sprawdzane na krawędzi cięcia: tolerancję prostopadłości i kątowości, średnią wysokość profilu oraz wynikające z tego klasy tolerancji wymiarowej. Jednym z czynników wpływających na ten wynik są parametry pozycjonowania maszyny. Inne to: stan dyszy, ciśnienie i czystość gazu wspomagającego, położenie ogniska, zanieczyszczenie soczewki, stan powierzchni materiału oraz stan termiczny blachy.
Praktyczna konsekwencja na etapie zakupu: wartość orientacyjna podana w karcie katalogowej nie stanowi zobowiązania do zapewnienia klasy jakości zgodnej z normą ISO 9013. Jeśli Państwa elementy są kontrolowane pod kątem określonej klasy, należy to ustalić na podstawie próbki wyciętej z Państwa materiału o odpowiedniej grubości, a wynik należy zapisać w warunkach odbioru — nie można go wywnioskować na podstawie wartości ±0,05 mm/m.
Fabryka HAISINN strona opisuje docelową dokładność kalibracji do ±0.03 mm dla odpowiedniego sprzętu lub procesów, a także etapy kontroli przychodzącej, kontroli w toku produkcji i kontroli wyjściowej oraz deklarowany 72-godzinny test wygrzewania. Są to publikowane przez firmę deklaracje dotyczące procesu produkcyjnego. Zapytaj, które z nich dotyczą konkretnego modelu i konfiguracji uwzględnianych w ofercie oraz jaki jest standard odbioru na każdym etapie.
Prędkość, przyspieszenie i dlaczego 140 m/min nie jest prędkością cięcia
140 m/min to wartość prędkości przejazdu szybkiego — prędkość, z jaką brama porusza się między cięciami. Prędkość posuwu podczas cięcia zależy od mocy, materiału, grubości, gazu pomocniczego i wymaganej jakości krawędzi, a w przypadku grubej blachy może być nawet o dwa rzędy wielkości niższa od prędkości przejazdu.
Przyspieszenie jest parametrem, który ma większe znaczenie w rzeczywistych układach, a kupujący najczęściej go pomijają. W układzie z małymi otworami i krótkimi konturami głowica spędza większość czasu na przyspieszaniu i zwalnianiu; nigdy nie osiąga maksymalnej prędkości posuwu, nie mówiąc już o maksymalnej prędkości przesuwu poprzecznego. 1,5 G to podana w specyfikacji wartość maksymalna dla modelu HS-B. To, czy wartość ta może być utrzymana na pełnowymiarowym stole o długości 6 m z ciężkim portalem, jest kwestią do ustalenia podczas testów odbiorczych, a nie w broszurze.
Praktyczna prośba na etapie oceny: prześlij dwa najbardziej reprezentatywne pliki DXF i poproś o oszacowanie czasu cyklu dla dokładnej konfiguracji uwzględnionej w ofercie, z podaniem oprogramowania do nestingu oraz ustawień gazu pomocniczego. Dostawca, który nie potrafi tego przygotować, nie zamodelował Twojej pracy.
Kiedy ta konfiguracja jest niewłaściwym wyborem
Wyrażając to wprost, ponieważ tryby awarii są konkretne:
- Obróbka rur i profili. Do obróbki blach płaskich skonstruowano stół wymienny. Obróbka rur wymaga specjalistycznej maszyny z uchwytem lub maszyny przystosowanej zarówno do blach, jak i rur; dodanie przystawki obrotowej do maszyny do blach stanowi kompromis w obu tych przypadkach.
- Powierzchnia podłogi i fundamenty. Dwie palety wraz z mechanizmem wymiany zajmują znacznie więcej miejsca niż sugeruje obszar cięcia, a strona załadunkowa wymaga swobodnego dostępu dla dźwigu lub wózka widłowego. W przypadku formatu 6 050 × 2 500 mm jest to ograniczenie, które najczęściej wymusza zmianę układu.
- Produkcja z zwojów. Jeśli materiałem wsadowym są zwoje, a nie arkusze, stół wahadłowy wprowadza etap rozdzielania stosów, który w automatycznej linii z zasilaniem z zwojów zostaje całkowicie wyeliminowany.
- Powierzchnia wymagająca konserwacji. Mechanizm wymiany, jego napęd oraz czujniki położenia stanowią dodatkowe elementy narażone na zużycie w środowisku, w którym występują żużel i pył. Nie są one bezobsługowe, podobnie jak żadna maszyna do cięcia laserowego.
Certyfikacja i gwarancja: co warto zapisać na piśmie
Na stronie internetowej firmy HAISINN zamieszczono informacje dotyczące zgodności z normami CE i wymogami FDA na poziomie przedsiębiorstwa. Na przeanalizowanych stronach publicznych nie podano numerów certyfikatów, organów wydających, deklaracji zgodności, numerów rejestracyjnych FDA ani zakresu certyfikacji dla poszczególnych modeli. Oznacza to, że żaden konkretny model — w tym model HS-B — nie powinien być opisywany jako “posiadający certyfikat CE” lub “posiadający certyfikat FDA” wyłącznie na podstawie informacji zawartych na stronie internetowej.
W przypadku instalacji w UE obowiązującymi ramami prawnymi są dyrektywa w sprawie maszyn 2006/42/WE oraz rozporządzenie (UE) 2023/1230, które zastępuje ją od 20 stycznia 2027 r. W przypadku maszyn wprowadzanych na rynek UE w okolicach tej daty należy potwierdzić zgodność obowiązujących ram prawnych z faktyczną datą wprowadzenia do obrotu. Wymagania bezpieczeństwa dotyczące urządzeń laserowych są określone w normie ISO 11553-1:2020 w odniesieniu do maszyn do obróbki laserowej oraz w normie IEC 60825-1:2014 w odniesieniu do klasyfikacji produktów laserowych. W przypadku instalacji w Stanach Zjednoczonych do produktów laserowych mają zastosowanie przepisy 21 CFR 1040.10 i 1040.11, a dokumentami, które należy sprawdzić, są raporty producenta oraz informacje dotyczące przystąpienia.
Dokumenty, o których wydanie należy poprosić, podając nazwisko przed podpisaniem:
- Deklaracja zgodności UE zawierająca dokładną nazwę modelu i konfigurację seryjną
- Certyfikat CE lub protokół z badań wraz z danymi organu wydającego i numerem
- Numer rejestracyjny FDA oraz odpowiedni raport producenta w przypadku odbiorców w Stanach Zjednoczonych
- Klasa lasera oraz opis blokady bezpieczeństwa dla dostarczonej obudowy
Cena
Ceny zależą od konfiguracji i nie są podawane do wiadomości publicznej. Formalna oferta cenowa jest przygotowywana na podstawie wymaganej mocy lasera, obszaru roboczego, materiałów, poziomu automatyzacji, kluczowych komponentów, rynku docelowego oraz zakresu usług.
Najczęściej zadawane pytania
Jakiej mocy lasera potrzebuję?
Moc zależy od rodzaju materiału i jego grubości, a modele z serii HS-B oferują zakres mocy od 1,5 do 30 kW. Wyższa moc pozwala na cięcie grubszych materiałów i zwiększa prędkość cięcia, jednak nie można podać gwarantowanej grubości cięcia bez uwzględnienia rodzaju materiału, gazu wspomagającego, wymagań dotyczących cięcia oraz akceptowanego poziomu jakości.
Czy tabela wymiany jest warta dodatkowych kosztów w porównaniu z pojedynczą platformą?
Zależy to od stosunku czasu obsługi do czasu pracy wiązki w danym procesie. Produkcja cienkich blach o dużej liczbie elementów wiąże się z dużym udziałem operacji obsługi; natomiast długie cykle obróbki grubych blach wiążą się z bardzo niewielkim udziałem takich operacji.
Czy maszyna HS-B może ciąć zarówno rury, jak i blachy?
Model HS-B jest konfiguracją przeznaczoną do obróbki blach. Obróbka rur odbywa się na specjalistycznych maszynach do rur lub w konfiguracjach do obróbki blach i rur na oddzielnej linii produkcyjnej.
Jaka gwarancja ma zastosowanie?
W publicznych oświadczeniach firmy HAISINN podawane są różne okresy gwarancji: pięć lat, od dwóch do trzech lat na kluczowe komponenty oraz trzy lata na stronę HS-B. Należy sprawdzić okres gwarancji i zakres ochrony poszczególnych komponentów w ofercie cenowej i umowie dotyczącej konkretnego modelu.





 25 sierpnia 2026