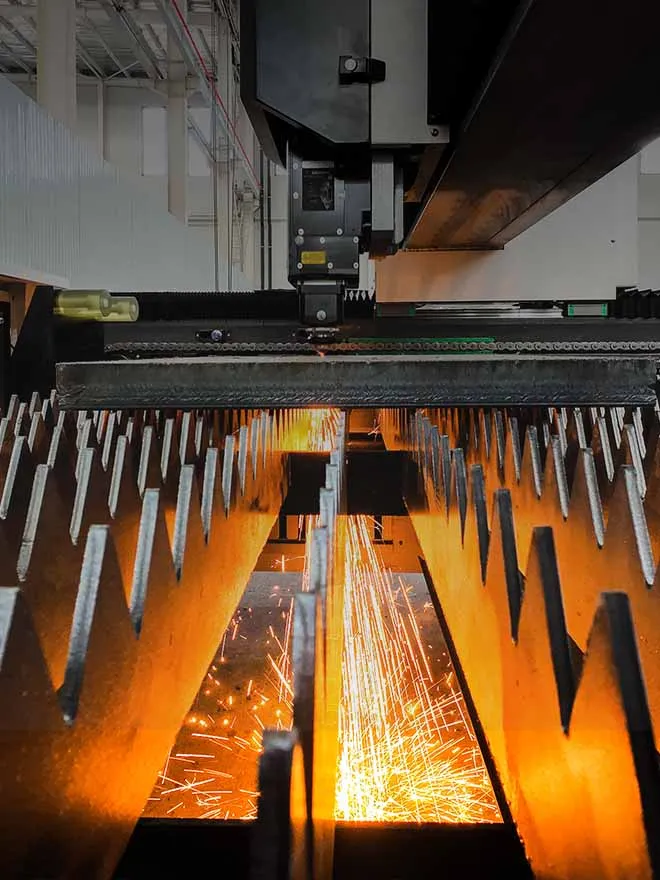
A ЧПУ станок для лазерной резки сравнивается по пяти показателям: мощности лазера, рабочей зоне, максимальной скорости, ускорению и точности позиционирования. Для серии HAISINN HS-B со сменным столом заявлены мощность 1,5–30 кВт, рабочие зоны от 3 048 × 1 524 мм до 6 050 × 2 500 мм, скорость 140 м/мин, ускорение 1,5G и точность ±0,05 мм/м.
Эти пять показателей умещаются в одной строке коммерческого предложения. Именно при их сравнении по спецификациям чаще всего и возникают незаметные ошибки: каждый показатель измеряется в условиях, которые редко указывают в техническом описании.
Опубликованные параметры: серия HS-B со сменным столом
| Параметр спецификации |
Опубликованный показатель для HS-B |
С чем сравнивается показатель |
| Мощность лазера |
1,5–30 кВт в зависимости от модели |
Номинальная мощность источника, а не мощность, подводимая к заготовке |
| Рабочая зона |
От 3 048 × 1 524 мм до 6 050 × 2 500 мм |
Диапазон для всей серии; рабочую зону каждой модели необходимо уточнить |
| Максимальная скорость |
140 м/мин |
Скорость перемещения осей без нагрузки, а не скорость подачи при резке |
| Максимальное ускорение |
1,5G |
Возможности оси, не поддерживаемые на всём раскрое |
| Точность позиционирования |
±0.05 mm/m |
Позиционирование осей станка, а не допуск готовой вырезанной детали |
| Конструкция стола |
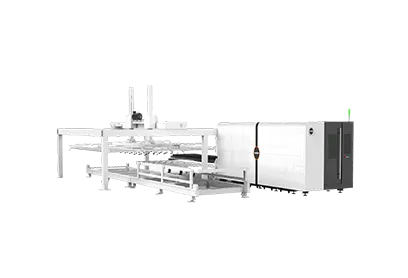
Сменный (челночный) стол |
Два поддона, один из них в зоне резки |
| Опубликованные модели |
HS-B3015, HS-B4020, HS-B6015, HS-B6025 |
Обозначение указывает на номинальный формат; уточняйте точные размеры рабочей зоны для каждой модели |
Для двух позиций вместо числового значения требуется примечание. В опубликованной HAISINN таблице серии указан диапазон размеров рабочей зоны для всех четырех моделей без разбивки по отдельным моделям, поэтому приведенные выше номинальные обозначения следует рассматривать как семейства форматов и сверять с таблицей моделей, прилагаемой к коммерческому предложению. Мощность лазера также указана в виде диапазона для серии: источник мощностью 30 кВт доступен не для всех размеров станины.
Что на самом деле даёт сменный стол
По сравнению с одноплатформенными конфигурациями, распространёнными в этом классе оборудования, станок со сменным столом не режет быстрее. При той же мощности и на том же материале время работы лазера на одну деталь одинаково. Меняется доля смены, в течение которой лазер вообще работает.
На станке с одной рабочей платформой загрузка исходного листа и снятие вырезанных деталей выполняются, пока режущая головка простаивает. При наличии сменного стола эта работа выполняется на палете за пределами защитного ограждения, пока станок режет уже находящийся внутри лист. Выигрыш тем больше, чем больше погрузочно-разгрузочных операций требуют ваши детали:
- Тонкий лист, большое количество деталей, мелкие раскладки. Время на погрузочно-разгрузочные операции составляет значительную долю времени цикла. Именно здесь челночный стол окупает свою стоимость.
- Толстый лист, длительные циклы работы лазера на каждом листе. Раскрой листа углеродистой стали толщиной 20 мм может занимать много минут; время обработки материала, которое удаётся совместить с резкой, составляет лишь небольшую долю этого времени.
- Разнотипные заказы с частой сменой материала. Второй паллет служит не только загрузочным устройством, но и зоной подготовки.
- Изготовление единичных прототипов или очень малые объемы производства. Параллельное выполнение операций требуется редко, и станок с одним рабочим столом с той же мощностью может оказаться более выгодной покупкой.
Неудобная версия: если сейчас ваш оператор тратит четыре минуты на обработку и двадцать пять минут на ожидание завершения резки, то сменные столы почти ничего не изменят очень мало о вашей производительности.
Точность позиционирования — это не допуск детали
±0,05 мм/м показывает, насколько точно оси станка достигают заданной координаты. Этот показатель не характеризует допуск на размеры или качество кромки детали, снятой со стола.
Качество кромки реза относится к другой системе оценки. Стандарт ISO 9013:2017 (с поправкой 1:2024) «Термическая резка. Классификация термических резов» определяет фактически контролируемые показатели качества кромки реза: допуск перпендикулярности и углового отклонения, среднюю высоту профиля и соответствующие классы допусков на размеры. Характеристика точности позиционирования станка — лишь один из факторов, влияющих на конечный результат. К другим относятся состояние сопла, давление и чистота вспомогательного газа, положение фокуса, загрязнение линзы, состояние поверхности материала и тепловое состояние листа.
Практическое следствие на этапе закупки: показатель точности позиционирования в техническом паспорте не является гарантией соответствия классу качества по ISO 9013. Если ваши детали проверяются на соответствие определенному классу, это необходимо подтвердить путем пробной резки вашего материала соответствующей толщины, а результат зафиксировать в условиях приемки, а не делать вывод на основании показателя ±0,05 мм/м.
Производство HAISINN На странице указаны целевой показатель точности калибровки до ±0,03 мм для соответствующего оборудования или процессов, а также этапы входного, промежуточного и выходного контроля и заявленная 72-часовая обкатка. Это опубликованные компанией сведения о её производственных процессах. Уточните, какие из них относятся к конкретной модели и комплектации в вашем коммерческом предложении и каковы критерии приёмки на каждом этапе.
Скорость, ускорение и почему 140 м/мин — это не скорость резки
140 м/мин — это скорость холостого хода, с которой портал перемещается между резами. Скорость резки зависит от мощности, материала, толщины, вспомогательного газа и требуемого качества кромки; при резке толстого листа она может быть в сто раз ниже скорости холостого хода.
На реальных картах раскроя гораздо важнее ускорение, однако покупатели чаще всего упускают именно этот показатель. При раскрое с множеством мелких отверстий и коротких контуров режущая головка большую часть времени разгоняется и замедляется; она не успевает достичь максимальной скорости резки, не говоря уже о максимальной скорости холостого хода. Заявленный предельный показатель для HS-B составляет 1,5G. Сохраняется ли он на всём рабочем поле 6-метрового стола с тяжёлым порталом — вопрос для приёмочных испытаний, а не для рекламного проспекта.
Практичный запрос при оценке: отправьте два наиболее типичных для вас файла DXF и попросите рассчитать время цикла для конкретной предлагаемой конфигурации с указанием ПО для раскладки деталей и настроек вспомогательного газа. Поставщик, который не может этого сделать, не проанализировал ваши задачи.
Когда эта конфигурация не подходит
Скажем прямо, поскольку возможные проблемы вполне конкретны:
- Работа с трубами и профилями. Станок со сменным столом предназначен для плоского листа. Для обработки труб нужен отдельный станок с патронами либо конфигурация для листов и труб; установка поворотного устройства на листовой станок — компромисс в обоих видах обработки.
- Производственная площадь и фундамент. Два паллета вместе с механизмом смены занимают значительно больше места, чем можно предположить по размерам рабочей зоны, а со стороны загрузки необходим свободный доступ для крана или вилочного погрузчика. Для формата 6 050 × 2 500 мм именно это ограничение чаще всего вынуждает менять планировку.
- Производство с подачей из рулона. Если исходный материал поставляется в рулонах, а не в листах, челночный стол добавляет операцию разборки стопы, которая полностью исключается на автоматической линии с подачей из рулона.
- Объекты технического обслуживания. Механизм смены столов, его привод и датчики положения — дополнительные изнашиваемые компоненты в среде со шлаком и пылью. Они требуют технического обслуживания, как и любой станок лазерной резки.
Сертификация и гарантия: что нужно получить в письменном виде
На веб-сайте HAISINN заявлено о соответствии компании требованиям CE и FDA. На изученных общедоступных страницах не указаны номера сертификатов, выдавшие их органы, декларации о соответствии, регистрационные номера FDA или перечень конкретных моделей, на которые они распространяются. Это означает, что ни одну отдельную модель, включая HS-B, нельзя на основании одного лишь веб-сайта называть «сертифицированной по CE» или «сертифицированной FDA».
При установке в ЕС применяются Директива 2006/42/EC о машинах и механизмах и Регламент (EU) 2023/1230, который заменит её с 20 января 2027 года. Для оборудования, выводимого на рынок ЕС примерно в этот период, применимую нормативно-правовую базу необходимо уточнять с учётом фактической даты вывода на рынок. Специальные требования к лазерной безопасности установлены стандартом ISO 11553-1:2020 для станков лазерной обработки и стандартом IEC 60825-1:2014 для классификации лазерной продукции. При установке в США к лазерному изделию применяются требования 21 CFR 1040.10 и 1040.11; следует проверить отчёты производителя и сведения о регистрационном номере FDA.
Документы, которые следует запросить поимённо до подписания договора:
- Декларация соответствия ЕС с указанием точной модели и серийной конфигурации
- Сертификат CE или протокол испытаний с указанием выдавшей организации и номера
- Регистрационный номер FDA и соответствующий отчет производителя — для поставок в США
- Класс лазера и описание защитной блокировки поставляемого кожуха
Цена
Цена зависит от комплектации и публично не раскрывается. Официальное коммерческое предложение составляется с учетом требуемой мощности лазера, размера рабочей зоны, обрабатываемых материалов, уровня автоматизации, ключевых компонентов, рынка назначения и объема сервисного обслуживания.
Часто задаваемые вопросы
Какая мощность лазера мне нужна?
Мощность выбирается с учётом материала и его толщины, а для моделей серии HS-B заявлен диапазон 1,5–30 кВт. Более высокая мощность расширяет возможности резки по толщине и повышает скорость при обработке толстого материала, однако гарантированную толщину резки нельзя указать без уточнения материала, вспомогательного газа, требований к резу и приемлемого уровня качества.
Оправдывает ли сменный стол дополнительные затраты по сравнению с одной рабочей платформой?
Это зависит от соотношения времени загрузки и выгрузки к времени работы лазера в ваших задачах. При производстве большого числа деталей из тонкого листа значительную часть этих операций можно выполнять параллельно с резкой; при длительных циклах резки толстого листа — лишь малую часть.
Может ли HS-B резать не только листы, но и трубы?
HS-B — конфигурация для обработки листового металла. Для резки труб предназначены специализированные труборезные станки или конфигурации для листа и труб из отдельной линейки продукции.
Какая гарантия предоставляется?
В открытых материалах HAISINN указаны разные гарантийные сроки: пять лет, от двух до трёх лет на основные компоненты и три года на странице HS-B. Уточните срок гарантии и перечень компонентов, на которые она распространяется, в коммерческом предложении и договоре для конкретной модели.





 25 августа 2026 года